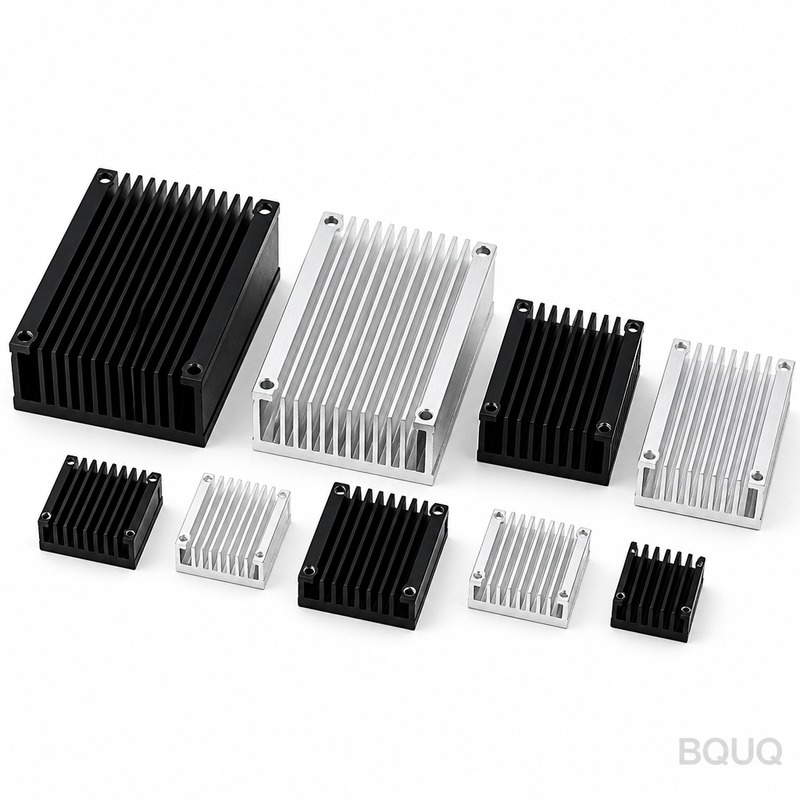
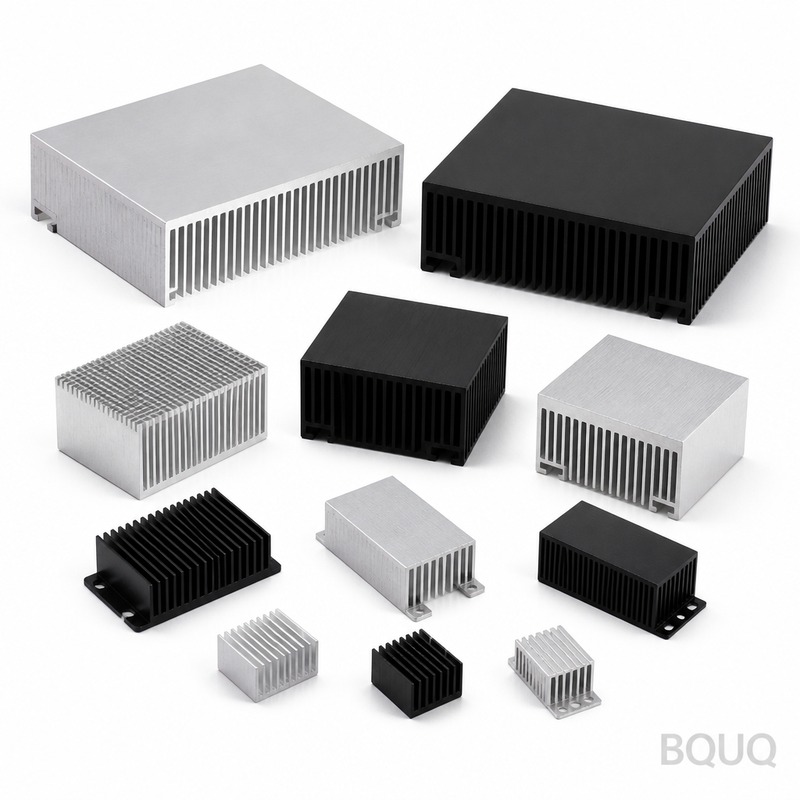
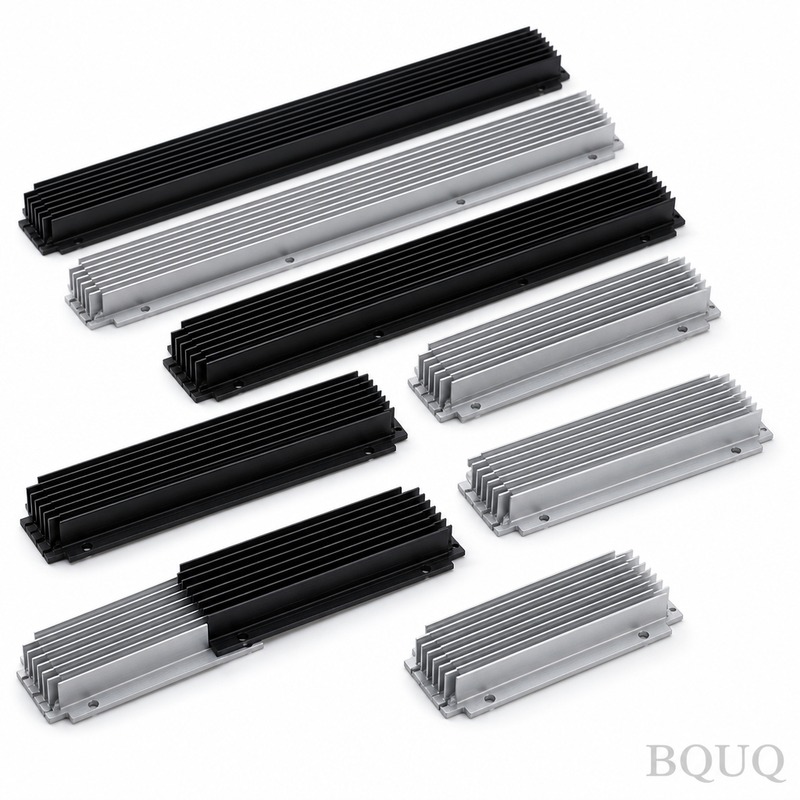
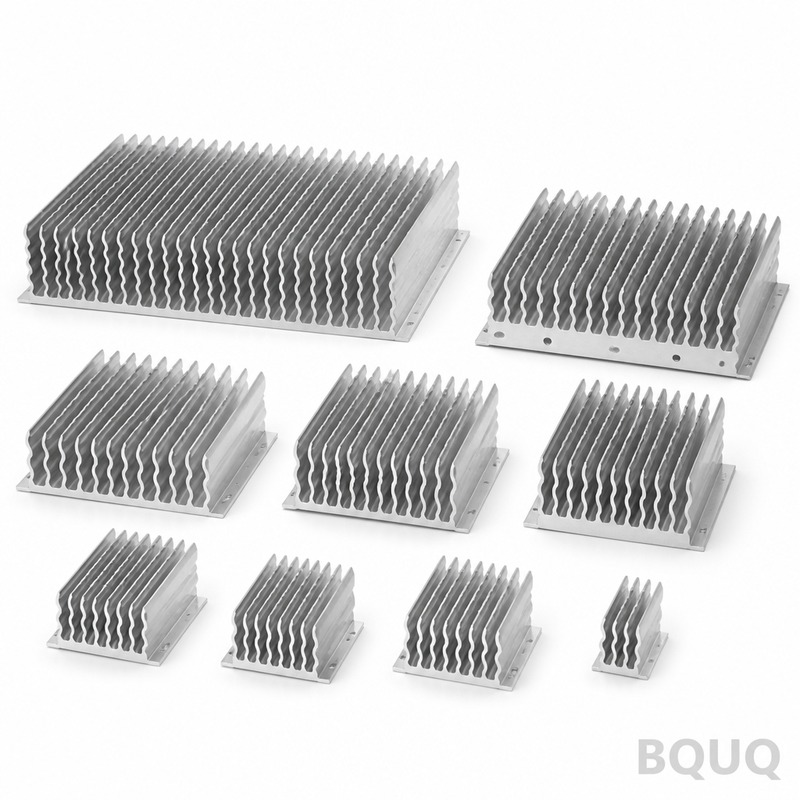
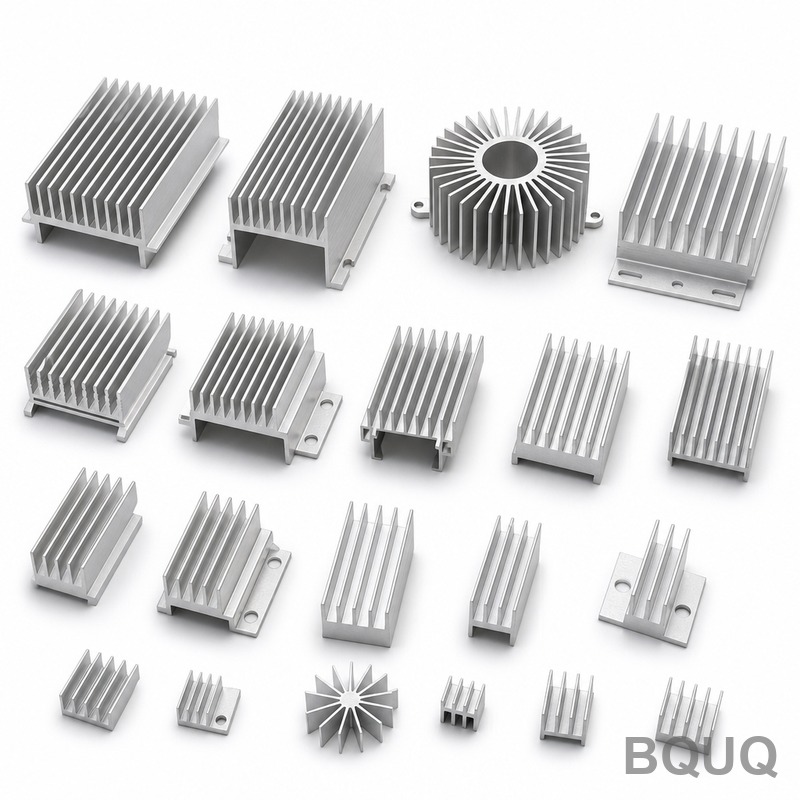
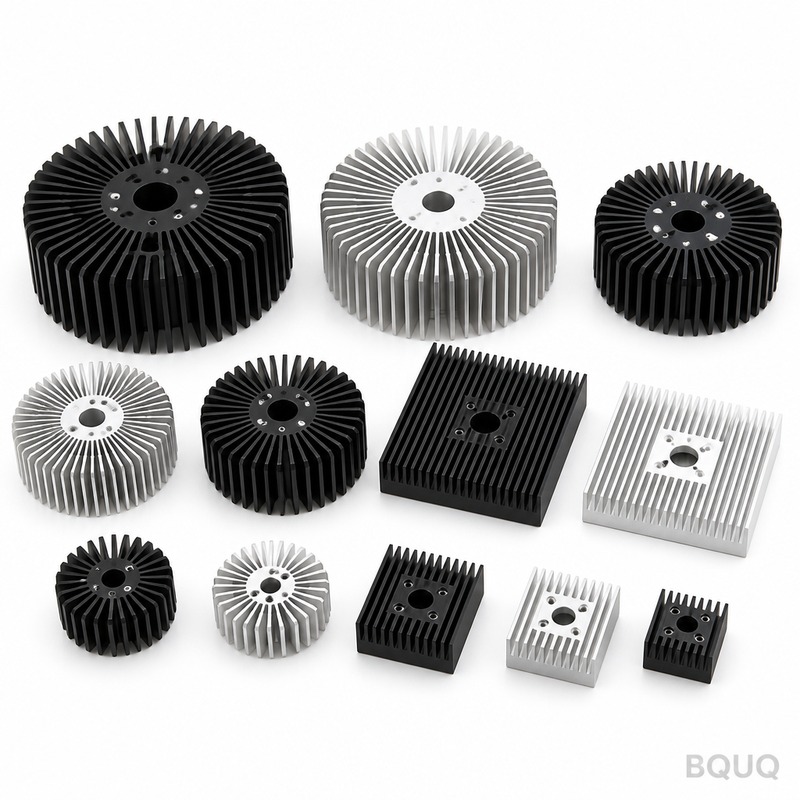
Kühlkörperlüfter: 6061-T6 Aluminium, 0,4 mm Lamellen bei 2,5 mm Teilung, 0,15 mm Ebenheit über 100 mm, 0,48 K/W Wärmewiderstand. Mindestbestellmenge 100 Stk., Versand in 5 Werktagen.
Kühlkörperlüfter
heat sink fan: 6061-T6 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
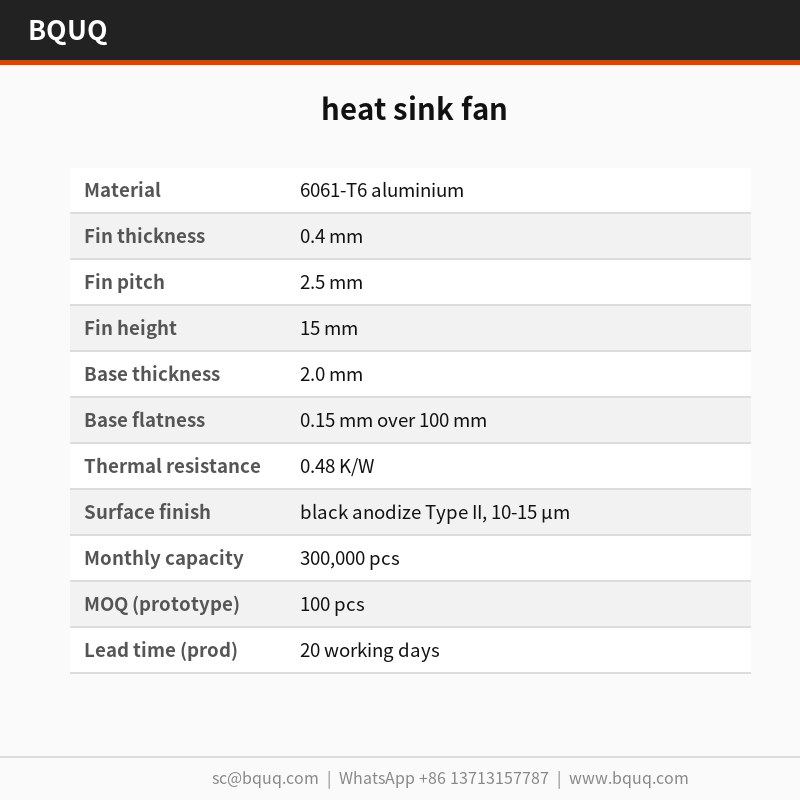
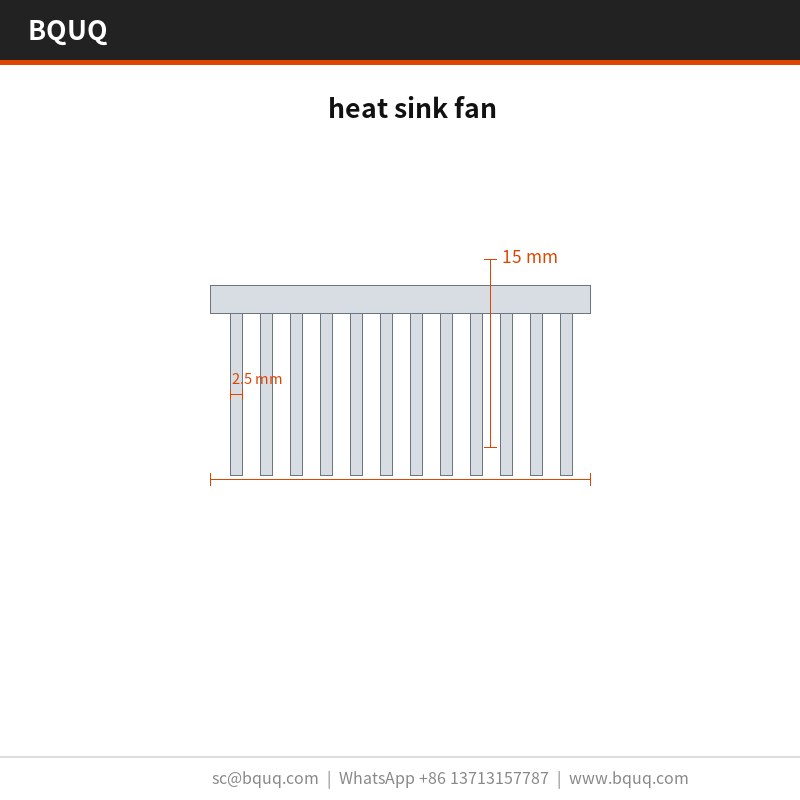
Der Kühlkörperlüfter verwendet einen Lamellenabstand von 2,5 mm und eine Materialstärke von 0,4 mm aus Aluminium 6061-T6 und hält auf der Montagefläche eine Ebenheit von 0,15 mm über 100 mm ein. Der Wärmewiderstand beträgt 0,48 K/W, verifiziert mit einer CMM-Auflösung von 0,001 mm pro Los. Das Stanzen hält den Abstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm ein, mit schwarzer Eloxierung Typ II bei 10-15 µm.
Der Kühlkörperlüfter kombiniert einen Lamellenabstand von 2,5 mm mit einer Materialstärke von 0,4 mm aus Aluminium 6061-T6, sodass Bauteile mit 20 x 20 x 10 mm auf der Montagefläche 0,15 mm über 100 mm einhalten. Der Wärmewiderstand beträgt 0,48 K/W, gemessen mit einer CMM-Auflösung von 0,001 mm pro Los.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 0,4 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt.
Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Die Ebenheit von 0,15 mm über 100 mm auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der Wärmeübergangsschicht gewährleistet.
Bei geringer Lamellenstärke gewinnt das Stanzen: Lamellen von 0,4 mm bei 2,5 mm Abstand bieten mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Das Pressen von Aluminium 6061-T6 hält den Kühlkörperlüfter leicht, ab 120 g je nach Hüllkurve, ohne die Lamellendichte zu opfern, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Die schwarze Eloxierung Typ II, 10-15 µm, wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Aluminium 6061-T6, geliefert mit schwarzer Eloxierung Typ II, 10-15 µm. Für Anwendungen, bei denen die Exposition gegenüber LED-Hallenstrahlern eine Rolle spielt, empfehlen wir die passivierte Variante; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
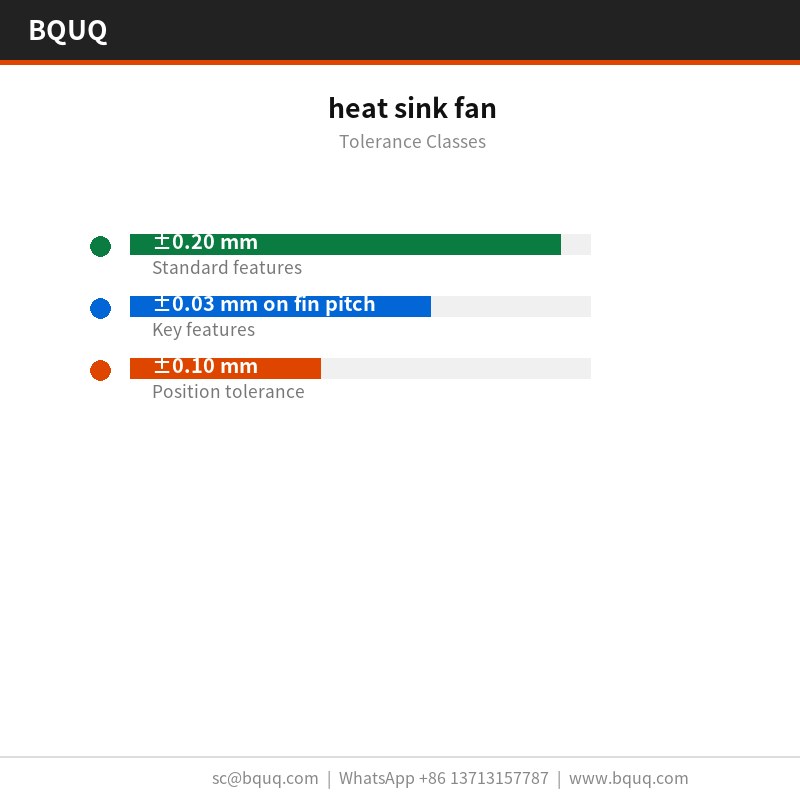
Allgemeine Abmessungen laufen auf ±0,20 mm, wobei kritische Merkmale wie ±0,03 mm beim Lamellenabstand separat gehalten werden. Die umgeformte Geometrie erbt eine Werkzeugwiederholbarkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Eingehendes Aluminium 6061-T6 wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt das CMM mit 0,001 mm Auflösung 0,15 mm über 100 mm und 2,5 mm gegenüber der Zeichnung.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,15 mm über 100 mm bei 20 x 20 x 10 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen bewahren beide Messwerte auf.
Wir prüfen Lamellenspitzen von 0,4 mm nach dem Umformen auf Grat und Risse, da das Stanzen einen Fuß spalten kann, ohne eine Zeichnungsabmessung zu verschieben. Das Gratlimit wird pro Teil festgelegt.
Die Endverpackung ist PE-Beutel + Wabenkarton, 15 kg pro Karton. Jeder Karton ist mit Los, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Bei LED-Hallenstrahler-Konstruktionen ist die Montagefläche von 0,15 mm über 100 mm ebenso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das Wärmeübergangsmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Kunden von LED-Hallenstrahlern geben typischerweise Aluminium 6061-T6 aus Korrosionsgründen vor und halten die Zeichnung dann auf ±0,20 mm. Die Linie mit 300.000 Stück absorbiert das Volumen ohne zweite Quelle.
Verpackungs- und Vibrationsvorschriften für LED-Hallenstrahler drängen zu einer einteiligen Konstruktion. Ein gestanzter Kühlkörperlüfter hat keinen Klebstoff, der kriechen kann, was die übliche Ausfallursache bei zweiteiligen Kühlern ist.
Konstrukteure, die an LED-Hallenstrahlern arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, weil die Montage von LED-Hallenstrahlern automatisiert ist und ein nicht ebener Boden die Linie stoppt.
Spezifikationen
Parameter
Wert / Bereich
Material
Aluminium 6061-T6
Lamellendicke
0,4 mm
Lamellenabstand
2,5 mm
Lamellenhöhe
15 mm
Bodendicke
2,0 mm
Ebenheit des Bodens
0,15 mm über 100 mm
Wärmewiderstand
0,48 K/W
Thermische Prüfbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenbeschaffenheit
schwarze Eloxierung Typ II, 10-15 µm
Größenbereich
20 x 20 x 10 mm
FAQ: Ihre Fragen vor der Bestellung
Können Sie den Kühlkörperlüfter für unsere Anwendung anpassen?
Ja. Senden Sie eine Zeichnung oder ein Muster, und wir liefern innerhalb von 3 Werktagen eine DFM-Notiz zurück. Die meisten Anpassungen für LED-Hallenstrahler ändern 2,5 mm, 2,0 mm oder das Lochmuster, und alle drei sind Werkzeugänderungen an der vorhandenen 250-T-Presse und keine neue Maschine.
Wie ist die Lieferzeit für den Kühlkörperlüfter?
Der Prototyp dauert 5 Werktage ab Zeichnungsfreigabe; die Produktion dauert 20 Werktage nach Unterzeichnung des Erstmusters. Die Werkzeugerstellung für ein neues Teil dauert . Wir quotieren FOB Guangzhou, und die Seefracht nach Europa dauert nach Buchung etwa 25 bis 30 Tage.
Wie ist die Ebenheit auf der Montagefläche?
0,15 mm über 100 mm, gemessen auf einer Granit-Messplatte, 25 °C. Dies ist der Wert, der für LED-Hallenstrahler zählt, weil das Wärmeleitpad gleichmäßigen Kontakt benötigt. Wenn Ihre Montage mehr benötigt, sagen Sie es uns, und wir können einen Schlichtvorgang hinzufügen.
Die Standardverpackung ist PE-Beutel + Wabenkarton, 15 kg pro Karton. Wir quotieren FOB Guangzhou. Exportkartons sind mit Los, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts reist mit der Ware.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,15 mm über 100 mm in Ihrer eigenen Montage prüfen.
Unsere Erfahrung mit LED-Hallenstrahlern reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standardwerte schwarze Eloxierung Typ II, 10-15 µm, und ±0,20 mm konservativ statt optimistisch sind.
Die Werkzeuge werden im Haus gebaut, wodurch ±0,05 mm über ein Programm von 300.000 Stück gehalten werden, statt Teil für Teil zu driften.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 2,5 mm oder 0,15 mm über 100 mm stoppen die Serie am Werkzeug statt bei der Endprüfung.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Hohe Lamellendichte bei 0,4 mm Materialstärke und 2,5 mm Abstand
Begrenzt auf umformbare Aluminiumsorten
Stranggepresster Kühlkörper
Einfache Profile mit dickeren Lamellen
Kann das 0,4-mm-Lamellenprofil nicht reproduzierbar halten
Spanend bearbeiteter Kühlkörper
Prototyp oder komplexe Formen in geringer Stückzahl
Höhere Kosten pro Teil; Eloxierung an den Lamellenfüßen durchtrennt
Hartgelötete Lamellenbaugruppe
Mischmaterialien oder sehr hohe Lamellen
Verbindung kann versagen; zusätzlicher Prozessschritt
Geklebter Lamellenkühlkörper
Anwendungen mit geringer thermischer Last
Wärmeübergangswiderstand an der Klebefuge
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Werkzeug formt alle Lamellen in einem Hub; Abstand innerhalb von ±0,05 mm
Laufprotokoll pro 300.000 Stück
Ebenheit
0,15 mm über 100 mm auf der Montagefläche aus dem Werkzeug
CMM mit 0,001 mm Auflösung pro Los
Thermische Prüfung
Wärmewiderstand 0,48 K/W
Pro Los gemessen
Oberflächenbeschaffenheit
Schwarze Eloxierung Typ II, 10-15 µm nach dem Umformen
Aufzeichnung der Beschichtungsdicke
Endprüfung
Prüfung vor jedem Versand
Los-Prüfbericht
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses Kühlkörperlüfters?
Der Wärmewiderstand beträgt 0,48 K/W, gemessen mit einer CMM-Auflösung von 0,001 mm pro Los. Dieser Wert spiegelt den Lamellenabstand von 2,5 mm und die Materialstärke von 0,4 mm aus Aluminium 6061-T6 wider und bietet eine vorhersehbare Kühlung für Hüllkurven von 20 x 20 x 10 mm.
Wie eben ist die Montagefläche?
Die Montagefläche hält eine Ebenheit von 0,15 mm über 100 mm direkt aus dem Stanzwerkzeug. Dies gewährleistet einen gleichmäßigen Kontakt der Wärmeübergangsschicht ohne Nachbearbeitung, und es wird mit einer CMM-Auflösung von 0,001 mm pro Los verifiziert.
Welchen Lamellenabstand und welche Materialstärke verwenden Sie?
Wir verwenden einen Lamellenabstand von 2,5 mm mit einer Materialstärke von 0,4 mm aus Aluminium 6061-T6. Das Werkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt, was das Strangpressen nicht halten kann.
Wird die schwarze Eloxierung vor oder nach dem Umformen aufgebracht?
Die schwarze Eloxierung Typ II, 10-15 µm, wird nach dem Umformen aufgebracht. Das bedeutet, dass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist, wodurch die Beschichtungsintegrität über die Lebensdauer des Teils erhalten bleibt.
Das Gewicht beginnt bei 120 g je nach Hüllkurve. Das Pressen von Aluminium 6061-T6 hält den Kühlkörperlüfter leicht, ohne die Lamellendichte zu opfern, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Können Sie enge Abstandstoleranzen über große Volumina halten?
Ja. Das Stanzwerkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt. Diese Wiederholbarkeit ist der Grund, warum das Stanzen gegenüber dem Strangpressen für 0,4-mm-Lamellenprofile gewählt wird.
Warum gestanzte Lamellen statt spanend bearbeiteter oder stranggepresster Lamellen wählen?
Das Stanzen liefert ein reproduzierbares 0,4-mm-Lamellenprofil bei 2,5 mm Abstand und hält ±0,05 mm über 300.000 Stück. Boden und Lamellen werden als ein Stück gepresst, sodass es keine Hartlötverbindung gibt, die versagen kann, und die Eloxierabdeckung an den Lamellenfüßen ist besser als bei spanend bearbeiteten Alternativen.