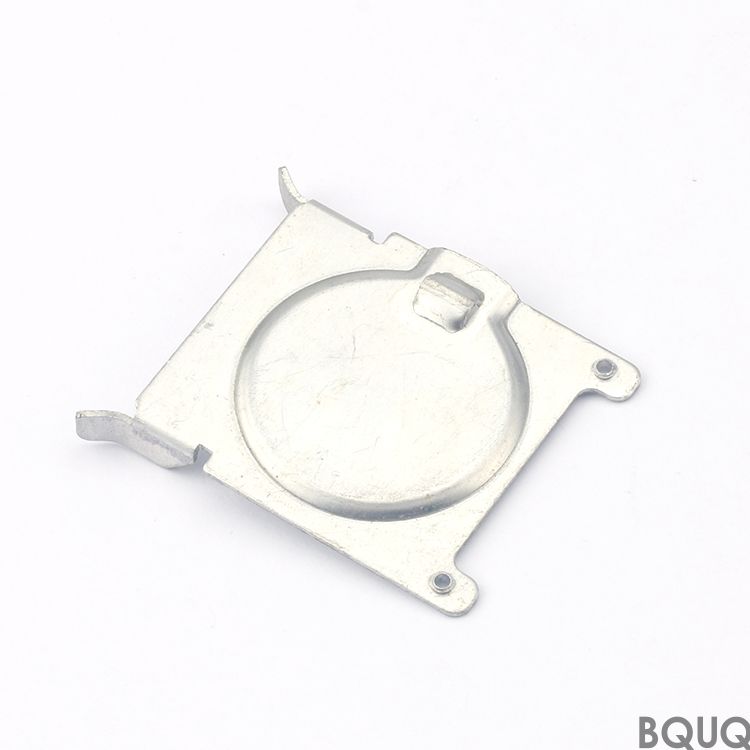
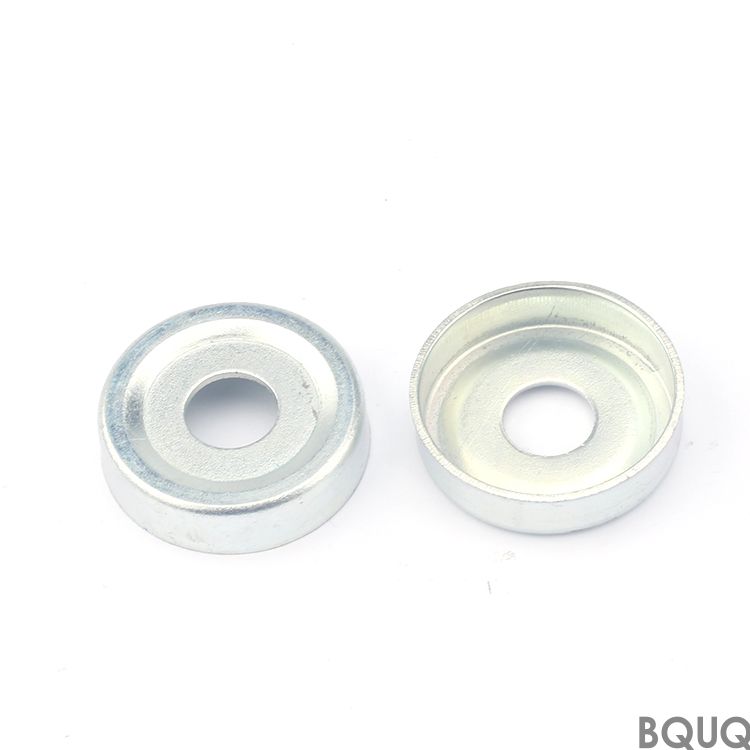
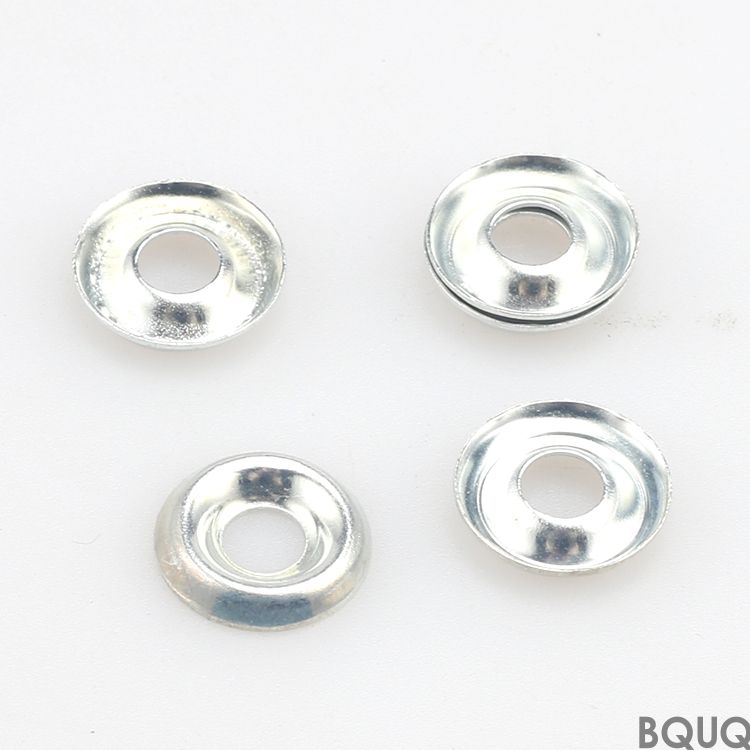
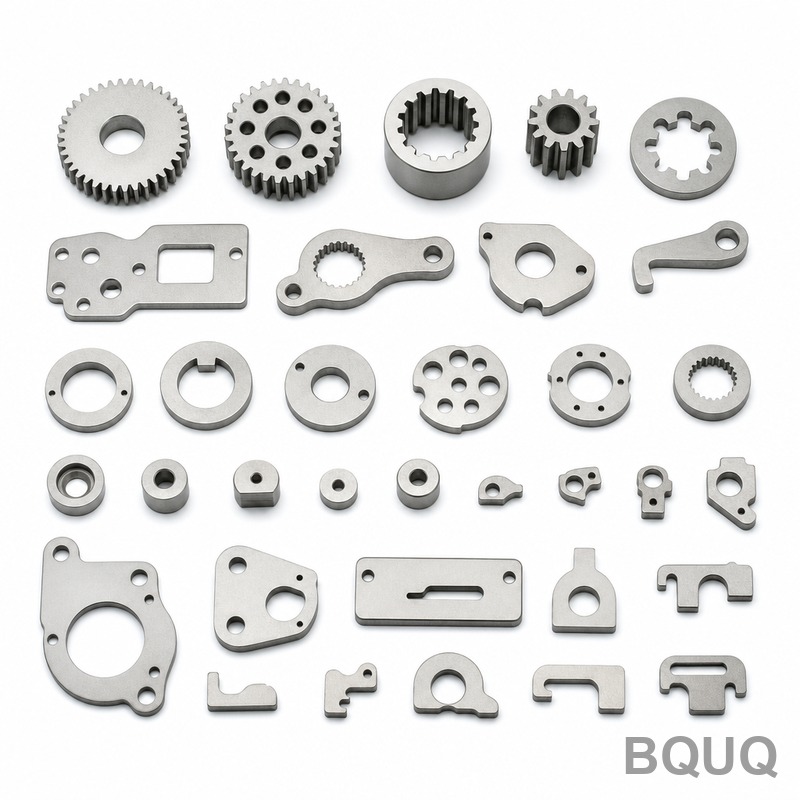
Blechstanzen ist ein Kaltumformverfahren, bei dem Coilband durch ein Presswerkzeug geführt wird, um Teile in einem kontinuierlichen Hub zu schneiden, zu biegen und zu prägen. In de
BQUQ Blechstanz-Präzisionsteile aus China – Keine Mindestbestellmenge
Blechstanzen ist ein Kaltumformverfahren, bei dem Coilband durch ein Presswerkzeug geführt wird, um Teile in einem kontinuierlichen Hub zu schneiden, zu biegen und zu prägen. In der BQUQ-Fabrik in Don
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Blechstanzen ist ein Kaltumformverfahren, bei dem Coilband durch ein Presswerkzeug geführt wird, um Teile in einem kontinuierlichen Hub zu schneiden, zu biegen und zu prägen. In der BQUQ-Fabrik in Dongguan halten wir Stanztoleranzen von ±0,01 mm bei kritischen Maßen ein, mit einer Gratbildung unter 0,05 mm und einer Ebenheit innerhalb von 0,1 mm pro 100 mm – erreicht durch 20 Jahre Erfahrung in der Werkzeugkonstruktion und Servopressensteuerung. Typische Prototypen werden in 7 Tagen versendet, Serienteile in 15 Tagen, und die Härte von wärmebehandelten Stanzteilen erreicht 58 HRC ohne Rissbildung.
Werkzeugstahl-Auswahl, die die tatsächlichen Kosten Ihres Teils bestimmt
Ihr Stanzwerkzeug ist das Herzstück jedes Teils. Wir verwenden D2-, DC53- und SKD11-Werkzeugstähle für Werkzeuge mit über 500.000 Hüben. Für Großserien über 1 Million Teile setzen wir Hartmetalleinsätze an den Schneidkanten ein – dies reduziert den Werkzeugverschleiß um 70% und hält Ihre Teiletoleranz über die gesamte Charge stabil. Wir analysieren auch Ihre Jahresmenge vor der Angebotserstellung: Wenn Sie 5.000 Teile pro Jahr benötigen, empfehlen wir ein gehärtetes Stahlwerkzeug; wenn Sie 5 Millionen benötigen, bauen wir ein Folgeschnittwerkzeug mit 8-12 Stationen. Allein diese vorgelagerte technische Entscheidung senkt Ihre Stückkosten um 30-40% im Vergleich zu einem Standardwerkzeugansatz.
Folgeschnittwerkzeug vs. Einzelstufenwerkzeug: Was wir für Ihre Teilgeometrie einsetzen
Wir betreiben täglich drei Pressentypen: 25-Tonnen- bis 400-Tonnen-Servopressen, Hochgeschwindigkeitspressen mit bis zu 600 Hüben pro Minute und hydraulische Pressen für tiefgezogene Näpfe. Für flache Teile mit Löchern verwenden wir Folgeschnittwerkzeuge, die Beschneiden, Stanzen, Biegen und Prägen in einem Durchgang ausführen – ohne Sekundäroperationen. Für Teile mit Tiefziehungen oder komplexen 90-Grad-Bördelungen wechseln wir auf Transferwerkzeuge an hydraulischen Pressen, um den Materialfluss zu kontrollieren und Risse zu vermeiden. Jedes Werkzeug wird vor dem Stahlschnitt in der AutoForm-Software simuliert, sodass Sie nie für ein Trial-and-Error-Werkzeug bezahlen. Wir garantieren eine Erstmusterprüfung innerhalb von 24 Stunden nach der Musterproduktion.
Materialien und Wärmebehandlung, die wir beim Stanzen verwenden
Wir führen SPCC, SECC, SUS301, SUS304, 5052-Aluminium und C1100-Kupfer in Dicken von 0,1 mm bis 6,0 mm auf Lager. Für gehärtete Stanzteile verwenden wir vergüteten martensitischen Stahl (z.B. SK5, SK7), der nach dem Umformen 48-52 HRC erreicht, oder wir wärmebehandeln Teile anschließend in Vakuumöfen auf 58 HRC mit minimaler Verformung. Oberflächenoptionen umfassen blankgeglüht, elektrolytisch verzinkt und feuerverzinkt. Wir bieten auch selektives Härten per Induktion für Verschleißzonen an – Ihr Teil erhält harte Kanten und einen duktilen Kern. Alle Materialzertifikate sind bis zur Schmelznummer rückverfolgbar, und wir halten Coilbestände für 95% der gängigen Legierungen, sodass Ihre Lieferzeit nie auf Materialbeschaffung warten muss.
Gratkontrolle und Kantenqualität bei jedem gestanzten Zuschnitt
Die Grathöhe ist der häufigste Ablehnungsgrund beim Stanzen. Wir kontrollieren sie durch ein Werkzeugspiel von 5-8% der Materialdicke pro Seite – bei 1,0 mm Stahl entspricht das einem Spiel von 0,05-0,08 mm. Unsere Pressen verfügen über eine automatische Werkzeughöhenverstellung, die thermische Ausdehnung bei langen Läufen kompensiert und die Grathöhe auch nach 100.000 Hüben unter 0,05 mm hält. Für Kanten, die mit Dichtungen oder Passflächen in Kontakt kommen, fügen wir einen sekundären Feinschnittschritt hinzu, der eine Scherfläche von 100% erreicht – keine Bruchzone, kein Grat. Wir messen den Grat mit einem optischen Messprojektor bei jedem Erstmuster und alle 2 Stunden während der Produktion. Wenn Ihre Zeichnung einen Gratrichtungspfeil zeigt, richten wir das Werkzeug entsprechend aus – ohne Aufpreis.
Prüfung vor jedem Versand: CMM- und Härteberichte
Jede Charge erhält einen Maßbericht von einer Zeiss-Koordinatenmessmaschine (CMM) mit 0,5 µm Auflösung. Wir messen alle kritischen Maße, Lochpositionen und Profiltoleranzen gemäß Ihrer 2D-Zeichnung oder Ihrem 3D-Modell. Die Härte wird mit einem Rockwell-Prüfgerät für Stahl und einem Vickers-Prüfgerät für dünne Bleche verifiziert. Die Oberflächenrauheit wird mit einem Profilometer geprüft – wir halten Ra 0,8 µm auf gestanzten Oberflächen und Ra 0,2 µm auf geprägten Bereichen. Wir führen außerdem eine 100%ige Sichtprüfung auf Kratzer, Dellen und Verfärbungen unter 2-facher Vergrößerung durch. Der Prüfbericht wird Ihnen innerhalb von 24 Stunden nach Musterfertigstellung und mit jeder Produktionslieferung per E-Mail zugesandt. Sollten wir eine Toleranz verfehlen, fertigen wir das Teil kostenlos neu – das ist vertraglich festgehalten.
Parameter
Spezifikation
Hinweise
Materialdicke
0,1 – 6,0 mm
Stahl, Edelstahl, Aluminium, Kupfer
Toleranz (Stanzen)
±0,01 mm
Bei kritischen Lochpositionen
Toleranz (Biegen)
±0,05 mm
Über 100 mm Biegelänge
Oberflächenrauheit
Ra 0,8 µm
Wie gestanzt; Ra 0,2 µm geprägt
Grathöhe
≤0,05 mm
Standard; feingeschnitten = 0
Ebenheit
0,1 mm / 100 mm
Nach Spannungsarmglühen
Härte (nach WB)
48 – 58 HRC
Vakuumwärmebehandlung
Max. Teilgröße
600 mm x 400 mm
Größer über Tandempressen
Werkzeugstandzeit
500k – 5M Hübe
Hartmetall für Großserien
Lieferzeit
7 Tage (Prototyp), 15 Tage (Serie)
Ab Zeichnungsfreigabe
Keine Mindestbestellmenge: Vom einzelnen Prototyp bis zur Millionenserie
Die meisten Stanzfabriken verlangen eine Mindestmenge von 10.000 Stück, um die Werkzeugkosten zu amortisieren. Wir nicht. Unsere Politik ohne Mindestbestellmenge bedeutet, dass Sie 1 Prototyp für einen Passtest, 500 Teile für eine Pilotserie oder 500.000 Teile für die vollständige Produktion bestellen können. Für geringe Mengen verwenden wir modulare Werkzeuge, die Rüstzeit und Werkzeugkosten um 60% reduzieren. Für hohe Mengen setzen wir Hochgeschwindigkeitspressen mit 400-600 Hüben pro Minute ein, um den Stückpreis wettbewerbsfähig zu halten. Wir verstehen, dass die Produktentwicklung iterativ ist – Ihre erste Bestellung könnte 50 Stück umfassen, Ihre zweite 5.000. Wir lagern Ihr Werkzeug 2 Jahre lang kostenlos, sodass eine Nachbestellung nur einen Anruf entfernt ist. Keine Mindestmenge, keine Lagergebühr, keine versteckten Rüstkosten.
Wie wir wiederholbare Präzision über Chargen hinweg sicherstellen
Die Stanzpräzision driftet im Laufe der Zeit aufgrund von Werkzeugverschleiß und Pressentemperaturänderungen. Wir begegnen dem mit Sensoren im Werkzeug, die Banddicke und Stempelkraft bei jedem Hub messen. Weicht die Kraft um mehr als 3% vom Basiswert ab, stoppt die Presse automatisch und ein Bediener justiert das Werkzeug. Diese Regelkreissteuerung hält Ihre Teile vom ersten bis zum 100.000sten Stück identisch. Wir verwenden außerdem ein festes Referenzpunktsystem – jedes Werkzeug ist an einer Masterplatte registriert, sodass die Wiedermontage eines Werkzeugs nach der Wartung dieselbe Ausrichtung innerhalb von 0,005 mm reproduziert. Bei Mehrkavitätenwerkzeugen gleichen wir den Materialfluss mit Flusskontrollstiften aus, sodass jede Kavität dieselbe Wanddicke produziert. Deshalb zeigen unsere Folgeaufträge einen Cpk-Wert (Prozessfähigkeitsindex) über 1,67, was bedeutet, dass weniger als 0,6 Teile pro Million außerhalb der Toleranz liegen.
Sekundäroperationen: Gewindeschneiden, Nieten und Schweißen im Haus
Ihr Stanzrohling benötigt oft mehr als nur Umformen. Wir haben 12 CNC-Gewindeschneidmaschinen für Gewinde von M1.6 bis M12 mit einer Gewindetiefengenauigkeit von ±0,1 mm. Wir führen auch Stanznieten für mehrschichtige Baugruppen, Punktschweißen für Stahl und Edelstahl sowie Taumelnieten für Drehpunkte durch. Das eliminiert die Notwendigkeit, Sekundärlieferanten zu beauftragen – wir kontrollieren den gesamten Prozess unter einem Dach. Für Teile mit Gewindeeinsätzen verwenden wir Warmeinbettsätze, die eine Ausziehkraft von 500 N auf einem 1,0 mm dicken Stahlblech erreichen. Alle Sekundäroperationen werden im selben Prüfbericht dokumentiert, sodass Sie ein einziges Konformitätszertifikat für das komplette Teil erhalten. Das verkürzt Ihre Lieferkette und reduziert die Eingangsprüfzeit.
Kostensparende Design-Tipps, die wir auf Ihre Zeichnung anwenden
Vor der Angebotserstellung prüfen unsere Ingenieure Ihre Zeichnung auf stanzfreundliche Modifikationen. Beispielsweise empfehlen wir, einen Radius von 0,5 mm an Innenecken statt scharfer 90-Grad-Biegungen vorzusehen – das reduziert Spannungsrisse und verlängert die Werkzeugstandzeit. Wir empfehlen Lochdurchmesser von mindestens der 1,5-fachen Materialdicke, um Stempelbruch zu vermeiden. Wir beraten auch zu Biegeentlastungen: Ein 2 mm breiter Entlastungsschlitz am Ende einer Biegung verhindert Einrisse. Diese Änderungen verändern nicht die Funktion Ihres Teils, senken aber Ihre Stückkosten um 15-25%. Wir senden Ihnen eine markierte Zeichnung mit unseren Vorschlägen, bevor Werkzeuge gebaut werden – kostenlos. Für komplexe Geometrien empfehlen wir gegebenenfalls den Wechsel vom Stanzen zur CNC-Bearbeitung; unser Leitfaden zur CNC-Schneidwerkzeugauswahl hilft Ihnen beim Vergleich der Optionen. Unser Leitfaden zu CNC-Bearbeitungstoleranzen erklärt, wann die Bearbeitung beim Stanzen für enge Merkmale überlegen ist.
Wie hoch ist die Mindestbestellmenge für Blechstanzteile?
Keine Mindestbestellmenge – bestellen Sie 1 Prototyp oder 1 Million Teile zum gleichen Stückpreis, mit kostenloser Werkzeuglagerung für 2 Jahre.
Können Sie die Werkzeugkonstruktion für mein Teil anpassen?
Ja, wir modifizieren Werkzeuggeometrie, Material und Wärmebehandlung, um Ihre Anforderungen an Teil, Menge und Toleranz zu erfüllen.
Wie kontrollieren Sie die Qualität während der Produktion?
Wir verwenden Kraftsensoren im Werkzeug, CMM-Prüfungen alle 2 Stunden und eine 100%ige Sichtprüfung; Sie erhalten mit jeder Lieferung einen vollständigen Maßbericht.