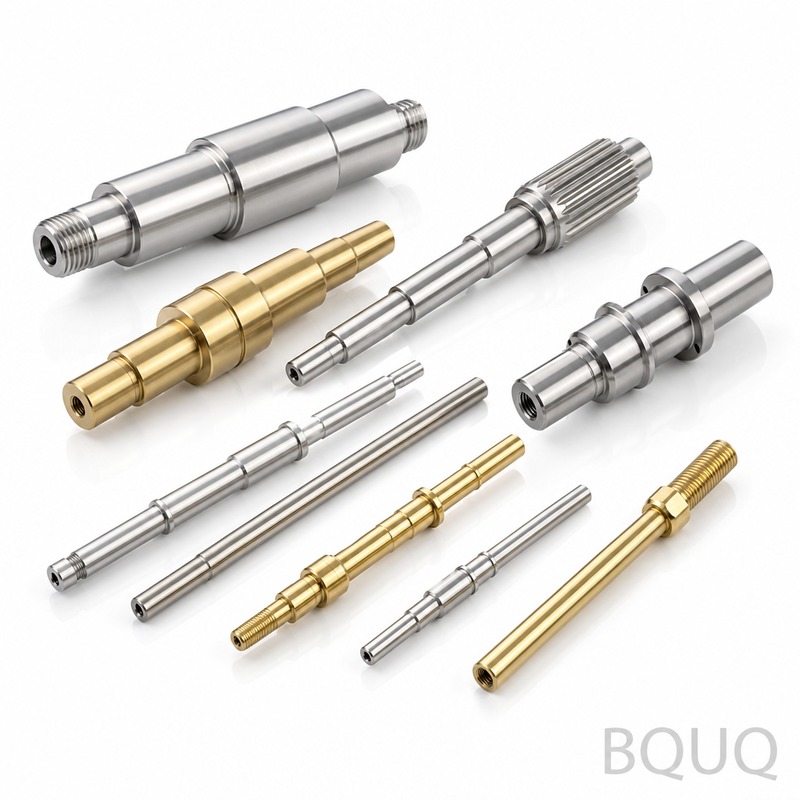
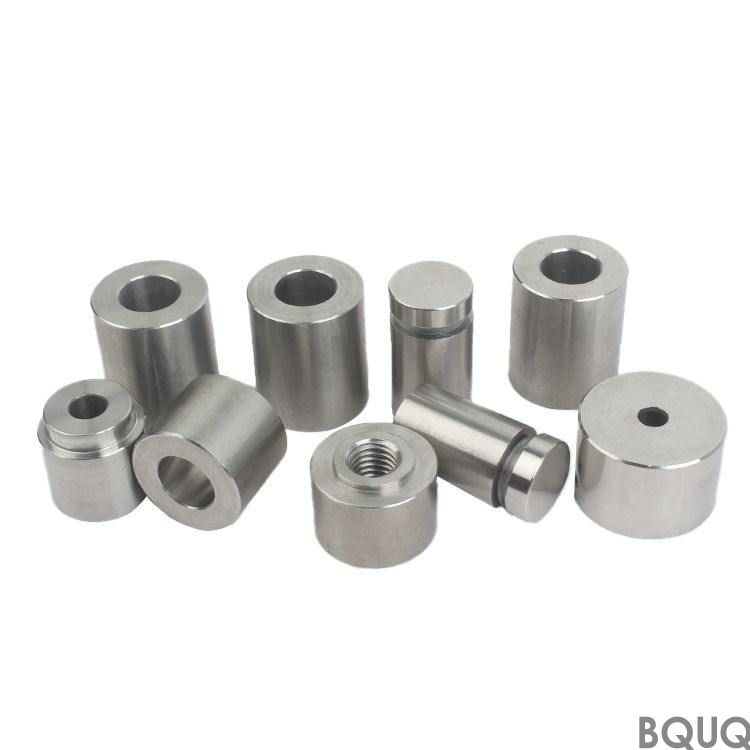
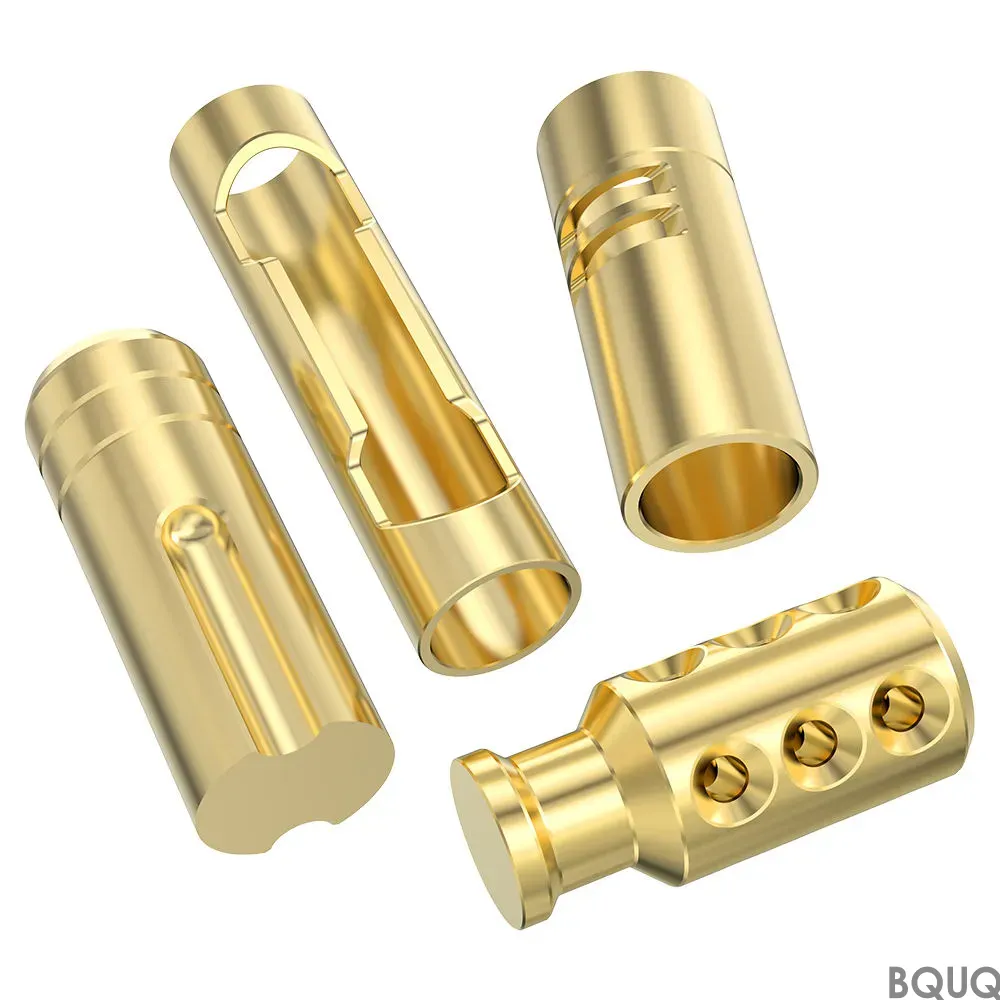
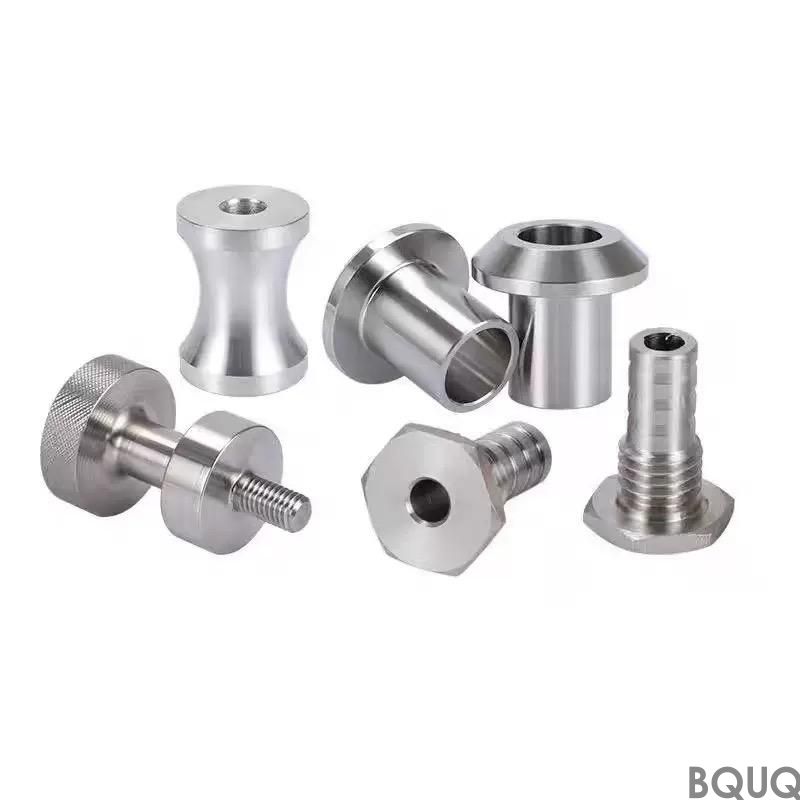
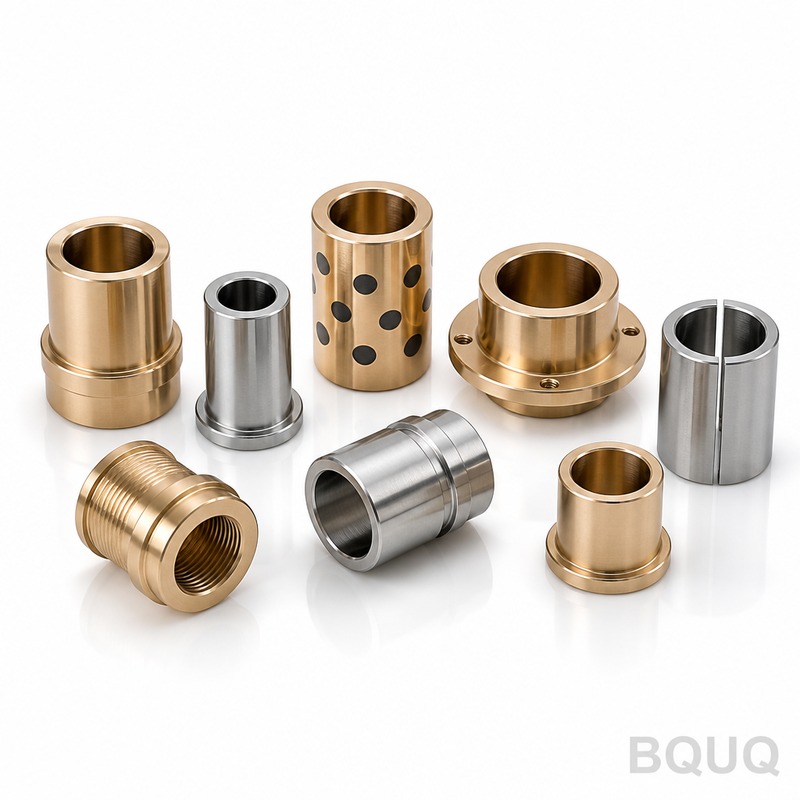
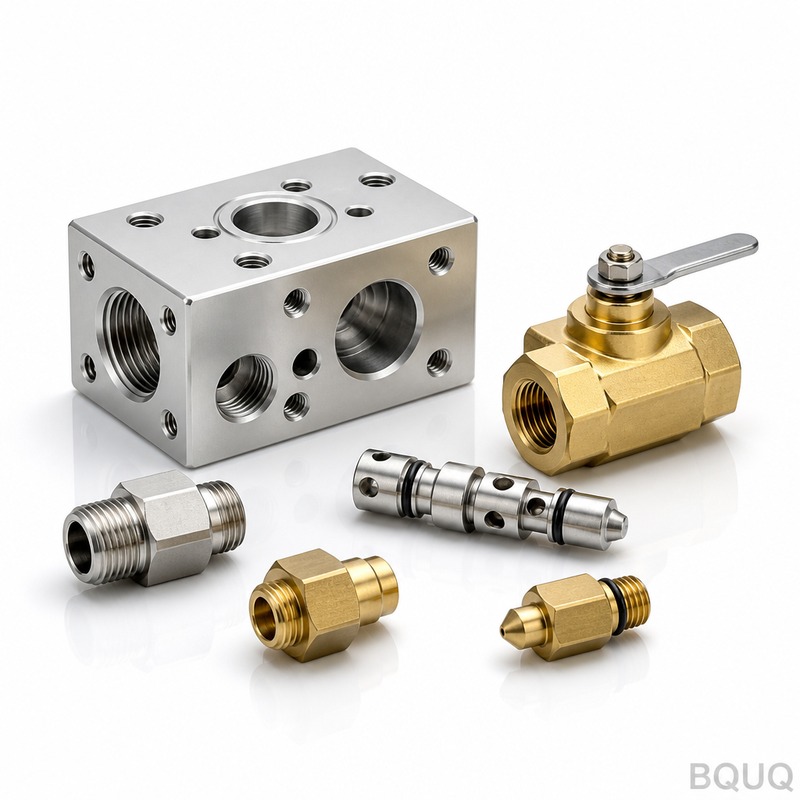
Dies sind zylindrische Bauteile, die auf CNC-Drehmaschinen aus Stangenmaterial oder Rohlingen bearbeitet werden. Sie erhalten Rundheit innerhalb von 0,005 mm, Gesamtrundlauf unter
BQUQ CNC-Dreh-Präzisionswellen | ±0,005 mm Toleranz & 3-Tage-Lieferzeit
Dies sind zylindrische Bauteile, die auf CNC-Drehmaschinen aus Stangenmaterial oder Rohlingen bearbeitet werden. Sie erhalten Rundheit innerhalb von 0,005 mm, Gesamtrundlauf unter 0,008 mm und Oberflä
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind zylindrische Bauteile, die auf CNC-Drehmaschinen aus Stangenmaterial oder Rohlingen bearbeitet werden. Sie erhalten Rundheit innerhalb von 0,005 mm, Gesamtrundlauf unter 0,008 mm und Oberflächengüte bis zu Ra 0,4. Die Standard-Lieferzeit beträgt 3 Tage für Prototypen, 7 Tage für Serienproduktionen. Wir garantieren Härte bis zu 58 HRC durch Einsatzhärtung oder Durchhärtung.
Wie wir Rattermarken bei langen Wellen eliminieren
Lange, schlanke Wellen biegen sich während des Drehens durch. Wir begegnen dem mit Lünetten, die alle 150 mm positioniert werden, und Reitstockunterstützung bei jedem Schnitt. Bei Wellen mit einem Längen-zu-Durchmesser-Verhältnis über 8:1 verwenden wir eine Nachlauf-Lünette, die der Werkzeugbahn folgt. Dies hält die Geradheit innerhalb von 0,01 mm pro 100 mm Länge. Keine Rattermarken. Keine spiralförmigen Werkzeugbahnen. Nur saubere, zylindrische Geometrie.
Materialien und Wärmebehandlung in unserer Fabrik in Dongguan
Wir bearbeiten 1215 Automatenstahl, 1045 Mittelkohlenstoffstahl, 4140 Legierungsstahl, 440C Edelstahl und 6061-T6 Aluminium. Für Verschleißfestigkeit bieten wir Induktionshärtung auf 1045 und 4140 bis zu 55-58 HRC an. Für Korrosionsbeständigkeit wird 440C auf 56-58 HRC gehärtet. Wir behandeln auch einsatzgehärteten 8620 mit einer Einsatzhärtungstiefe von 0,8-1,2 mm. Jede Wärmebehandlungscharge wird mit einem zertifizierten Härteprüfbericht geliefert. Präzisionsfertigung ist keine Vermutung; sie ist messbarer Beweis.
Warum unsere CNC-Dreh-Präzisionswellen 0,008 mm Rundlauf halten
Rundlauf ist eine Funktion der Spindel, des Spannfutters und der Zentrierbohrungen. Wir schleifen Zentrierbohrungen an jeder Welle vor dem Fertigdrehen. Diese geschliffenen Zentren werden auf einen 60-Grad-Einschlusswinkel mit Ra 0,2 Oberfläche geläppt. Die Spindel ist eine 15-kW-Servoeinheit mit keramischer Lager-Vorspannung. Das hydraulische Spannfutter greift mit 12 kN Kraft, wiederholbar auf 0,003 mm. Diese Kombination ergibt konsistenten TIR (Total Indicated Runout) unter 0,008 mm bei Durchmessern bis zu 50 mm.
Inspektion vor jeder Lieferung: KMM und optische Messgeräte
Jede Charge wird inspiziert, nicht nur stichprobenartig. Wir verwenden ein Zeiss-Koordinatenmessgerät für die Maßprüfung, ein Taylor-Hobson-Tastschnittgerät für die Oberflächengüte und ein Keyence-Optikmessgerät für Gewindeformen und Radien. Wir prüfen Durchmesser, Länge, Konzentrizität, Rundlauf und Oberflächenrauheit. Ein vollständiger Inspektionsbericht liegt jeder Lieferung bei. Wenn ein Maß nicht stimmt, wird das Teil verschrottet. Keine Nacharbeit. Keine Abweichung. Das ist unsere Politik für alle CNC-Dreh-Präzisionswellen.
Oberflächengüte-Optionen: Von Ra 3,2 bis Ra 0,4
Standarddrehen ergibt Ra 1,6. Für Dichtflächen oder Lagerzapfen wechseln wir zu Wiper-Schneidplatten, die Ra 0,8 erzeugen. Für kritische Anwendungen fügen wir einen Poliergang mit einem 1200er-Korn-Schleifband hinzu und erreichen Ra 0,4. Wir bieten auch Hartdrehen auf gehärteten Wellen (über 45 HRC) mit CBN-Schneidplatten an, was Ra 0,6 ohne Schleifen ergibt. Dies reduziert Kosten und Lieferzeit im Vergleich zum Rundschleifen.
Schnelle Angebote und keine Mindestbestellmenge für Prototypen und Serien
Wir sind eine 20 Jahre alte Fabrik, kein Handelsunternehmen. Das bedeutet, unsere Angebote basieren auf tatsächlicher Maschinenzeit, Materialkosten und Prüfzeit. Senden Sie Ihre Zeichnung im STEP-, IGES- oder PDF-Format. Wir antworten mit einem verbindlichen Angebot innerhalb von 12 Stunden. Wir haben keine Mindestbestellmenge. Bestellen Sie einen Prototypen oder 100.000 Stück. Der Stückpreis sinkt mit der Menge, aber der Qualitätsstandard bleibt identisch. Alle Teile werden in China hergestellt, jedoch mit ISO 9001:2015-Rückverfolgbarkeit.
So spezifizieren Sie Passfedernuten, Gewinde und Querbohrungen
Ihre Zeichnung sollte die Passfedernut-Toleranz (typischerweise H9), die Gewindeklasse (2A oder 3A) und die Positionstoleranz der Querbohrung enthalten. Wir bearbeiten Passfedernuten auf CNC-Fräszentren nach dem Drehen und halten die Breite auf +0,000/-0,025 mm. Gewinde werden mit Einpunkt-Schneidplatten geschnitten, nicht mit Gewindeschneidern, sodass die Flankendurchmesser-Genauigkeit innerhalb von 0,05 mm liegt. Querbohrungen werden auf einer 4. Achse gebohrt, positioniert auf ±0,02 mm. Wenn Sie sich bei GD&T-Symbolen unsicher sind, lesen Sie den Leitfaden zu CNC-Bearbeitungstoleranzen in unserem Blog.
Werkzeugstrategie zur Minimierung der Zykluszeit
Wir verwenden einen 12-Stationen-Revolver mit angetriebenen Werkzeugen. Für eine Standardwelle mit 20 mm Durchmesser, zwei Durchmessern, einem Gewinde und einer Querbohrung beträgt die Zykluszeit 45 Sekunden. Wir reduzieren die Zykluszeit, indem wir Schrupp- und Schlichtschnitte in einer Aufspannung kombinieren. Wir verwenden auch Hochdruck-Kühlmittel (70 bar) durch die Spindel, um Späne zu brechen und die Werkzeugstandzeit zu verbessern. Für härtere Materialien wie 440C wählen wir kubische Bornitrid-Schneidplatten. Unsere Werkzeugauswahl wird im Leitfaden zur CNC-Schneidwerkzeugauswahl erläutert.
Parameter
Spezifikation
Materialien
1215, 1045, 4140, 440C, 8620, 6061-T6
Durchmesserbereich
3 mm - 80 mm (Drehen)
Längenbereich
5 mm - 1000 mm
Härte (durchgehärtet)
Bis zu 58 HRC (440C, 4140)
Härte (einsatzgehärtet)
55-60 HRC, Einsatzhärtungstiefe 0,8-1,2 mm
Durchmessertoleranz
±0,005 mm (Schleifen optional: ±0,002 mm)
Gesamtrundlauf (TIR)
≤ 0,008 mm
Geradheit
0,01 mm pro 100 mm Länge
Oberflächengüte (gedreht)
Ra 0,8 - 1,6
Oberflächengüte (poliert)
Ra 0,4
Lieferzeit (Prototyp)
3 Arbeitstage
Lieferzeit (Serie)
7-10 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge (1 Stück akzeptiert)
Inspektionsbericht
In jeder Lieferung enthalten
Akzeptieren Sie Aufträge für eine einzelne Prototypwelle?
Ja, wir akzeptieren Einzelstückaufträge für CNC-Dreh-Präzisionswellen ohne Mindestbestellmenge.
Können Sie kundenspezifische Passfedernuten oder Gewinde an den Wellenenden bearbeiten?
Ja, wir können Passfedernuten, Keilwellen, Gewinde und Querbohrungen gemäß Ihrer Zeichnung bearbeiten.
Wie garantieren Sie Qualität bei Großserienproduktionen?
Wir führen eine Erstteilprüfung am ersten Stück durch und eine SPC-Stichprobenprüfung alle 30 Minuten während der Produktion.
Was ist Ihre schnellste Lieferzeit für einen Eilauftrag?
Für Standardstahlwellen können wir innerhalb von 48 Stunden versenden, wenn Sie das Angebot vor 10 Uhr Pekinger Zeit genehmigen.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail: sc@bquq.com. WhatsApp: +86 13713157787. Wir antworten mit Preis, Lieferzeit und DFM-Feedback. Keine Mindestbestellmenge. Hergestellt in China, mit Präzisionsfertigung, die Sie überprüfen können.