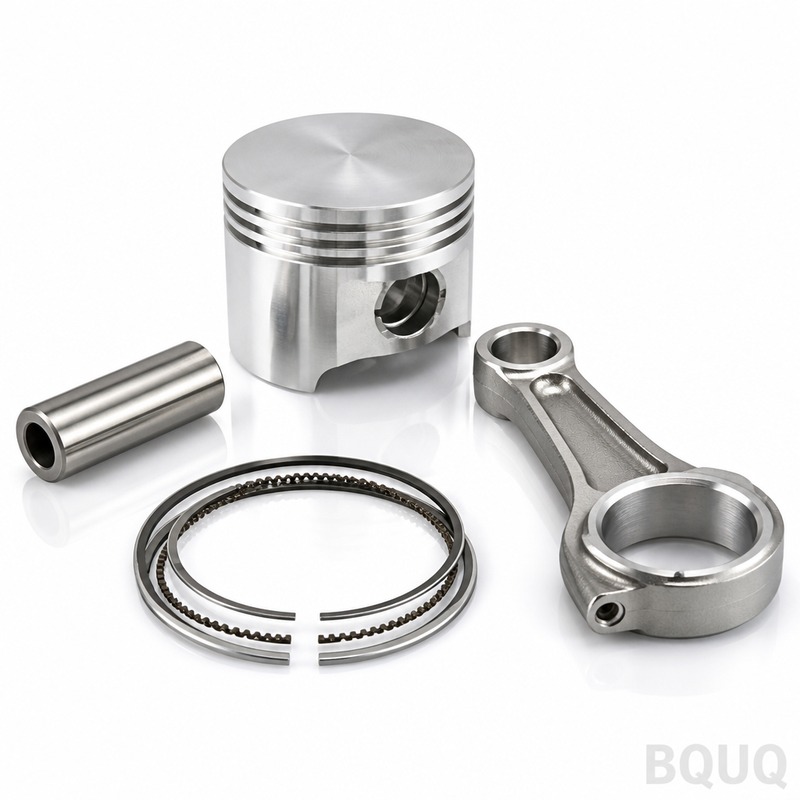
Dies sind CNC-gefräste Kolben für Verbrennungsmotoren, Hydrauliksysteme und Kompressoren. Sie erhalten eine echte Rundheit von 0,002 mm, eine Bohrungstoleranz von 0,005 mm und ein
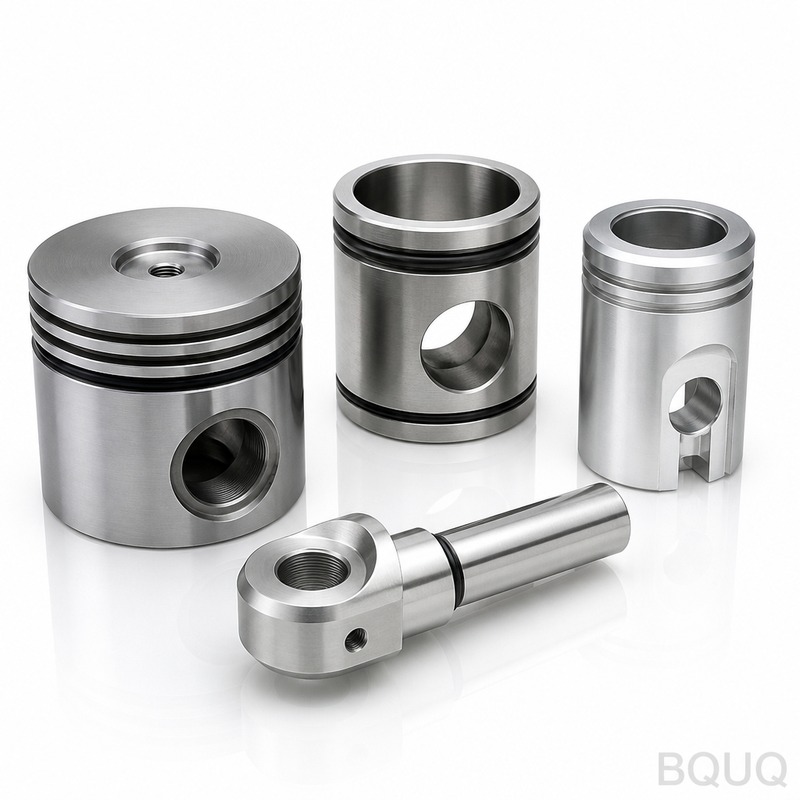
Dies sind CNC-gefräste Kolben für Verbrennungsmotoren, Hydrauliksysteme und Kompressoren. Sie erhalten eine echte Rundheit von 0,002 mm, eine Bohrungstoleranz von ±0,005 mm und eine Oberflächengüte vo
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Kolben für Verbrennungsmotoren, Hydrauliksysteme und Kompressoren. Sie erhalten eine echte Rundheit von 0,002 mm, eine Bohrungstoleranz von ±0,005 mm und eine Oberflächengüte von Ra 0,4 µm direkt von der Maschine. Wir liefern Erstmuster in 15 Tagen und bearbeiten 45 HRC gehärtete Aluminium- oder Stahlrohlinge ohne Verzug.
So halten wir die Kolbenrundheit unter 0,002 mm
Kolbenschäfte verformen sich, wenn sie falsch gespannt werden. Wir verwenden kundenspezifische Weichbacken mit einem 120-Grad-Kontaktbogen, die den Schaftaußendurchmesser greifen und den Kolbenboden freilassen. Bei dünnwandigen Kolben (Wandstärke unter 3 mm) wechseln wir zu einem Vakuumfutter mit einem Dorn, der die Bohrung von innen abstützt. Dies eliminiert den "Kartoffelchip-Effekt". Wir prüfen jedes Teil auf einer Talyrond 365 Rundheitsmessmaschine – nicht auf einem KMM. Das Talyrond misst die radiale Abweichung in 0,001 mm-Schritten, sodass wir Mehrlappigkeit erkennen, bevor sie das Werk verlässt.
Materialien und Wärmebehandlung, die wir verwenden
Wir bearbeiten drei Kolbenfamilien. Für Benzinmotoren: 4032-T6 Aluminium mit 22 % Siliziumgehalt – dies widersteht Fressen bei 350 °C. Für Diesel: 2618-T61 geschmiedetes Aluminium, das die Streckgrenze bei 200 °C hält. Für Hydraulikzylinder: 4140 Stahl, gehärtet auf 45–48 HRC, anschließend spitzenlos geschliffen auf g6-Toleranz. Wir glühen vor der Bearbeitung nicht. Stattdessen schruppen wir, spannungsarmglühen bei 190 °C für 4 Stunden und fertigen dann. Dies hält die Bohrungsgeometrie nach dem ersten Motorstart stabil.
Ringnut- und Kolbenbolzenbohrungs-Fertigungssequenz
Ringnuten sind das schwierigste Merkmal. Wir drehen die Nut grob mit einem Einsatz mit 0,4 mm Eckenradius und fertigen dann mit einem Nutwerkzeug, das auf 0,15 mm Radius geschliffen ist. Dies ergibt eine Seitenwandgüte von Ra 0,8 µm und einen Grundradius von 0,2 mm – entscheidend für den Ringkontakt. Die Kolbenbolzenbohrung wird nicht gerieben. Wir bohren sie mit einem PCD-Einsatz bei 3.500 U/min und honen dann 20 Sekunden mit einem 600er-Diamantstein. Die endgültige Bolzenbohrungstoleranz ist H6 (+0,013 / 0) mit einer Oberflächengüte von Ra 0,2 µm. Wir messen die Bolzenbohrung mit einem Luftmessgerät – es liest auf 0,001 mm genau, ohne das Teil zu berühren.
Beschichtungs- und Nachbearbeitungsoptionen
Wir bieten drei Beschichtungen je nach Ihrem Lastzyklus. Standard: Hartanodisierung (50 µm) für Aluminiumkolben – dies ergibt eine Oberfläche, die 70 HRC entspricht. Für Hochladel-Turboanwendungen: Wir tragen ein Trockenschmiermittel (Molykote D-321R) auf den Schaft auf, 10 µm dick, das Fressen bei Kaltstarts reduziert. Für Stahlkolben: Wir führen eine Manganphosphat-Konversionsbeschichtung (MIL-DTL-16232) durch, um den Ölfilm zu halten. Wir maskieren alle Dichtflächen vor der Beschichtung. Wenn Sie eine Wärmedämmschicht auf dem Kolbenboden benötigen, lagern wir dies an einen Partner aus und prüfen den Außendurchmesser nach der Beschichtung erneut – die Dicke addiert 0,05 mm, und wir müssen bestätigen, dass Ihr Toleranzstapel weiterhin funktioniert.
Prüfung vor jedem Versand
Jede Charge erhält eine vollständige Maßprüfung auf unserer Zeiss Contura KMM. Wir prüfen 14 Punkte am Schaftprofil, 3 Punkte pro Ringnut und den Bolzenbohrungsdurchmesser in zwei Achsen. Wir führen auch einen 100 %-Lecktest an den Ölrücklaufbohrungen durch – wir pressurisieren den internen Kanal auf 3 bar und beobachten den Druckabfall über 30 Sekunden. Für kritische Chargen (über 500 Stück) legen wir ein Rundlaufdiagramm vom Talyrond Ihrer Packliste bei. Die Härte wird auf einem Rockwell-Prüfgerät am Kolbenboden verifiziert – wir lehnen alles unter 42 HRC für Stahl oder unter 100 HB für Aluminium ab. Wir bewahren die Prüfdaten 10 Jahre lang auf.
Lieferzeit und Mindestbestellmenge – wir brechen die Norm
Die meisten Kolbenlieferanten erzwingen eine Mindestbestellmenge von 500 Stück. Wir nicht. Unsere Standard-Mindestbestellmenge ist ein Stück. Sie senden eine Zeichnung, wir erstellen ein Angebot in 12 Stunden und versenden ein einzelnes Prototyp in 15 Tagen. Für Produktionsserien (100–10.000 Stück) beträgt die Lieferzeit 21 Tage nach Ihrer Freigabe des Erstmusters. Wir lagern 2618 und 4032 Aluminiumstangen in 6-Meter-Längen, sodass Materialverzögerungen null sind. Wenn Sie es eilig haben, können wir 7-Tage-Lieferung für ein einzelnes Stück anbieten – Sie zahlen eine Expressgebühr von 20 %, erhalten aber das Teil. Wir sind eine made in China Fabrik, aber unsere QC-Berichte sind auf Englisch und unser Team antwortet innerhalb von 4 Geschäftsstunden (GMT+8).
So vermeiden wir Rattern bei langen, schlanken Kolben
Kolben mit einem Längen-zu-Durchmesser-Verhältnis über 1,5 neigen zu Rattern. Wir lösen dies mit einer schwingungsgedämpften Bohrstange für die Bolzenbohrung – sie hat einen internen Tilger, der Vibrationen bei 1.200 Hz absorbiert. Für den Außendurchmesser verwenden wir einen Wiper-Einsatz mit 0,8 mm Eckenradius und einem Einstellwinkel von 95 Grad. Wir wuchten die Spindel auf G2.5, um erzwungene Vibrationen zu reduzieren. Wenn Sie einen sehr dünnen Kolbenboden haben (unter 2 mm), bearbeiten wir den Boden zuletzt, nachdem Schaft und Ringnuten fertig sind. So ist das Teil für den Großteil des Schnitts steif, und der dünne Abschnitt ist nur einem leichten Schlichtschnitt ausgesetzt.
Spezifikation
Wert
Hinweise
Material
4032-T6, 2618-T61, 4140 Stahl
Andere Legierungen auf Anfrage
Durchmesserbereich
20 mm – 200 mm
Größer: 2-teiliges Design
Härte (Stahl)
45–48 HRC
Nach Wärmebehandlung
Härte (Aluminium)
100–120 HB
T6-Zustand
Bohrungstoleranz
±0,005 mm
H6 an Bolzenbohrung
Oberflächengüte (Außendurchmesser)
Ra 0,4 µm
Wiper-Einsatz-Finish
Oberflächengüte (Bolzenbohrung)
Ra 0,2 µm
Honiert
Rundheit
0,002 mm
Talyrond-verifiziert
Rundlauf (Boden zu Bohrung)
0,01 mm
Gesamter angezeigter Rundlauf
Lieferzeit (Prototyp)
15 Tage
Einzelstück, keine Mindestbestellmenge
Lieferzeit (Produktion)
21 Tage
Nach Erstmusterfreigabe
Mindestbestellmenge
1 Stück
Keine Mindestbestellmenge für Standardmaterialien
Wie hoch ist Ihre Mindestbestellmenge für kundenspezifische Kolben?
Ein Stück. Wir bearbeiten ein einzelnes Prototyp nach Ihrer Zeichnung, Sie testen es, dann skalieren wir hoch. Keine Mindestbestellmenge für Standard-Aluminium- oder Stahllegierungen.
Können Sie die Beschichtung meines aktuellen OEM-Kolbens nachbilden?
Ja – senden Sie uns eine Probe und eine Beschichtungsspezifikation (Dicke, Härte, Reibungskoeffizient). Wir entwickeln die Beschichtung nach und tragen sie auf Ihre Teile auf, dann verifizieren wir bei Bedarf mit einem Salzsprühtest.
Wie garantieren Sie die Ringnutenbreitentoleranz?
Wir schneiden die Nut mit einem Nutwerkzeug, das auf eine Breitentoleranz von 0,005 mm geschliffen ist, und prüfen sie mit einem Grenzlehrdorn. Für kritische Nuten verwenden wir ein Lasermikrometer, das die Breite bei jedem 10. Teil auf 0,001 mm genau liest.
Was ist Ihre schnellste Lieferzeit für einen einzelnen Kolben?
Sieben Tage für ein Standardmaterial (4032 oder 2618) ohne Beschichtung. Sie zahlen eine Expressgebühr von 20 %, aber das Teil wird mit vollständigen Prüfdaten versendet. Für Stahlkolben mit Wärmebehandlung beträgt die schnellste Zeit 10 Tage.
Bereit zu bestellen? Senden Sie Ihre Zeichnung an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit einem verbindlichen Angebot innerhalb von 12 Stunden – keine vagen Preisspannen, keine versteckten Werkzeugkosten. Wenn Sie noch ein Schneidwerkzeug für Ihre eigene Werkstatt auswählen, sehen Sie sich unseren Leitfaden zur CNC-Schneidwerkzeugauswahl an. Für engere Toleranzen als aufgeführt, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was machbar ist. Wir sind ein Präzisionsfertigung-Partner, keine Lohnfertigung – wir übernehmen Verantwortung für die endgültige Kolbenleistung.