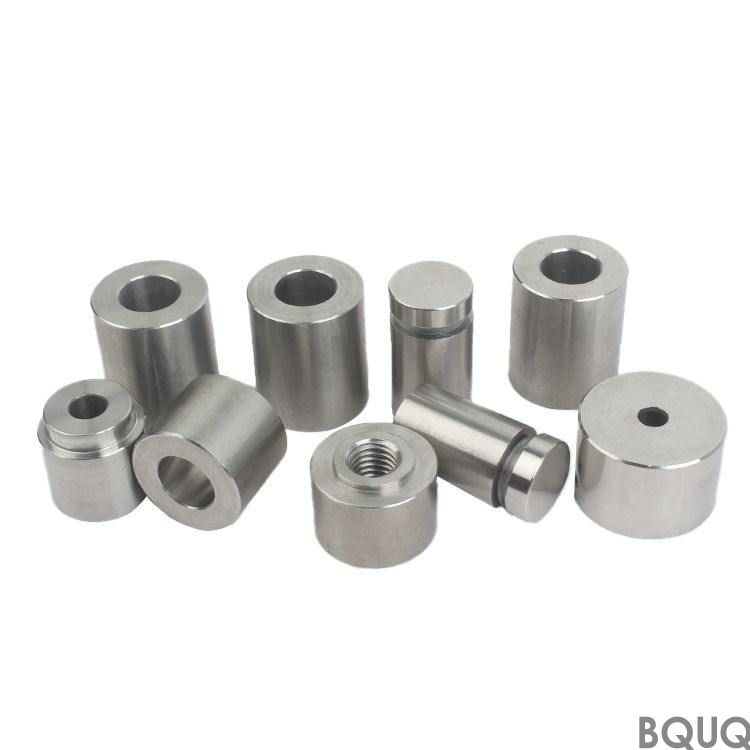
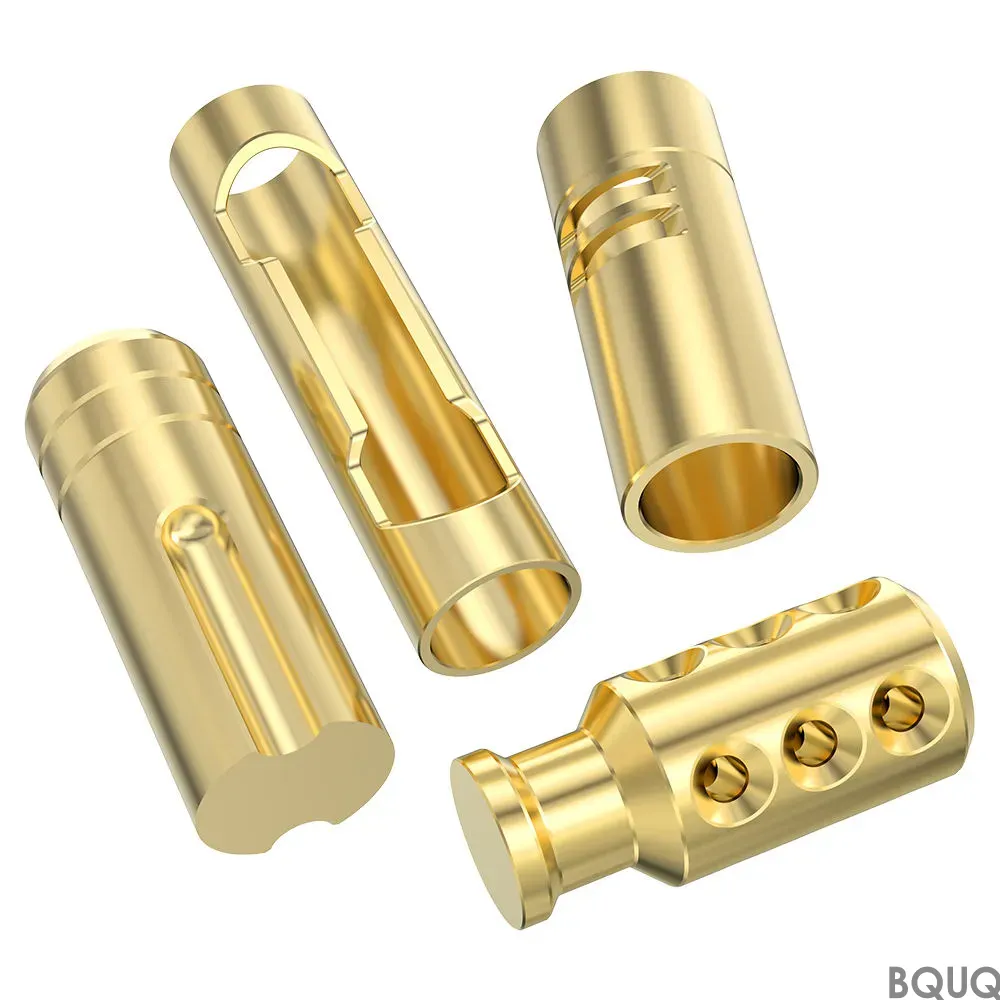
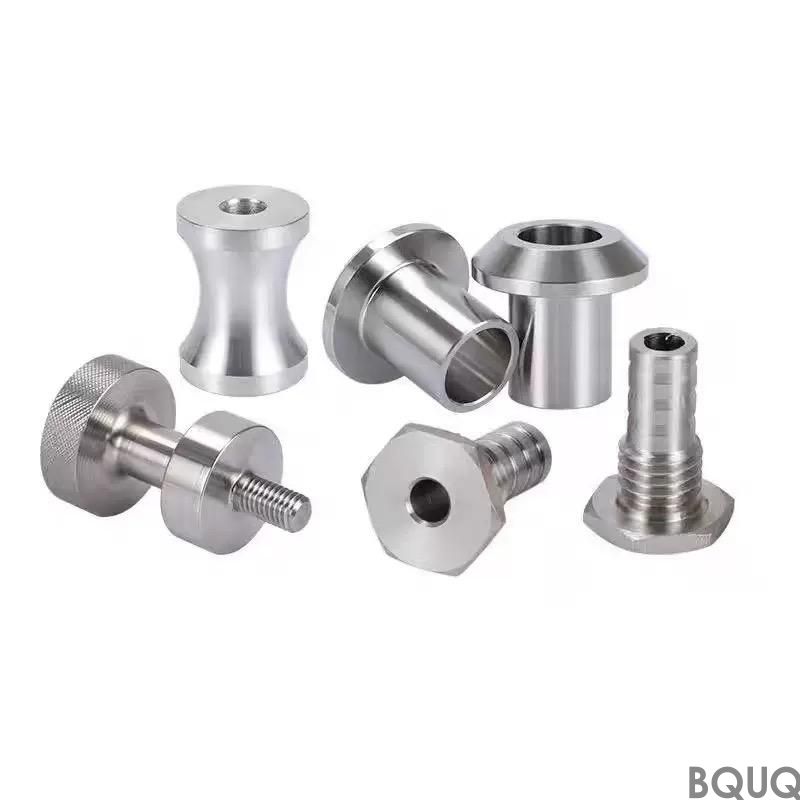
Was diese Fittings in Ihrer Montagelinie ersetzen Diese CNC-gefrästen Edelstahl-Fittings und Verbinder sind präzisionsgefertigte Ersatzteile für Standard-Pneumatik-, Hydraulik- und
CNC-gefräste Edelstahl-Fittings und Verbinder | BQUQ Präzision
Was diese Fittings in Ihrer Montagelinie ersetzen Diese CNC-gefrästen Edelstahl-Fittings und Verbinder sind präzisionsgefertigte Ersatzteile für Standard-Pneumatik-, Hydraulik- und Sensor-Montageverbi
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
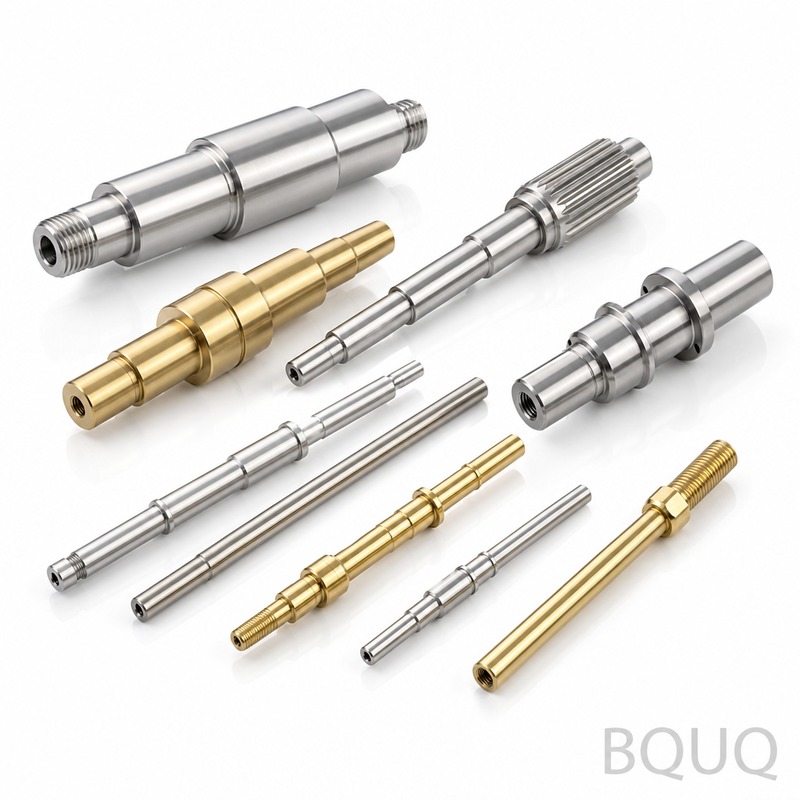
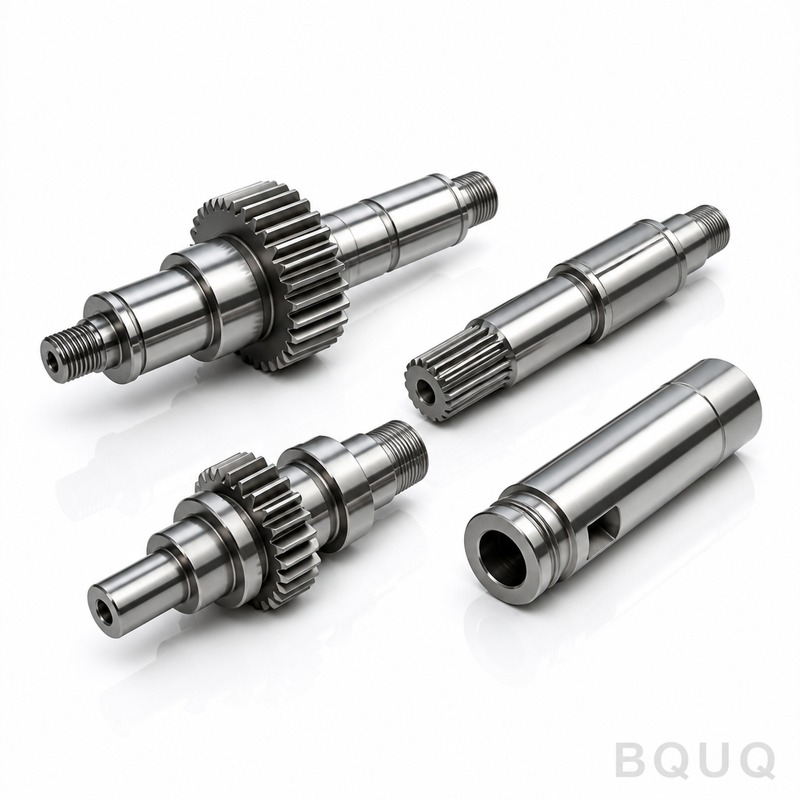
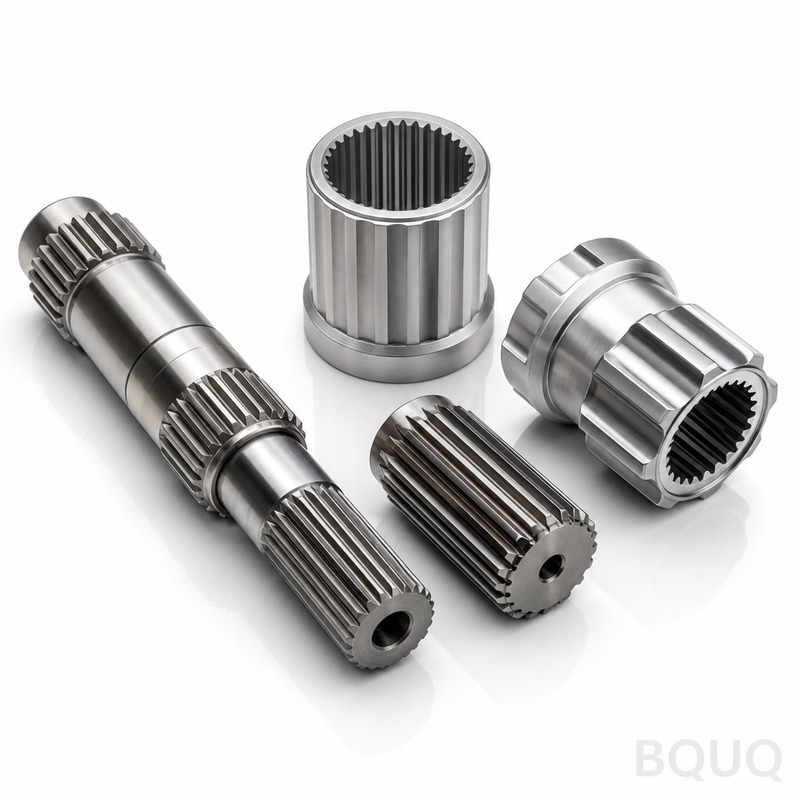
Diese CNC-gefrästen Edelstahl-Fittings und Verbinder sind präzisionsgefertigte Ersatzteile für Standard-Pneumatik-, Hydraulik- und Sensor-Montageverbindungen. Sie erhalten eine Positionstoleranz von ±0,005 mm, einen Rundlauf von 0,008 mm an den Dichtflächen und eine Oberflächenhärte von 48 HRC nach der Wärmebehandlung. Die Lieferzeit beträgt 15 Arbeitstage für Standardchargen, 7 Tage für Prototypen. Dies ist kein Katalogteil – jede Abmessung wird nach Ihrer Zeichnung gefertigt, nicht nach dem Lagerbestand eines Händlers.
Warum 304L und 316L für korrosive Medien entscheidend sind
Wir fräsen Fittings aus 304L für allgemeine Druckluft- und Wasserleitungen sowie aus 316L für chemische, salzwasser- und pharmazeutische Spülumgebungen. Die L-Güte bedeutet einen geringeren Kohlenstoffgehalt (max. 0,03 %), der die Ausscheidung von Chromkarbiden an Schweißnähten verhindert. Für stark beanspruchte Schnellkupplungsgehäuse verwenden wir 17-4 PH-Edelstahl, ausgelagert auf 44-48 HRC. Diese Härte widersteht Fressen an Gewindeenden, sodass Ihre Verbinder über 500+ Kupplungs-/Entkupplungszyklen ohne Festfressen überstehen.
Gewindeformen, die wir intern schneiden: NPT, BSPP, BSPT, Metrisch
Wir schneiden alle Gewindeformen auf CNC-Drehmaschinen mit Einpunkt-Schneidplatten, nicht mit Gewindebohrern. Dies gibt Ihnen eine Flankendurchmesser-Kontrolle innerhalb der Toleranzklassen 6H/6g. Bei NPT- und BSPT-Kegelgewinden messen wir den Flankendurchmesser an der Lehrenlinie mit einem Gewinde-Grenzlehrdorn und dokumentieren den Wert in jedem Zertifikat. Für Dichtring-Verbinder (ORFS, JIC 37°) bearbeiten wir den Sitzwinkel auf 37° ± 0,5° und polieren auf Ra 0,4 µm, um eine blasendichte Abdichtung unter 300 bar Druck zu gewährleisten. Kein Gewindewalzen, kein sekundäres Gewindeschneiden – eine Aufspannung, eine Toleranzkette.
Rundlaufkontrolle an Dichtflächen: 0,008 mm oder weniger
Die Dichtfläche eines Fittings ist die Stelle, an der Lecks auftreten. Wir halten den Gesamtrundlauf (TIR) zwischen Dichtfläche und Gewindeflankendurchmesser bei 0,008 mm. Das ist die Hälfte der Toleranz typischer Luftfahrt-Fittings. Wir erreichen dies, indem wir das Gewinde und die Fläche in derselben Aufspannung auf einer 5-Achsen-Dreh-Fräsmaschine bearbeiten. Wir trennen nicht ab und spannen nicht erneut ein. Wenn Ihr Design einen Sechskantkörper erfordert, räumen wir den Sechskant nach dem Drehen und schneiden dann die Fläche erneut, um Verformungen durch die Spannung zu entfernen.
Parameter
Wert / Bereich
Werkstoffe
304L, 316L, 17-4 PH, 430F, Duplex 2205
Gewindearten
NPT, BSPP, BSPT, UNF, UNC, M (metrisch)
Größenbereich
Außendurchmesser 4 mm bis 120 mm, Länge bis 300 mm
Härte (17-4 PH)
44-48 HRC (H900-Auslagerung)
Härte (304L/316L)
Im Walzzustand 150-180 HB (kaltverfestigte Oberfläche)
Positionstoleranz
±0,005 mm an kritischen Bohrungen und Flächen
Rundlauf (TIR)
0,008 mm an Dichtflächen
Oberflächengüte
Ra 0,4 µm an Dichtflächen, Ra 1,6 µm allgemein
Lieferzeit
7 Tage Prototyp, 15 Tage Serie (100-500 Stück)
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück möglich
Prüfung
Vollständiger CMM-Bericht, Gewinde-Grenzlehrdorne, Luftmessgerät für Bohrungen
Wie wir Grate an quergebohrten Anschlüssen vermeiden
Quergebohrte Anschlüsse (z. B. eine 2-mm-Messbohrung, die eine 10-mm-Bohrung kreuzt) sind eine häufige Schwachstelle bei Fittings. Ein Grat an der Kreuzung bricht ab und verunreinigt Ihr System. Wir bohren zuerst die Querbohrung und dann die Hauptbohrung. Das Bohrwerkzeug entfernt den Grat an der Kreuzung. Nach der Bearbeitung führen wir eine 0,3-mm-Nylonbürste durch jeden Anschluss. Für medizinische oder Halbleiter-Fittings fügen wir einen 30-minütigen Taumelprozess in Keramikmedien hinzu, um eine gleichmäßige Ra 0,8 µm auf allen Innenflächen zu erreichen. Dies ist Standard, keine kostenpflichtige Option.
Prüfung vor jeder Lieferung: CMM und Luftmessgeräte
Jede Charge CNC-gefräster Edelstahl-Fittings und Verbinder erhält einen vollständigen Maßbericht. Wir verwenden ein Zeiss-Koordinatenmessgerät für Positionstoleranzen, ein Mitutoyo-Luftmessgerät für den Bohrungsdurchmesser (Wiederholbarkeit ±0,001 mm) und einen Satz Gewinde-Grenzlehrdorne für jede Gewindeform. Wir arbeiten nicht mit Stichproben – wir prüfen 100 % der kritischen Maße am ersten Artikel und dann 30 % aller Maße an der restlichen Charge. Der Bericht wird Ihnen zusammen mit der Versandbestätigung per E-Mail zugesandt. Wenn ein Maß außerhalb der Toleranz liegt, wird das Teil verschrottet, nicht nachbearbeitet.
Keine Mindestbestellmenge, keine Rüstkosten für Standard-Fittingkörper
Wir halten Werkzeuge für gängige Fittingkörper (gerade, Winkel, T-Stück, Kreuz) in unserem Werkzeuglager bereit. Das bedeutet, dass Ihr erstes Stück zum gleichen Preis beginnt wie Ihr 500. Stück – keine Rüstkosten, keine Mindestbestellmenge. Sie können einen Prototyp-Verbinder bestellen, um eine Dichtungskonstruktion zu testen, und wir versenden ihn innerhalb von 7 Tagen. Für kundenspezifische Körper mit nicht standardmäßigen Sechskant- oder Anschlusswinkeln fällt eine einmalige Programmiergebühr von 150 $ an, die Mindestbestellmenge bleibt jedoch bei null. Dies ist Präzisionsfertigung aus China, aber mit der Reaktionsfähigkeit einer lokalen Werkstatt.
Akzeptieren Sie Aufträge für nur ein Stück?
Ja – wir haben keine Mindestbestellmenge. Ein Stück wird gefertigt, geprüft und mit einem vollständigen CMM-Bericht versendet.
Können Sie eine Gewindeform anpassen, die ich bereits auf Lager habe?
Senden Sie uns ein Muster oder eine Zeichnung mit der Gewindebezeichnung, und wir schneiden ein passendes Gegenstück in derselben Flankendurchmesser-Klasse.
Welche Qualitätskontrolle führen Sie an Dichtflächen durch?
Wir messen den Rundlauf auf einem Präzisionsdrehtisch mit einer 0,001-mm-Messuhr und luftmessen alle Bohrungen über 6 mm Durchmesser.
Was ist die schnellste Lieferzeit für ein kundenspezifisches Fitting?
Für einen einfachen Sechskantkörper mit einem Gewinde und einer Bohrung können wir in 5 Arbeitstagen versenden, wenn Sie die DXF-Datei am selben Tag freigeben.
So wählen Sie die richtige Werkzeugausrüstung für Ihr Fitting
Wenn Sie Fittings intern bearbeiten, hängt die Gewindequalität von Ihrer Werkzeugauswahl ab. Unsere Ingenieure veröffentlichen eine detaillierte Aufschlüsselung der Schneidplattengeometrien und Drehzahlen für Edelstahl in unserem Leitfaden zur CNC-Schneidwerkzeugauswahl. Für Toleranzdefinitionen lesen Sie bitte unseren Leitfaden zu CNC-Bearbeitungstoleranzen, bevor Sie Ihre Zeichnung senden.
Senden Sie uns Ihre Zeichnung im STEP- oder DXF-Format. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot – einschließlich Materialkosten, Bearbeitungszeit, Wärmebehandlung und Prüfberichtsvorlage. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Fügen Sie die Zeichnung bei, und wir starten sofort die DFM-Prüfung. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten, keine Überraschungen.