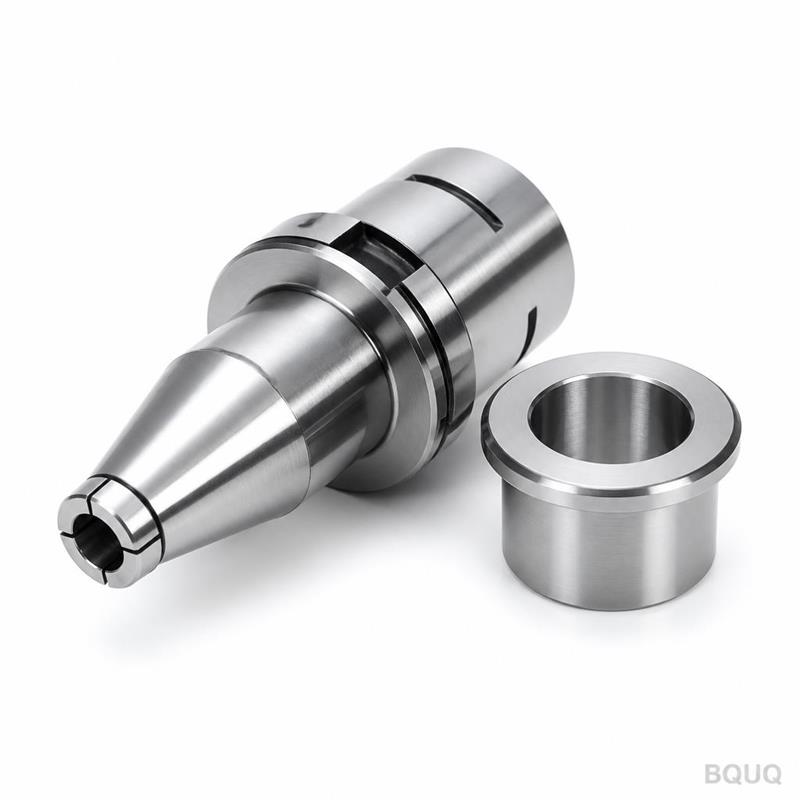
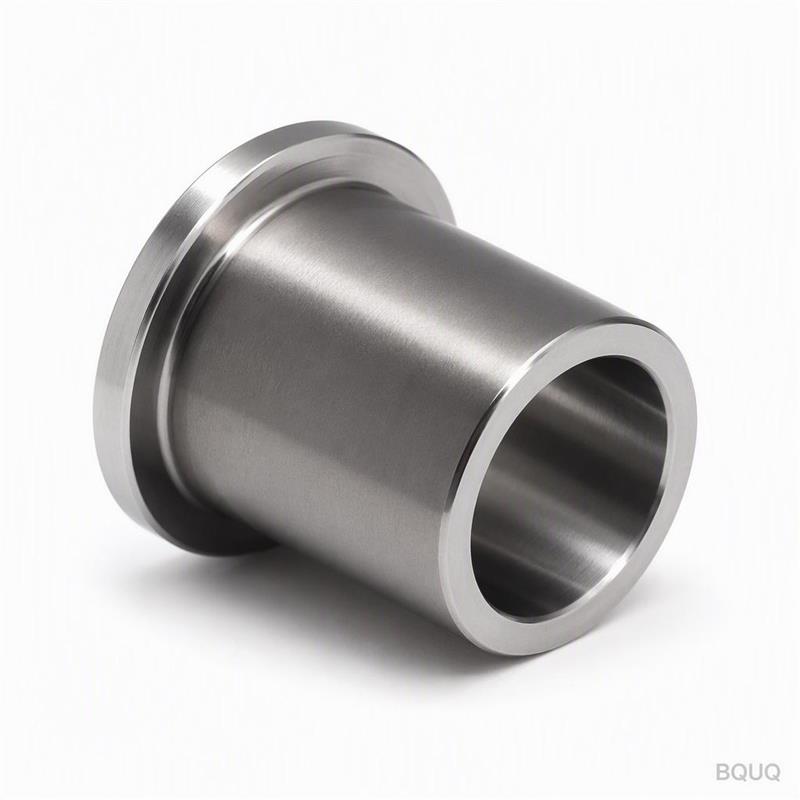
Was dieses Spannfutter für Schweizer Typ Drehmaschinen anders macht Dies ist eine CNC-gefräste Schweizer Typ Spannzangenfutter-Führungsbuchse, gefertigt aus massivem Wolframkarbid
CNC-gefräste Schweizer Typ Spannzangenfutter-Führungsbuchse aus Wolfram | BQUQ
Was dieses Spannfutter für Schweizer Typ Drehmaschinen anders macht Dies ist eine CNC-gefräste Schweizer Typ Spannzangenfutter-Führungsbuchse, gefertigt aus massivem Wolframkarbid (WC-Co Sorte K20/K30
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses Spannfutter für Schweizer Typ Drehmaschinen anders macht
Dies ist eine CNC-gefräste Schweizer Typ Spannzangenfutter-Führungsbuchse, gefertigt aus massivem Wolframkarbid (WC-Co Sorte K20/K30). Sie hält das Stangenmaterial starr in der Schneidzone und eliminiert Durchbiegung und Vibration während des Hochgeschwindigkeitsdrehens. Der konkrete Nutzen: Der Gesamtrundlauf (TIR) wird auf ≤0,003 mm (0,00012 Zoll) gehalten, die Oberflächengüte beträgt Ra 0,2 µm, und die Härte erreicht 90 HRA. Das bedeutet längere Werkzeugstandzeiten, engere Teiletoleranzen und eine Standard-Lieferzeit von 15 Tagen aus unserer Fabrik in Dongguan.
Warum Wolframkarbid für Führungsbuchsen besser ist als gehärteter Stahl
Führungsbuchsen aus gehärtetem Stahl verschleißen nach 40.000–60.000 Spindelstunden bei abrasiven Materialien wie 304er Edelstahl oder Inconel. Wolframkarbid (WC-Co) bietet Ihnen die 5–8-fache Verschleißfestigkeit. Unsere Sorte K20/K30 hat eine Dichte von 14,8 g/cm³ und eine Querbruchfestigkeit von 2.400 MPa. Das bedeutet, dass die Buchse ihre Innendurchmesser-Geometrie auch nach längerem Gebrauch beibehält, sodass Ihr Spannzangenfutter mit derselben Wiederholgenauigkeit bei Teil Nr. 5000 greift wie bei Teil Nr. 1.
Schweizer Typ Nasengeometrie: Das Greifprofil, das Glockenmundbildung verhindert
Die Nase dieser Spannfutter-Führungsbuchse ist mit einer 15°-Innenkonizität und einem Radius von 0,5 mm an der Eintrittskante bearbeitet. Dieses spezifische Profil führt das Stangenmaterial in die Spannzange, ohne Riefen oder Kaltverschweißungen zu verursachen. Wir schleifen die Bohrung in einer einzigen Aufspannung auf einer Studer S41 Schleifmaschine, was uns eine Rundheit von 0,0015 mm und eine Geradheit von 0,002 mm über die gesamte Buchsenlänge von 30 mm ermöglicht. Sie werden keine Glockenmundbildung am Eintritt sehen, selbst bei einem Vorschub von 0,3 mm pro Umdrehung.
Härte und Mikrostruktur: 90 HRA ohne Binderverarmung
Unser Wolframkarbid wird in einer kontrollierten Wasserstoffatmosphäre bei 1.450 °C gesintert und anschließend heißisostatisch gepresst (HIP), um innere Porosität zu eliminieren. Die Endhärte beträgt 90 HRA (entspricht 78 HRC). Wir testen jede Charge mit einem Vickers-Härteprüfgerät (HV30) und verifizieren, dass der Kobalt-Bindergehalt zwischen 5,5 % und 6,5 % bleibt. Wenn der Binder verarmt, bricht die Buchse an der Nase aus. Das verhindern wir mit einem proprietären Vakuum-Sinterzyklus.
Parameter
Wert
Material
Wolframkarbid WC-Co K20/K30, Dichte 14,8 g/cm³
Härte
90 HRA (Vickers HV30: 1.750 ± 50)
Bohrungsdurchmesserbereich
Ø1,0 mm bis Ø32,0 mm, kundenspezifisch nach Zeichnung
Gesamtrundlauf (TIR)
≤0,003 mm (0,00012 Zoll)
Rundheit
≤0,0015 mm
Oberflächengüte (Bohrung)
Ra 0,2 µm (spiegelpoliert)
Geradheit über 30 mm Länge
≤0,002 mm
Nasenkonuswinkel
15° innen, ±0,1°
Standard-Lieferzeit
15 Tage (Prototyp 7 Tage)
Mindestbestellmenge
Keine Mindestbestellmenge — Einzelstück akzeptiert
Inspektion vor jedem Versand: TIR gemessen auf einem TAFD 3D-Messgerät
Wir versenden keine Führungsbuchse ohne vollständigen Inspektionsbericht. Jedes Stück wird auf einem TAFD 3D-Koordinatenmessgerät (KMG) mit einer Auflösung von 0,0001 mm gemessen. Wir prüfen den Bohrungsdurchmesser an drei Tiefen (Eintritt, Mitte, Austritt), den TIR durch Drehen der Buchse auf einem Präzisionsdorn und die Oberflächengüte mit einem Mitutoyo SJ-410 Oberflächenmessgerät. Der Bericht wird Ihnen innerhalb von 24 Stunden nach dem Versand per E-Mail zugesandt. Wenn eine Abmessung Ihre Zeichnungstoleranz überschreitet, verschrotten wir das Teil und bearbeiten es kostenlos neu.
Wie wir das Wolfram bearbeiten: EDM + Diamantschleifen, nicht nur Drehen
Wolframkarbid kann nicht mit Standard-Wendeschneidplatten gedreht werden — es bricht aus. Wir verwenden Drahterodieren (EDM) zum Schneiden des Außenprofils, dann spitzenloses Schleifen für den Außendurchmesser und Innenrundschleifen für die Bohrung. Die Bohrung wird mit einer Diamantscheibe der Körnung 600 fertigbearbeitet, gefolgt von einer Diamant-Läpppaste mit 3 µm, um Ra 0,2 µm zu erreichen. Dieser zweistufige Prozess entfernt alle Mikrorisse aus der Wärmeeinflusszone des EDM, weshalb unsere Buchsen selbst bei einem Kühlmitteldruck von 200 bar nicht brechen.
Wie hoch ist die Mindestbestellmenge für kundenspezifische Führungsbuchsen?
Keine Mindestbestellmenge — wir akzeptieren ein einzelnes Prototypstück zum Testen, und Produktionspreise gelten ab 10 Stück.
Können Sie den Nasenkonuswinkel oder die Bohrungsentlastung anpassen?
Ja — wir modifizieren Konus, Radius und Bohrungsentlastung passend zu Ihrem spezifischen Schweizer Typ Maschinenmodell (Citizen, Star, Tsugami) oder Ihrer Teilgeometrie; senden Sie einfach eine 2D-Zeichnung oder eine 3D-STEP-Datei.
Wie garantieren Sie TIR ≤0,003 mm Charge für Charge?
Jede Buchse wird einzeln auf einem TAFD-KMG gemessen, und wir führen eine statistische Prozessregelkarte (SPC) für den Bohrungsdurchmesser — wenn der Cpk unter 1,33 fällt, stoppen wir die Produktion und ziehen die Schleifscheibe neu ab.
Wie hoch ist die tatsächliche Lieferzeit für eine kundenspezifische Wolframbuchse?
Prototyp (1–2 Stück) wird in 7 Tagen versendet; Standardproduktion (10–100 Stück) wird in 15 Tagen ab Zeichnungsfreigabe per DHL oder FedEx versendet.
Warum Ingenieure BQUQ gegenüber lokalen Werkzeugbaubetrieben wählen
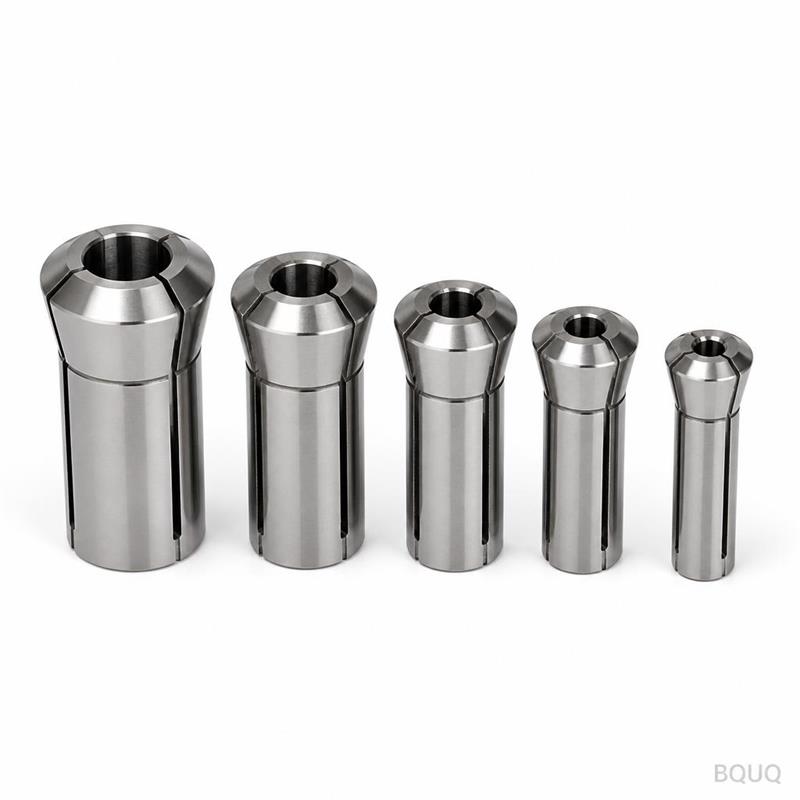
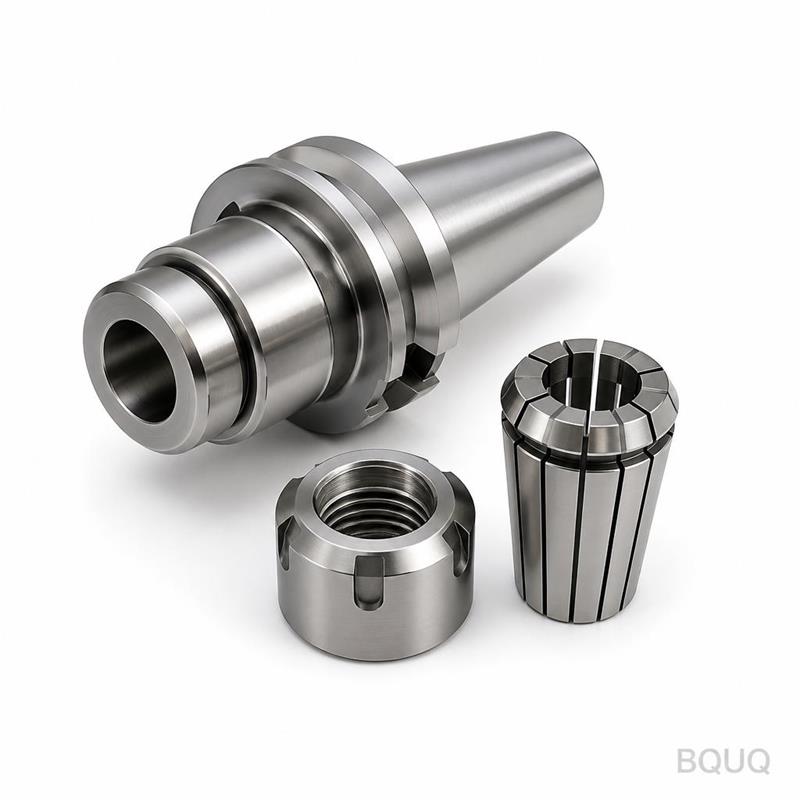
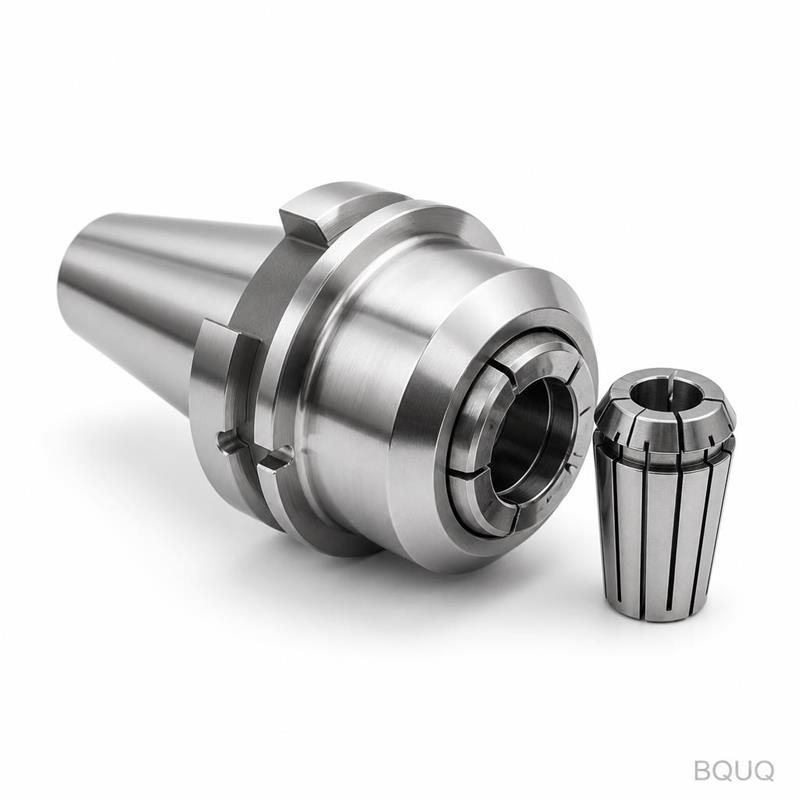
Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren CNC-Bearbeitungserfahrung. Unser Betrieb verfügt über 12 CNC-Drehmaschinen und 4 CNC-Schleifmaschinen, alle mit automatischen Werkzeugeinstellgeräten und In-Process-Messung. Für dieses Produkt bieten wir ein verbindliches Angebot innerhalb von 12 Stunden, kostenloses DFM-Feedback zu Ihrer Zeichnung und eine 100% Geld-zurück-Garantie, wenn der TIR beim Erstmuster 0,003 mm überschreitet. Wir bearbeiten auch die passende Spannzange und Mutter, wenn Sie ein abgestimmtes Set benötigen.
Wenn Sie das richtige Schneidwerkzeug für Ihre Schweizer Drehmaschine auswählen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um Werkzeugsorten mit Buchsenmaterialien abzustimmen. Für engere Teiletoleranzen lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was bei Ihrem nächsten Projekt erreichbar ist.
Erhalten Sie Ihr verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung (PDF, STEP oder DXF) an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir antworten mit einem Preis, DFM-Hinweisen und einem Liefertermin — unverbindlich.