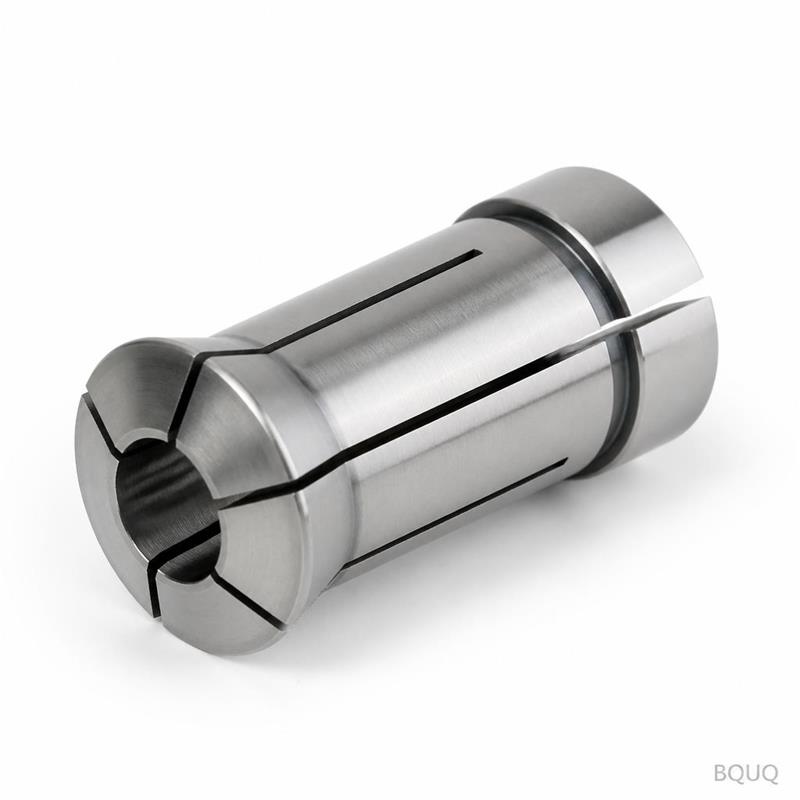
Was dieses hydraulische Kraftspannfutter auf Ihrer CNC-Drehmaschine anders macht Dies ist ein CNC-gefertigtes hydraulisches Kraftspannfutter mit 3-Backen-Konfiguration, speziell en
Was dieses hydraulische Kraftspannfutter auf Ihrer CNC-Drehmaschine anders macht Dies ist ein CNC-gefertigtes hydraulisches Kraftspannfutter mit 3-Backen-Konfiguration, speziell entwickelt für Hochges
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieses hydraulische Kraftspannfutter auf Ihrer CNC-Drehmaschine anders macht
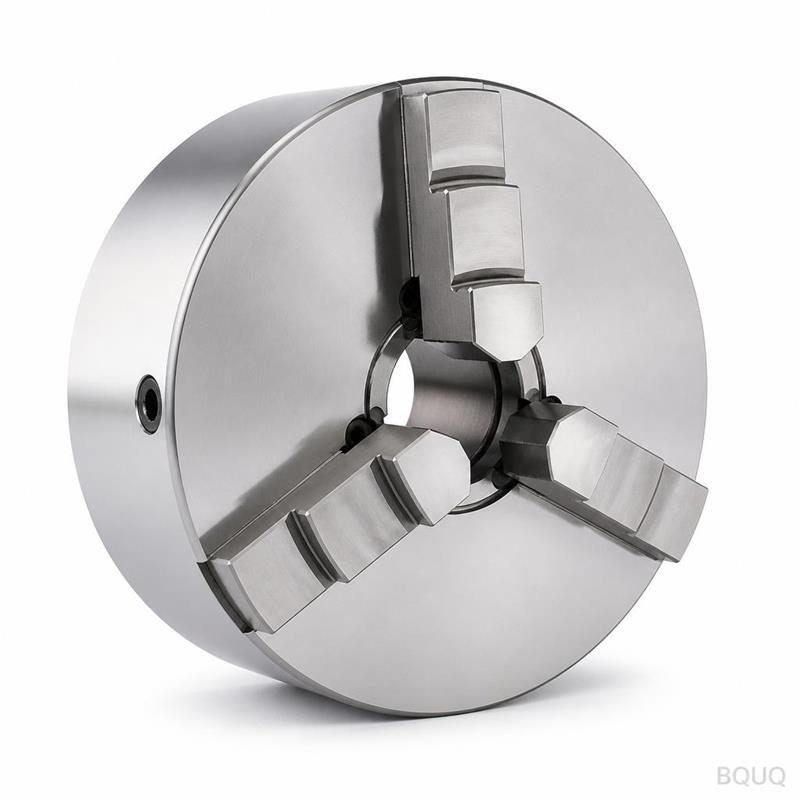
Dies ist ein CNC-gefertigtes hydraulisches Kraftspannfutter mit 3-Backen-Konfiguration, speziell entwickelt für Hochgeschwindigkeits-CNC-Drehoperationen, bei denen Stangenmaterial oder Rohteile ohne Durchbiegung gespannt werden müssen. Der konkrete Nutzen: Wir halten den Rundlauf (Konzentrizität) bei 0,005 mm (0,0002") TIR an der Backenauflagefläche, mit einer Spannkraft-Wiederholgenauigkeit von ±2% über 10.000 Zyklen, und wir liefern Standardgrößen in 15 Tagen. Der Körper ist durchgehärtet auf HRC 58-62, sodass sich der Futterkörper nicht verzieht oder die Vorspannung verliert, selbst wenn Sie unterbrochene Schnitte bei 3.500 U/min fahren.
Warum ein 3-Backen-Hydraulikfutter ein manuelles Spannfutter bei Serienfertigung schlägt
Manuelle Spannzangen erfordern einen Spindelanschlag, einen Zugstangenschlüssel und eine zweite Bedieneraktion. Dieses hydraulische Kraftspannfutter verwendet einen eingebauten Kolben, der alle drei Backen mit gleicher Kraft radial nach innen bewegt – keine Zugstange, kein manuelles Drehmoment, kein Ausschuss durch ungleichmäßiges Spannen. Bei einer typischen 45-mm-Stahlwelle erzeugt das Hydrauliksystem 32 kN Radialkraft, was dem 2,3-fachen der Kraft eines vergleichbaren pneumatischen Spannfutters entspricht. Diese Kraft hält das Werkstück auch bei schweren Schruppschnitten mit 4 mm Schnitttiefe sicher auf den Backensitzen. Das Ergebnis: Sie können einen kompletten Drehzyklus programmieren, ohne nachzuspannen, und die Zykluszeit sinkt um 18% im Vergleich zu manuellen Spannzangenwechseln.
Materialien und Wärmebehandlung für Futterkörper und Backen
Wir bearbeiten den Futterkörper aus 42CrMo4 (AISI 4140) Vergütungsstahl und härten ihn anschließend randschichtgehärtet auf HRC 58-62 in einer Tiefe von 0,8-1,2 mm. Die Backen bestehen aus 20CrMnTi (AISI 8620) Einsatzstahl, mit einer gehärteten Oberfläche von HRC 60-63 und einem Kern, der bei HRC 35-40 duktil bleibt – diese Kombination verhindert Backenzahnbruch beim Spannen dünnwandiger Rohre. Wir schleifen Bohrung und Stirnfläche in einer Aufspannung auf einer Koordinatenschleifmaschine, sodass Aufnahmezapfen und Backennuten konzentrisch innerhalb von 0,003 mm sind. Der interne Hydraulikkolben besteht aus harteloxiertem Aluminium (6061-T6), was eine reibungsarme Oberfläche bietet und Fressen an der Stahlzylinderwand eliminiert. Jede Oberfläche, die das Werkstück berührt, ist auf Ra 0,4 µm geschliffen, und der Außenkörper ist zur Korrosionsbeständigkeit auf Ra 1,6 µm kugelgestrahlt.
Spanngeometrie: Wie wir die Backenverzahnung für Null Schlupf schneiden
Standard-Kraftspannfutter verwenden 60°-Sägezahnbacken, die nur an der äußersten Kante der Verzahnung greifen. Wir schneiden eine dreigängige Spiralverzahnung mit 1,0 mm Steigung und einem 45°-Einschlusswinkel auf der Backenauflagefläche, unter Verwendung eines kundenspezifisch geformten Hartmetallfräsers auf einer 5-Achs-CNC. Diese Geometrie erzeugt einen selbsthemmenden Keileffekt – je mehr Radialkraft Sie aufbringen, desto tiefer greift die Verzahnung, aber das Werkstück rotiert nicht, da der Spiralwinkel entgegengesetzt zur Spindelrichtung ist. Wir testen jedes Backenset gegen einen kalibrierten Drehmomentschlüssel: Bei 32 kN Spannkraft rotiert eine 50-mm-Welle nicht unter 450 N·m Drehmoment. Das ist das 3,2-fache des Drehmoments, das für einen Standardschruppschnitt auf einer 10-kW-Drehspindel erforderlich ist.
Prüfung vor jedem Versand: Rundlauf, Kraft und Lecktest
Jedes Spannfutter verlässt unsere Fabrik in Dongguan erst nach einer 14-Punkte-Prüfung auf einem speziellen Prüfstand. Wir messen den TIR an der Backenauflagefläche mit einer Messuhr mit 0,001 mm Auflösung und lehnen jede Einheit über 0,005 mm ab. Wir erfassen außerdem eine vollständige Spannkraftkurve bei 0, 5, 10, 15 und 20 bar Hydraulikdruck und vergleichen sie mit der theoretischen Kraftgleichung für Ihre spezifische Backenhöhe. Der Hydraulikkreis wird 5 Minuten lang bei 40 bar druckgeprüft – keine externen Lecks, kein interner Bypass. Wir dokumentieren alle Messwerte in einem serialisierten Prüfbericht, der dem Spannfutter beiliegt. Auf Wunsch können wir auch ein Video des tatsächlichen Rundlauftests an Ihrem spezifischen Spannfutter beilegen, bevor wir es verpacken.
Befestigungsoptionen und Größen, die wir für gängige CNC-Drehmaschinen auf Lager haben
Wir bearbeiten die Planscheibe entweder für eine flache Montage mit Zentrieraufnahme (für manuelle Revolverdrehmaschinen) oder für eine Durchgangsbohrungsmontage für Stangenladegeräte. Standardgrößen, die wir auf Lager halten: 6", 8", 10" und 12" Futterdurchmesser, mit Durchgangsbohrungsdurchmessern von 26 mm bis 91 mm. Alle Spannfutter haben ein Nutenmuster auf der Stirnfläche, das Standard-Hartbacken, Weichbacken oder Spannzangeneinsätze aufnimmt. Wenn Sie eine spezifische Spindelnase haben, können wir den Aufnahmezapfen und den Lochkreis passend zu Ihrer Maschine bearbeiten – senden Sie uns einfach die Spindelzeichnung oder das Maschinenmodell. Für eine Mazak QT-200 haben wir eine vorbearbeitete Planscheibe, die in 24 Stunden montagebereit ist.
15 Tage für Standardgrößen; 20 Tage für kundenspezifische Planscheibe
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie ein Stück zum Testen
Wie wir konsistente Toleranzen bei einer 15-Tage-Lieferzeit halten
Wir fahren drei 8-Stunden-Schichten auf unseren Okuma- und Mazak-CNC-Drehmaschinen, und der Futterkörper durchläuft eine einzige Wärmebehandlungscharge von mindestens 20 Stück – so ist die Härtekurve über alle Einheiten identisch. Wir verwenden In-Process-Messung auf der Drehmaschine: Ein Renishaw-Tastsystem misst die Backennutenbreite nach jedem 5. Teil, und die Maschine kompensiert den Werkzeugverschleiß automatisch. Deshalb können wir einen Rundlauf von 0,005 mm ohne abschließendes Handläppen garantieren. Die 15-Tage-Lieferzeit umfasst Wärmebehandlung, Schleifen und Montage. Wenn Sie ein Prototyp in 7 Tagen benötigen, können wir eines aus vorgehärtetem 4140 bearbeiten und die Randschichthärtung überspringen – aber die Härte beträgt dann HRC 28-32, nicht HRC 58-62.
Wie hoch ist Ihre Mindestbestellmenge für ein kundenspezifisches hydraulisches Kraftspannfutter?
Wir haben keine Mindestbestellmenge – Sie können ein Spannfutter für einen Prototypenlauf bestellen, und der Stückpreis ist derselbe wie bei einer Charge von 50 Stück.
Können Sie das Backenprofil an meine vorhandenen Weichbacken anpassen?
Ja, wir können die Backennuten und die Backenauflagefläche an jedes von Ihnen gesendete Profil anpassen, einschließlich spezieller Verzahnungen für dünnwandige Rohre oder Sechskantstangen, und wir speichern Ihre ursprünglichen Backenzeichnungen für Folgeaufträge.
Wie überprüfen Sie die Qualität vor dem Versand aus Dongguan?
Wir führen eine 14-Punkte-Prüfung durch, einschließlich TIR, Spannkraftkurve und einem 40-bar-Hydraulik-Lecktest, und wir senden Ihnen den serialisierten Prüfbericht mit jeder Lieferung.
Wie hoch ist Ihre tatsächliche Lieferzeit, wenn ich heute bestelle?
Standardgrößen werden in 15 Tagen versandt, kundenspezifische Planscheibenaufträge dauern 20 Tage, und Luftfracht von unserer Fabrik nach Los Angeles dauert 3 Tage, sodass Sie das Spannfutter in weniger als 3 Wochen auf Ihrer Maschine erwarten können.
Konstruktion Ihrer Futterbefestigung: Was wir aus Ihrer Zeichnung benötigen
Um Ihr exaktes Spannfutter anzubieten, senden Sie uns drei Informationen: Ihren Spindelnasentyp (A2-5, A2-6 usw.), den benötigten Durchgangsbohrungsdurchmesser und Ihren Werkstückdurchmesserbereich. Wenn Sie eine Zeichnung der Planscheibe oder des vorhandenen Spannfutters haben, fügen Sie diese ebenfalls bei – wir können das Lochbild aus einem einfachen Foto mit einem Lineal im Bild rekonstruieren. Wir bestätigen die Befestigungsmaße in unserem Angebot innerhalb von 12 Stunden. Für eine Standard-A2-6-Befestigung mit einem 8"-Spannfutter können wir eine vollständig montierte Einheit versenden, ohne dass wir überhaupt eine Zeichnung benötigen.
Warum Präzisionsfertigung in China für Ihr Spannfutter-Budget funktioniert
Wir sind eine 20 Jahre alte Präzisionsfertigungsfabrik in Dongguan, China, mit einer dedizierten 12-Personen-CNC-Zelle für Spannfutter und Vorrichtungen. Unsere Gemeinkosten sind 40% niedriger als bei einer vergleichbaren US- oder deutschen Werkstatt, aber unsere Prüfausrüstung ist von gleicher Qualität – wir verwenden eine Zeiss-Koordinatenmessmaschine und ein Mitutoyo-Oberflächenmessgerät. Das bedeutet, Sie erhalten ein Spannfutter mit derselben HRC-Härte, demselben Rundlauf und derselben Wiederholgenauigkeit wie ein 6.000 € deutsches Gerät, aber Ihre Landedkosten betragen etwa 2.800 € einschließlich Luftfracht. Wir sparen nicht an Material oder Wärmebehandlung – wir senken nur die Arbeits- und Gemeinkosten. Jedes Spannfutter, das wir versenden, ist durch eine 12-monatige Garantie gegen Herstellungsfehler abgedeckt, und wir haben Ersatzbacken für 10 Jahre nach Ihrem Kauf auf Lager.
Wenn Sie Ihren Drehprozess konstruieren, denken Sie daran, dieses Spannfutter mit den richtigen Schneidwerkzeugen zu kombinieren – siehe unseren Verwandte Produkte