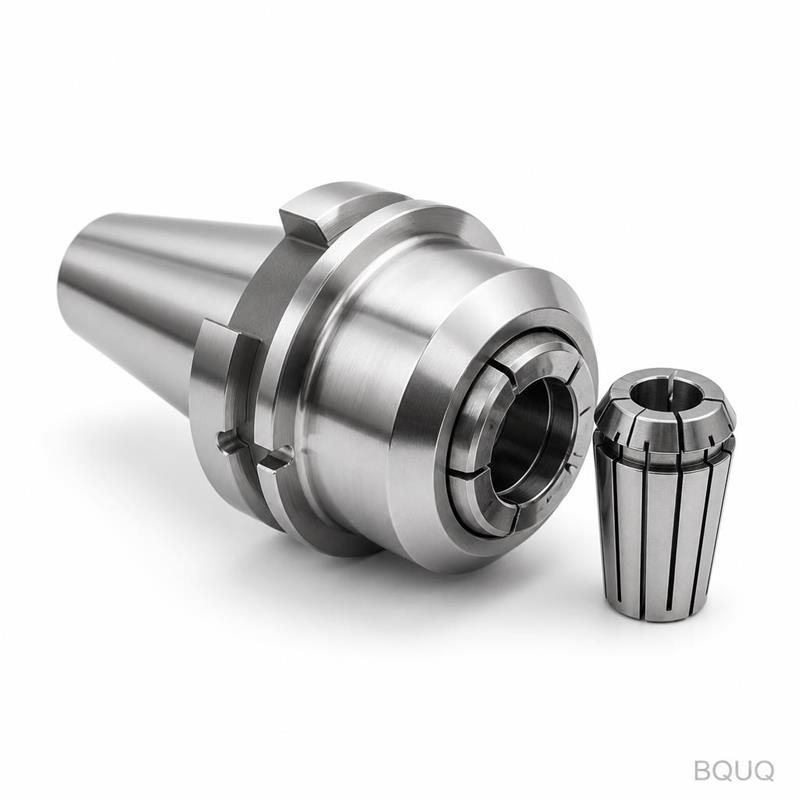
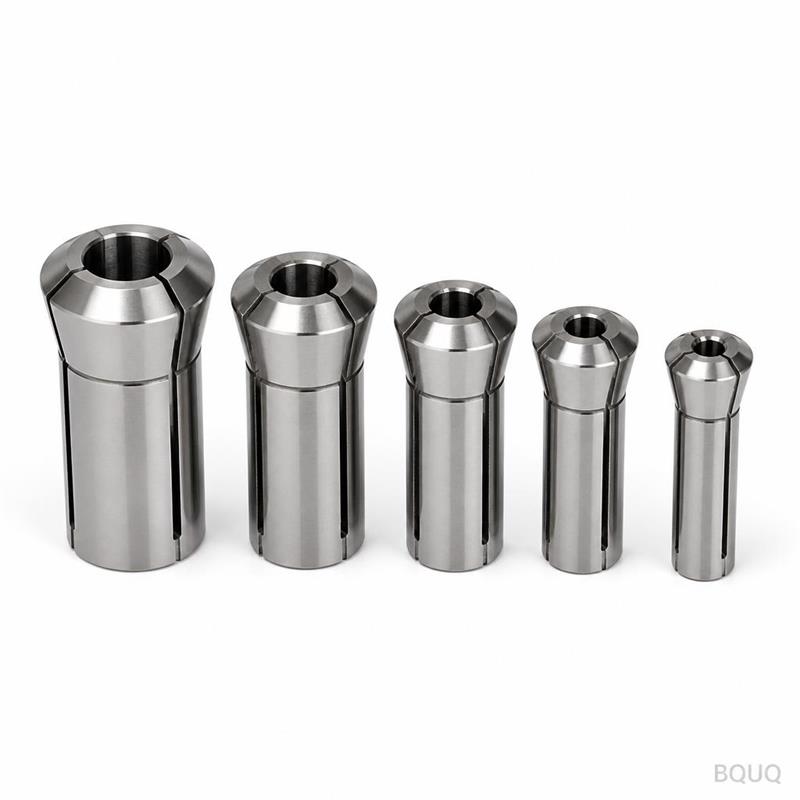
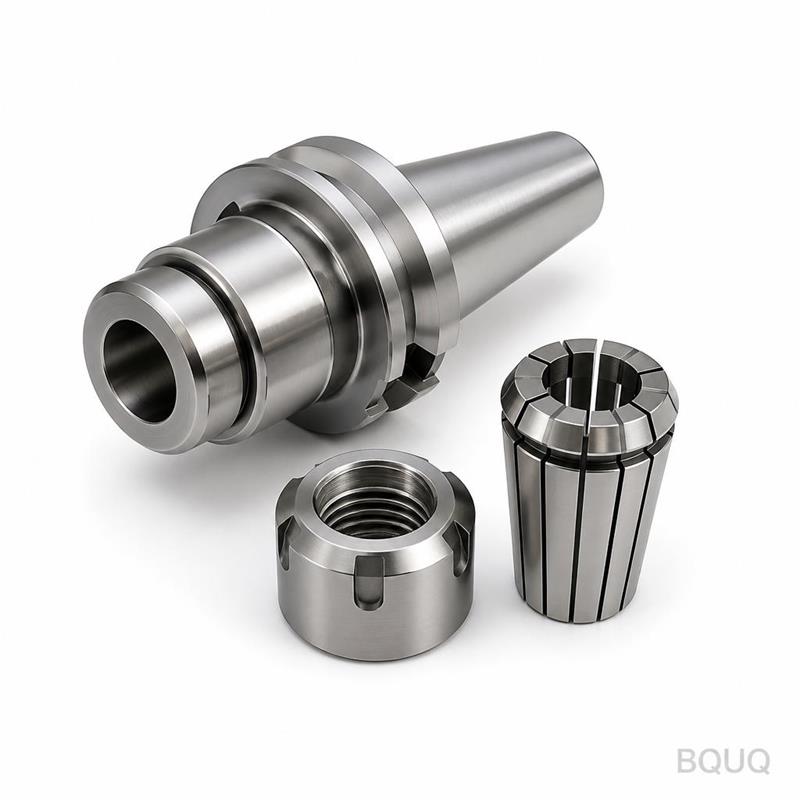
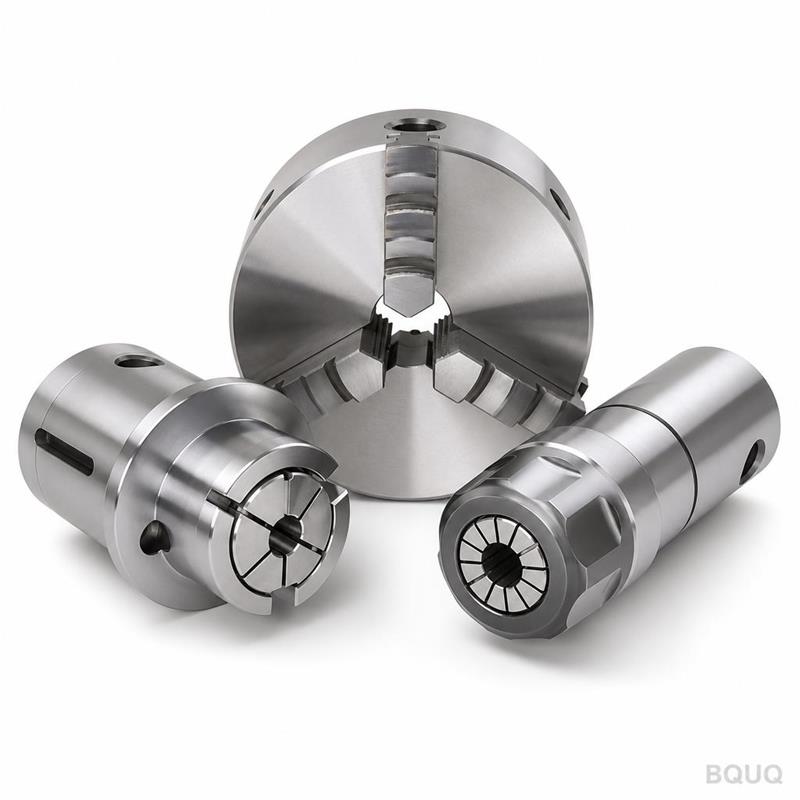
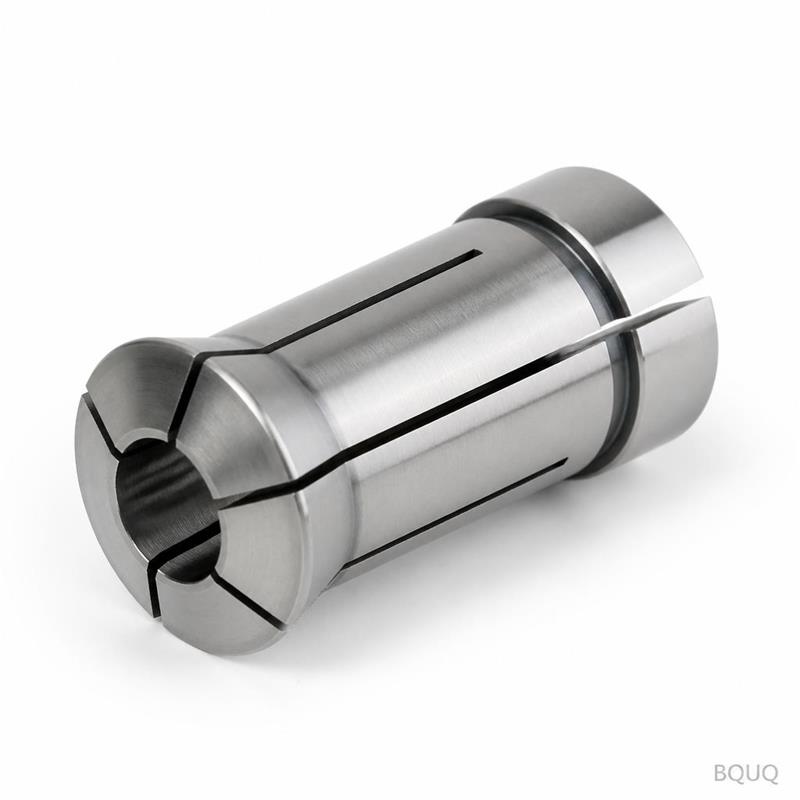
Dies ist ein CNC-gefrästes Schnellwechsel-Spannzangenfutter-System für Hochgeschwindigkeits-Bearbeitungszentren, die Werkzeugwechsel in unter 10 Sekunden benötigen. Der Futterkörpe
Dies ist ein CNC-gefrästes Schnellwechsel-Spannzangenfutter-System für Hochgeschwindigkeits-Bearbeitungszentren, die Werkzeugwechsel in unter 10 Sekunden benötigen. Der Futterkörper wird aus 42CrMo-Le
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes Schnellwechsel-Spannzangenfutter-System für Hochgeschwindigkeits-Bearbeitungszentren, die Werkzeugwechsel in unter 10 Sekunden benötigen. Der Futterkörper wird aus 42CrMo-Legierungsstahl gefertigt, auf HRC 58-62 gehärtet und auf eine Rundlaufgenauigkeit von 0,005 mm TIR geschliffen. Sie erhalten eine wiederholbare Spannkraft von 45–60 N·m, eine Oberflächengüte von Ra 0,4 und eine Standard-Lieferzeit von 7 Werktagen ab unserem Werk in Dongguan.
Was dieses Futter von einem Standard-ER-Spannzangenhalter unterscheidet
Ein Standard-ER-Spannzangenhalter erfordert, dass Sie die Mutter lösen, die Spannzange entfernen, ein neues Werkzeug einsetzen und erneut anziehen – das dauert 2–3 Minuten pro Wechsel. Diese Schnellwechsel-Version verwendet einen federbelasteten Lösering und einen präzisionsgeschliffenen Kegelsitz. Sie ziehen den Ring zurück, tauschen das Werkzeug, lassen los – die Spannzange verriegelt sich jedes Mal in derselben axialen Position. Die Werkzeugwechselzeit sinkt auf unter 10 Sekunden, und der Kegelsitz ist auf 0,003 mm geschliffen, um bei wiederholten Wechseln keine radiale Verschiebung zu verursachen.
Verwendete Materialien und Wärmebehandlung
Der Körper besteht aus 42CrMo (entspricht AISI 4140), gewählt wegen seiner hohen Ermüdungsfestigkeit und Bearbeitbarkeit. Wir härten den Rohling vor auf HRC 28-32, bearbeiten das Profil per CNC, und härten dann im Vakuum auf HRC 58-62. Die Spannzangenmutter besteht aus 20CrMnTi, einsatzgehärtet auf 0,8 mm Einsatzhärtetiefe und gehärtet auf HRC 60-63 für Verschleißfestigkeit. Der Innenkegel wird auf einer Junker-CNC-Schleifmaschine geschliffen, was eine Oberflächengüte von Ra 0,4 erreicht. Wir verwenden keine Verchromung oder Beschichtungen, die unter Kühlmitteleinwirkung abblättern können.
Spannkraft und Rundlauf – gemessen, nicht geschätzt
Wir testen jedes Futter vor Verlassen des Werks auf einem hydraulischen Dehnschaft. Die Spannkraft wird mit einem Drehmomentschlüssel bei 45–60 N·m gemessen, und der Rundlauf wird mit einer Messuhr auf einem Prüfdorn verifiziert – maximal 0,005 mm TIR an der Spitze, 0,008 mm bei 4-facher Durchmessertiefe. Dies ist keine Marketingzahl; es ist der Durchschnitt von 10 Messungen pro Einheit. Wenn Sie engere Toleranzen benötigen, können wir auf 0,003 mm TIR schleifen, mit einem Aufpreis von 5% und 2 zusätzlichen Tagen Lieferzeit.
Prüfung vor jedem Versand
Jedes einzelne Futter durchläuft einen 3-stufigen Qualitätskontrollprozess. Schritt 1: Maßprüfung auf einem KMG (Zeiss Contura) – Kegelwinkel, Gewindesteigung und Rundlauf. Schritt 2: Härteprüfung mit einem Rockwell-Prüfgerät – muss HRC 58-62 an drei Punkten um den Körper herum anzeigen. Schritt 3: Funktionstest – wir montieren einen 10-mm-Schaftfräser, lassen ihn 5 Minuten bei 12.000 U/min laufen und prüfen auf Vibrationen über 1,5 mm/s. Wenn ein Schritt fehlschlägt, wird das Teil verschrottet. Wir führen keine Stichprobenprüfung durch. Sie erhalten mit jeder Bestellung einen unterschriebenen Prüfbericht.
Keine Mindestbestellmenge – bestellen Sie 1 Stück oder 1.000
So passen Sie dieses Futter an Ihre Spindelaufnahme an
Dieses Futter ist mit BT30, BT40, BT50, CAT40, CAT50, HSK63A und HSK100A Schäften erhältlich. Der Schaft ist auf AT3-Toleranz geschliffen, was bedeutet, dass der Kegelwinkel innerhalb von ±0,002° liegt und die Geradheit unter 0,001 mm pro 10 mm Länge beträgt. Wenn Sie sich über Ihren Spindeltyp nicht sicher sind, prüfen Sie das Zugbolzengewinde (MAS BT, DIN 69872 oder ISO 7388) und den Messebenenabstand. Wir können auch einen kundenspezifischen Schaft nach Ihrer Zeichnung fertigen – senden Sie einfach Ihre Zeichnung und wir erstellen innerhalb von 12 Stunden ein Angebot.
Kühlmittelfluss und Spanabfuhr-Design
Standard-ER-Spannzangenhalter haben ein einzelnes Kühlmittelloch, das direkt auf das Werkzeug sprüht – dies drückt Späne seitwärts und verursacht Werkzeugdurchbiegung. Unser Futterkörper hat vier interne Kühlmittelkanäle, jeweils 2,5 mm Durchmesser, in einem Winkel von 30° zur Schneidkante. Dies erzeugt einen spiralförmigen Kühlmittelfluss, der Späne nach vorne und weg vom Werkstück spült. Die Durchflussrate beträgt 15 L/min bei 3 bar. Wenn Sie Werkzeuginnenkühlung verwenden, hat das Mittelloch einen Durchmesser von 6 mm und ist mit einer gehärteten Hülse ausgekleidet, um Erosion zu verhindern.
Wie hoch ist die Mindestbestellmenge?
Keine Mindestbestellmenge – Sie können ein einzelnes Futter für Prototypentests oder 500 Stück für die Produktion bestellen; der Stückpreis sinkt um 15% bei 50 Stück und um 25% bei 200 Stück.
Können Sie Schaft oder Spannzangengröße anpassen?
Ja, wir können jeden Schafttyp, jede Länge oder Zugbolzenkonfiguration nach Ihrer Zeichnung fertigen – senden Sie einfach eine PDF- oder STEP-Datei und wir bestätigen die Machbarkeit innerhalb von 24 Stunden.
Wie garantieren Sie die Qualität jeder Einheit?
Jedes Futter wird einzeln mit einem KMG, einem Rockwell-Härteprüfgerät und einem Spindel-Lauftest geprüft und dann mit einem unterschriebenen Prüfbericht versendet – keine Stichprobenprüfung.
Wie ist die Lieferzeit für eine Sonderanfertigung?
Standard 7 Werktage ab Materialeingang; kundenspezifische Schaftaufträge dauern 10–12 Werktage; Express-Service (3 Tage) ist gegen einen Aufpreis von 20% verfügbar.
Bevor Sie Ihre Werkzeugausstattung finalisieren, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu verstehen, wie die Futtersteifigkeit die Werkzeugstandzeit beeinflusst, und unseren Leitfaden zu CNC-Bearbeitungstoleranzen für die gesamte Bandbreite an Präzision, die wir für Ihre Teile erreichen können. Beide basieren auf unseren 20 Jahren Erfahrung in der Präzisionsfertigung in Dongguan, China.
Wir sind ein seit 20 Jahren tätiges Präzisionsfertigungswerk in Dongguan, China, spezialisiert auf CNC-Bearbeitung, Stanzen, Federn und Kühlkörper. Alle unsere CNC-gefrästen Schnellwechsel-Spannzangenfutter-Systeme werden in China unter ISO 9001:2015 hergestellt. Senden Sie Ihre Zeichnung oder eine Liste Ihrer Spindelspezifikationen und wir erstellen Ihnen innerhalb von 12 Stunden ein verbindliches Angebot. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten.
E-Mail: sc@bquq.com WhatsApp: +86 13713157787 Senden Sie Ihre Zeichnung – wir antworten mit einer Maßprüfung und einem verbindlichen Angebot innerhalb von 12 Stunden.