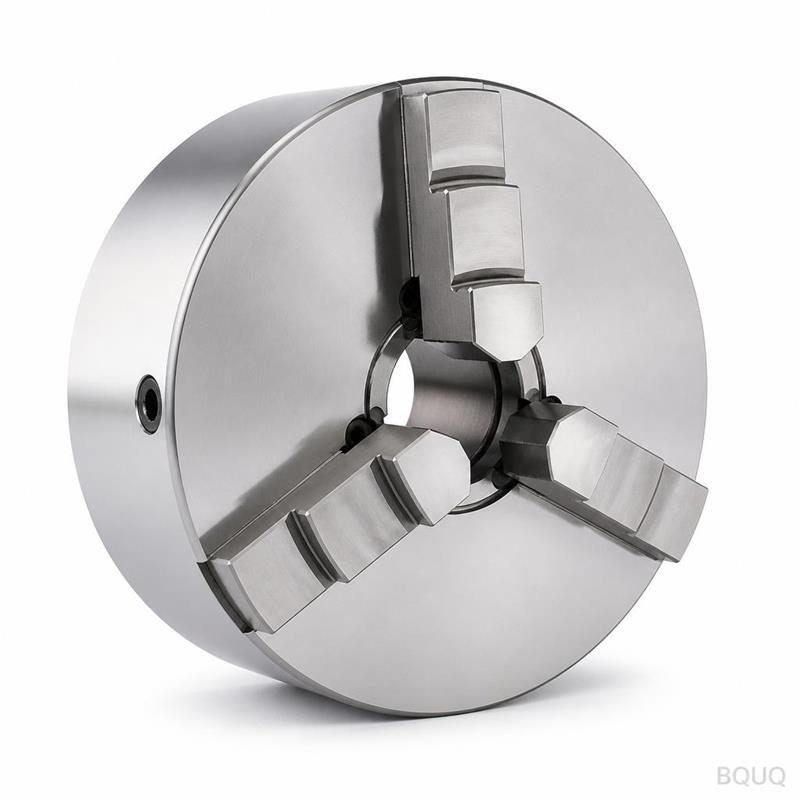
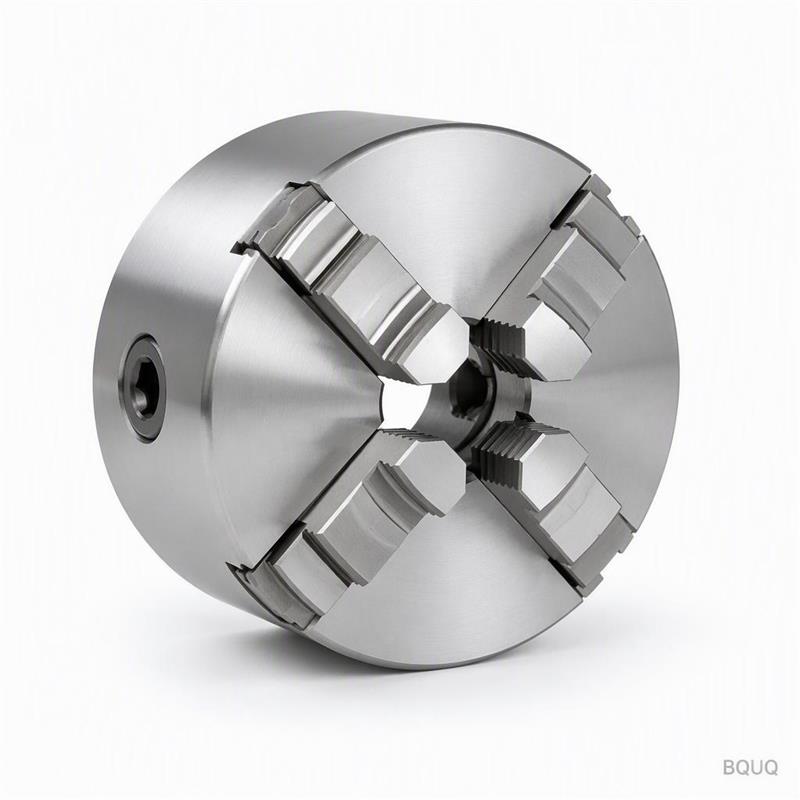
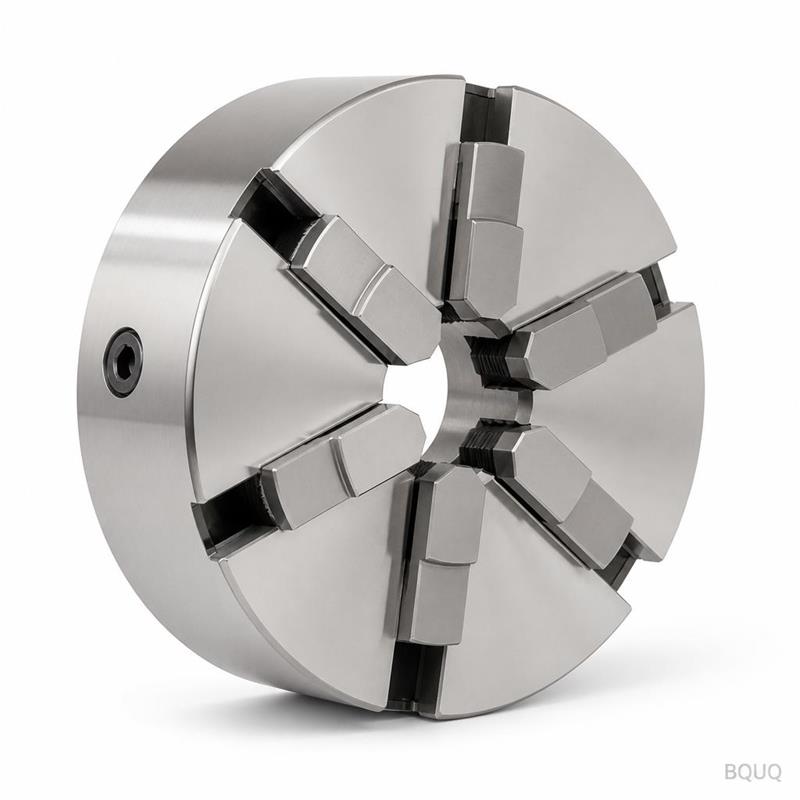
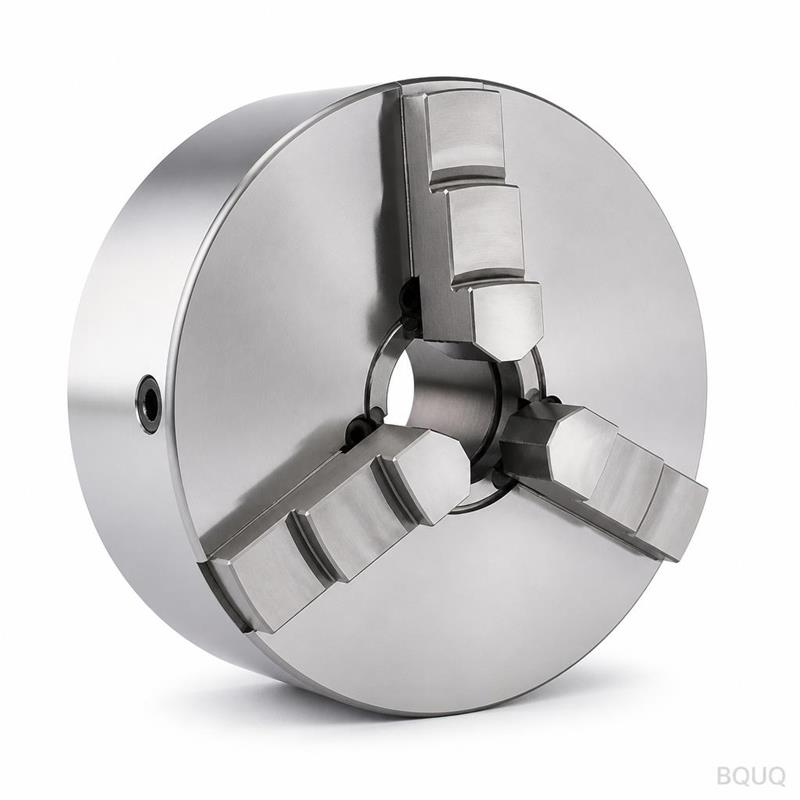
Ein Spannzangenfutter für die Holzdrehbank ist ein gestanztes, einteiliges Rippenbauteil, das Wärmebeständigkeit mit Rippen liefert, die über einer Basis in gleichmäßigem Abstand dick ausgeführt sind. Die Ebenheit auf der Montagefläche wird direkt aus dem Werkzeug gehalten, und jede Charge wird mit einem CMM-Bericht geliefert. Die gestanzte Bauweise hält das Bauteil leicht, toleriert Chargenschwankungen und erkennt Werkzeugverschleiß als messbare Verschiebung der Rippenteilung bei der Prüfung statt im Feld.
Ein Spannzangenfutter für die Holzdrehbank in liefert Wärmebeständigkeit unter . Die Rippen sind dick bei Teilung über einer Basis, und jede Charge wird mit einem CMM-Bericht bei geliefert.
Konstruktionsansatz und Prozess
Da Basis und Rippen als ein Stück gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann. Ebenheit auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub formt das gesamte Spannzangenfutter für die Holzdrehbank, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Werkzeuge laufen , und der Zyklus speist eine Linie.
Geringe Rippenstärke ist der Vorteil des Stanzens: Rippen bei Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung bei erkennt statt im Feld.
Das Pressen hält das Spannzangenfutter für die Holzdrehbank leicht, von je nach Hüllkurve, ohne die Rippendichte zu beeinträchtigen, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen die Exposition gegenüber automatischen Drehautomaten ein Problem darstellt, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen werden auf gefertigt, wobei kritische Merkmale wie separat gehalten werden. Geformte Geometrie erbt die Werkzeugwiederholbarkeit von , und die Bohrungsposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Inspektion vor jedem Versand
Jede Charge enthält einen CMM-Bericht von . Wir erfassen Ebenheit, Teilung, Grunddicke und Bohrungsposition und kennzeichnen alles außerhalb von , bevor es die Linie verlässt.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit gemessen und nicht auf Gusseisen, da bei auf einer Platte, die nicht geläppt wurde, anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Die endgültige Rückhaltung ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
In automatischen Drehmaschinen bestimmt die Nennleistung, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen automatischer Drehmaschinen halten Rippen mit der entsprechenden Teilung die Delta-T innerhalb des Sensor-Budgets.
Die Verpackungs- und Vibrationsvorschriften für automatische Drehmaschinen begünstigen eine einteilige Konstruktion. Ein gestanztes Spannzangenfutter für Holzdrehmaschinen weist keinen Klebstoff auf, der kriechen kann – dies ist die übliche Ausfallursache bei zweiteiligen Kühlkörpern.
Auslegungen für automatische Drehmaschinen nutzen häufig einen Zwangsluftpfad mit 2,0 m/s. Bei diesem Wert kann die automatische Drehmaschine ihr Ziel mit einer Lüfterleistung unterhalb der Geräuschgrenze halten.
Für Prototypen automatischer Drehmaschinen decken 10 Arbeitstage die Zeichnungsprüfung und das Erstmuster ab. Serienlose gehen auf 20 Arbeitstage über, sobald die entsprechende Fertigungsfähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
MOQ (Prototyp)
50 Sets
MOQ (Serie)
200 Sets
Lieferzeit (Prototyp)
10 Arbeitstage
Lieferzeit (Serie)
20 Arbeitstage
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie einhalten?
Allgemeine Maße liegen bei ; kritische wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von . Wenn Ihre Zeichnung engere Werte erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Kann das Spannzangenfutter für die Holzdrehbank pulverbeschichtet oder galvanisch behandelt werden?
Ja. Standard ist . Pulverbeschichtung nach RAL 9005 fügt der Basis etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen und dem Luftstrom liegt, daher beschichten wir die Rippenwurzeln nicht.
Wie hoch ist die Ebenheit an der Montagefläche?
gemessen auf . Dies ist der Wert, der für die automatische Drehmaschine entscheidend ist, da das Wärmepad gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe bessere Werte erfordert, sagen Sie es uns, und wir können einen Schlichtvorgang hinzufügen.
Wie lange hält das Werkzeug vor dem Austausch?
Bei und normaler Presskraft ist mit einer Werkzeugstandzeit von etwa zu rechnen. Bei entspricht das 6 bis 12 Monaten. Wir halten Ersatzstempelsätze vor Ort für Programme der automatischen Drehmaschine bereit, was die Wartezeit eliminiert, falls Verschleiß im Ebenheitsprotokoll auftritt.
Können Sie ohne Oberflächenbehandlung liefern?
Ja, wir versenden im pressrohen Zustand für Kunden, die ihre eigene Endbearbeitung durchführen. Das Risiko sind Handhabungsspuren an den Rippen, daher verpacken wir diese Teile mit Zwischenlageblättern in .
Wie wir fertigen und versenden
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit verifiziert wird, bevor das Teil verpackt wird.
Unsere Erfahrung mit automatischen Drehautomaten reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard- und konservativ statt optimistisch ausgelegt sind.
Wir kalkulieren und halten 50 Sets für die Bemusterung vor. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Ebenheit an der Montagefläche direkt aus dem Werkzeug gehalten; messbare Verschiebung der Rippenteilung
Lieferzeit
Werkzeugläufe und Zyklusversorgung einer Linie; Chargenversand mit CMM-Bericht
MOQ
Chargenmengen; jede Charge wird mit CMM-Bericht geliefert
Kapazität
Einzelhub formt das gesamte Teil; Linienzyklusproduktion
Auswahl / Vergleich
Option
Am besten für
Nachteil
Geprägtes Einzelteil
Hohe Rippendichte, geringes Gewicht, keine Hartlötverbindung
Werkzeugverschleiß zeigt sich als Verschiebung der Rippenteilung
Gefrästes Profil
Komplexe Geometrien
Höhere Kosten, die mit der Komplexität skalieren
Stranggepresstes Profil
Gleichmäßiger Querschnitt
Weniger tolerant gegenüber Chargenvariation
Hartgelötete Baugruppe
Gemischte Materialien
Verbindung kann unter thermischer Wechselbelastung versagen
Stanzung mit geringer Rippenstärke
Maximale Oberfläche pro Kubikmillimeter
Erfordert enge Teilungssteuerung
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Umformung
Einzelhub formt das gesamte Teil; keine Lötverbindung
Werkzeuglaufparameter
Rippenabstand
Werkzeugverschleiß wird als messbare Verschiebung überwacht
Prüfung erfasst Abweichungen in der Chargenphase
Ebenheit
Montagefläche direkt aus dem Werkzeug gehalten
KMG-Bericht pro Charge
Thermische Schnittstelle
Gleichmäßiger Kontakt durch Ebenheitskontrolle
KMG-Bericht pro Charge
Endversand
Prüfung vor jedem Versand
KMG-Bericht pro Charge
Häufig gestellte Fragen
Aus welchem Material besteht ein Spannzangenfutter für die Holzdrehbank?
Das Standardmaterial wird mit einer spezifizierten Oberflächenbeschaffenheit geliefert. Für Anwendungen, bei denen die Exposition gegenüber automatischen Drehautomaten relevant ist, empfehlen wir eine für diese Umgebung geeignete Materialgüte. Die gestanzte einteilige Konstruktion verwendet Rippen, die über einer Basis dick am Abstand ausgeführt sind, und jede Charge wird mit einem KMG-Bericht geliefert.
Wie wird die Ebenheit an der Montagefläche kontrolliert?
Die Ebenheit an der Montagefläche wird direkt aus dem Werkzeug gehalten, wodurch der Kontakt an der thermischen Schnittstelle gleichmäßig bleibt. Da Basis und Rippen als ein Teil gepresst werden, gibt es keine Lötverbindung, die versagen kann. Die Prüfung erfasst jede messbare Verschiebung des Rippenabstands in der Chargenphase statt im Feld.
Welche Toleranz kann ich für die Rippenteilung angeben?
Die Rippenteilung wird über das Werkzeug gesteuert und auf Werkzeugverschleiß überwacht, der sich zuerst als messbare Abweichung zeigt. Die gestanzte Bauweise toleriert Chargenschwankungen besser als die Strangpressbauweise. Die Ebenheit an der Montagefläche wird direkt aus dem Werkzeug heraus gehalten, und für jede Charge wird ein CMM-Bericht zur Verifizierung mitgeliefert.
Warum gestanzte Bauweise statt gefräst oder stranggepresst wählen?
Bei geringer Rippendicke gewinnt das Stanzen: Rippen mit Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve. Ein einziger Hub formt das gesamte Teil, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Die gestanzte Bauweise toleriert außerdem Chargenschwankungen besser als die Strangpressbauweise.
Wie wirkt sich das einteilige Design auf die thermische Leistung aus?
Da Boden und Rippen als ein Stück gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann. Die Ebenheit an der Montagefläche wird direkt aus dem Werkzeug heraus gehalten, was einen gleichmäßigen Kontakt an der thermischen Schnittstelle gewährleistet. Das gestanzte Design liefert einen thermischen Widerstand mit dicken Rippen in Teilung über einem Boden für eine gleichbleibende Wärmeübertragung.
Welche Prüfprotokolle werden mit jeder Charge geliefert?
Jede Charge wird mit einem CMM-Bericht geliefert. Die Prüfung erfasst Werkzeugverschleiß als messbare Abweichung der Rippenteilung bereits auf Chargenebene statt im Feld. Die Ebenheit an der Montagefläche wird verifiziert, und der CMM-Bericht dokumentiert die kritischen Maße für Ihre Qualitätsaufzeichnungen.
Wie sind die Lieferzeit und die Mindestbestellmenge für die Produktion?
Werkzeugläufe und der Zyklus speisen eine Linie, wobei Chargenmengen gemäß Ihrem Zeitplan versandt werden. Jede Charge wird mit einem CMM-Bericht geliefert. Da ein einzelner Hub das gesamte Teil formt, skaliert der Teilepreis nicht mehr mit der Komplexität, was effiziente Produktionsläufe in Ihrem erforderlichen Volumen ermöglicht.