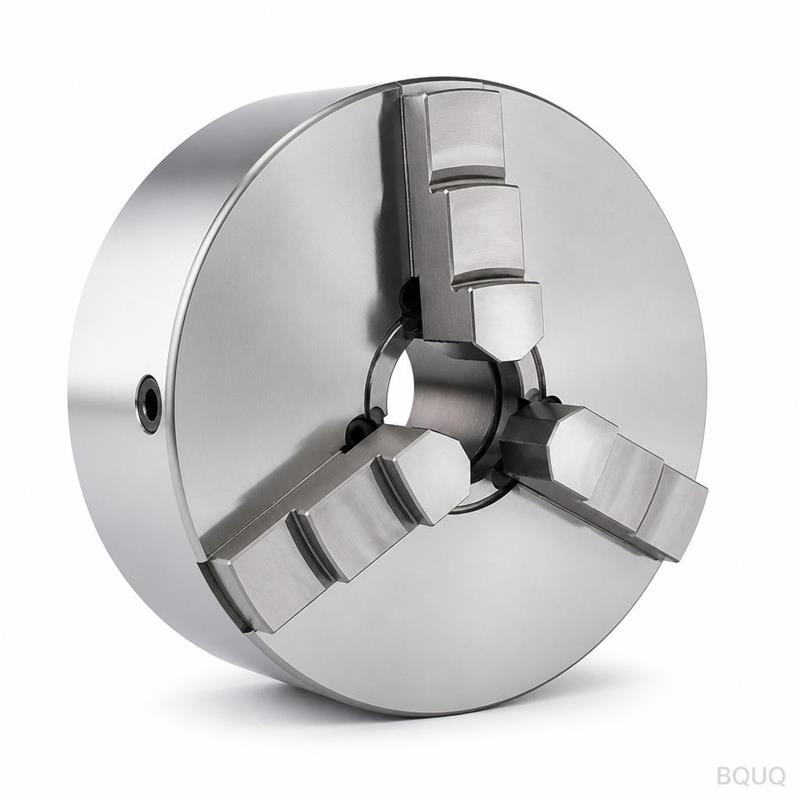
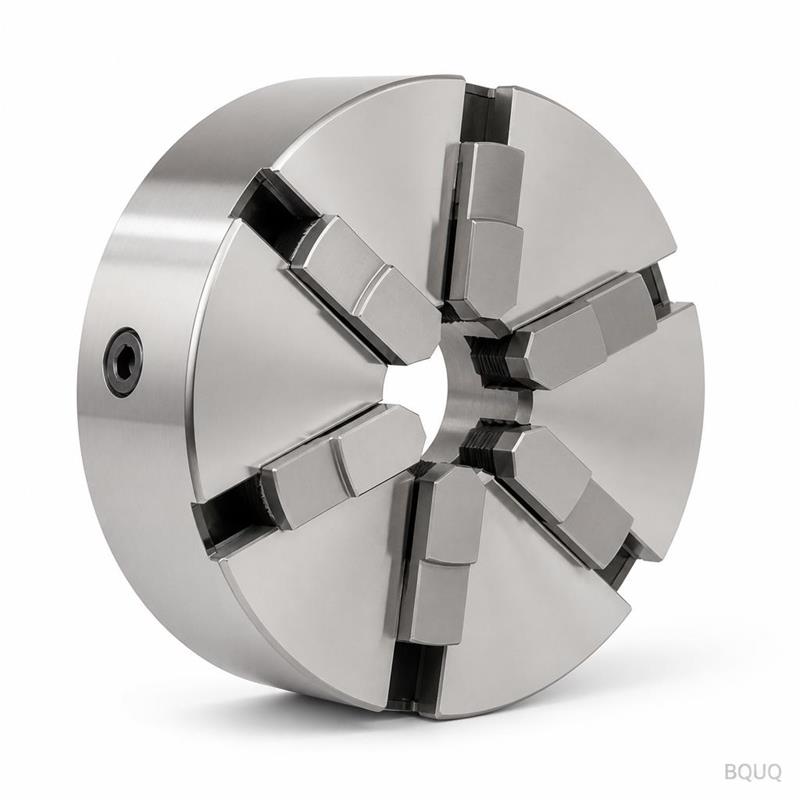
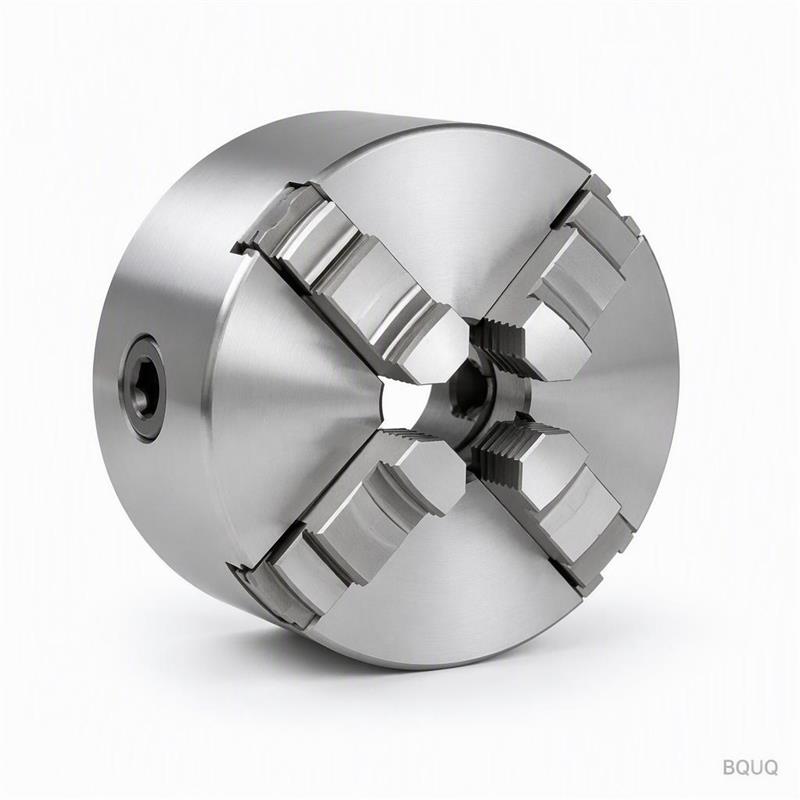
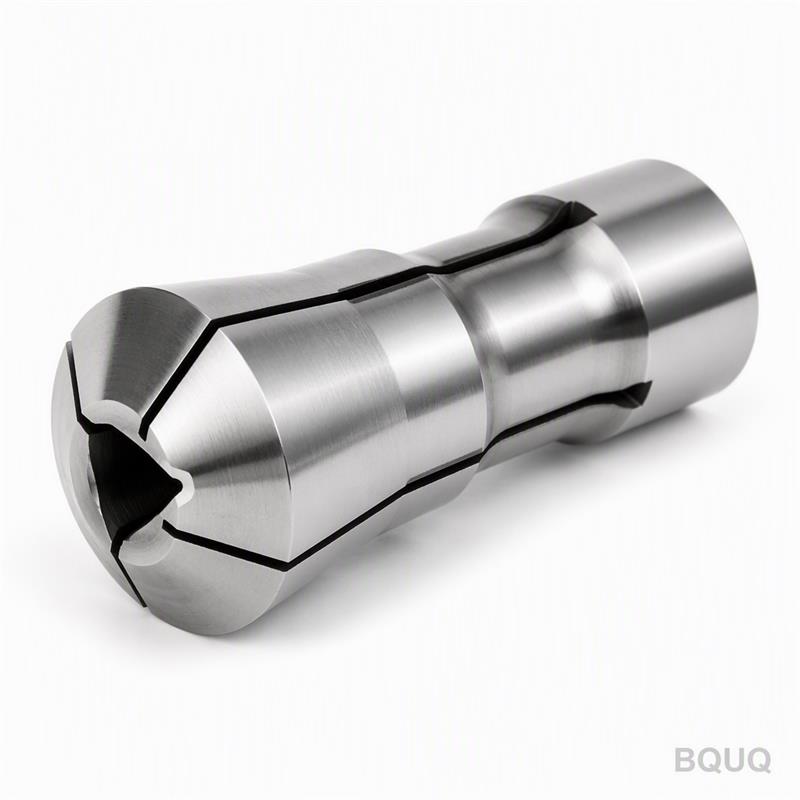
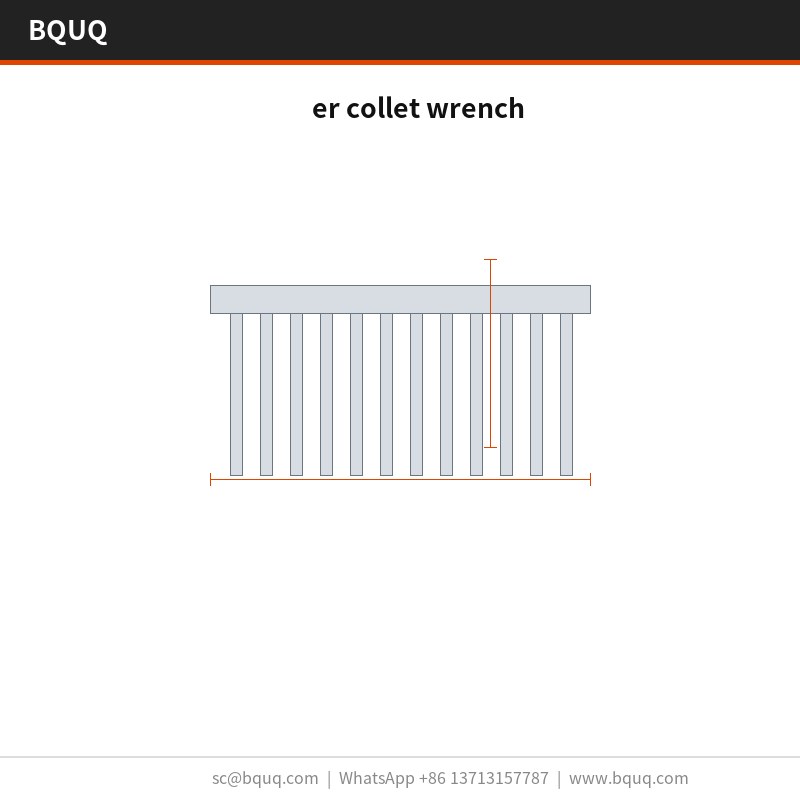
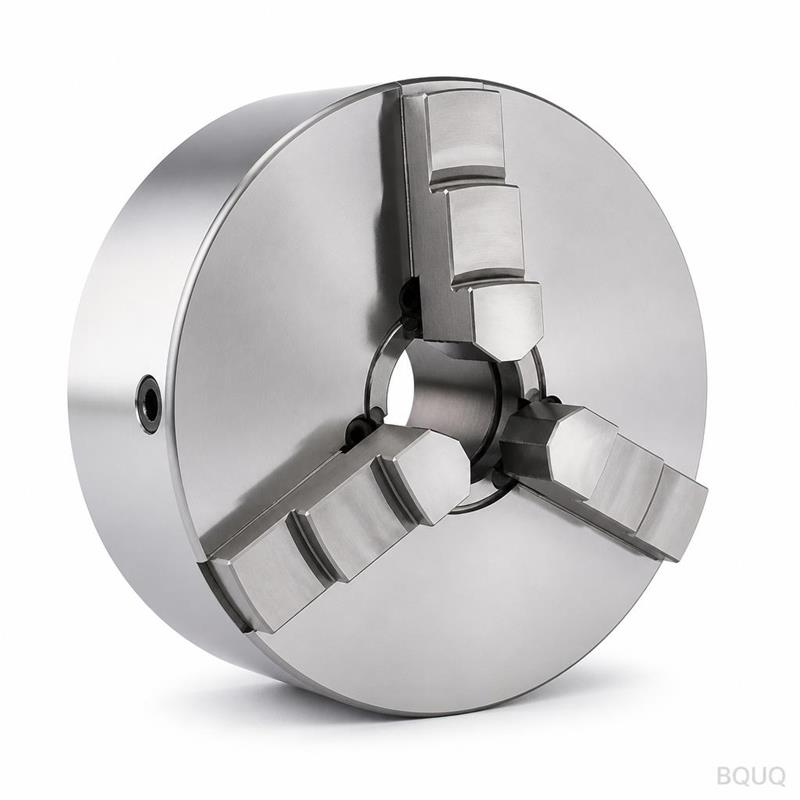
Der ER Spannzangenschlüssel ist ein gestanztes einteiliges Werkzeug mit Sockel und Lamellen, das in einem Hub aus einem einzigen Gesenk gepresst wird. Die Lamellenteilung bleibt über eine Serie hinweg innerhalb der Toleranz, die Ebenheit der Montagefläche wird direkt aus dem Werkzeug gehalten, und die Oberflächenbehandlung erfolgt nach dem Umformen. Die Monatsproduktion läuft an der Kapazitätsgrenze, und ein einziger Hub formt den gesamten Schlüssel, sodass die Teilekosten nicht mehr mit der Komplexität skalieren.
Ein Sockel und Lamellen definieren diesen ER Spannzangenschlüssel. Gepresst aus einem Werkzeug, hält er Maßhaltigkeit und liefert Wiederholgenauigkeit. Die Monatsproduktion läuft an der Kapazitätsgrenze.
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt.
Da Sockel und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Die Ebenheit der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der Wärmeübergangsschicht gewährleistet.
Ein einziger Hub formt den gesamten ER Spannzangenschlüssel, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft, und der Zyklus speist eine Linie.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: Lamellen mit enger Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist.
Werkstoffauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Stahl, geliefert mit Standardoberfläche. Für Anwendungen, bei denen die Exposition gegenüber Bohren und Gewindeschneiden ein Thema ist, empfehlen wir die passivierte Variante; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen laufen nach Standardtoleranz, wobei kritische Merkmale wie die Montagefläche separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholgenauigkeit, und die Position der Bohrungen wird innerhalb der Toleranz gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granitplatte gegen ein Grenzmaß geprüft, und die Lamellenteilung wird optisch verifiziert. Berichte werden mit jeder Charge ausgeliefert.
Das eingehende Material wird vor dem Einlaufen in die Presse auf Dicke und Härte geprüft. Nach dem Umformen werden Maßhaltigkeit und Oberfläche gegen die Zeichnung bestätigt.
Die Chargenrückverfolgbarkeit reicht von der Rolle bis zum Karton: Schmelznummer, Presshubbereich und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf eine bestimmte Serie zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da die Messung auf einer nicht geläppten Platte anders ausfällt. Die Aufzeichnungen enthalten beide Messwerte.
Wo dieses Teil eingesetzt wird
Bei Bohren-und-Gewindeschneiden-Konstruktionen ist die Montagefläche ebenso wichtig wie die thermische Nennleistung: Sie entscheidet darüber, ob sich das Wärmeübergangsmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Wo ein ER Spannzangenschlüssel in Bohren-und-Gewindeschneiden-Stückzahlen läuft, entscheidet die Teil-zu-Teil-Konsistenz über Feldrückläufer. Gleichbleibende Qualität über eine Serie hält die thermische Kurve innerhalb eines Bandes.
Beim Bohren und Gewindeschneiden dient der Sockel üblicherweise gleichzeitig als Montageschnittstelle. Eine ebene Auflagefläche bietet eine stabile Oberfläche für das Wärmeleitpad beim Bohren und Gewindeschneiden.
Für Bohren-und-Gewindeschneiden-Prototypen decken 10 Arbeitstage die Zeichnungsprüfung und den Erstmusterartikel ab. Produktionslose gehen auf 20 Arbeitstage über, sobald die Prozessfähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
MOQ (Prototyp)
50 Sätze
MOQ (Produktion)
1000 Sätze
Lieferzeit (Prototyp)
10 Arbeitstage
Lieferzeit (Produktion)
20 Arbeitstage
FAQ: Ihre Fragen vor der Bestellung
Welche Werkstoffe empfehlen Sie?
Stahl ist die Standardwahl. Für das Bohren und Gewindeschneiden in einer korrosiven Umgebung spezifizieren wir 6063-T5 mit Passivierung; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllkurve um etwa die Hälfte senkt.
Wie schneidet dies im Vergleich zu einem stranggepressten ER Spannzangenschlüssel ab?
Strangpressen ist ab etwa 500.000 Stück pro Jahr günstiger und liefert ein glatteres Profil. Das Stanzen gewinnt darunter und überall dort, wo die Lamellenstärke unter 0,5 mm fällt, weil das Strangpressen die Teilung nicht konsistent halten kann. Bei Bohren-und-Gewindeschneiden-Prototypen entscheiden in der Regel die Werkzeugkosten.
Kann der ER Spannzangenschlüssel pulverbeschichtet oder galvanisiert werden?
Ja. Standard ist die Standardoberfläche. Pulverbeschichtung nach RAL 9005 fügt dem Sockel etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen der Oberfläche und dem Luftstrom liegt, daher beschichten wir die Lamellenfüße nicht.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D-STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie die Maßhaltigkeit in Ihrer eigenen Baugruppe prüfen.
Über welche Qualitätszertifizierungen verfügen Sie?
Das Werk ist ISO9001-zertifiziert, und die Teile werden auf Anfrage mit RoHS- und REACH-Erklärungen geliefert. Eine SGS-Prüfung durch Dritte kann vor dem Versiegeln des Containers arrangiert werden, was die meisten Bohren-und-Gewindeschneiden-Einkäufer vorschreiben.
Die Linie befindet sich in Dongguan in einem einzigen ISO9001-Werk. Pressen decken die ER Spannzangenschlüssel-Familie ab, und die aktuelle zugesagte Produktion beträgt Stück pro Monat.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei Maßhaltigkeit oder Oberfläche stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Standardstahl; optionale passivierte Variante; Kupfer C110 für Leitfähigkeit
Toleranz
Lamellenteilung über eine Serie hinweg innerhalb der Toleranz; Ebenheit direkt aus dem Werkzeug gehalten
Lieferzeit
Werkzeugläufe; Zyklus speist eine Linie
MOQ
Monatsproduktion läuft an der Kapazitätsgrenze
Kapazität
Monatsproduktion läuft an der Kapazitätsgrenze
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestampftes Einzelteil
Reproduzierbares Lamellenprofil und keine Hartlötverbindung
Geringe Lamellenstärke begrenzt die Festigkeit dicker Querschnitte
Stranggepresstes Profil
Einfache konstante Querschnitte
Kann die Lamellenteilung nicht so halten wie das Stanzen
Bearbeitete Alternative
Komplexe Merkmale und enge Details
Höhere Kosten pro Teil und Fertigschnitt an den Lamellenfüßen
Passivierte Variante
Bedenken hinsichtlich der Exposition beim Bohren und Gewindeschneiden
Fügt einen Prozessschritt nach dem Umformen hinzu
Kupfer C110
Leitfähigkeit wichtiger als Gewicht
Höhere Materialkosten und Gewicht
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Gesenk formt jede Lamelle in einem Hub; Teilung innerhalb der Toleranz
Werkzeugrüst- und Hubprotokoll
Umformen
Sockel und Lamellen als ein Stück gepresst; keine Hartlötverbindung
Verifizierung als Einzelteil
Ebenheit
Ebenheit der Montagefläche direkt aus dem Werkzeug gehalten
Ebenheitsprüfprotokoll
Oberfläche
Nach dem Umformen aufgebracht; Korrosionsschutz an den Lamellenfüßen nicht durchtrennt
Protokoll der Oberflächenbehandlung
Prüfung
Prüfung vor jedem Versand
Versandprüfprotokoll
Häufig gestellte Fragen
Wie hoch ist die Lamellenteilungstoleranz beim ER Spannzangenschlüssel?
Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Dieses reproduzierbare Lamellenprofil kann das Strangpressen nicht halten. Die Ebenheit der Montagefläche wird ebenfalls direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der Wärmeübergangsschicht gewährleistet.
Kann der ER Spannzangenschlüssel in Kupfer C110 geliefert werden?
Ja. Wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung. Das Standardmaterial wird mit einer Standardoberfläche geliefert. Bei Bedenken hinsichtlich der Exposition beim Bohren und Gewindeschneiden empfehlen wir die passivierte Variante. Die Oberflächenbehandlung erfolgt nach dem Umformen.
Wie schneidet das Stanzen im Vergleich zum Strangpressen beim Lamellenprofil ab?
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Da Sockel und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Ein einziger Hub formt den gesamten Schlüssel.
Wie hoch ist die monatliche Produktionskapazität für dieses Teil?
Die Monatsproduktion läuft an der Kapazitätsgrenze. Das Werkzeug läuft, und der Zyklus speist eine Linie. Ein einziger Hub formt den gesamten ER Spannzangenschlüssel, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: Lamellen mit enger Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein bearbeitetes oder stranggepresstes Profil.
Wird die Oberflächenbehandlung vor oder nach dem Umformen aufgebracht?
Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist. Für Anwendungen, bei denen die Exposition gegenüber Bohren und Gewindeschneiden ein Thema ist, empfehlen wir die passivierte Variante. Wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung.
Welche Prüfung erfolgt vor dem Versand?
Prüfung vor jedem Versand. Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Die Ebenheit der Montagefläche wird direkt aus dem Werkzeug gehalten. Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird.
Warum einen gestanzten ER Spannzangenschlüssel einem bearbeiteten vorziehen?
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Da Sockel und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Ein einziger Hub formt den gesamten Schlüssel, sodass die Teilekosten nicht mehr mit der Komplexität skalieren.