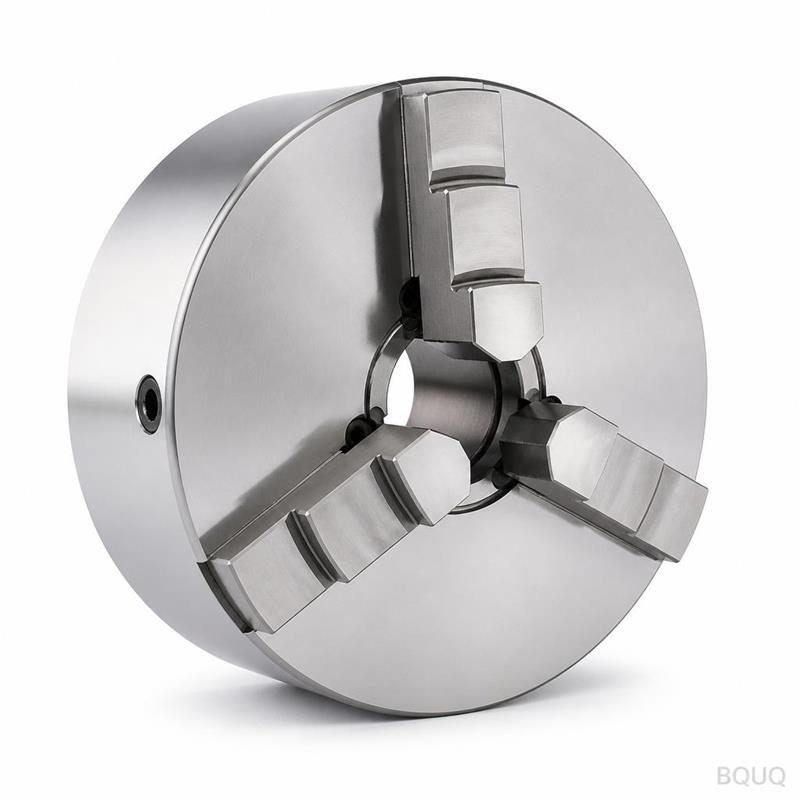
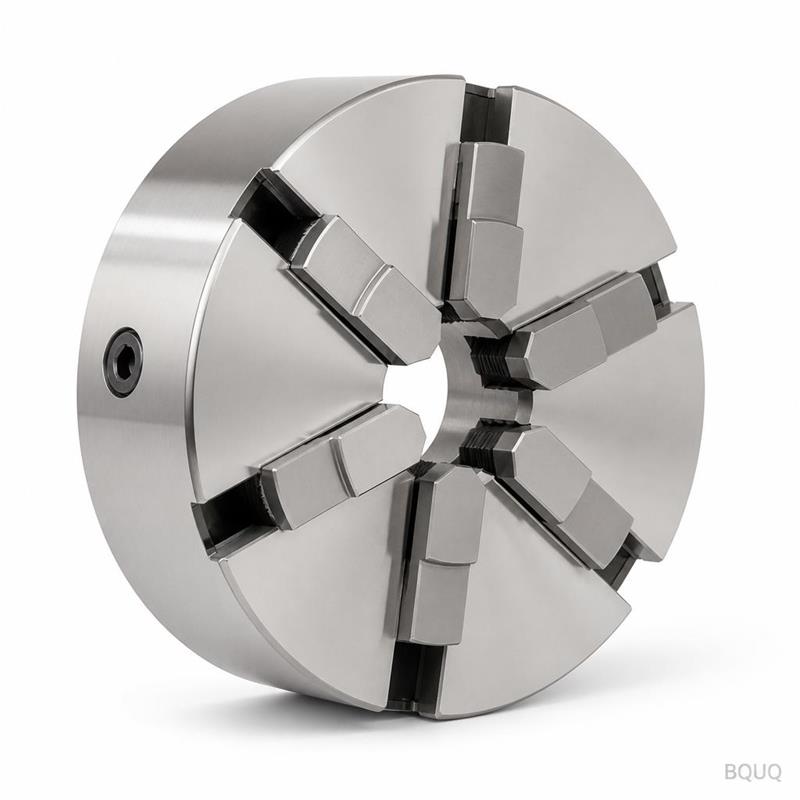
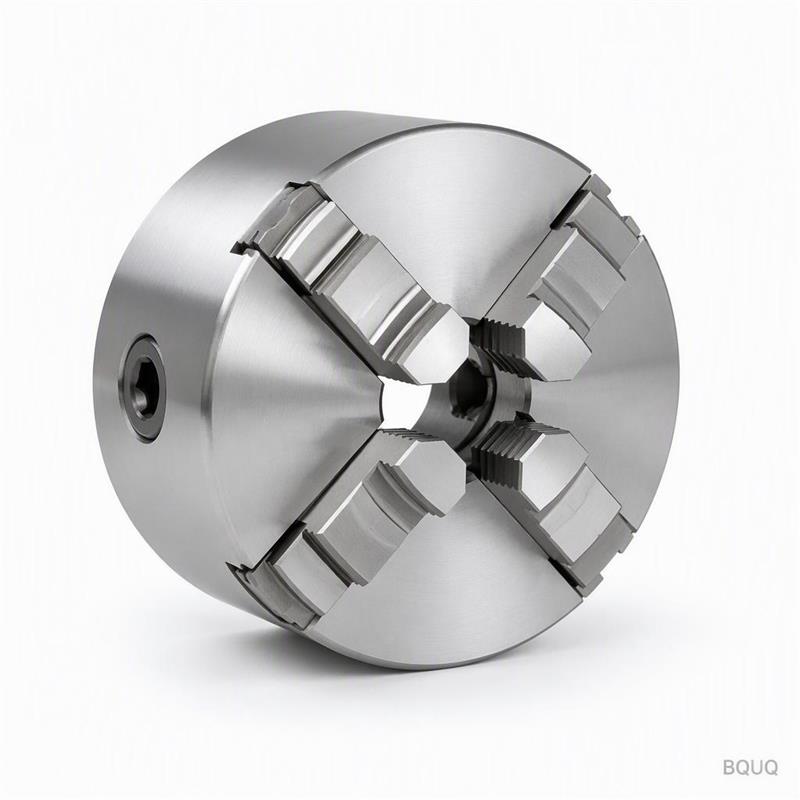
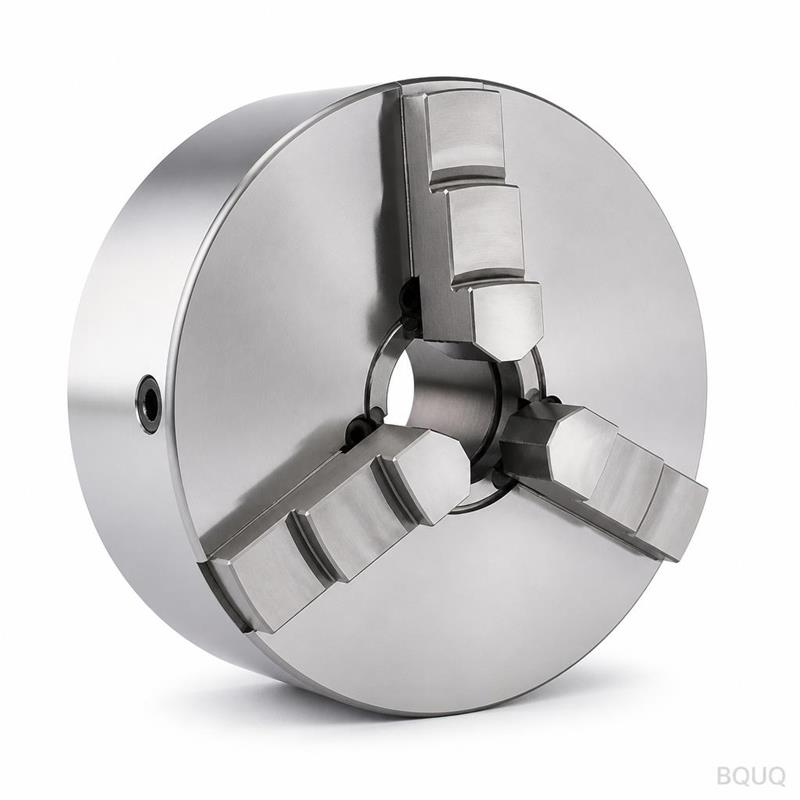
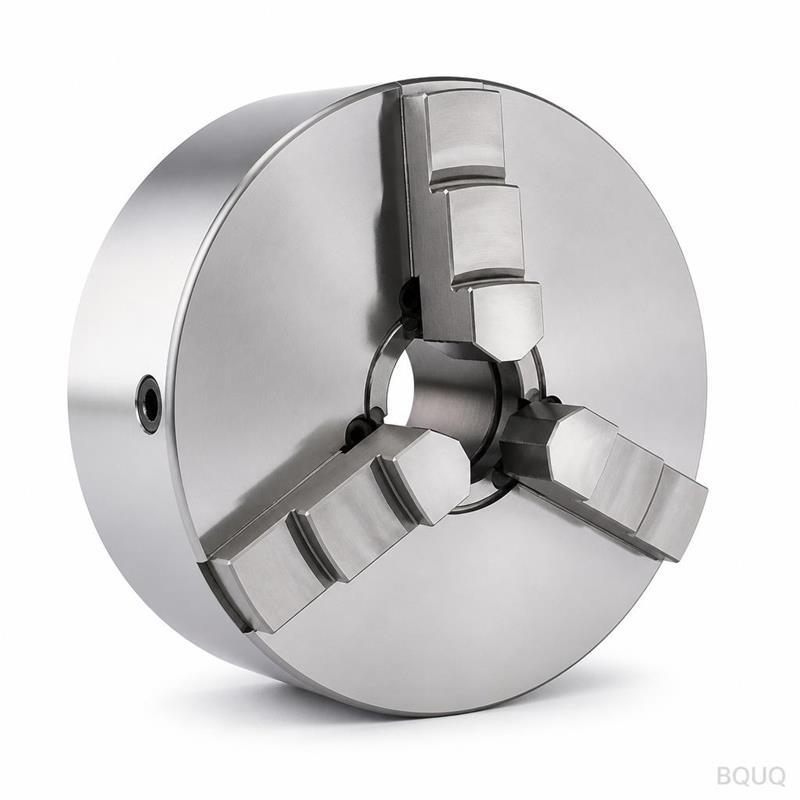
Ein Spannzangenfutter für Drehmaschinen ist ein einstufig gestanztes Bauteil für CNC-Drehzentren, mit Lamellen in gleichmäßigem Abstand und einer vor dem Versand auf Ebenheit geprüften Grundfläche. Das Stanzen verhindert, dass die Teilekosten mit der Komplexität skalieren, toleriert Chargenschwankungen besser als das Strangpressen und erhält die Lamellendichte in einem festen Luftströmungsquerschnitt. Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird wie bei spanend bearbeiteten Alternativen.
Für CNC-Drehzentren entwickelt, erreicht das Spannzangenfutter für Drehmaschinen in einen Wärmewiderstand. Die Lamellen messen bei Teilung; die Grundfläche wird vor dem Versand auf Ebenheit bis geprüft.
Konstruktionsansatz und Prozess
Ein einzelner Hub formt das gesamte Spannzangenfutter für Drehmaschinen, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft , und der Zyklus speist eine Linie.
Geringe Lamellenstärke ist der Vorteil des Stanzens: Lamellen bei Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil desselben Querschnitts.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung bei erkennt und nicht erst im Feld.
Das Pressen hält das Spannzangenfutter für Drehmaschinen leicht, von je nach Querschnitt, ohne die Lamellendichte zu beeinträchtigen, was dort entscheidend ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen die Exposition gegenüber CNC-Drehzentren von Bedeutung ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen werden auf gehalten, wobei kritische Merkmale wie separat geführt werden. Geformte Geometrie übernimmt die Werkzeugwiederholbarkeit von , und die Bohrungsposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einem gegen einen Grenzwert von geprüft, und die Rippenteilung wird optisch bei verifiziert. Berichte werden mit jeder Charge versendet.
Eingehendes wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt und gegen die Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über lösen eine Sortierung der gesamten Charge aus.
Die endgültige Rückverfolgbarkeit ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
Im CNC-Drehzentrum bestimmt die Nennleistung, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Übergangstemperaturen im CNC-Drehzentrum halten Rippen mit der entsprechenden Teilung die Delta-T innerhalb des Sensor-Budgets.
CNC-Drehzentrum-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Rippendichte der einzige Hebel, und die entsprechende Teilung mit dem verfügbaren Material ist die praktische Obergrenze für Aluminium.
Bei CNC-Drehzentrum-Konstruktionen ist die Montagefläche genauso wichtig wie die thermische Nennleistung: Sie entscheidet darüber, ob sich Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Konstrukteure, die an CNC-Drehzentren arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, denn die Montage im CNC-Drehzentrum ist automatisiert, und eine nicht ebene Grundfläche stoppt die Linie.
Spezifikationen
Parameter
Wert / Bereich
MOQ (Prototyp)
100 Sets
MOQ (Serienproduktion)
1000 Sets
Lieferzeit (Prototyp)
7 Werktage
Lieferzeit (Serienproduktion)
20 Werktage
FAQ: Ihre Fragen vor der Bestellung
Können Sie das Spannzangenfutter für Drehmaschinen für unsere Anwendung individuell anpassen?
Ja. Senden Sie uns eine Zeichnung oder ein Muster, und wir senden Ihnen innerhalb von 3 Werktagen eine DFM-Notiz zurück. Die meisten Anpassungen für CNC-Drehzentren betreffen , oder das Lochbild, und alle drei sind Werkzeugänderungen an der vorhandenen Presse und nicht an einer neuen Maschine.
Wie lang ist die Lieferzeit für das Spannzangenfutter für Drehmaschinen?
Der Prototyp dauert 7 Werktage ab Zeichnungsfreigabe; die Produktion dauert 20 Werktage, nachdem das Erstmuster freigegeben wurde. Die Werkzeugherstellung für ein neues Teil dauert . Wir kalkulieren , und Seefracht nach Europa dauert etwa 25 bis 30 Tage nach Buchung.
Wie hoch ist die Ebenheit an der Montagefläche?
gemessen an . Dies ist der Wert, der für CNC-Drehzentren entscheidend ist, da das Wärmepad einen gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe eine bessere Ebenheit erfordert, teilen Sie uns dies mit, und wir können einen Schlichtvorgang hinzufügen.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie uns Ihren Gehäuseluftstrom, die Einlasstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und senden Ihnen eine vorgeschlagene und Kombination zurück. Das spart in der Regel eine Werkzeugiteration.
Was ist der Unterschied zwischen Ihrem Spannzangenfutter für Drehmaschinen und einem geschälten Spannzangenfutter für Drehmaschinen?
Geschälte Rippen werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub zu deutlich niedrigeren Stückkosten unter . Für CNC-Drehzentren in einem Gehäuse mit fester Höhe ist Stanzen normalerweise die richtige Wahl.
So fertigen und versenden wir
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit verifiziert wird, bevor das Teil verpackt wird.
Qualitätsmitarbeiter sitzen neben der Presse, nicht in einem separaten Raum. Abweichungen bei oder stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Wir kalkulieren und halten 100 Sätze für die Bemusterung vor. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Standardmaterial, geliefert mit passivierter Route für die Exposition in CNC-Drehzentren
Toleranz
Messbare Verschiebung der Rippenteilung; Planheit der Basis vor Versand verifiziert
Lieferzeit
Werkzeugläufe und Zyklusvorschub einer Linie; im Artikel nicht spezifiziert
MOQ
Im Artikel nicht spezifiziert
Kapazität
Einzelhub formt das gesamte Teil; linienversorgter Zyklus
Auswahl / Vergleich
Option
Am besten geeignet für
Abwägung
Gestanzte Konstruktion
Geringe Rippenstärke und hohe Rippendichte pro Kubikmillimeter
Werkzeugverschleiß zeigt sich als messbare Verschiebung der Rippenteilung, erkannt bei der Prüfung
Bearbeitetes Profil
Anwendungen, die bearbeitete Alternativen erfordern
Korrosionsschutz kann an den Rippenfüßen durchtrennt werden
Extrudiertes Profil
Gleiche Hüllkurve wie gestanzt
Weniger tolerant gegenüber Chargenvariation; Verschiebung der Rippenteilung tritt im Feld auf
Passivierte Route
Bedenken hinsichtlich der Exposition in CNC-Drehzentren
Empfohlen, wo Leitfähigkeit wichtig ist, gemäß Artikel
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Umformung
Einzelhub formt das gesamte Spannzangenfutter für Drehmaschinen
Werkzeugläufe und Zyklus speisen eine Linie
Rippengeometrie
Rippen werden auf Teilung geprüft
Rippenteilungsprüfung erkennt Verschiebungen durch Werkzeugverschleiß
Basis
Basis wird vor Versand auf Ebenheit verifiziert
Ebenheitsverifikation vor Versand
Oberfläche
Oberflächenbehandlung erfolgt nach der Umformung
Korrosionsschutz wird an den Rippenwurzeln nicht durchtrennt
Versand
Prüfung vor jedem Versand
Pro Artikelabschnitt: Prüfung vor jedem Versand
Häufig gestellte Fragen
Wofür wird ein Spannzangenfutter für Drehmaschinen verwendet?
Es ist für CNC-Drehzentren konzipiert und erreicht Wärmebeständigkeit. Das gestanzte Design verwendet Rippen auf Teilung und eine Basis, die vor dem Versand auf Ebenheit verifiziert wird. Es eignet sich für Strömungsweglängen, die durch das Gehäuse festgelegt sind, wobei die Rippendichte mehr zählt als bearbeitete oder stranggepresste Profile derselben Hüllkurve.
Wie wird das Spannzangenfutter für Drehmaschinen hergestellt?
Ein Einzelhub formt das gesamte Teil, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Werkzeugläufe und der Zyklus speisen eine Linie. Geringe Rippenstärke ist der Punkt, an dem das Stanzen gewinnt: Rippen auf Teilung bieten mehr Oberfläche pro Kubikmillimeter als bearbeitete oder stranggepresste Profile derselben Hüllkurve.
Warum für dieses Teil eine gestanzte Konstruktion statt einer Strangpresslösung wählen?
Eine gestanzte Konstruktion toleriert Chargenschwankungen besser als eine Strangpresslösung. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung an der Linie und nicht erst im Feld erkennt. Das Pressen hält das Teil zudem leicht, ohne die Rippendichte in einem festen Luftströmungsquerschnitt zu beeinträchtigen.
Welches Material und welche Oberflächenbehandlung sind Standard?
Das Standardmaterial wird mit einer nach dem Umformen aufgebrachten Oberflächenbehandlung geliefert, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird wie bei bearbeiteten Alternativen. Für Anwendungen, bei denen die Exposition gegenüber CNC-Drehzentren relevant ist, wird die passivierte Variante empfohlen, wenn es auf Leitfähigkeit ankommt.
Wie werden Rippenteilung und Planheit der Grundfläche vor dem Versand kontrolliert?
Die Rippen werden auf Teilung geprüft, und die Grundfläche wird vor dem Versand auf Planheit verifiziert. Die Prüfung erkennt Werkzeugverschleiß als messbare Verschiebung der Rippenteilung an der Linie und nicht erst im Feld. Jede Lieferung durchläuft vor dem Verlassen des Werks eine Prüfung, gemäß dem Prüfabschnitt.
Beeinträchtigt die Oberflächenbehandlung den Korrosionsschutz an den Rippenfüßen?
Nein. Die Oberflächenbehandlung wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist. Dies ist relevant, wenn die Exposition gegenüber CNC-Drehzentren ein Thema ist, und für die Leitfähigkeit wird die passivierte Variante empfohlen.
Welche Toleranz- und Prüfanforderungen gelten vor dem Versand?
Die Rippen werden auf Teilung geprüft, und die Grundfläche wird vor dem Versand auf Planheit verifiziert. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung an der Linie und nicht erst im Feld erkennt. Eine Prüfung vor jeder Lieferung ist für dieses Teil Standard.