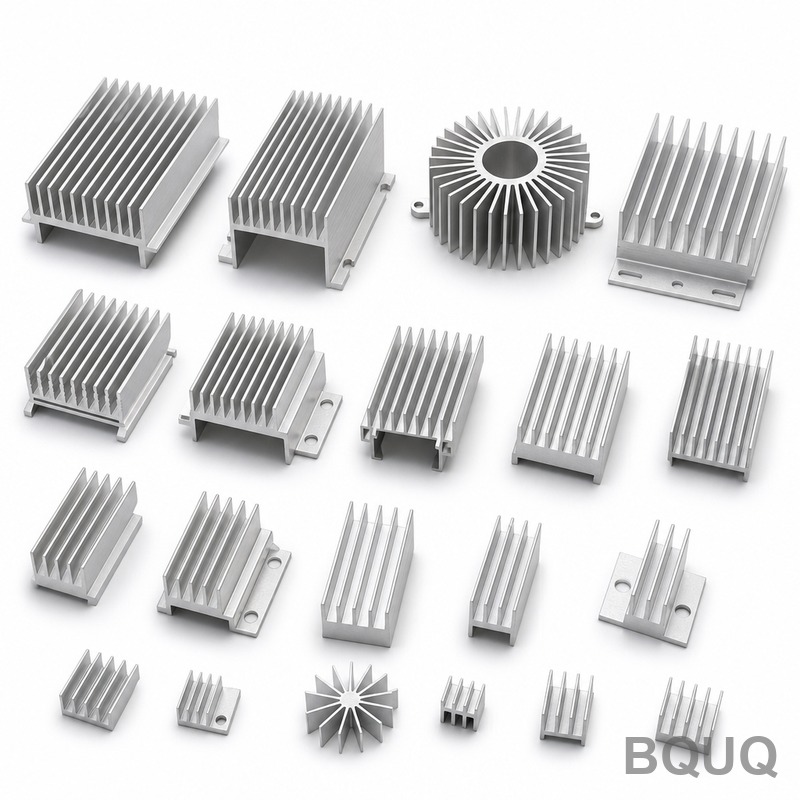
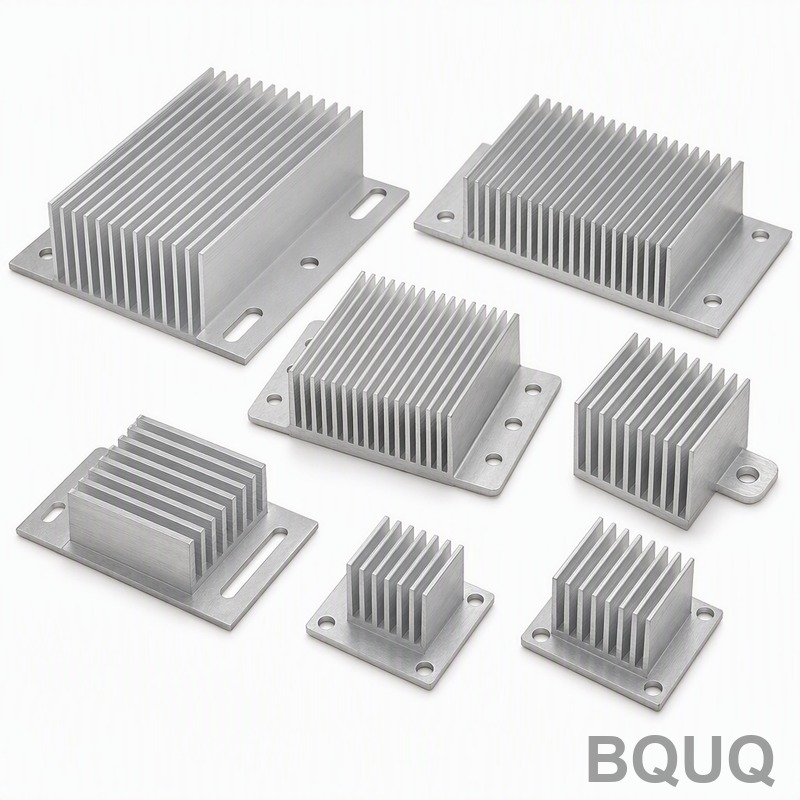
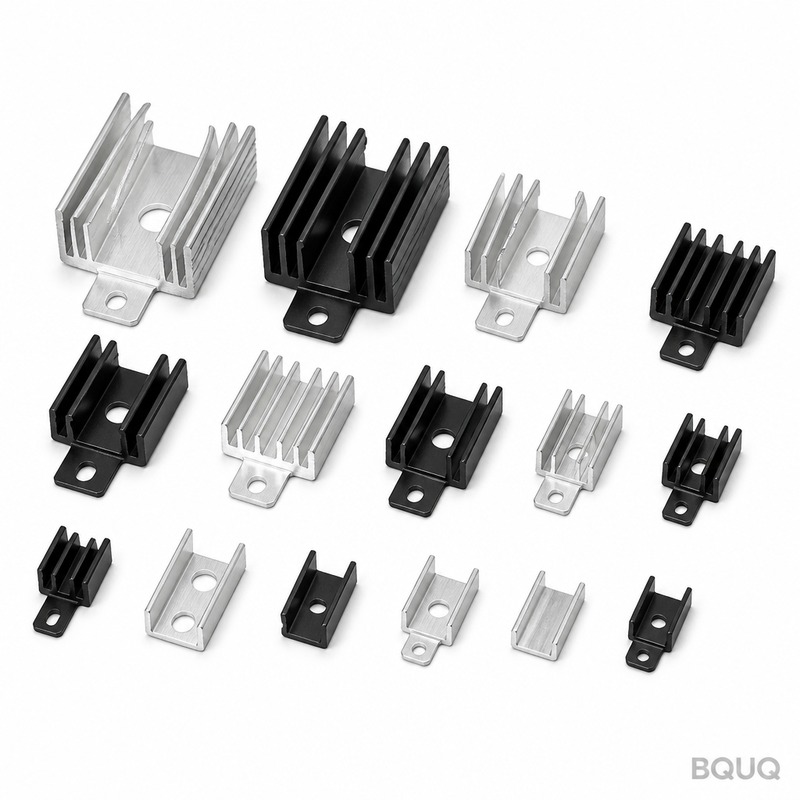
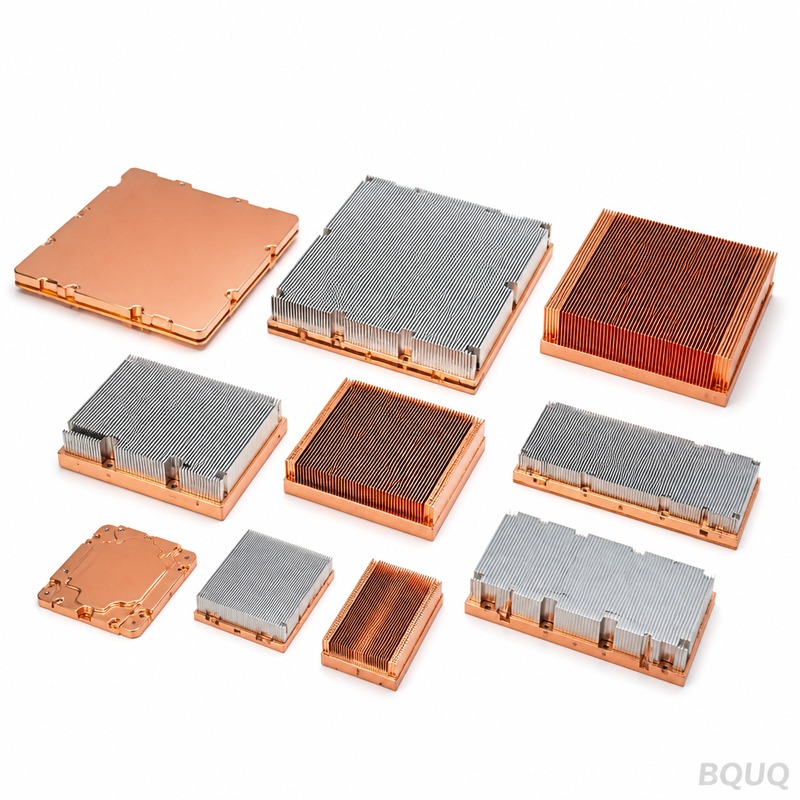
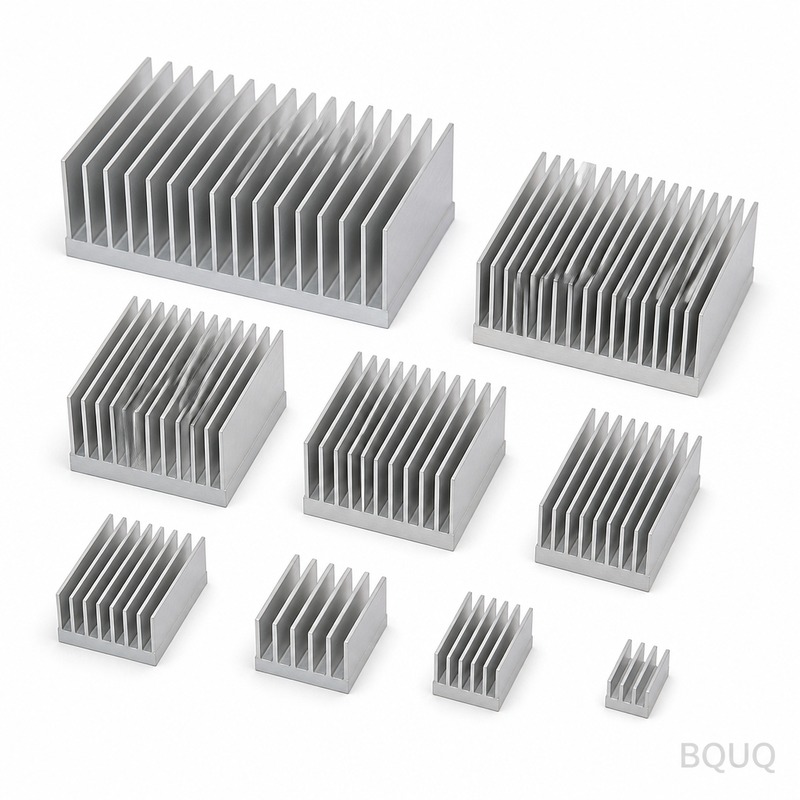
1U-Server-Heatsink-Baugruppe mit gestanzten Lamellen: Aluminium 6063-T5, 0,3 mm Lamellen bei 1,5 mm Teilung, 0,05 mm Ebenheit über 100 mm, 0,35 K/W Wärmewiderstand. MOQ 100 S...
1U-Server-Wärmesenken-Baugruppe mit gestanzten Lamellen
1U Server Stamped Fin Heatsink Assembly: 6063-T5 aluminium, 0.3 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Eine 1U Server Stamped Fin Heatsink Assembly verwendet eine 2,0 mm Bodenplatte und 0,3 mm Lamellen, gepresst aus 6063-T5 Aluminium auf 160 T Werkzeug. Sie hält 0,05 mm über 100 mm ein und erreicht 0,35 K/W bei ΔT = 60 K, natürliche Konvektion. Die Monatsleistung erreicht 300.000 Stück mit einem 8 s Zyklus, und der Lamellenabstand bleibt über die gesamte Produktion innerhalb von ±0,03 mm.
Eine 2,0 mm Bodenplatte und 0,3 mm Lamellen definieren diese 1U Server Stamped Fin Heatsink Assembly. Gepresst aus 6063-T5 Aluminium auf 160 T Werkzeug, hält sie 0,05 mm über 100 mm ein und erreicht 0,35 K/W bei ΔT = 60 K, natürliche Konvektion. Die Monatsleistung liegt bei 300.000 Stück.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares 0,3 mm Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Produktion von 300.000 Stück innerhalb von ±0,03 mm bleibt.
Ein einzelner 160 T Hub formt die gesamte 1U Server Stamped Fin Heatsink Assembly, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,03 mm, und der 8 s Zyklus speist eine Linie mit 300.000 Stück.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: 0,3 mm Lamellen bei 1,5 mm Abstand bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung des Lamellenabstands, die die Prüfung am CMM mit 0,001 mm mit vollständigem Bericht erfasst und nicht erst im Feld.
Jeder Hub ist maßlich identisch, sodass eine Lochposition von ±0,10 mm über die Charge hinweg gilt. Das macht 1U Server- und AI-Beschleuniger-Volumenprogramme reproduzierbar.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Aluminium 6063-T5, geliefert mit schwarzer Anodisierung Typ II, 10-15 µm. Für Anwendungen, bei denen die Exposition gegenüber 1U-Servern und KI-Beschleunigern relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden mit ±0,10 mm gefertigt, wobei kritische Merkmale wie ±0,03 mm bei der Rippenteilung separat eingehalten werden. Geformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von ±0,03 mm, und die Bohrungsposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 25 °C gegen eine Grenze von 0,05 mm über 100 mm geprüft, und die Rippenteilung wird optisch mit ±0,03 mm verifiziert. Berichte werden mit jeder Charge ausgeliefert.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit CMM 0,001 mm mit vollständigem Bericht bei jedem Erstmuster. Abweichungen über ±0,10 mm lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,05 mm über 100 mm bei 120 x 80 x 22 mm auf einer nicht geläppten Platte anders ausfallen. Die Aufzeichnungen enthalten beide Messwerte.
Die Endverpackung ist PE-Beutel + Exportkarton, 20 kg pro Karton. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang in der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
1U-Server- und KI-Beschleuniger-Programme sind der Grund für diese Geometrie. Wo das Gehäuse nicht höher werden darf, ist die Lamellendichte der einzige Hebel, und 1,5 mm Teilung bei 0,3 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Wo eine 1U Server Stamped Fin Heatsink Assembly in 1U-Server- und KI-Beschleuniger-Stückzahlen läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufer. ±0,03 mm bei einer Serie von 300.000 Stück halten die thermische Kurve innerhalb eines Bandes.
Verpackungs- und Vibrationsvorgaben für 1U-Server und KI-Beschleuniger drängen zu einteiliger Bauweise. Eine gestanzte 1U Server Stamped Fin Heatsink Assembly hat keinen Klebstoff, der kriechen kann – genau das ist der übliche Ausfallmodus bei zweiteiligen Kühlern.
Bei 1U-Servern und KI-Beschleunigern dient die Bodenplatte üblicherweise gleichzeitig als Montageschnittstelle. 2,0 mm mit 0,05 mm auf 100 mm Ebenheit ergeben eine stabile Auflagefläche für das Wärmeleitpad des 1U-Servers und KI-Beschleunigers.
Können Sie die 1U Server Stamped Fin Heatsink Assembly für unsere Anwendung individuell anpassen?
Ja. Senden Sie uns eine Zeichnung oder ein Muster, und wir liefern innerhalb von 3 Werktagen eine DFM-Notiz zurück. Die meisten Anpassungen für 1U-Server und AI-Beschleuniger betreffen 1,5 mm, 2,0 mm oder das Lochbild, und alle drei sind Werkzeugänderungen an der vorhandenen 160-T-Presse und keine neue Maschine.
Welche Werkstoffe empfehlen Sie?
6063-T5 Aluminium ist die Standardwahl. Für 1U-Server und AI-Beschleuniger in korrosiver Umgebung spezifizieren wir 6063-T5 mit schwarzer Eloxierung Type II, 10-15 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Baugröße um etwa die Hälfte senkt.
Testen Sie den Wärmewiderstand?
Wir testen bei ΔT = 60 K, natürliche Konvektion, und berichten 0,35 K/W. Das ist ein stationärer Wert, kein transienter: Für das Verhalten von 1U-Servern und AI-Beschleunigern beim ersten Einschalten benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Besteht die Gefahr, dass sich die Lamellen beim Transport verbiegen?
Mit 0,3 mm Lamellen und standardmäßigem PE-Beutel + Exportkarton, 20 kg pro Karton, sind Schäden selten. Für schwere Seerouten oder automatisierte Handhabung empfehlen wir eine doppellagige Zwischenlage, die wir ohne Werkzeugkosten spezifizieren können. Wir haben auf diese Weise 300.000 Stück pro Monat versandt, ohne in den letzten 3 Jahren einen Transportschaden geltend zu machen.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitstoleranzen und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,05 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Wie wir fertigen und versenden
Die Linie befindet sich in Dongguan in einem einzigen ISO9001-zertifizierten Werk. 160-T-Pressen decken die Produktfamilie 1U Server Stamped Fin Heatsink Assembly ab, und 300.000 Stück pro Monat sind die aktuell zugesagte Ausbringungsmenge.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass eine Ebenheit von 0,05 mm auf 100 mm verifiziert wird, bevor das Teil verpackt wird.
Wir quotieren FOB Shenzhen und halten 100 Stück für die Bemusterung vor. Die Bemusterung ist ein kostenloses Muster mit Zeichnung, 5-7 Tage, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
0,05 mm auf 100 mm; Rippenabstand ±0,03 mm; Position der Bohrung ±0,10 mm
Lieferzeit
Standard für dieses Verfahren; Bestätigung bei Auftragserteilung
Mindestbestellmenge
Standard für dieses Verfahren; Bestätigung bei Auftragserteilung
Kapazität
300.000 Stück pro Monat; 8 s Taktzeit
Auswahl / Vergleich
Option
Am besten geeignet für
Abwägung
Gestampter Rippenkühlkörper
1U-Server- und KI-Beschleuniger-Serienprogramme
Erfordert 160-T-Werkzeug; Rippenstärke auf dünnes Blech begrenzt
Stranggepresster Kühlkörper
Einfache Profile mit dickeren Rippen
Kann 0,3-mm-Rippenprofil nicht halten; Rippenabstand variiert durch Werkzeugverschleiß
Gefräster Kühlkörper
Kleinvolumen oder komplexe 3D-Merkmale
Höhere Teilekosten; geringere Oberfläche pro Kubikmillimeter als bei gestempelter Ausführung
Gestampter Aufbau
Reproduzierbare Bohrungsposition von ±0,10 mm über die Charge
Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung des Rippenabstands
160-T-Stanzlinie
300.000 Stück Monatsleistung
Teilekosten skalieren nicht mehr mit der Komplexität, aber Werkzeug läuft mit ±0,03 mm
Prozess / Prüfung
Phase
Kontrolle
Protokoll
Stanzen
160 T Hub formt die gesamte Baugruppe; 8 s Taktzeit
Werkzeuglauf ±0,03 mm
Lamellenumformung
Matrize formt jede Lamelle in einem Hub; Teilung innerhalb ±0,03 mm
Messbare Verschiebung der Lamellenteilung durch Matrizenverschleiß
Maßprüfung
KMG 0,001 mm mit vollständigem Bericht
0,05 mm auf 100 mm; ±0,10 mm Bohrungsposition
Chargenfreigabe
Prüfung vor jedem Versand
Vollständiger Bericht pro Lieferung
Thermische Leistung
0,35 K/W bei ΔT = 60 K, natürliche Konvektion
Verifiziert bei 2,0 mm Boden und 0,3 mm Lamellen
Häufig gestellte Fragen
Wie groß ist die Lamellenteilungstoleranz bei dieser 1U Server Stamped Fin Heatsink Assembly?
Die Matrize formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb ±0,03 mm bleibt. Der Werkzeuglauf beträgt ±0,03 mm, und Matrizenverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die durch KMG-Prüfung bei 0,001 mm vor dem Versand erfasst wird.
Welchen Wärmewiderstand erreicht dieser Kühlkörper bei natürlicher Konvektion?
Er erreicht 0,35 K/W bei ΔT = 60 K, natürliche Konvektion. Der 2,0 mm Boden und die 0,3 mm Lamellen, gepresst aus 6063-T5 Aluminium auf 160 T Werkzeug, bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Wie hoch ist die monatliche Kapazität und die Zykluszeit für diesen Stanzrippen-Kühlkörper?
Die Monatsleistung liegt bei 300.000 Stück. Ein einzelner Hub einer 160-T-Presse formt die gesamte Baugruppe in einem 8-s-Zyklus, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Jeder Hub ist maßlich identisch, was 1U-Server- und KI-Beschleuniger-Volumenprogramme reproduzierbar macht.
Wie wird die Lochposition über eine Charge von 300.000 Stück kontrolliert?
Jeder Hub ist maßlich identisch, sodass die Lochposition von ±0,10 mm über die gesamte Charge hinweg konstant bleibt. Das Werkzeug arbeitet mit ±0,03 mm, und die Prüfung vor jedem Versand erfolgt per CMM mit 0,001 mm und vollständigem Bericht, anstatt sich auf Feldprüfungen zu verlassen.
Warum gestanzte Rippen statt Strangpressprofil für einen 1U-Server-Kühlkörper wählen?
Das Stanzen liefert ein reproduzierbares Rippenprofil von 0,3 mm, das beim Strangpressen nicht gehalten werden kann. Das Werkzeug formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt. Die geringe Rippendicke bei 1,5 mm Teilung ergibt mehr Oberfläche pro Kubikmillimeter als ein stranggepresstes Profil derselben Hüllkurve.
Welches Material und Werkzeug werden für diese 1U-Server-Stanzrippen-Kühlkörperbaugruppe verwendet?
Sie wird aus Aluminium 6063-T5 auf 160-T-Werkzeugen gepresst. Die 2,0 mm Bodenplatte und die 0,3 mm Rippen werden in einem Hub geformt. Das Werkzeug arbeitet mit ±0,03 mm, und der 8-s-Zyklus speist eine Linie mit 300.000 Stück bei einer Maßkontrolle von 0,05 mm über 100 mm.
Wie wirkt sich der Werkzeugverschleiß auf Rippenteilung und Prüfung aus?
Der Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung. Die Prüfung erkennt dies per CMM mit 0,001 mm und vollständigem Bericht, anstatt im Feld. So bleiben das 0,3 mm Rippenprofil und die ±0,03 mm Teilung über die Serie von 300.000 Stück innerhalb der Spezifikation.