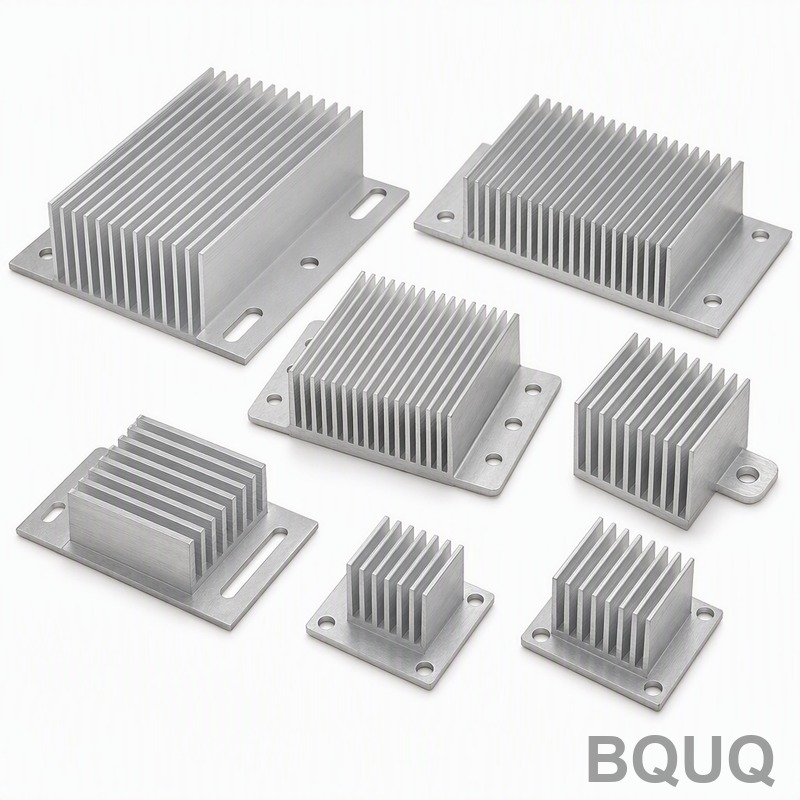
VFD-Wechselrichter-Kühlkörper aus Strangpressprofil mit CNC-bearbeiteter Montagebasis: 6063-T5, 1,0 mm Lamellen, 0,05 mm Ebenheit, 8.000–30.000 Stk./Monat
Ein Leistungsstufen-Kühlkörper für einen Frequenzumrichter sieht wie ein einfaches Strangpressprofil aus, aber genau hier gehen die meisten Projekte schief. Das Strangpressprofil ist nur die Hälfte des Bauteils: Die IGBT-Montagefläche muss auf Hundertstelmillimeter genau plan bearbeitet werden, die Lüfterbefestigungsbohrungen müssen über Tausende von Einheiten hinweg fluchten, und das Ganze muss Monat für Monat bei Stückzahlen zwischen 8.000 und 30.000 Teilen wiederholbar sein. Allein durch Strangpressen lässt sich das nicht erreichen; dieser Fall zeigt, wie ein Zwei-Prozess-Workflow das Problem gelöst hat.
Projekthintergrund & Herausforderung
Der Kunde ist ein Hersteller von Frequenzumrichtern in Südchina. Seine Antriebsproduktlinie verwendet einen Aluminium-Kühlkörper sowohl als Wärmepfad als auch als strukturelle Basis der Leistungsstufe: IGBT-Module werden direkt auf die bearbeitete Basisfläche geschraubt, Kühlungslüfter werden auf einem Bohrbild an der Lamellenseite befestigt, und die gesamte Baugruppe wird über Merkmale am selben Bauteil im Umrichtergehäuse montiert. Ein Bauteil, drei Funktionen – und bei ihrer Produktionsrate kein Spielraum für Nacharbeit.
Bevor sie zu uns kamen, kauften sie das Strangpressprofil bei einem Lieferanten und schickten es zur Bearbeitung an eine zweite Werkstatt. Diese Regelung führte zu drei wiederkehrenden Problemen. Erstens schwankte die Ebenheit der IGBT-Montagefläche zwischen den Chargen – alles über ihrer Anforderung von 0,05 mm bedeutete Lücken im Wärmeleitmaterial, Hotspots und Feldausfälle, die sie sich nicht leisten konnten. Zweitens passten die Lüfterbefestigungsbohrungen mit einer Positionstoleranz von ±0,1 mm gelegentlich nicht zur Lüfterhalterung, was manuelle Nacharbeit in der Montagelinie erforderte. Drittens verdoppelte die Verwaltung von zwei Lieferanten die Logistikkette: Jede Transportcharge bot eine Gelegenheit für Oberflächenschäden an den freiliegenden Lamellen, und bei Qualitätsstreitigkeiten gab es keine offensichtliche Zuständigkeit.
Die technische Schwierigkeit ist real und sollte klar benannt werden. Ein 6063-T5-Profil mit 1,0 mm Lamellen ist ein langes, flexibles Bauteil – es übersteht aggressives Spannen nicht ohne Verformung. Die Basis plan zu bearbeiten, während das Teil durch Strangpressen und Handhabung unter Spannung steht, bedeutet, dass die auf der Maschine gemessene Ebenheit verschwindet, sobald das Teil entspannt wird. Der Kunde brauchte einen Lieferanten, der sowohl die Strangpressseite als auch die Bearbeitungsseite verstand und 0,05 mm Ebenheit bei bis zu 30.000 Teilen pro Monat wiederholbar halten konnte.
BQUQ-Prozesslösung
Unsere Antwort war ein Single-Source-Workflow mit zwei Prozessen: ein zweckentwickeltes Strangpressprofil, das direkt in eine dedizierte CNC-Planbearbeitung fließt, wobei das Spannungsmanagement in die Abfolge integriert und nicht am Ende hineininspektiert wird.
Strangpressprofil-Design und Matrizenkontrolle
Das Profil wurde zuerst auf die thermische Anforderung hin konstruiert: 1,0 mm Lamellendicke, Lamellenabstand optimiert für den Luftstrom des Kunden aus dem Lüfterlayout, und ein solider Basisquerschnitt, der dick genug ist, dass die Bearbeitung der IGBT-Fläche die Struktur nicht schwächt. Das Strangpressen wird auf qualifizierten Partnerlinien eingeplant, die wir auditieren, mit Matrizenwartung nach festem Zeitplan, damit Lamellendicke und Geradheit über das monatliche Volumen hinweg konstant bleiben. Die Bolzen sind durchgängig 6063-T5, gewählt wegen der Extrudierbarkeit, der Wärmeleitfähigkeit und des Verhaltens beim schwarzen Eloxieren. Nach dem Strangpressen durchläuft jedes Profil eine Richtoperation und wird auf Länge geschnitten, wobei die Bearbeitungsbezugsmerkmale erhalten bleiben – so erhält die CNC-Stufe eine konsistente Eingabe, Charge für Charge.
CNC-Bearbeitung der IGBT-Montagebasis und der Lüfterbohrungen
Die Bearbeitung wird auf CNC-Bearbeitungszentren eingeplant, die speziell für diese Teilefamilie eingerichtet sind. Die Werkstückaufnahme ist die kritische Entscheidung: Lange flexible Strangpressprofile werden an den Lamellenspitzen über eine nachgiebige Schnittstelle gespannt, die das Profil stützt, ohne es punktuell zu belasten, und die IGBT-Fläche wird in einem einzigen Planbearbeitungsdurchgang pro Zone bearbeitet. Da das Profil mit konsistenten Bezugsmerkmalen ankommt, entfernt die Planbearbeitung einen kontrollierten, kleinen Betrag an Material – genug, um eine vollständig bearbeitete Oberfläche zu garantieren, klein genug, dass die Spannungsumlagerung die Fläche nach dem Entspannen nicht aus der Ebenheit zieht.
Die IGBT-Montagefläche wird auf 0,05 mm Ebenheit gehalten, verifiziert mit einer Ebenheitsprüfung auf einer Granitmessplatte für jedes Erstmuster und stichprobenartig pro Charge. Die Lüfterbefestigungsbohrungen werden in derselben Aufspannung gebohrt und angefast, wobei ±0,1 mm auf die Bohrungsposition gegenüber der Lüfterhalterungszeichnung des Kunden gehalten wird – eine Aufspannung für beide Merkmalsgruppen bedeutet keinen Umspannfehler zwischen ihnen. Die Gehäusebefestigungsmerkmale werden im selben Zyklus fertigbearbeitet, sodass das Teil als komplette Komponente von der Maschine zum Eloxieren geht.
Schwarz-Eloxieren und Endschutz
Nach der Bearbeitung werden die Teile schwarz eloxiert. Die Eloxalschicht fügt ein kontrolliertes Wachstum auf der IGBT-Fläche hinzu, was wichtig ist, wenn der Kunde eine Oberflächenbeschaffenheit für den Wärmekontakt vorgibt – daher wurde das Bearbeitungsaufmaß so festgelegt, dass die endgültige Oberfläche nach dem Eloxieren innerhalb der Spezifikation liegt, nicht davor. Das Schwarz-Eloxieren verleiht dem Lamellenfeld zudem eine Oberfläche mit hohem Emissionsvermögen, die die Wärmeabgabe durch Strahlung verbessert und zur Innenraumästhetik des Umrichters passt. Bearbeitete Passflächen werden während des Eloxierens gemäß der Kundenzeichnung geschützt, und die Teile werden mit den Lamellenspitzen voran in unterteilten Trays verpackt, damit die 1,0 mm Lamellen unbeschädigt ankommen.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 6063-T5-Aluminium-Strangpressprofil |
| Lamellendicke | 1,0 mm stranggepresste Lamellen, Abstand optimiert für Zwangsluftkühlung |
| IGBT-Montagefläche | CNC-bearbeitet, Ebenheit 0,05 mm, Oberfläche gemäß Zeichnung für Wärmekontakt |
| Lüfterbefestigungsbohrungen | Positionstoleranz ±0,1 mm, gebohrt und angefast in derselben Aufspannung wie die Basisfläche |
| Oberflächenbeschaffenheit | Schwarz eloxiert, bearbeitete Flächen gemäß Zeichnung geschützt |
| Volumen | 8.000–30.000 Stk./Monat nach rollierenden Plänen |
| Prüfung | Ebenheitsprüfung auf Granitplatte, Bohrungsposition mit CMM-Stichproben, Erstmuster-Vollvermessung |
| Lieferung | Muster 3–7 Tage, erste Produktionscharge 12–20 Tage |
Qualitätskontrolle & Lieferung
Die Qualitätskontrolle beginnt vor der Bearbeitung. Eingehende Profile werden auf Lamellengeometrie und Geradheit geprüft; das Erstmuster jeder neuen Matrizencharge erhält eine vollständige Maßvermessung einschließlich der 0,05-mm-Ebenheitsprüfung auf der IGBT-Fläche. In der Produktion werden Bohrungspositionen auf einem CMM stichprobenartig geprüft, die Ebenheit wird auf einer Granitplatte stichprobenartig kontrolliert, und die Daten fließen in eine monatliche CPK-Überprüfung mit dem Kunden ein – alles unter unserem ISO9001:2015-Qualitätssystem. Da Strangpress- und CNC-Planung unter einem Projektverantwortlichen liegen, wird eine Maßabweichung in Stunden auf ihre Quelle zurückgeführt statt in wochenlangem Hin und Her zwischen zwei Lieferanten.
Das Lieferergebnis: Muster innerhalb von 3–7 Tagen nach Zeichnungsfreigabe, erste Produktionscharge in 12–20 Tagen und seitdem monatliche rollierende Lieferungen über das Volumenband von 8.000–30.000 Stück. Die Ebenheitsabnahme auf der IGBT-Fläche wurde Charge für Charge bei 0,05 mm gehalten, Ausrichtungsprobleme der Lüfterbohrungen in der Montagelinie des Kunden gingen auf null zurück, und der Single-Source-Workflow eliminierte eine gesamte Transportstrecke – zusammen mit den damit verbundenen Reklamationen wegen Lamellenschäden. Der Kunde hat seitdem zwei weitere Antriebs-Kühlkörper aus derselben Produktfamilie auf denselben Workflow übertragen.
Verwandte Produkte & Ressourcen
Wenn Sie einen ähnlichen Leistungsstufen-Kühlkörper beschaffen, zeigen diese Seiten, wie wir diesen Workflow bündeln:
- Individueller Aluminium-Kühlkörper mit Montagebasis – genau die Familie, zu der dieser Fall gehört
- Individuelle stranggepresste Aluminium-Kühlkörper – Profilkonstruktion und Strangpresskompetenz
Für Toleranztabellen, Eloxieroptionen und Lieferzeitdetails siehe das BQUQ FAQ-Center.
FAQ
Können Sie wirklich 0,05 mm Ebenheit auf der IGBT-Montagefläche bei 30.000 Stk./Monat halten?
Ja, und die beiden Zahlen hängen zusammen. Der Planbearbeitungsdurchgang entfernt in einer Aufspannung einen kleinen, kontrollierten Materialbetrag, die Werkstückaufnahme stützt das Profil, statt es zu quetschen, und jedes Erstmuster wird mit einer Ebenheitsprüfung auf einer Granitplatte verifiziert. Chargenstichproben plus monatliche CPK-Überprüfung halten den Prozess über Volumina bis zu 30.000 Teilen pro Monat ehrlich.
Warum 1,0 mm Lamellen statt dünnerer Lamellen für mehr Oberfläche?
Die Lamellendicke ist ein Kompromiss. Lamellen unter 1,0 mm lassen sich mit höherem Ausschussrisiko extrudieren und neigen bei der Handhabung stärker zum Verbiegen, während 1,0 mm beim lufterzwungenen Abstand des Kunden das Wärmewiderstandsziel bereits erreicht haben. Stranggepresste Lamellen ab 0,3 mm aufwärts sind verfügbar, wenn die thermische Berechnung sie tatsächlich erfordert.
Wie schnell können Sie die erste Charge liefern?
Typischer Ablauf für diese Familie: Muster in 3–7 Tagen nach Zeichnungsfreigabe, erste Produktionscharge in 12–20 Tagen, dann monatliche rollierende Pläne. Bei einem Wiederholteil mit vorhandener Matrize liegt die erste Charge häufig am 12-Tage-Ende dieses Fensters.
Was bewirkt das Schwarz-Eloxieren bei einem Kühlkörper – ist es nur kosmetisch?
Es ist funktional. Schwarz-Eloxieren erhöht das Emissionsvermögen der Oberfläche des Lamellenfelds, was die Wärmeabgabe durch Strahlung neben der Zwangsluftkonvektion verbessert, und es erhöht die Korrosionsbeständigkeit für die Betriebsumgebung des Umrichters. Die Schichtdicke wird im Bearbeitungsaufmaß berücksichtigt, damit die IGBT-Fläche nach dem Eloxieren noch die spezifizierte Oberfläche und Ebenheit erfüllt.