Sensor-Steckdosen-Drahtformfeder: 302 Edelstahl, 0,5mm, ±0,05mm
Ein Sensor-Steckdosenkontakt ist der Punkt, an dem elektrische Zuverlässigkeit und mechanische Präzision aufeinandertreffen. Das Bauteil ist ein dreidimensional geformter Drahtclip: Er muss in der Steckdose in Position federn, eine gleichmäßige Normalkraft gegen den Sensorstift aufbringen und dies über die Lebensdauer des Geräts bei jedem Einstecken wiederholen. Wenn die Umformgeometrie driftet oder die Kontaktkraft streut, ist das Symptom ein intermittierendes Signal – die teuerste Art von Feldausfall, was die Diagnose betrifft.
Projekthintergrund & Herausforderung
Der Kunde ist ein europäischer Hersteller von industriellen Sensoren für die Fabrikautomation und Prozessüberwachung. Seine Sensorfamilie verwendet eine kleine drahtgeformte Kontaktfeder in der Anschlussbuchse, um den Gegenstift zu greifen. Das Design verlangt zwei Dinge gleichzeitig von einem einzigen 0,5mm-Draht: eine Geometrie, die genau genug ist, um den Kontakt exakt dort zu platzieren, wo der Buchsendesigner es vorgesehen hat, und eine Federkraft, die stabil genug ist, um einen niedrigen Kontaktwiderstand über Hunderttausende von Buchsen zu garantieren.
Der vorherige Lieferant hatte genau mit dieser Kombination zu kämpfen. Die dreidimensionale Umformtoleranz war auf ±0,05mm an den kritischen Biegepositionen festgelegt – weit enger, als allgemeines Drahtformbiegen üblicherweise liefern kann – und Chargen zeigten Formdrift, die den Kontaktpunkt verschob und das Einsteckgefühl veränderte. Schlimmer noch, die Kontaktkraft variierte von Teil zu Teil weit über die ±5% Konsistenz hinaus, die das Buchsendesign annahm, was zu Buchsen führte, die bei der Montage einwandfrei testeten, aber nach thermischer Wechselbelastung im Feld intermittierende Messwerte entwickelten.
Es gab auch eine Oberflächenkomponente des Problems. Das geschnittene Drahtende sitzt nahe der Kontaktzone, und jeder Grat riskiert, die Stiftbeschichtung zu verkratzen oder Abrieb in die Buchse abzugeben. Der Kunde spezifizierte daher Entgraten plus Vernickeln, wobei die Beschichtung den Kontaktwiderstand niedrig und stabil halten sollte, nicht nur korrosionsgeschützt aussehen. Das Volumen reichte von 200.000 bis 800.000 Stück pro Monat über mehrere Buchsenvarianten, was bedeutete, dass der Prozess häufige Umrüstungen überstehen musste, ohne die Kontrolle zu verlieren.
Bevor der Kunde sich an BQUQ wandte, hatte er erwogen, die Buchse um einen gestanzten Kontaktstreifen herum neu zu konstruieren. Dieser Weg hätte neue Werkzeuge und einen längeren Qualifizierungszyklus für eine laufende Produktfamilie erfordert. Der Drahtformweg war einen weiteren Versuch wert, weil er das bestehende Buchsendesign bewahrte, vorausgesetzt, die beiden Toleranzen konnten im Volumen wirklich gehalten werden – was zum Abnahmetest für das gesamte Projekt wurde.
BQUQ Prozesslösung
BQUQ zerlegte das Problem in drei kontrollierte Schritte: die 3D-Geometrie halten, das Teil so fertigstellen, dass die Kontaktzone sauber bleibt, und die Kraft als erstklassiges Merkmal messen, nicht als Nebenprodukt des Biegens.
CNC 3D-Drahtumformung & Werkzeuge
Die Kontakte werden auf CNC-Drahtumformmaschinen aus 0,5mm 302 Edelstahldraht geformt – ein Material und Durchmesser, der genau in BQUQs Federdrahtbereich von 0,2-3mm liegt. Für jede Biegesequenz wurden spezielle Werkzeuge gebaut, und die kritischen Biegepositionen wurden auf dem optischen Projektor gegen die ±0,05mm Toleranz verifiziert, beprobt am Anfang, in Intervallen während des Laufs und am Ende. Da 302-Draht eine leichte Rückfederung aufweist, wurden die Werkzeuge während der Entwicklung iterativ kompensiert, bis die geformte Geometrie zentriert im Toleranzband lag, nicht nur darin.
Entgraten & Vernickeln
Nach dem Umformen und Abtrennen durchläuft jedes Teil eine Entgratung, um die scharfe Endkante und jeden Grat zu beseitigen, der die Stiftbeschichtung beschädigen oder lose Partikel erzeugen könnte. Anschließend wird eine Vernickelung mit kontrollierter Dicke für Verschleißfestigkeit und stabilen Kontaktwiderstand aufgebracht. Proben aus jeder Beschichtungscharge werden auf Schichtdicke geprüft, und der Kontaktwiderstand wird vor und nach der Beschichtung gemessen, um zu bestätigen, dass die Oberfläche zur elektrischen Leistung der Buchse beiträgt und sie nicht beeinträchtigt.
Kontrolle der Kontaktkraftkonsistenz
Die Kontaktkraft wird mit einem Kraftmessgerät nach einem chargengebundenen Stichprobenplan gemessen, wobei die ±5% Konsistenzanforderung als primäres Freigabekriterium behandelt wird – eine Buchse mit perfekter Geometrie aber schwacher Kraft ist ein Ausschuss. Die Kraftdaten werden über jeden Lauf unter SPC aufgezeichnet, und wenn das Programm zwischen Buchsenvarianten wechselt, laufen die ersten Stunden des neuen Setups unter intensivierter Beprobung, bis sich die Verteilung wieder zentriert. Dies ermöglicht es dem Teil, sich zwischen Varianten bei monatlichen Volumina von 200K-800K Stück zu bewegen, ohne dass die Kraftstreuung zurückkehrt.
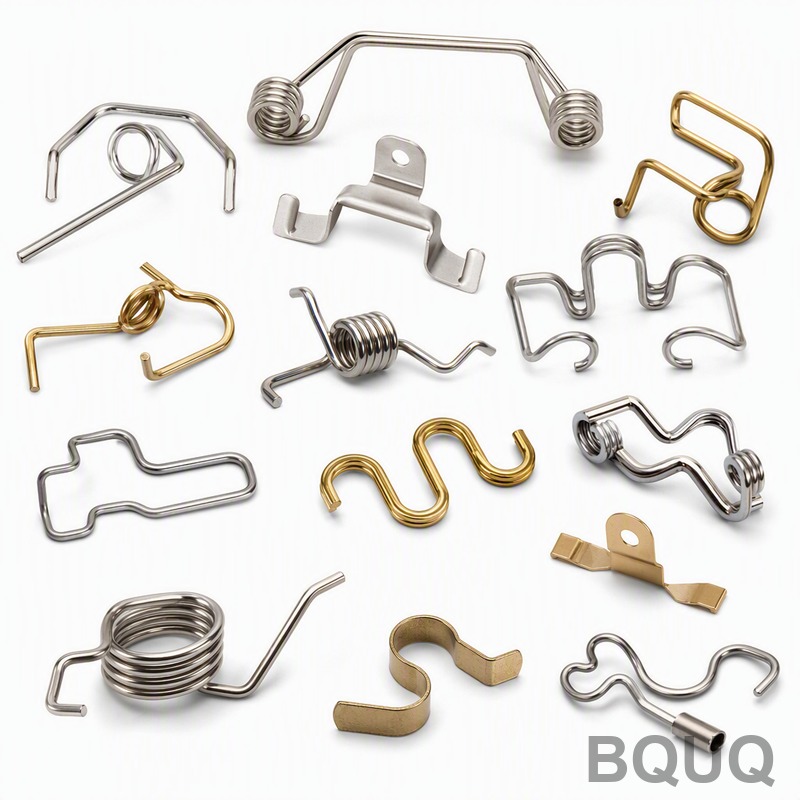
Dreidimensionale Drahtumformung ist der Bereich, in dem dieses Teil sein Toleranzband verdient. Jede Biegung wird mit Rückfederungskompensation programmiert, die pro Drahtcharge gemessen wird, da 302 Edelstahl von verschiedenen Hüttenwerken nach dem Umformen unterschiedlich relaxiert. Erstmuster werden gegen das 3D-Modell gescannt, und Umformvorrichtungen werden neu qualifiziert, wann immer der Drahtlieferant oder die Charge wechselt. Die Kontaktkraft wird durch Biegewinkel und Schenkellänge eingestellt, nicht durch Anpassung bei der Montage, sodass das ±5% Kraftfenster am Umformer gehalten wird, nicht später geflickt. Nach dem Umformen werden die Teile in einer Vibrationsendbearbeitung entgratet, die Drahtenden verrundet, ohne sie abzuflachen, und dann vernickelt, um den Kontaktwiderstand durch Feuchtigkeitszyklen stabil zu halten.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 302 Edelstahl-Federdraht |
| Drahtdurchmesser | 0,5mm |
| 3D-Umformtoleranz | ±0,05mm an kritischen Biegepositionen |
| Kontaktkraftkonsistenz | ±5%, SPC-überwacht pro Charge |
| Oberflächenbeschaffenheit | Entgratet, vernickelt |
| Volumen | 200K-800K Stk./Monat über Buchsenvarianten |
| Prüfung | Optischer Projektor Layout, Kraftmessgerät-Stichproben, CPK≥1,33, ISO9001:2015 |
| Lieferung | Muster 3-7 Tage; erste Charge 12-20 Tage |
Qualitätskontrolle & Lieferung
Jedes neue Setup beginnt mit einer Erstmusterfreigabe: ein vollständiges Layout aller Biegepositionen auf dem optischen Projektor, Kraftprüfung an einer statistisch aussagekräftigen Stichprobe, Beschichtungsdicke und eine Kontaktwiderstandsprüfung gegen die Grenzwerte des Kunden. In der Serienproduktion sind Geometrie und Kraft die beiden SPC-Merkmale, beide mit CPK≥1,33 verfolgt, und jede Lieferung enthält einen Prüfbericht unter dem ISO9001:2015 Qualitätssystem. Rückbehalte Proben aus jeder Charge werden archiviert, sodass jede Feldanfrage anhand der tatsächlichen Teile beantwortet werden kann, nicht aus der Erinnerung.
Ergebnis: Die ±0,05mm Umformtoleranz und ±5% Kraftkonsistenz wurden beide während der Qualifizierung nachgewiesen und haben sich durch die Produktion gehalten. Der Kunde hat seitdem zwei weitere Buchsenvarianten für dieselbe Sensorfamilie an BQUQ vergeben, und Feldbeschwerden, die auf den Buchsenkontakt zurückzuführen sind – der ursprüngliche Auslöser des Projekts – sind nicht wieder aufgetreten.
Die Umrüstdisziplin verdient als Teil des Ergebnisses Erwähnung. Da mehrere Buchsenvarianten denselben Drahtdurchmesser teilen, werden Werkzeugsätze pro Variante gelagert und identifiziert, und jede Umrüstung wird von dem oben beschriebenen intensivierten Beprobungsfenster gefolgt. Dieses Verfahren verwandelte den früher riskantesten Moment des Programms – den Wechsel zwischen Varianten – in ein Routineereignis, das in Stunden gemessen wird.
Verwandte Produkte & Ressourcen
Für andere Formfederformate durchsuchen Sie die Custom Torsion Springs und die Steel Torsion Spring Collection.
Um mehr über BQUQs Engineering- und Qualitätsorganisation hinter diesen Teilen zu erfahren, besuchen Sie About BQUQ.
FAQ
Wie genau kann 3D-Drahtumformung sein?
Für dieses Teil werden kritische Biegepositionen bei ±0,05mm gehalten, verifiziert auf dem optischen Projektor an definierten Punkten in jedem Lauf. Die Genauigkeit kommt von der Kompensation der Werkzeuge für Rückfederung während der Entwicklung und dann dem Fixieren des Setups, mit intensivierter Beprobung nach jedem Variantenwechsel.
Welche Drahtdurchmesser und Materialien formen Sie?
Draht von 0,2mm bis 3mm in 302/304 Edelstahl, 65Mn, Musikdraht und Phosphorbronze, abdeckend Torsionsfedern, Schraubenfedern und dreidimensionale Drahtformen. Der 0,5mm 302 Edelstahldraht dieses Projekts ist eine Routinegröße mit gut charakterisierter Rückfederung.
Wie halten Sie die Kontaktkraft über eine Charge konsistent?
Die Kraft wird als primäres Freigabekriterium mit ±3-5% Toleranzfähigkeit behandelt. Proben werden mit einem Kraftmessgerät nach einem chargengebundenen Stichprobenplan gemessen, unter SPC aufgezeichnet, und CPK≥1,33 ist für die Kraft vor dem Versand erforderlich – so wird Konsistenz mit Daten nachgewiesen, nicht angenommen.
Was bewirkt die Vernickelung hier tatsächlich?
Zwei Aufgaben: den 302 Edelstahlkontakt gegen Korrosion in industriellen Atmosphären schützen und den Kontaktwiderstand über die Lebensdauer der Buchse niedrig und stabil halten. Die Teile werden vor der Beschichtung entgratet, damit kein Grat den Gegenstift verkratzt, und Beschichtungschargen werden vor der Freigabe auf Dicke und Widerstand geprüft.