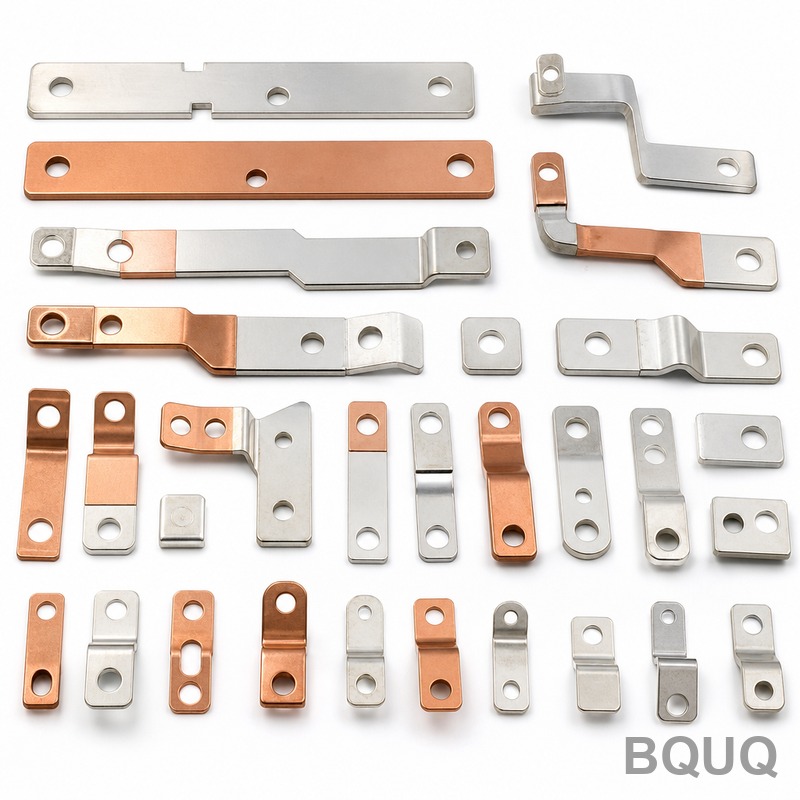
EV-Batteriemodul-Steckplatten-Stanzen: 1060 Aluminium, 0,8 mm, vernickelt
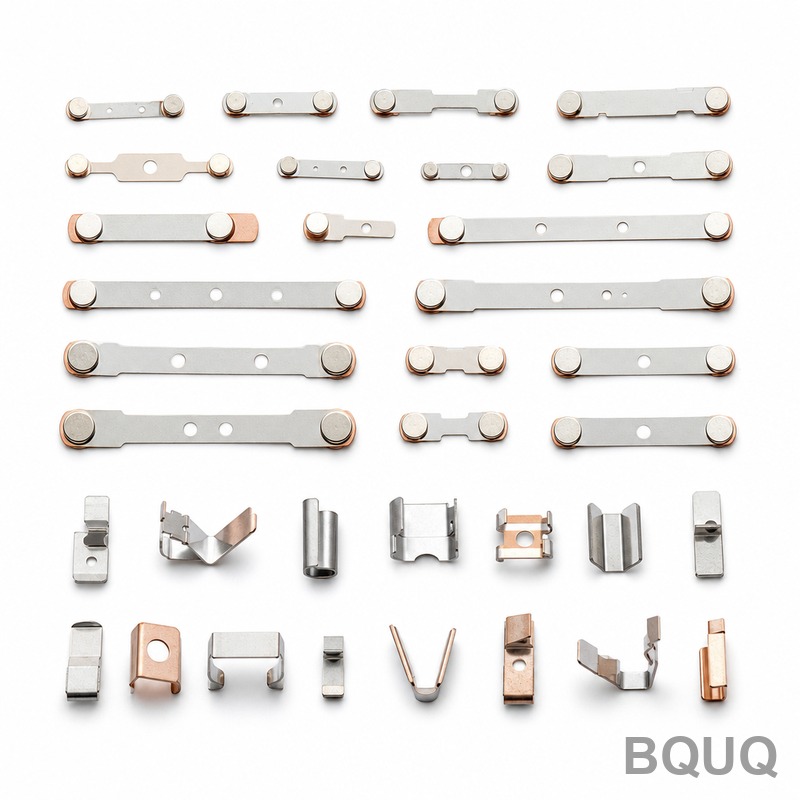
Eine EV-Batteriemodul-Steckplatte sieht auf einer Zeichnung trivial aus – ein flacher Aluminiumstreifen mit ein paar Bohrungen und einigen Formelementen. In der Produktion ist sie eines der am wenigsten nachsichtigen Teile im Pack. Bei 0,8 mm hat das Aluminium kaum Eigensteifigkeit, und sobald die Vernickelung ins Spiel kommt, wird die Ebenheit statt des Profils zur Spezifikation, die über die Annahme des Teils entscheidet.
Projekthintergrund & Herausforderung
Ein Tier-1-EV-Batteriemodul-Zulieferer in Ostchina brachte uns eine Steckplatte, die einzelne Zellfahnen zu einer Stromschiene auf Modulebene verbindet. Ihr vorheriger Lieferant konnte die Geometrie fertigen, aber die Ebenheit nach der Vernickelung nicht halten. Teile, die an der Presse innerhalb der Toleranz lagen, kamen von der Galvaniklinie um bis zu 0,3 mm verzogen zurück, und die Montageroboter an der Modullinie lehnten sie ab. Die Nacharbeit war manuell, langsam und nie vollständig zuverlässig.
Das Teil besteht aus 1060 Aluminium, 0,8 mm dick – eine hochleitfähige, sehr duktile Legierung, die ideal für einen stromführenden Steckverbinder ist, aber kaum Rückfederungswiderstand hat und bei der geringsten Berührung Markierungen zeigt. Die Zeichnung fordert Bohrungspositionen innerhalb ±0,05 mm, Gesamtebenheit von 0,1 mm pro 100 mm nach der Beschichtung, eine gratfreie Schnittkante und eine matte Nickeloberfläche für Korrosionsbeständigkeit und stabilen Kontaktwiderstand.
Diese vier Anforderungen stehen im Widerspruch zueinander. Das Stanzen, das das Teil formt, bringt Spannung ein; das Entgraten, das die Kante reinigt, kann sie wieder einbringen; das Beschichtungsbad, das die Oberfläche schützt, fügt Wärme und Wasserstoff hinzu, die jegliche Restspannung freisetzen. Das Volumen schloss weiche Optionen aus: Der Kunde benötigte 200.000 Stück pro Monat, mit Steigerung auf 250.000 zum Modellstart, was jeglichen manuellen oder halbautomatischen Weg ausschließt. Der Prozess musste eine kontinuierliche Stanzlinie mit Inline-Kontrolle sein, die eine Rolle-zu-Rolle-Galvaniklinie statt einer Batch-Trommelgalvanik speist.
Ebenheit ist bei diesem Teil nicht kosmetisch. Eine verzogene Steckplatte verändert die Kontaktfläche zwischen Platte und Zellfahne, was den Übergangswiderstand erhöht und eine ungleichmäßige Schweißung oder einen Spalt erzeugen kann, den der Modultester meldet. Der Ebenheitswert von 0,1 mm wurde nach einem Feldproblem in die Spezifikation aufgenommen, sodass kein Verhandlungsspielraum bestand, und der Kunde wollte eine Quelle, die ihn prozesssicher halten kann, statt gute von schlechten Teilen zu sortieren.
BQUQ Prozesslösung
Unser Ansatz bestand darin, die Ebenheit als Prozessvariable vom Coil bis zur Versandrolle zu behandeln, nicht als Ergebnis, das ganz am Ende geprüft wird.
Werkzeug- & Coil-Vorbereitung
Ein Folgeverbundwerkzeug mit einer Stationsabfolge, die das Material so nah wie möglich an seiner neutralen Faser hält. Statt einer schweren Umformstation, die Spannung konzentriert, wird die Umformung in sanfte inkrementelle Stufen aufgeteilt, und Pilotbohrungen werden an jeder Station als Bezugsreferenzen wiederverwendet, sodass sich kumulative Positionierfehler nie aufbauen. Eingehendes 1060-Coil wird auf Härte und Krümmung geprüft; gekrümmtes Coil führt selbst in ein perfektes Werkzeug einen gebogenen Streifen ein, daher werden Coils außerhalb der Spezifikation abgelehnt, bevor sie die Presse erreichen. Das Coil läuft außerdem durch einen Richtapparat und eine Schlaufensteuerung, damit der Streifen mit gleichmäßiger Spannung in die erste Station einläuft; ungleichmäßige Einlaufspannung ist eine stille Quelle von Ebenheitsschwankungen, die keine Endkontrolle beheben kann.
Stanzen & Entgraten
Das Stanzen läuft auf einer kontinuierlichen Linie mit kontrollierter Hubzahl, mit Senkungen im Werkzeug an den Bohrungsaustritten und Werkzeugspiel, das so eingestellt ist, dass es sauber schert statt zu reißen. Das Entgraten ist in das Werkzeug integriert statt später in einem Tumbler durchgeführt zu werden, der den Streifen aus der Ebene schlagen würde. Die Kanten verlassen die Presse innerhalb einer Gratgrenze von 0,05 mm, mit Ebenheit innerhalb 0,05 mm pro 100 mm vor der Beschichtung. Die Schneidengeometrie ist auf die Duktilität von 1060 abgestimmt, sodass die Scherfläche glatt und die Bruchfläche kurz ist, was die Kante ohne Sekundäroperation innerhalb dieser Gratgrenze hält.
Rolle-zu-Rolle-Nickelbeschichtung
Die Teile bleiben auf dem Trägerstreifen durch eine Rolle-zu-Rolle-Galvaniklinie. Das Beschichten des Streifens unter Spannung statt loser Teile in einer Trommel hält jede Platte während des Bads flach. Die Nickeldicke wird bei 1,5-3µm gehalten und über Stromdichte und Liniengeschwindigkeit gesteuert; spannungsarme Nickelchemie und eine kontrollierte Spülsequenz verhindern wasserstoffgetriebene Verformung. Die Ebenheit wird auf der Rolle verifiziert, nicht auf einem Prüftisch. Badchemie und Leitfähigkeit werden täglich protokolliert, denn ein driftendes Bad ist die häufigste Ursache dafür, dass ein flaches Teil die Linie verzogen verlässt.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 1060 Aluminium, 0,8 mm Coil |
| Bohrungsposition | ±0,05 mm |
| Ebenheit | 0,05 mm/100 mm vor Beschichtung, 0,1 mm/100 mm nach Beschichtung |
| Gratthöhe | ≤0,05 mm, entgratet im Werkzeug |
| Oberflächenbeschaffenheit | Rolle-zu-Rolle mattes Nickel, 1,5-3µm |
| Volumen | 200.000 Stk./Monat, Steigerung auf 250.000, kein MOQ-Druck |
| Prüfung | Sensoren im Werkzeug + SPC, CMM-Erstmuster, CPK≥1,33 |
| Lieferung | Erstmuster 5 Tage, erste Produktionscharge 18 Tage |
Qualitätskontrolle & Lieferung
Die Erstmusterprüfung ist ein vollständiges CMM-Layout plus eine Ebenheitsprüfung nach der Beschichtung, bevor das Werkzeug für die Produktion freigegeben wird. An der Linie überwachen Sensoren im Werkzeug die Vorschubposition und Tonnage, während Bohrungsposition und Ebenheit mit SPC aufgezeichnet werden, sodass jede Drift an der Station statt am Ende erkannt wird. CPK≥1,33 wird für Bohrungsposition und Ebenheit eingehalten, und jede Lieferung enthält einen Prüfbericht mit den CPK-Daten, alles unter einem ISO9001:2015-System.
Ergebnisse: Muster 5 Tage nach Zeichnungsfreigabe, die erste Charge von 200.000 Stück in 18 Tagen, danach monatliche Rollpläne. Die Ebenheit nach der Beschichtung lag bei 0,06-0,08 mm pro 100 mm, komfortabel innerhalb der 0,1-mm-Grenze, und die Ausschussrate an der Modullinie fiel von etwa 4 % auf unter 0,2 %. Die Linie hält jetzt etwa 250.000 Stk./Monat in der Spitze ohne zusätzliche Werkzeuge.
Verwandte Produkte & Ressourcen
Diese Steckplatte gehört zur breiteren Familie der gestanzten Energieteile, die wir fertigen. Sehen Sie, wie dieselbe Folgeverbundwerkzeug-Disziplin auf verwandte Produkte angewendet wird:
Ein naher Verwandter aus Phosphorbronze, bei dem Kontaktwiderstand und Federeigenschaften wichtiger sind als Leitfähigkeit, wird in unserer Fallstudie über EV-Hochspannungs-Steckverbinder-Anschluss-Stanzen behandelt. Weitere Fertigungsfragen werden in unserem FAQ-Center beantwortet.
FAQ
Warum verformt die Nickelbeschichtung ein gestanztes Aluminiumteil?
Zwei Effekte summieren sich. Das Umformen hinterlässt Restspannung in 0,8 mm Aluminium, und das Beschichtungsbad fügt Wärme und Wasserstoff hinzu, die sie freisetzen, was die Teile des vorherigen Lieferanten um bis zu 0,3 mm verzogen hat. Das Beschichten auf dem Trägerstreifen unter Spannung statt lose in einer Trommel hält das Teil während des Bads zurück, wodurch die Ebenheit auf 0,06-0,08 mm pro 100 mm gehalten wird.
Welche Ebenheit können Sie nach der Beschichtung tatsächlich halten?
Wir halten 0,1 mm pro 100 mm nach der Nickelbeschichtung als vertragliche Grenze ein und fahren in der Praxis 0,06-0,08 mm pro 100 mm. Die Ebenheit vor der Beschichtung wird innerhalb 0,05 mm pro 100 mm gehalten, was uns Spielraum gibt, statt uns darauf zu verlassen, dass die Galvaniklinie einen verzogenen Streifen korrigiert. Die Bohrungsposition wird auf ±0,05 mm gehalten, und beide Merkmale werden mit SPC bei CPK≥1,33 aufgezeichnet.
Können Sie wirklich 200.000 Stück pro Monat liefern?
Ja. Das Teil läuft auf einem kontinuierlichen Folgeverbundwerkzeug, weshalb das Volumen nie die Einschränkung war – die Ebenheit war es. Das Erstmuster wird in 5 Tagen geliefert, die erste volle Charge in 18 Tagen, und die Linie hält 200.000 bis 250.000 Stk./Monat in Rollplänen ohne MOQ-Druck.
Wie kontrollieren Sie Grate ohne eine Tumbler-Operation?
Das Entgraten ist in das Werkzeug integriert. Senkungen im Werkzeug an den Bohrungsaustritten und kontrolliertes Werkzeugspiel scheren sauber statt zu reißen, sodass die Teile die Presse innerhalb einer Gratgrenze von 0,05 mm verlassen. Tumbeln wäre auf dem Papier schneller, würde aber einen 0,8-mm-Aluminiumstreifen aus der Ebene schlagen, daher vermeiden wir es vollständig. Das ist auch der Grund, warum die Ebenheit sowohl vor als auch nach der Beschichtung geprüft wird, damit sich ein Entgratungsproblem nie hinter dem Nickel versteckt.