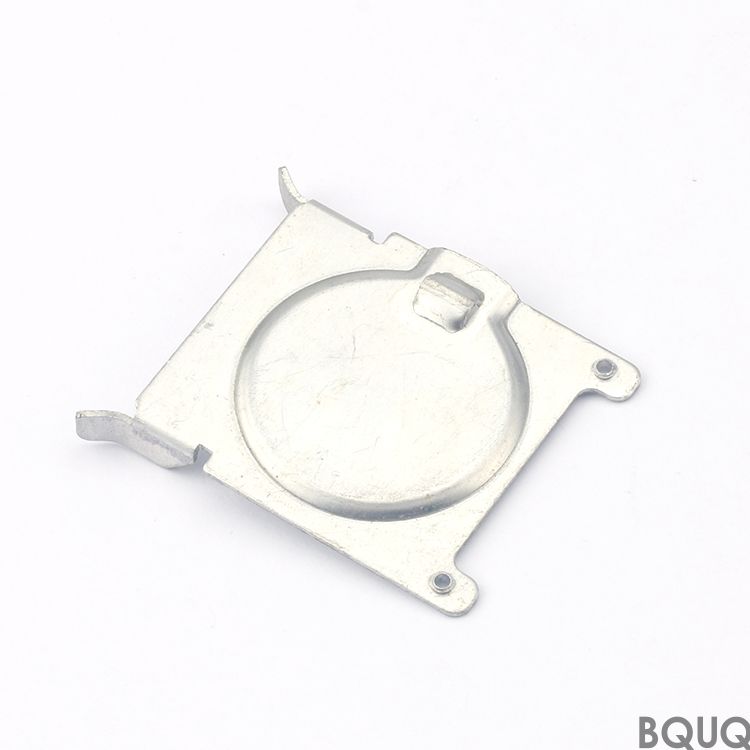
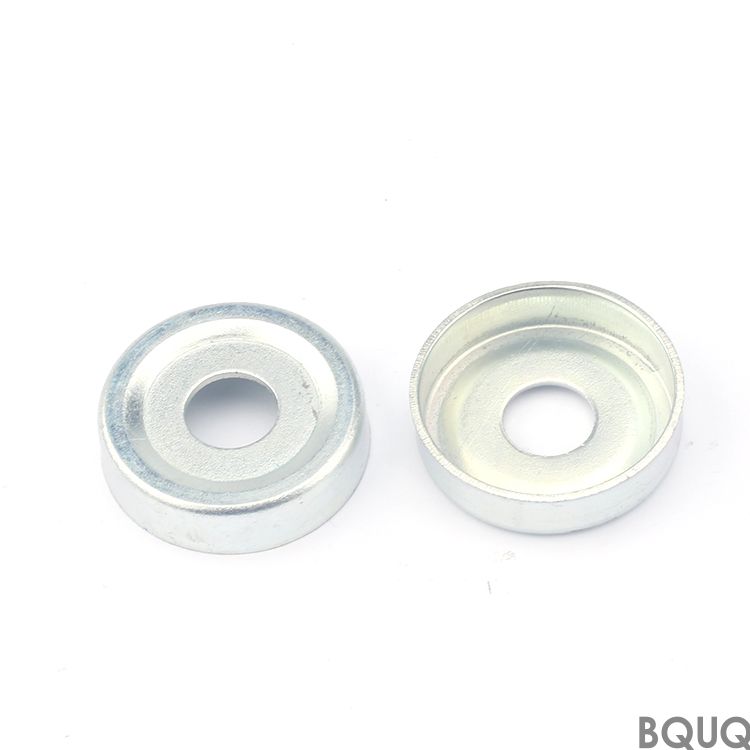
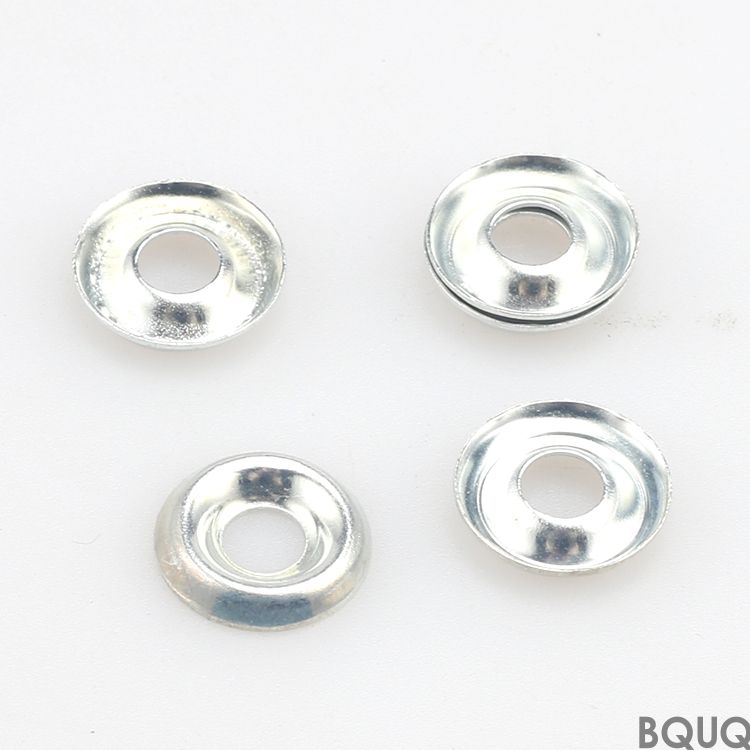
Blechstanzen ist unser Kernprozess in der 20 Jahre alten BQUQ-Fabrik in Dongguan: Wir führen Coils aus Stahl, Aluminium oder Kupfer durch Folgeverbundwerkzeuge, um Ihre Teile in e
BQUQ Blechstanzteile – Präzisionsfertigung aus China
Blechstanzen ist unser Kernprozess in der 20 Jahre alten BQUQ-Fabrik in Dongguan: Wir führen Coils aus Stahl, Aluminium oder Kupfer durch Folgeverbundwerkzeuge, um Ihre Teile in einem Hubzyklus zu st
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Blechstanzen ist unser Kernprozess in der 20 Jahre alten BQUQ-Fabrik in Dongguan: Wir führen Coils aus Stahl, Aluminium oder Kupfer durch Folgeverbundwerkzeuge, um Ihre Teile in einem Hubzyklus zu stanzen, zu biegen und zu formen. Der konkrete Nutzen ist eine wiederholbare Toleranz von ±0,01 mm bei kritischen Maßen, eine Oberflächengüte bis zu Ra 0,8 µm und eine Standardlieferzeit von 12 Tagen für Prototypenserien. Jedes Stanzteil verlässt unsere Fertigung mit einer Härte von HRC 22–48, abhängig von der Materialgüte, und wir verlangen keine Mindestbestellmenge – senden Sie eine Zeichnung, erhalten Sie ein perfektes Teil.
Wie unsere Folgeverbundwerkzeuge ±0,01 mm über 100.000 Hübe halten
Wir bauen alle Folgeverbundwerkzeuge intern aus D2- und M2-Werkzeugstahl, gehärtet auf HRC 58–62. Die Werkzeugstufen werden drahterodiert und jiggeschliffen, wodurch die Position jeder Station innerhalb von ±2 µm relativ zu den Pilotlöchern fixiert wird. Beim Stanzen laufen wir mit 200–600 Hüben pro Minute, und die Pilotstifte registrieren den Streifen bei jeder Stufe neu. So halten wir auch bei hohen Stückzahlen eine Positionstoleranz von 0,01 mm ein. Für hochverschleißbeanspruchte Merkmale wie Lanz- und Biegeformen fügen wir Hartmetalleinsätze in das Werkzeug ein, wodurch sich die Werkzeuglebensdauer auf über 1.000.000 Hübe vor einem Nachschliff verlängert.
Materialien, die wir verarbeiten: Von SPCC bis 316L-Edelstahl
Wir lagern Coils in sechs Basismetallen: SPCC-Kaltbandstahl, SECC-elektrolytisch verzinkt, SUS 301/304/316L-Edelstahl, 5052-Aluminium, C1100-Kupfer und 65Mn-Federstahl. Für jedes Material haben wir vorqualifizierte Dickenbereiche – 0,1 mm bis 6,0 mm – und dokumentierte Streckgrenzen, sodass Sie nicht raten müssen. Wenn Ihr Teil eine spezifische Beschichtung benötigt, senden wir die Stanzrohlinge an unsere Partnerverzinkungslinie für Zink-, Nickel- oder Zinnbeschichtung, und wir prüfen die Oberflächengüte nach der Beschichtung erneut, da das Beschichten den Ra-Wert um 0,1–0,2 µm verändert.
Gratkontrolle und Kantenqualität: Die Zahlen, die Sie tatsächlich benötigen
Die Grathöhe an einer Stanzkante ist das Erste, was Ihre Montagelinie beanstanden wird. Wir kontrollieren sie auf maximal 5 % der Materialdicke, und bei Dicken unter 1,0 mm bedeutet das, dass Grate unter 0,05 mm bleiben. Dies erreichen wir, indem wir den Schneidspalt zwischen Stempel und Matrize bei 5–8 % der Materialdicke pro Seite halten. Bei Teilen, die eine glatte Kante für elektrischen Kontakt oder Abdichtung benötigen, fügen wir einen sekundären Schab- oder Prägeschritt hinzu, der die Kantenqualität auf Ra 0,8 µm bringt. Wir messen die Grathöhe mit einem digitalen Mikrometer bei jedem Erstmuster und dann alle 500 Stück während der Produktion.
Was unsere interne Werkzeugabteilung tut, wenn sich Ihr Design ändert
Ihre Zeichnung wird sich ändern – das ist sicher. Unsere Werkzeugabteilung verfügt über drei CNC-Drahtschneidemaschinen und zwei Jig-Schleifmaschinen, die für Werkzeugmodifikationen reserviert sind. Eine typische Designänderung – das Verschieben eines Lochs um 2 mm oder das Ändern eines Biegewinkels um 5 Grad – dauert 36 Stunden von der Werkzeugmodifikation bis zum ersten Stanzmuster. Wir berechnen keine separate Engineering-Gebühr für Änderungen innerhalb der ursprünglichen Werkzeugkontur. Für ein komplett neues Werkzeug nennen wir Ihnen die Werkzeugkosten im Voraus, und diese Kosten amortisieren sich auf null, wenn Sie mehr als 50.000 Teile über die Lebensdauer des Werkzeugs bestellen.
Inspektion vor jeder Lieferung: Mehr als nur der Messschieber
Jede Charge erhält eine vollständige Erstmusterprüfung (FAI) auf einem KMG mit einer Genauigkeit von 1,5 µm. Wir messen kritische Maße, die Oberflächengüte mit einem Profilometer und die Härte mit einem Rockwell-Prüfgerät an einer Probe aus jedem Coil. Für Serienteile verwenden wir Grenzlehren an der Presse alle 500 Hübe und eine abschließende Zufallsprüfung von 5 % der Charge. Sie erhalten einen digitalen Prüfbericht mit KMG-Datenpunkten, Materialzertifikaten und Fotos des Stanzteils neben einem Maßstab. Sollten wir ein Maß verfehlen, ersetzen wir die Charge auf unsere Kosten – diese Richtlinie wurde in den letzten 14 Monaten nicht ausgelöst.
Wärmebehandlung und Härte: Wenn Stanzen nicht der letzte Schritt ist
Bei Federstahlteilen wie Clips und Unterlegscheiben stanzen wir im weichgeglühten Zustand (HRC 20–25) und senden sie dann an unsere Wärmebehandlungslinie zum Austenitisieren auf HRC 44–48. Diese Reihenfolge vermeidet Werkzeugverschleiß und Rissbildung. Für Edelstahlteile, die eine höhere Festigkeit benötigen, verwenden wir eine ausscheidungshärtbare Güte (SUS 630) und härten auf HRC 38–42 aus. Wir dokumentieren den Härtewert im Prüfbericht für jede Wärmebehandlungscharge. Wenn Ihr Teil keine Wärmebehandlung benötigt, überprüfen wir dennoch die Härte im Stanzzustand, um sicherzustellen, dass das Coil nicht über Ihre Spezifikation hinaus kaltverfestigt wurde.
Lieferzeit und Versand: Von Dongguan bis zu Ihrer Rampe
Die Standardlieferzeit beträgt 12 Arbeitstage für ein Stanzteil in Mengen bis zu 100.000 Stück, einschließlich Werkzeugbau. Für ein einzelnes Prototypmuster können wir in 7 Tagen versenden. Wir versenden per DHL oder FedEx für kleine Bestellungen (1–50 kg) und per Seefracht für Großbestellungen über 500 kg. Jede Verpackung enthält die Stanzteile in korrosionsschützendem VCI-Papier, getrennt durch Trennwände, um Kratzer zu vermeiden. Wir weisen die Versandkosten als separate Position aus, damit Sie genau sehen, was Sie zahlen – keine versteckten Bearbeitungsgebühren.
Spezifikation
BQUQ-Fähigkeit
Materialien
SPCC, SECC, SUS 301/304/316L, 5052 Al, C1100 Cu, 65Mn
Wie hoch ist Ihre Mindestbestellmenge für Blechstanzteile?
Wir haben keine Mindestbestellmenge – bestellen Sie ein Prototypmuster oder 100.000 Stück; der Stückpreis richtet sich nur nach dem Materialvolumen, nicht nach der Bestellgröße.
Können Sie das Stanzwerkzeug an meine spezifische Teilgeometrie anpassen?
Ja, wir bauen alle Werkzeuge intern aus Ihrer 3D-CAD- oder 2D-Zeichnung, und wir modifizieren das Werkzeug innerhalb von 36 Stunden, wenn Sie während der Bemusterungsphase eine Lochgröße oder einen Biegewinkel ändern.
Wie stellen Sie die Qualität bei einer Großserienproduktion sicher?
Wir führen bei jeder Charge eine KMG-Erstmusterprüfung durch, prüfen Grenzlehren alle 500 Hübe und auditieren 5 % der Endmenge vor dem Versand – alles dokumentiert in einem digitalen Bericht.
Wie hoch ist Ihre Standardlieferzeit, und können Sie einen Prototyp beschleunigen?
Die Standardproduktion beträgt 12 Arbeitstage, und ein einzelnes Prototypmuster wird in 7 Tagen versendet; bei dringendem Bedarf können wir eine 3-Tage-Eilfertigung für Teile unter 0,5 mm Dicke mit vorhandenem Werkzeug ermöglichen.
Bevor Sie Ihr Design finalisieren, prüfen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, wenn Sie Stanzen mit sekundärer Zerspanung kombinieren, und lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um Ihre Angaben mit unseren tatsächlichen Fähigkeiten abzugleichen. Für Präzisionsfertigung aus China ohne Mindestbestellmenge senden Sie Ihre Zeichnung an sc@bquq.com – wir senden Ihnen innerhalb von 12 Stunden ein verbindliches Angebot zurück. Bei sofortigen Fragen: WhatsApp +86 13713157787. Senden Sie jetzt Ihre Zeichnung und erhalten Sie ein Stanzmuster in 10 Tagen auf Ihrem Schreibtisch.