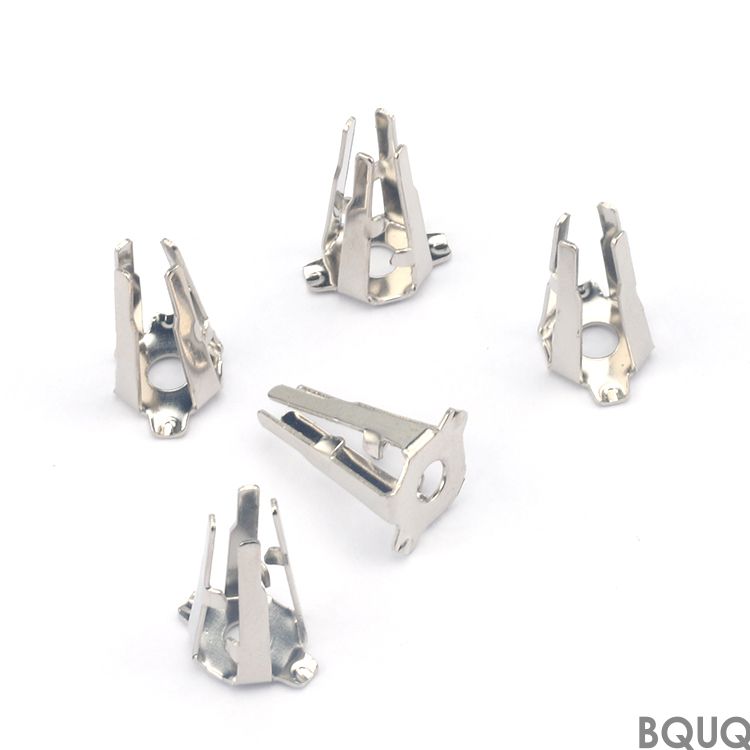
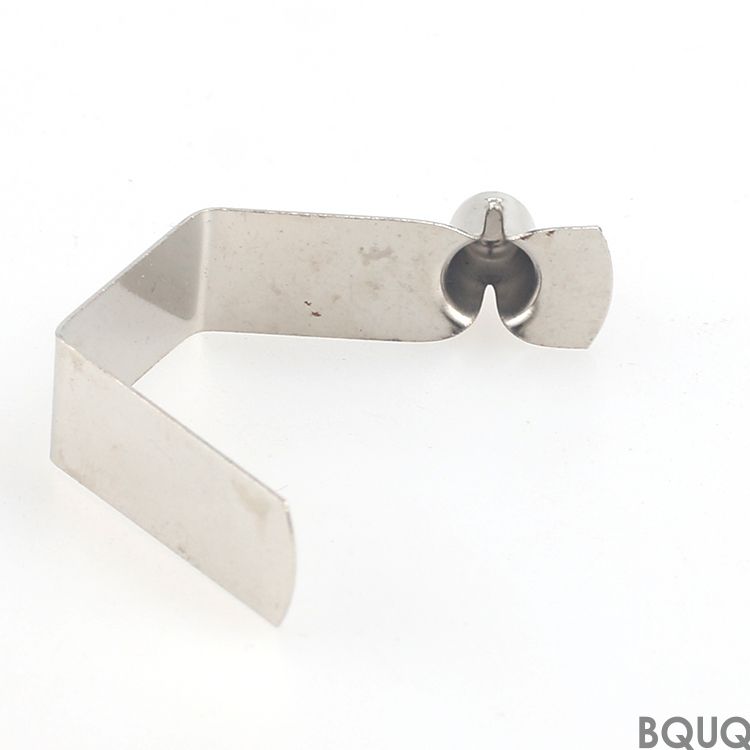
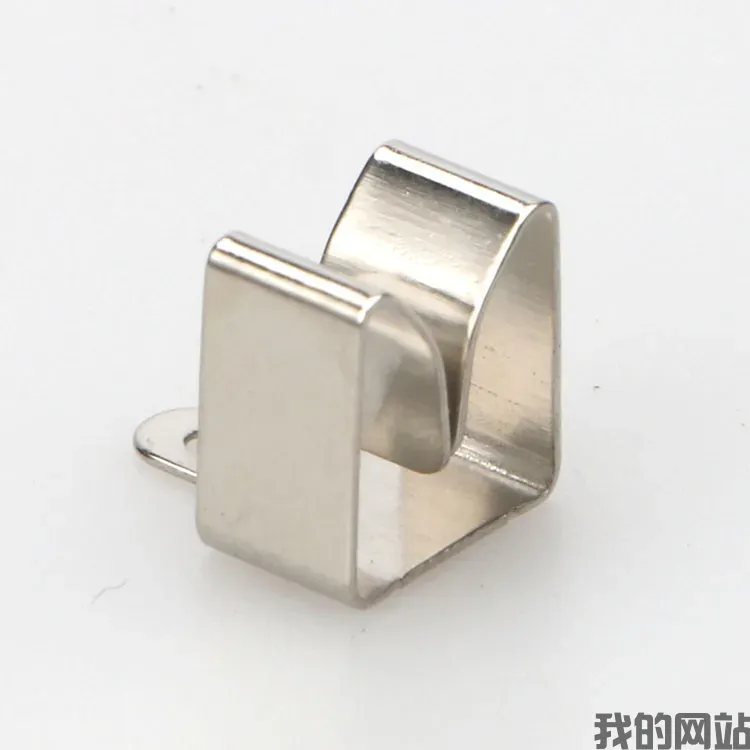
Dies ist eine Metallstanzteile Folgeschnitt-Stanzung Folgeverbund-Stanzung Federklammer – ein geformter Stahlclip, der auf eine Welle, Platte oder ein Gehäuse aufschnappt und sein
BQUQ Folgeschnitt-Stanzung Federklammer – 0,01 mm Toleranz, hergestellt in China
Dies ist eine Metallstanzteile Folgeschnitt-Stanzung Folgeverbund-Stanzung Federklammer – ein geformter Stahlclip, der auf eine Welle, Platte oder ein Gehäuse aufschnappt und seine Position unter Vib
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine Metallstanzteile Folgeschnitt-Stanzung Folgeverbund-Stanzung Federklammer – ein geformter Stahlclip, der auf eine Welle, Platte oder ein Gehäuse aufschnappt und seine Position unter Vibration, Temperaturschwankungen und wiederholter Belastung hält. Sie erhalten eine wiederholbare Klemmkraft von 15–80 N, abhängig von Material und Dicke, mit einer Maßtoleranz von ±0,01 mm an kritischen Oberflächen und einem Rundlauf von maximal 0,02 mm. BQUQ liefert diese Teile in 12 Arbeitstagen ab Zeichnungsfreigabe, mit einer Oberflächengüte von Ra 0,8 µm an funktionalen Bereichen und einem Härtebereich von 35–48 HRC nach der Wärmebehandlung.
Wie ein Folgeschnittwerkzeug eine Federklammer in einem kontinuierlichen Hub formt
Ein Folgeverbund-Stanzprozess ist der einzige Weg, die Geometrie einer Federklammer – die zurückgebogenen Ohren, den Federarm und die Haltenase – ohne sekundäre Handhabung zu halten. Unsere 200-Tonnen-Hochgeschwindigkeitspressen laufen mit 400 Hüben pro Minute und führen einen 1,2 mm dicken Streifen aus 65Mn Federstahl durch 14 Stationen. Jede Station fügt ein Merkmal hinzu: Pilotloch, Ausschneiden, zwei Biegungen, einen Prägeschritt für die Kontaktfläche und einen finalen Abschnitt. Das Ergebnis ist eine Klammer, die exakt 2,5 mm über ihre Ruheposition auffedert und ohne bleibende Verformung zurückkehrt – bei jedem einzelnen Teil. Wir verwenden für dieses Produkt kein einfaches Werkzeug, da die elastische Verformung einen kontrollierten Kornfluss erfordert – ein Folgeschnittwerkzeug hält die Kornlinien um den Biegeradius ununterbrochen, weshalb unsere Klammern 100.000 Biegezyklen ohne Rissbildung überstehen.
Materialien und Wärmebehandlung für 35–48 HRC ohne Sprödigkeit
Wir führen drei Güten für Federklammern: 65Mn (C 0,62–0,70 %), SK5 (C 0,80–0,90 %) und SUS301-H Edelstahl. Für die meisten Automobil- und Haushaltsgeräteklammern verwenden wir 65Mn, da es nach dem Ölabschrecken bei 830 °C und Anlassen bei 380 °C 45 HRC erreicht, während die Dehnung bei 8 % bleibt – genug, um sich zu biegen, ohne zu brechen. Wenn Ihre Klammer in der Nähe einer Wärmequelle sitzt, bietet SK5 maximal 48 HRC mit einer höheren Elastizitätsgrenze, aber wir senken die Anlasstemperatur auf 320 °C, um eine Entkohlung zu vermeiden. Für korrosive Umgebungen wird SUS301-H kaltgewalzt auf 40 HRC, keine Wärmebehandlung erforderlich, und es besteht einen 96-stündigen Salzsprühtest. Wir lasern die Materialgüte und die Wärmebehandlungscharge auf die flache Lasche jeder Klammer, sodass Sie den Stahl bis zum Werkszertifikat zurückverfolgen können.
Maßtoleranzen, denen Sie vertrauen können: ±0,01 mm am Klammerarm
Das kritische Maß an einer Federklammer ist die innere Spaltbreite – der Raum zwischen den beiden Klemmflächen. Wir halten dies auf ±0,01 mm mit einem hartmetallbestückten Folgeschnittwerkzeug mit einem Schneidspalt von 5 % der Materialdicke. Der Biegewinkel wird auf ±0,5° kontrolliert, und die Ebenheit des Montageflansches liegt innerhalb von 0,05 mm über eine Länge von 20 mm. Der Rundlauf, gemessen vom Pilotloch bis zur KlammerSpitze, beträgt 0,02 mm Gesamtabweichung (TIR). Wir prüfen jede Charge mit einem Koordinatenmessgerät (CMM) und einem optischen Komparator, nicht mit einem Grenzlehrenprüfgerät. Für einen tieferen Einblick, wie wir diese Werte erreichen, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen – dieselben Prinzipien gelten für die Werkzeugwartung und die Kontrolle des Materialrückfederns beim Stanzen.
Oberflächengüte und Kantenzustand: Ra 0,8 µm an Kontaktpunkten, keine Grate
Grate an einer Federklammer sind inakzeptabel – sie schneiden in die Gegenwelle und reduzieren die Klemmkraft, indem sie einen falschen Kontaktpunkt erzeugen. Wir fügen einen Feinschneidschritt für die inneren Kanten hinzu, der eine Scherzone von 100 % und eine Grathöhe unter 0,03 mm erzeugt. Die Kontaktfläche, an der die Klammer die Welle greift, wird auf Ra 0,8 µm geprägt, was die Reibung erhöht und axiales Gleiten verhindert. Die äußeren Kanten bleiben geschert, werden aber durch einen Taumelprozess mit Keramikmedien für 30 Minuten entgratet. Die Oberflächengüte wird mit einem Profilometer an drei Teilen pro Charge gemessen, und wir fotografieren den Kantenzustand unter 20-facher Vergrößerung für Ihren Prüfbericht.
Inspektion vor jeder Lieferung: CMM, Härte und Belastungstest
Wir versenden keine einzige Klammer ohne eine dreistufige Prüfung. Erstens misst ein CMM 20 Maße an 5 Teilen pro 1.000 Stück, einschließlich des kritischen Spalts und des Biegewinkels. Zweitens prüft ein Rockwell-Härteprüfgerät 2 Teile pro Charge am flachen Abschnitt – der Messwert muss innerhalb von ±2 HRC des Zielwerts liegen. Drittens misst eine Druckprüfvorrichtung die Klemmkraft bei 0,5 mm Durchbiegung; die Kraft muss innerhalb von ±10 % Ihres spezifizierten Werts liegen. Wenn ein Teil ausfällt, wird die gesamte Charge gesperrt und neu gefertigt. Für die Werkzeugwartung folgen wir einem strengen Zeitplan – siehe unseren Leitfaden zur CNC-Schneidwerkzeugauswahl für die Anwendung desselben präventiven Ansatzes auf Werkzeugverschleiß und Kantenschärfe.
Spezifikation
Wert
Materialgüten
65Mn, SK5, SUS301-H, DC04 (kaltgewalzter Stahl)
Dickenbereich
0,3 mm – 3,0 mm
Klammerbreite
5 mm – 50 mm
Härte (nach Wärmebehandlung)
35 – 48 HRC
Toleranz kritischer Maße
±0,01 mm
Biegewinkeltoleranz
±0,5°
Rundlauf (TIR)
max. 0,02 mm
Oberflächengüte (Kontaktbereich)
Ra 0,8 µm
Grathöhe
max. 0,03 mm
Lieferzeit (ab Zeichnungsfreigabe)
12 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück für Prototypen erlaubt
Produktionskapazität
2.000.000 Stück pro Monat
Keine Mindestbestellmenge, schnelle Prototypen: Starten Sie mit 10 Stück, bevor Sie sich festlegen
Sie müssen nicht 10.000 Klammern bestellen, um ein Design zu testen. Wir fertigen ein Prototyp-Folgeschnittwerkzeug für nur 10 Stück, mit demselben Material und derselben Wärmebehandlung wie in der Produktion. Die Prototypen-Lieferzeit beträgt 5 Arbeitstage, und der Maßbericht ist kostenlos enthalten. Sobald Sie freigeben, übertragen wir das Programm auf ein gehärtetes Produktionswerkzeug mit einer Lebensdauer von 5 Millionen Hüben. Da wir ein Präzisionsfertigungsunternehmen in Dongguan, China, mit eigener Werkzeugbauabteilung und Presswerk sind, kontrollieren wir Kosten und Zeitplan ohne Zwischenhändler. Ihr Stückpreis sinkt mit steigender Menge: Bei 1.000 Stück kostet eine 20-mm-Klammer $0,18; bei 100.000 Stück sinkt er auf $0,09.
Wie hoch ist die Mindestbestellmenge für eine kundenspezifische Federklammer?
Es gibt keine Mindestbestellmenge – wir akzeptieren ein einzelnes Prototypenteil, aber Standardproduktionsläufe beginnen bei 500 Stück für wirtschaftliche Preise.
Können Sie die Klammerform oder das Material für meine Anwendung anpassen?
Ja, wir passen Biegewinkel, Armlänge, Materialgüte und Härte basierend auf Ihrer erforderlichen Klemmkraft und Umgebung an – senden Sie Ihre Zeichnung oder ein Muster zum Reverse Engineering.
Wie garantieren Sie Qualität bei jeder Lieferung?
Wir verwenden eine dreistufige Inspektion – CMM, Rockwell-Härte und Druckbelastungstest – mit einer Chargen-Ablehnungsrate unter 0,1 % und einem vollständigen Bericht in jeder Box.
Wie ist die Lieferzeit für einen Produktionsauftrag?
Die Standardproduktion beträgt 12 Arbeitstage ab Zeichnungsfreigabe; Eilaufträge mit vorhandenem Werkzeug werden in 7 Arbeitstagen geliefert.
Erhalten Sie ein verbindliches Angebot in 12 Stunden – senden Sie Ihre Zeichnung noch heute
Senden Sie uns Ihre 2D- oder 3D-Zeichnung der Federklammer, und wir senden Ihnen innerhalb von 12 Stunden ein verbindliches Angebot zurück – einschließlich Materialkosten, Werkzeugamortisation, Stückpreis und Lieferplan. Wir sind BQUQ, ein seit 20 Jahren bestehendes Präzisionsfertigungsunternehmen in Dongguan, China, spezialisiert auf Metallstanzteile, Folgeschnitt-Stanzung und Folgeverbund-Stanzung. Keine Mindestbestellmenge, hergestellt in China, und jedes Teil ist bis zur Wärmebehandlungscharge rückverfolgbar. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir antworten innerhalb einer Arbeitsstunde und sagen Ihnen ehrlich, ob Ihr Design für eine bessere Fertigbarkeit angepasst werden sollte.