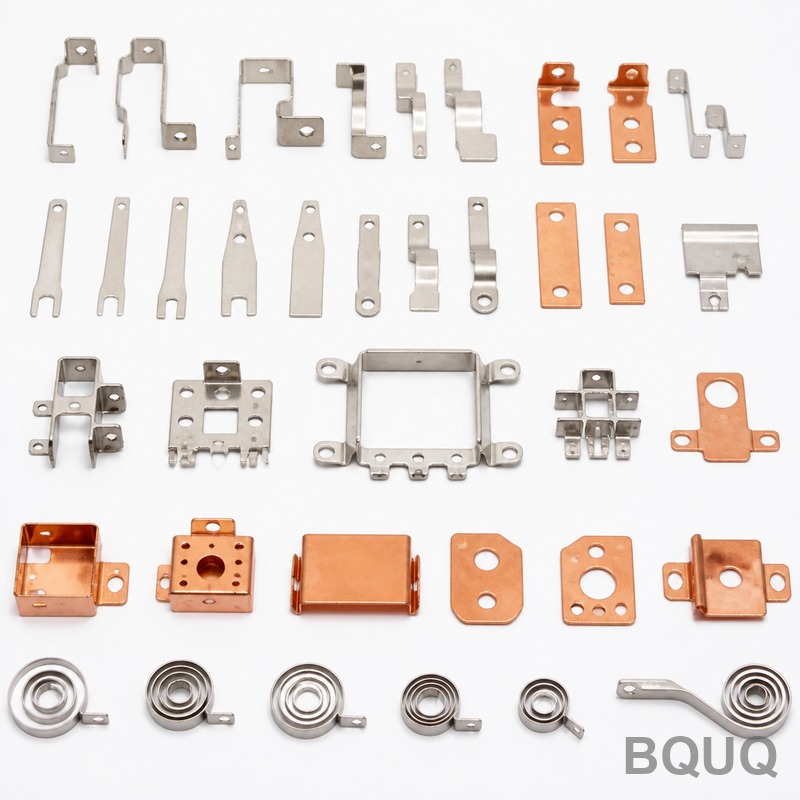
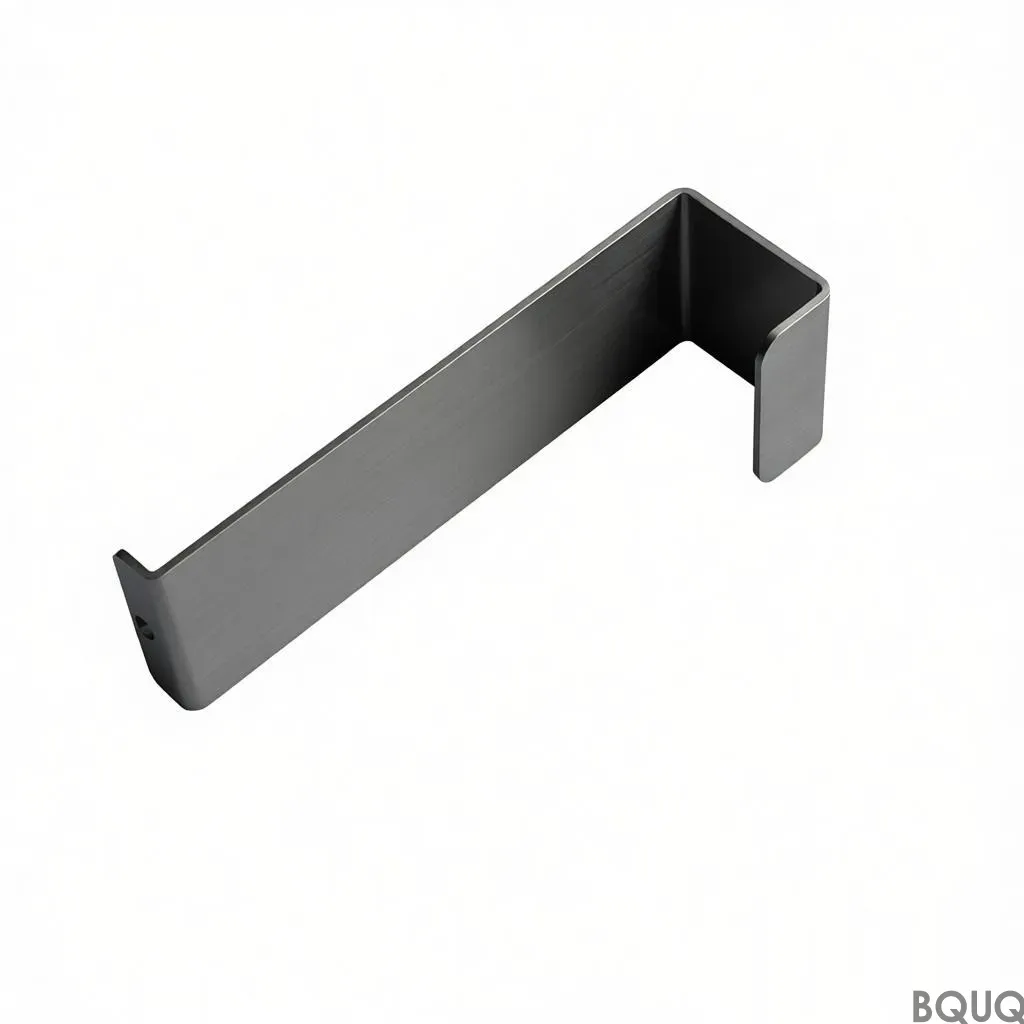
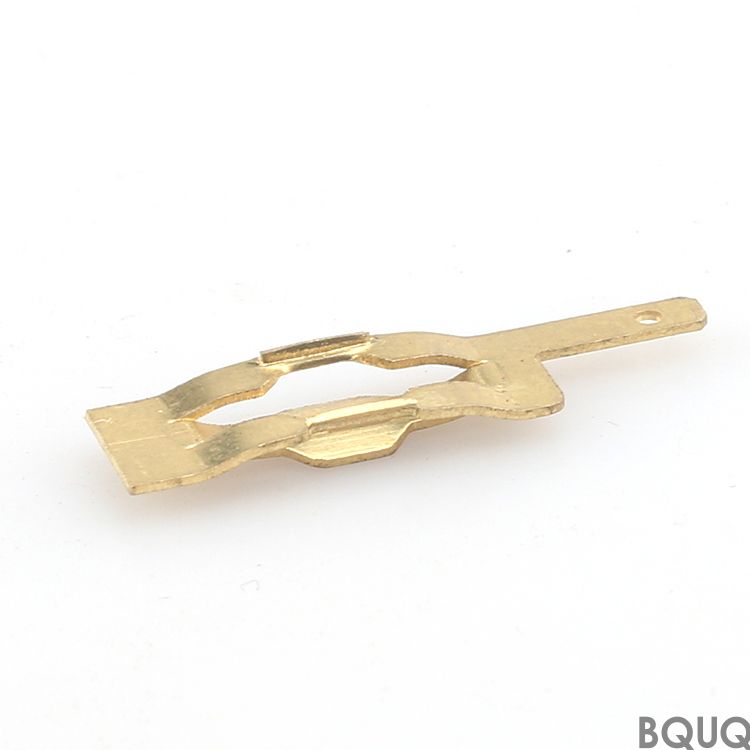
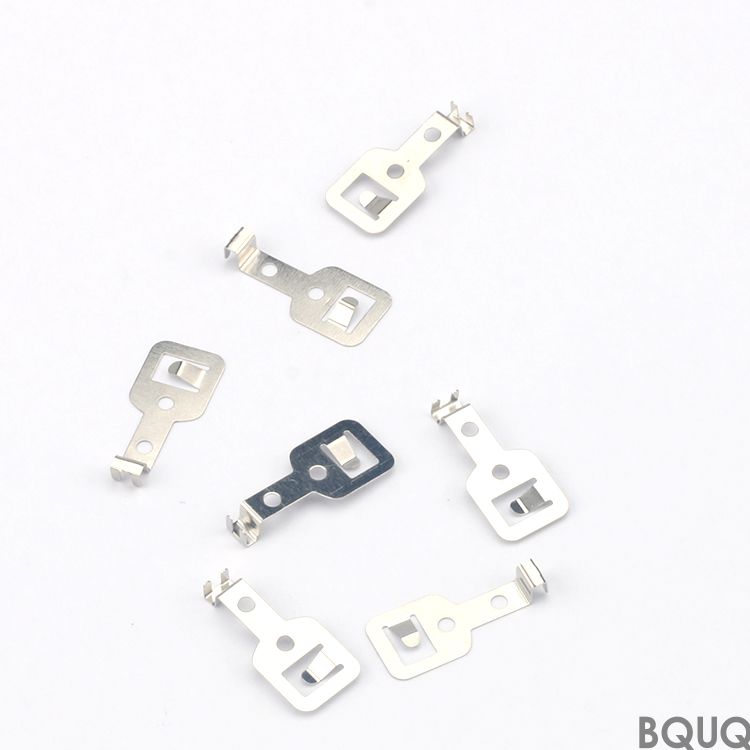
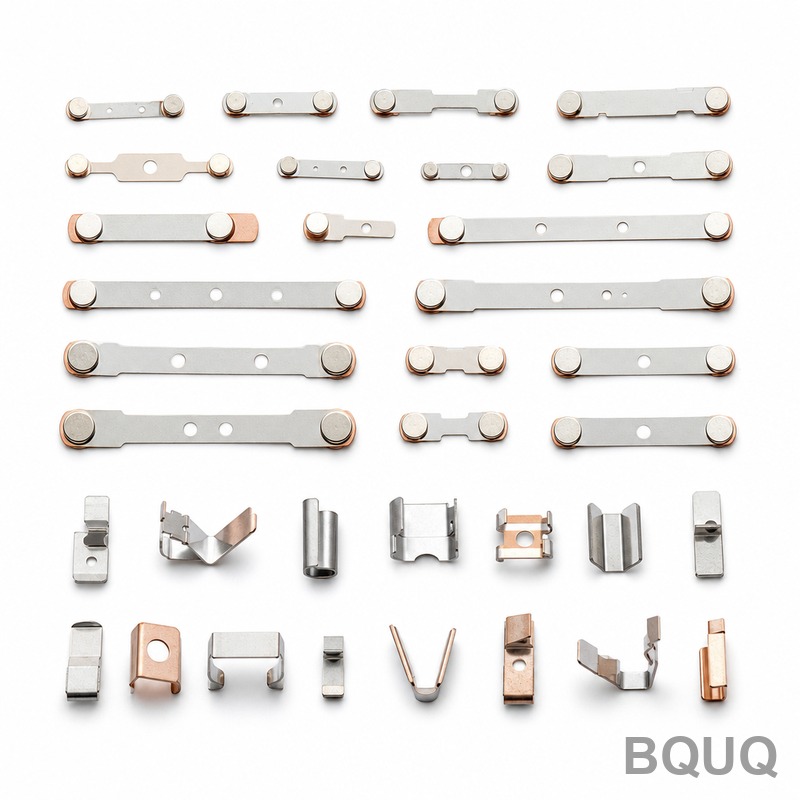
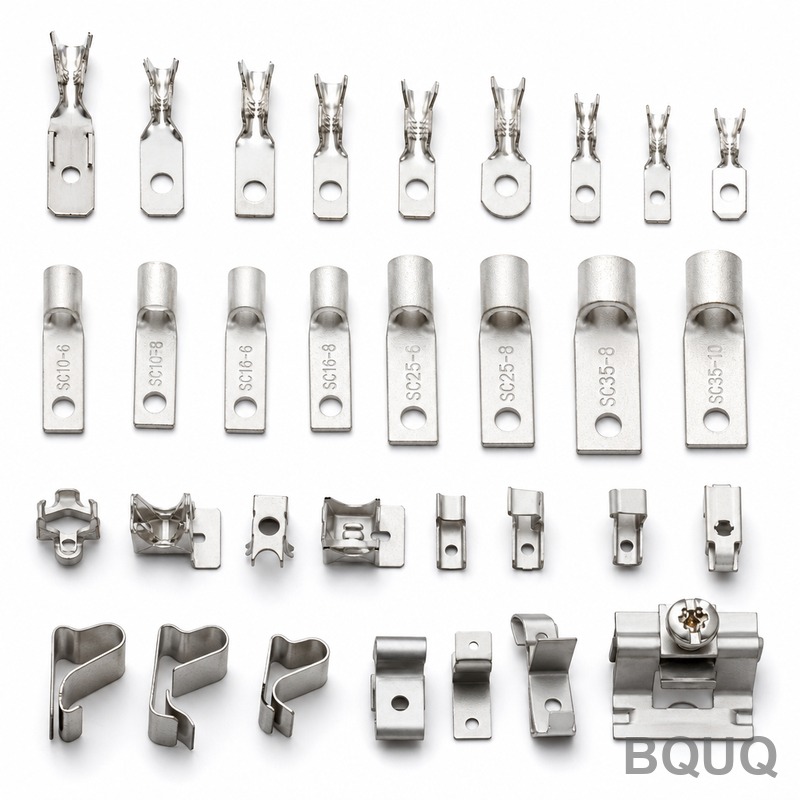
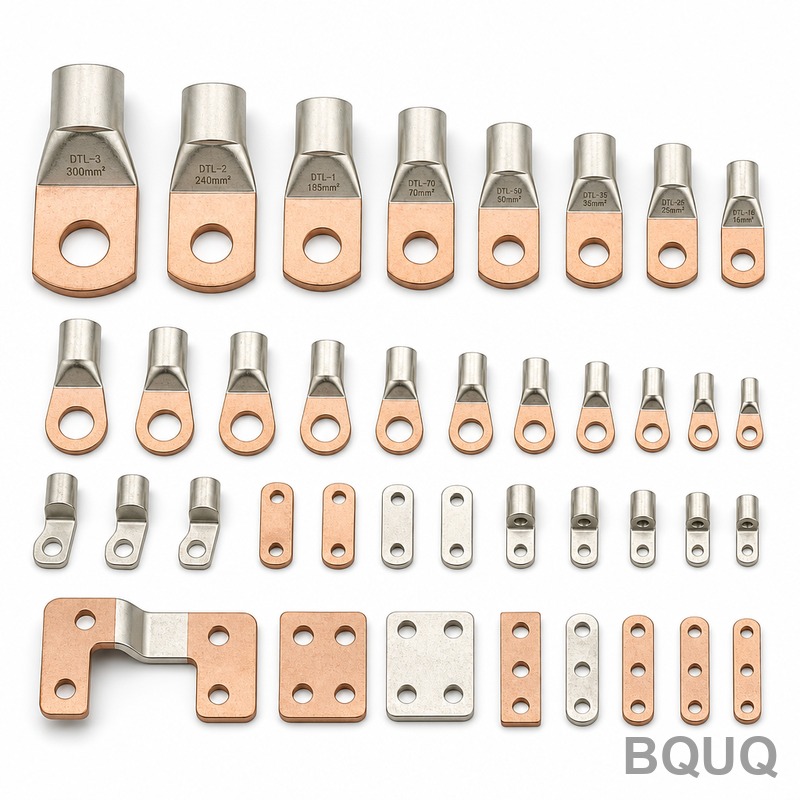
Diese EV-Hochspannungsschütz-Teilekollektion umfasst jedes gestanzte Metallbauteil in Ihrem Gleichstromschütz – Festkontakte, bewegliche Brücken, Jochplatten, Anschlussfahnen und
EV-Hochspannungsschütz-Teilekollektion | Präzisionsstanzen von BQUQ
Diese EV-Hochspannungsschütz-Teilekollektion umfasst jedes gestanzte Metallbauteil in Ihrem Gleichstromschütz – Festkontakte, bewegliche Brücken, Jochplatten, Anschlussfahnen und Lichtbogenkammereins
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese EV-Hochspannungsschütz-Teilekollektion umfasst jedes gestanzte Metallbauteil in Ihrem Gleichstromschütz – Festkontakte, bewegliche Brücken, Jochplatten, Anschlussfahnen und Lichtbogenkammereinsätze. Wir halten die Ebenheit bei 0,02 mm, die Stanztoleranz bei ±0,01 mm und die Oberflächengüte bei Ra 0,8–1,6, mit einer Standardlieferzeit von 15 Tagen nach Zeichnungsfreigabe. Die Teile werden bei Bedarf auf 40–45 HRC gehärtet und sind bereit für das Aufschweißen von Silberlegierungsspitzen oder Verzinnung.
Warum Ihr Schütz gestanzte Teile mit ±0,01 mm Toleranz benötigt
Kontaktwiderstand und Lichtbogenlöschverhalten hängen vom Abstand zwischen Fest- und Bewegungskontakt ab. Wenn Ihre gestanzte Brücke um 0,05 mm abweicht, verschiebt sich der Kontaktabstand, die Lichtbogendauer verlängert sich und Ihr Relais fällt beim 100.000-Zyklen-Test durch. Unsere Folgeschnittwerkzeuge sind auf ±0,005 mm geschliffen, und wir prüfen jede Charge mit einem Koordinatenmessgerät. Seit 2018 haben wir über 40 Millionen Schützteile für Tier-1-EV-Zulieferer in Europa und Nordamerika gestanzt.
Werkstoffe und Wärmebehandlung, die Ihrer Lichtbogen-Erosionsspezifikation entsprechen
Wir führen C1100-Kupfer, C17200-Berylliumkupfer, T2-Kupfer mit Silberauflage sowie 304/316L-Edelstahl für Federn und Gehäuse auf Lager. Für Bewegungskontakte verwenden wir CuW-Einsätze (Wolfram-Kupfer) auf Kupferbasis, um Lichtbögen bei 600 V Gleichspannung zu widerstehen. Die Wärmebehandlung erfolgt intern: Lösungsglühen für Berylliumkupfer (Härte 36–42 HRC) und selektives Härten für Stahljoche auf 45 HRC. Keine ausgelagerte Wärmebehandlung bedeutet keine Chargen-zu-Chargen-Härteschwankungen.
Werkzeugkonstruktion für Hochvolumen-Stanzen ohne Grate oder Verzug
Wir konstruieren unsere eigenen Folgeschnittwerkzeuge mit AutoForm-Simulation. Jedes Werkzeug hat mindestens 12 Stationen: Piloten, Beschneiden, Prägen, Biegen und endgültiges Ablängen. Wir halten das Stempel-Matrizen-Spiel bei 5 % der Materialdicke – dies eliminiert Grate über 0,03 mm an Kanten, die im Schützgehäuse gleiten. Für Teile mit Löchern unter φ1,0 mm verwenden wir drahterodierte Einsätze, um die Lochposition über 500.000 Hübe innerhalb von ±0,015 mm zu halten.
Oberflächengüte Ra 0,8 und Silberauflage-Verfahren für niedrigen Kontaktwiderstand
Hochspannungsschütze führen 250 A Dauerstrom; jede Oxidschicht auf der Kontaktfläche erhöht die Temperatur um 10–20 °C. Wir polieren Kontaktflächen auf Ra 0,8 und bringen selektiv Silberauflage (Ag 99,9 %) mit 0,2–0,5 mm Dicke auf Kontaktspitzen auf. Dies ergibt einen konstanten Kontaktwiderstand unter 0,5 mΩ pro Paar. Wir bieten auch Verzinnung (5–8 µm) auf Anschlussfahnen für Korrosionsbeständigkeit in versiegelten Gehäusen an.
Prüfung vor jeder Lieferung – Koordinatenmessgerät, Projektor und Härteprotokoll
Jede Charge erhält einen Erstmusterprüfbericht (FAI) mit 3D-Koordinatenmessdaten sowie eine 100 %-Maßprüfung mit optischen Projektoren für kritische Kontaktabstandsmaße. Wir messen die Härte an drei Teilen pro Charge (Rockwell-C-Skala) und erfassen die Oberflächenrauheit mit einem Profilometer. Sie erhalten einen PDF-Bericht mit tatsächlichen Werten, nicht nur eine Konformitätsbescheinigung. Wenn ein Teil die Toleranz überschreitet, sortieren wir vor dem Verpacken zu 100 %.
Lieferzeit und keine Mindestbestellmenge – vom Prototyp bis zu 500.000 Teilen pro Monat
Wir betreiben Schnellpressen von 35 t bis 250 t mit 200–600 Hüben pro Minute. Für Prototypen verwenden wir ein Einzelhubwerkzeug und liefern in 7 Tagen. Für die Serienproduktion beträgt unsere Standardlieferzeit 15 Tage nach Werkzeugfreigabe. Keine Mindestbestellmenge – bestellen Sie 50 Teile für einen Prüfstandstest oder 500.000 für einen vollständigen Fahrzeugstart. Wir halten Rohmaterialcoils für C1100, C17200 und 304SS auf Lager, sodass Ihre erste Bestellung nie auf die Materialbeschaffung warten muss.
Kostenaufschlüsselung: Werkzeugamortisation und Stückpreis bei Volumen
Für eine EV-Schützbrücke mit Silberauflage liegen die Werkzeugkosten je nach Stationsanzahl zwischen 1.200 und 3.500 US-Dollar. Bei 10.000 Teilen beträgt der Stückpreis 0,85 US-Dollar; bei 100.000 Teilen sinkt er auf 0,42 US-Dollar. Wir legen die Werkzeugkostenstruktur transparent offen – Sie zahlen nur für das Werkzeug, keine versteckten Rüstgebühren. Wir bieten auch einen Werkzeugaufbewahrungsplan an: Wenn Sie innerhalb von 12 Monaten nachbestellen, wird das Werkzeug kostenlos eingelagert.
Parameter
Wert / Bereich
Werkstoffe
C1100 Cu, C17200 BeCu, CuW (W 70/80), 304/316L SS, T2 Cu mit Ag-Auflage
Materialdicke
0,15 mm – 3,0 mm (Coil oder Band)
Stanztoleranz
±0,01 mm (kritische Merkmale), ±0,05 mm (allgemein)
Antistatische Trays, Rolle oder Rohr, gemäß IPC/JEDEC
Wie hoch ist die Mindestbestellmenge für die EV-Hochspannungsschütz-Teilekollektion?
Keine Mindestbestellmenge – Sie können 50 Stück zur Validierung bestellen, und wir verwenden dasselbe Werkzeug für Kleinserien.
Können Sie die Silberauflage-Dicke oder das Kontaktmaterial anpassen?
Ja, wir passen die Ag-Auflage von 0,2 auf 0,5 mm an oder wechseln basierend auf Ihren Lichtbogen-Erosionstestdaten zu AgSnO2 oder CuW.
Wie garantieren Sie Qualität für Hochspannungsschützteile?
Wir führen Erstmusterprüfungen mit Koordinatenmessgeräten, 100 % optische Prüfungen der Kontaktabstände und Härteprüfungen pro Charge durch, mit vollständigem Bericht zur Lieferung.
Wie hoch ist Ihre tatsächliche Lieferzeit für eine Serienbestellung von 50.000 Teilen?
Von der Zeichnungsfreigabe bis zum Versand: 15 Tage; für Nachbestellungen mit vorhandenem Werkzeug: 10 Tage.
So erhalten Sie ein verbindliches Angebot für Ihr Schütz-Stanzprojekt
Senden Sie Ihre Zeichnung (PDF, STEP oder IGES) mit Material, Dicke und Jahresmenge. Unsere Ingenieure antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, Werkzeugkosten und Stückpreis. Wir schlagen auch Konstruktionsänderungen vor, um die Werkzeugkosten zu senken – zum Beispiel kann die Vergrößerung des Eckradius von 0,2 auf 0,3 mm den Werkzeugverschleiß um 30 % reduzieren. Bevor Sie Ihre Materialspezifikation finalisieren, lesen Sie unseren Leitfaden zur CNC-Schnittwerkzeugauswahl für Tipps zur Kantenqualität und unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was ±0,01 mm in der Produktion tatsächlich bedeutet.
E-Mail an sc@bquq.com oder WhatsApp +86 13713157787 mit Ihrer Zeichnung. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit über 20 Jahren Erfahrung im Stanzen und in der CNC-Bearbeitung – Ihre Teile werden in China hergestellt, nicht nur dort beschafft. Verbindliches Angebot innerhalb von 12 Stunden.