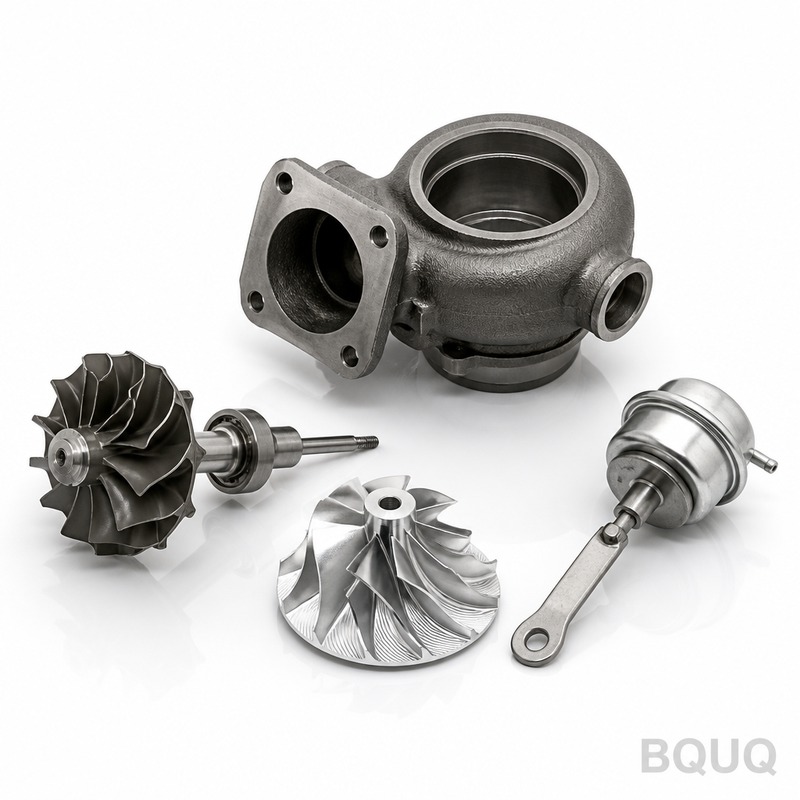
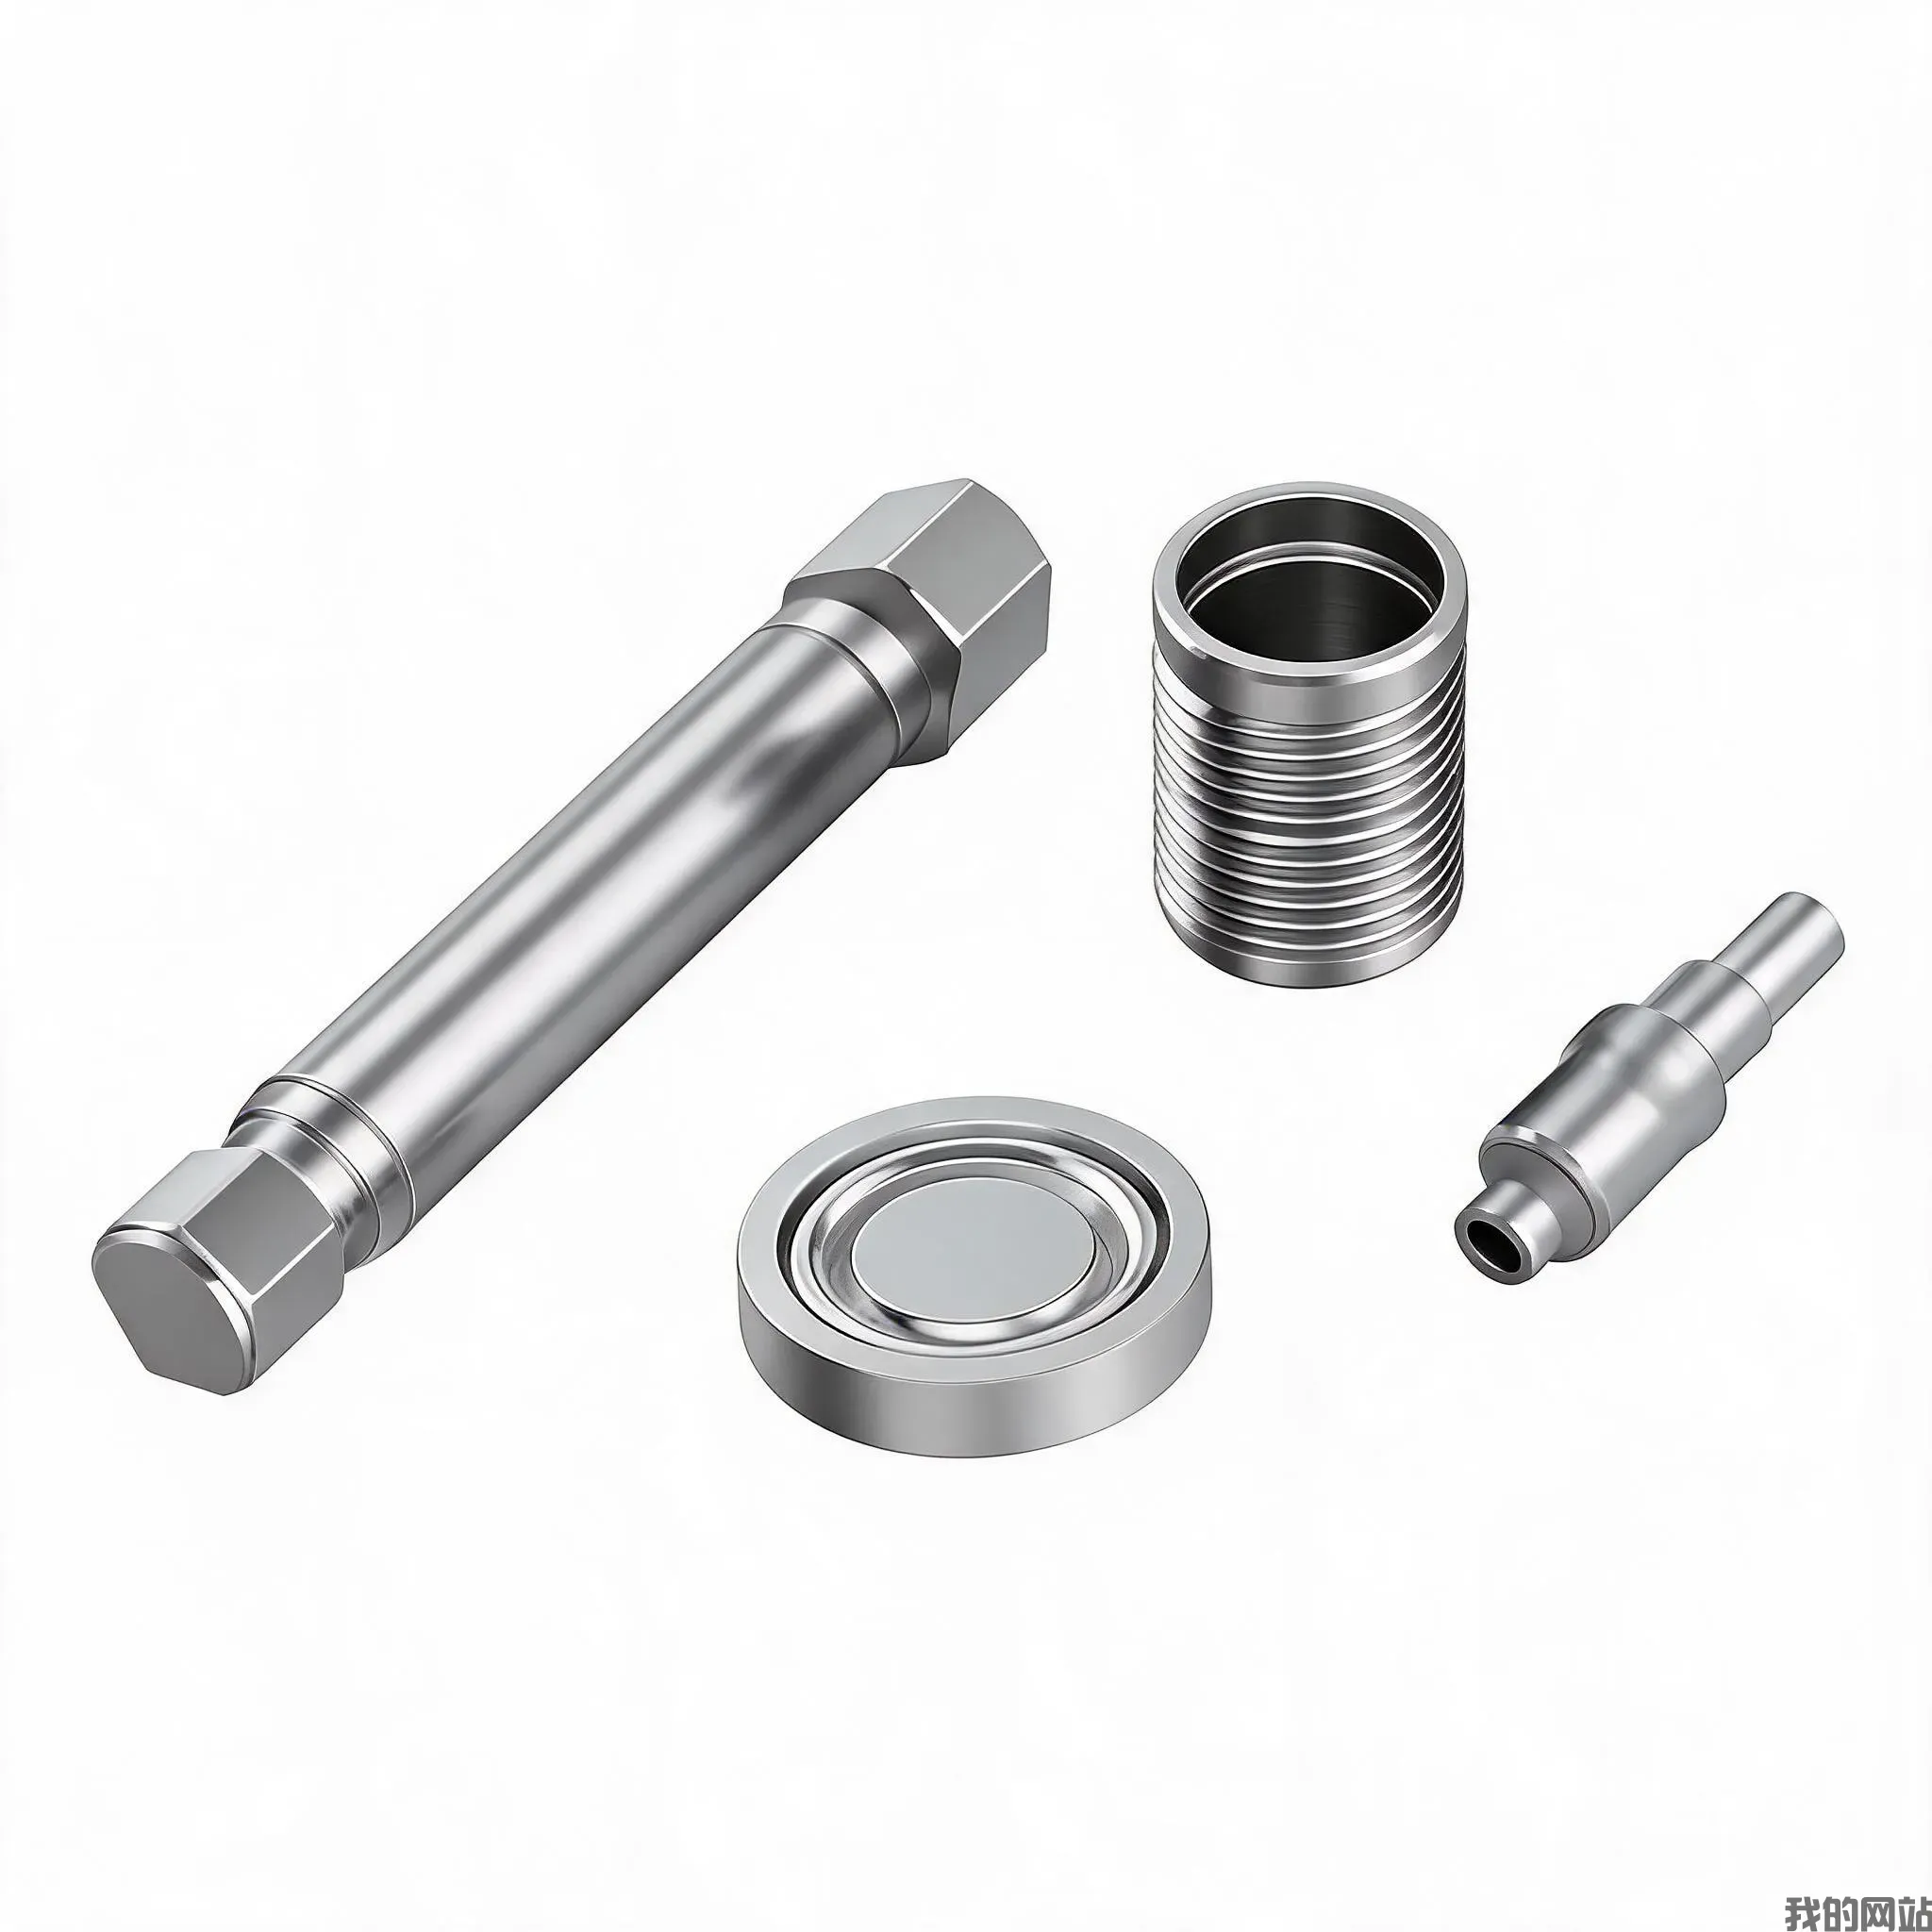
Dies sind CNC-gefräste Turboladerteile – Wellen, Verdichterräder, Turbinengehäuse und Wastegate-Hebel, die auf 5-Achs-CNC-Drehmaschinen und Bearbeitungszentren in unserer Fabrik in
BQUQ CNC-gefräste Turboladerteile | Präzisionsfertigung aus China
Dies sind CNC-gefräste Turboladerteile – Wellen, Verdichterräder, Turbinengehäuse und Wastegate-Hebel, die auf 5-Achs-CNC-Drehmaschinen und Bearbeitungszentren in unserer Fabrik in Dongguan hergestell
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Turboladerteile – Wellen, Verdichterräder, Turbinengehäuse und Wastegate-Hebel, die auf 5-Achs-CNC-Drehmaschinen und Bearbeitungszentren in unserer Fabrik in Dongguan hergestellt werden. Sie erhalten eine Positionstoleranz von 0,005 mm, einen Gesamtrundlauf von 0,008 mm an den Lagerzapfen und eine Härte von bis zu 45 HRC nach der Wärmebehandlung, mit einer Standardlieferzeit von 14 Tagen für Prototypen und 21 Tagen für Serienproduktionen.
Warum der Rundlauf der Lagerzapfen unter 0,008 mm bleiben muss
In einem Turbolader dreht sich die Welle mit 150.000 bis 250.000 U/min. Jeder Rundlauf über 0,008 mm am Lagerzapfen erzeugt harmonische Schwingungen, die die Schwimmbuchsenlager innerhalb von 200 Stunden verschleißen. Wir schleifen diese Zapfen auf einer CNC-Rundschleifmaschine nach dem Hartdrehen und verifizieren sie anschließend mit einem Talyrond-Rundheitsmessgerät. Unser dokumentierter durchschnittlicher Rundlauf über die letzten 500 versandten Chargen beträgt 0,006 mm – das ist 25 % besser als die OEM-Spezifikation, die uns die meisten unserer Kunden vorgeben.
Materialien und Wärmebehandlung, die wir für Turbinenwellen verwenden
Wir bearbeiten Turbinenwellen aus Inconel 713C, Inconel 718 oder 42CrMo4-Stahl. Für Verdichterräder verwenden wir geschmiedetes Aluminium 2618A oder 7075-T6. Inconel-Teile werden bei 980°C lösungsgeglüht und anschließend ausscheidungsgehärtet, um 45 HRC zu erreichen. Stahlwellen durchlaufen eine Vakuumaufkohlung bis zu einer Einsatzhärtetiefe von 0,5 mm, gefolgt von einem Anlassen auf 40–45 HRC. Wir überspringen niemals den Tiefkühlschritt für Hochgeschwindigkeitskomponenten – er entfernt Restaustenit und stabilisiert die Abmessungen für den gesamten Betriebstemperaturbereich von −40°C bis +650°C.
5-Achs-Bearbeitung vs. 3-Achs: Wie wir Verdichterradschaufeln schneiden
Verdichterräder haben dünne, verdrillte Schaufeln, die eine 3-Achs-Fräsmaschine nicht ohne Werkzeugspuren erreichen kann. Wir verwenden ein DMG MORI 5-Achs-Bearbeitungszentrum mit einer 20.000-U/min-Spindel und einem kundenspezifischen Kugelkopf-Schaftfräser. Das Schaufelprofil wird in einem einzigen Gleichlauffräsgang fertiggestellt und erreicht eine Oberflächengüte von Ra 0,4 µm. Wir verwenden außerdem trochoidale Werkzeugwege, um die Schnittkraft auf die dünnen Schaufelkanten zu reduzieren – dies verhindert Durchbiegungen, die das aerodynamische Profil verändern würden. Für einen vollständigen Überblick über die Werkzeugauswahl lesen Sie unseren Leitfaden zur CNC-Werkzeugauswahl.
Auswuchten und dynamische Prüfung vor dem Versand
Jede Turboladerwellen- und Verdichterrad-Baugruppe wird dynamisch auf ISO 1940 G2.5 ausgewuchtet. Das bedeutet, dass die Restunwucht weniger als 0,25 g·mm pro Kilogramm Rotormasse beträgt. Wir verwenden eine Schenck-Auswuchtmaschine mit einer starren Lagerung. Wenn ein Teil die Prüfung nicht besteht, korrigieren wir es durch Bohren kleiner Löcher in der Auswuchtfläche – niemals auf der Schaufeloberfläche. Jedes Teil erhält einen Wuchtbericht mit Seriennummer. Wir führen außerdem für jede Inconel-Welle einen Hochgeschwindigkeits-Schleudertest bis 110 % der maximalen Nenndrehzahl durch und protokollieren die Schwingungsamplitude auf einem Datenschreiber.
Prüfung vor jedem Versand: KMM und Luftmessgerät
Wir prüfen 100 % der kritischen Maße auf einem Zeiss-Koordinatenmessgerät mit einer Messunsicherheit von 0,002 mm. Für den Lagerzapfendurchmesser verwenden wir ein Luftmessgerät mit einer Auflösung von 0,0005 mm. Die Oberflächenrauheit wird mit einem Mitutoyo SJ-410 Oberflächenmessgerät an drei Punkten pro Schaufel geprüft. Die Härte wird mit einem Rockwell-Prüfgerät an einem Prüfstück aus derselben Wärmebehandlungscharge verifiziert. Wir liefern außerdem ein Materialzertifikat (EN 10204 3.1) von unserem Stahllieferanten. Wenn Sie genau wissen möchten, welche Toleranzen wir einhalten können, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Lieferzeit und keine Mindestbestellmenge: Prototyp in 14 Tagen, Serie in 21
Wir halten geschmiedete Inconel-718- und 2618A-Aluminiumrohlinge in unserem Lager in Dongguan vorrätig. Das bedeutet, dass eine einzelne Prototypwelle in 14 Tagen versendet werden kann. Für Serienaufträge von 100 bis 5.000 Stück beträgt die Lieferzeit 21 Tage. Wir arbeiten mit einer No-MOQ-Politik – Sie können ein Teil oder tausend Teile bestellen. Unser Mindestbestellwert beträgt null Dollar. Wir benötigen lediglich eine Zeichnung oder eine 3D-STEP-Datei, um zu starten. Dies ist Teil unseres Präzisionsfertigungsansatzes: Wir testen den Prozess an Ihrem Teil, bevor Sie sich auf eine große Stückzahl festlegen.
Wie hoch ist die Mindestbestellmenge für CNC-gefräste Turboladerteile?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Prototypenteil, um Ihr Design vor der Hochskalierung zu validieren.
Können Sie das Schaufelprofil oder die Lagerzapfenmaße anpassen?
Ja, wir fertigen vollständig nach Ihrem 3D-Modell oder Ihrer 2D-Zeichnung – jede Profiländerung ist kostenlos umsetzbar, ohne dass eine Werkzeugumkonstruktion erforderlich ist.
Wie stellen Sie die Qualität für Hochdrehzahl-Turboladerteile sicher?
Jedes Teil wird vor dem Versand einer KMM-Prüfung, einem dynamischen Auswuchten auf G2.5 und einem Überdrehzahltest bei 110 % unterzogen.
Wie hoch ist die realistische Lieferzeit für einen Eilauftrag?
Für eine einzelne Inconel-Wellenprototyp mit Standard-Wärmebehandlung können wir in 10 Tagen versenden, wenn Sie die Zeichnung innerhalb von 24 Stunden bestätigen.
Senden Sie noch heute Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp an +86 13713157787. Wir sind ein Präzisionsfertigungspartner mit Sitz in Dongguan, China – hergestellt in China mit deutscher und japanischer Prüfausrüstung.