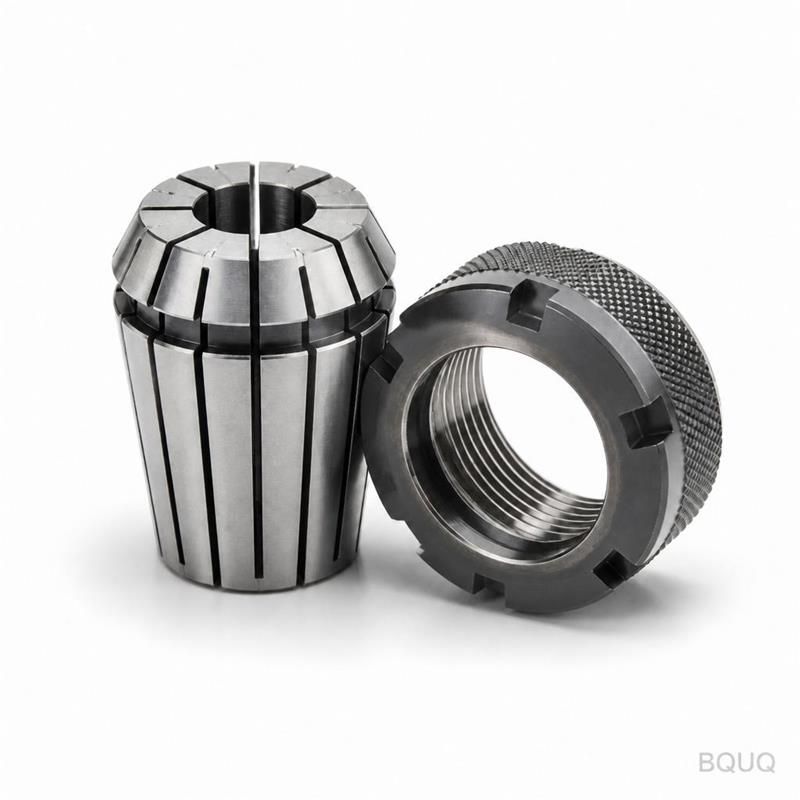
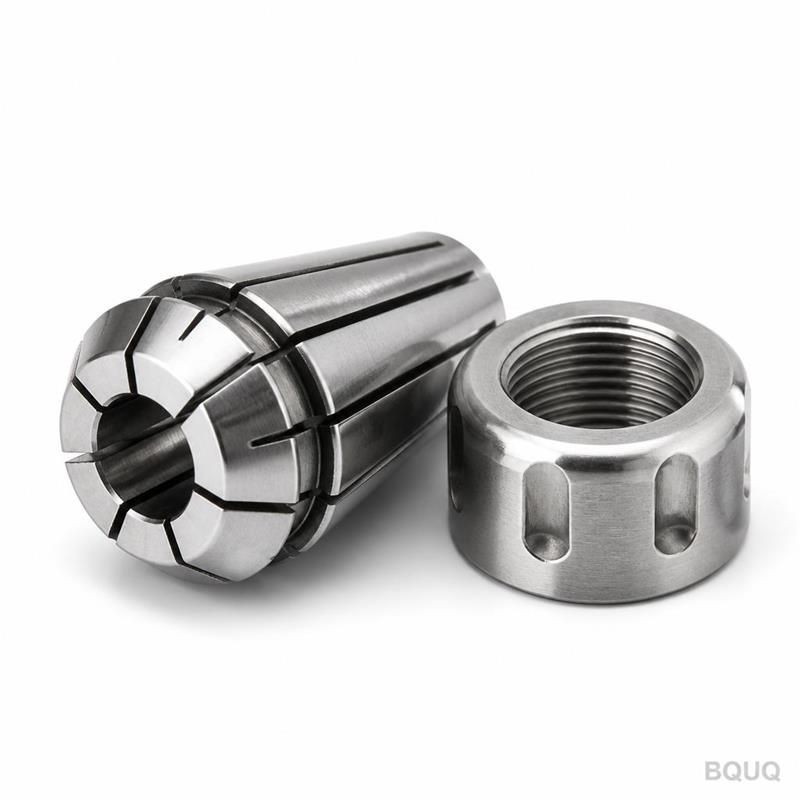
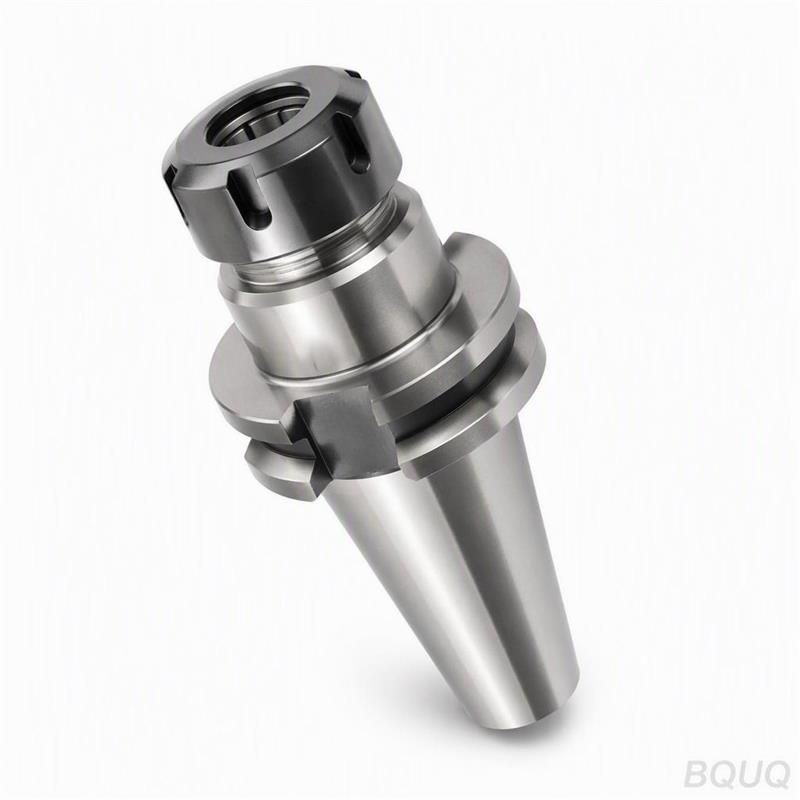
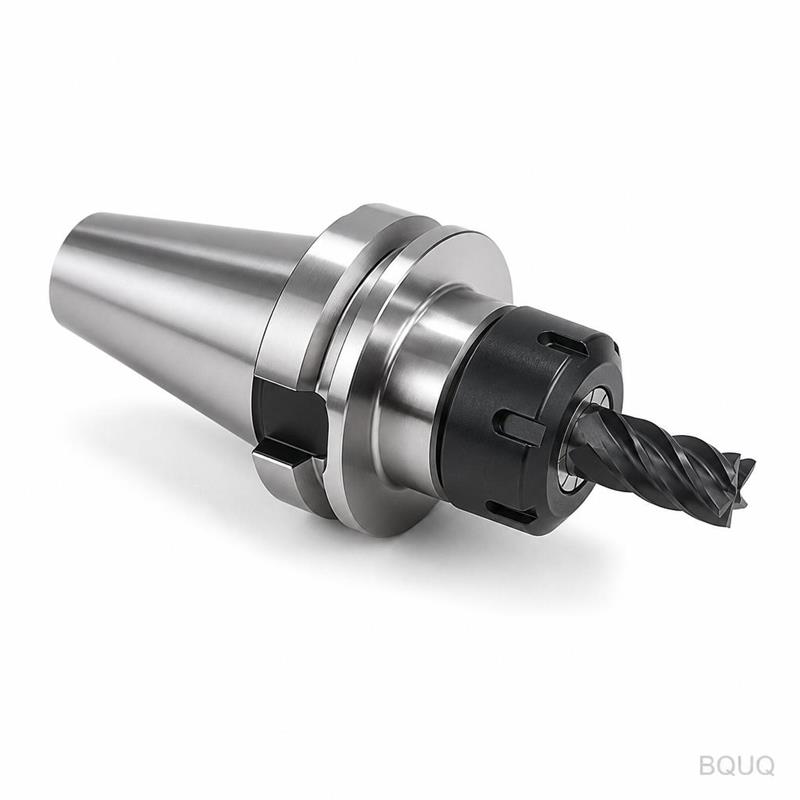
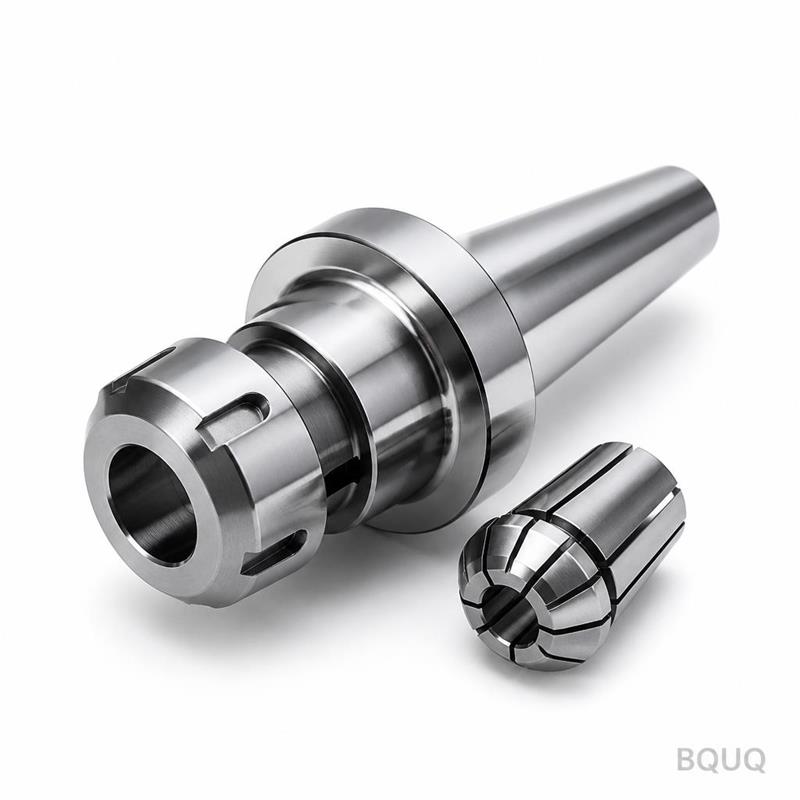
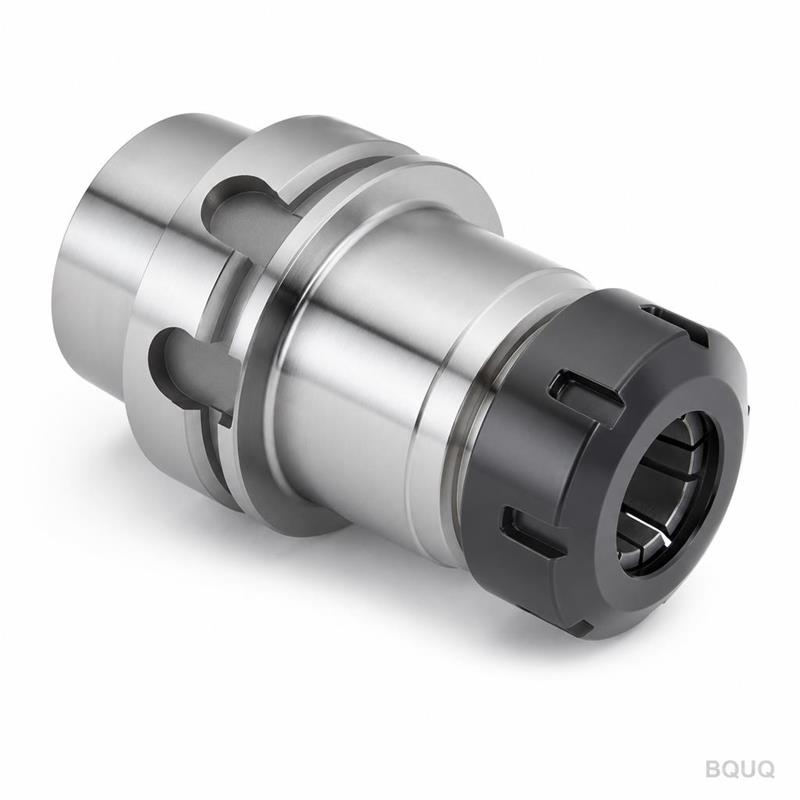
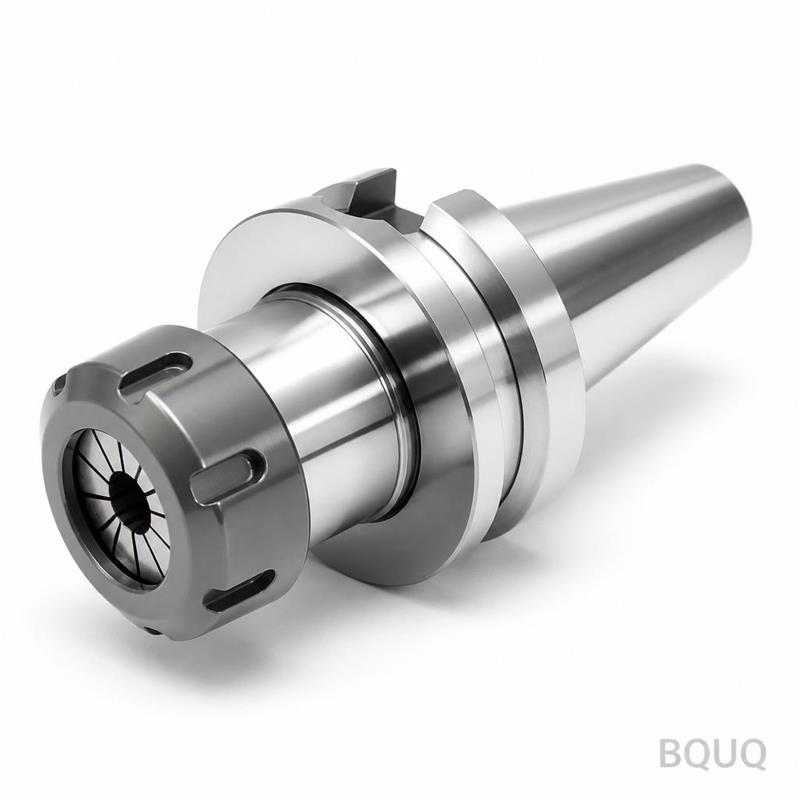
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter Werkzeughalter, entwickelt, um Ihr Schneidwerkzeug mit einem radialen Rundlauf von 5µm (0,005mm) an der Spitze zu spannen. Wir f
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter Werkzeughalter, entwickelt, um Ihr Schneidwerkzeug mit einem radialen Rundlauf von ≤5µm (0,005mm) an der Spitze zu spannen. Wir fräsen es aus 20CrMnT
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefrästes ER32 Spannzangenfutter Werkzeughalter, entwickelt, um Ihr Schneidwerkzeug mit einem radialen Rundlauf von ≤5µm (0,005mm) an der Spitze zu spannen. Wir fräsen es aus 20CrMnTi-Legierungsstahl, einsatzgehärtet auf eine Oberflächenhärte von HRC 58-60, und liefern Standardgrößen innerhalb von 24 Stunden. Wenn Sie einen Werkzeughalter benötigen, der einen 1/8" Schaftfräser bei 12.000 U/min absolut präzise ohne Rattern hält, ist dies das Bauteil, das Sie spezifizieren sollten.
Wie der ER32 Spannzangenmechanismus Werkzeugschlupf eliminiert
Das ER32 Spannzangenfutter verwendet eine konische Bohrung (8° eingeschlossener Winkel) und eine Gewinde-Spannmutter. Wenn Sie die Mutter anziehen, komprimieren sich die 12 Schlitze der Spannzange radial und spannen den Werkzeugschaft über seine gesamte Länge von 32mm. Dies ist kein Madenschrauben-Halter – es verteilt die Spannkraft gleichmäßig, was bedeutet, dass kein Werkzeugauszug unter schwerem Schruppen auftritt. Die Federstahl-Spannzange (65Mn) flexiert bis zu 1mm im Durchmesserbereich, sodass ein Futter Werkzeugschäfte von 2mm bis 20mm abdeckt. Wir schleifen den Konussitz auf eine Lehrengenauigkeit von AT3, weshalb der Rundlauf auch nach 10.000 Einsteckzyklen unter 5µm bleibt.
Materialien und Wärmebehandlung: 20CrMnTi einsatzgehärtet auf HRC 58-60
Wir beginnen mit 20CrMnTi-Rohmaterial, nicht mit billigem 45#-Stahl. Der Körper wird CNC gedreht und gefräst, dann bei 920°C für 6 Stunden einsatzgehärtet. Dies ergibt eine Einsatzhärtetiefe von 0,8-1,2mm, sodass die Konusfläche Verschleiß durch Spannzangenreibung widersteht. Der Kern bleibt zäh bei HRC 30-35, was Vibrationen absorbiert. Die Spannmutter ist aus 40Cr, vergütet auf HRC 38-42. Wir verzichten auf Hartverchromung – wir schleifen den Konus direkt auf eine Oberflächengüte von Ra 0,4µm. Diese Spiegelfläche reduziert Reibung, wenn Sie das Werkzeug nach einem heißen Lauf lösen.
Präzisionsschleifen: Wie wir 5µm Gesamtrundlauf erreichen
Der kritische Schritt ist der finale Rundschliff zwischen Spitzen. Wir schleifen zuerst die Konusbohrung, montieren dann das Futter auf einen Präzisionsdorn (Rundlauf <1µm) und schleifen den Außenschaft (DIN 69871 oder BT30/BT40-Kegel) konzentrisch zu dieser Bohrung. Wir messen jedes Bauteil auf einem KMG mit einer Messsonde mit 0,5µm Auflösung. Der Gesamtindikator-Rundlauf (TIR) bei 50mm von der Spitze beträgt ≤5µm. Zum Vergleich: Ein Standard-Halter nach DIN 6499 liegt bei 10-15µm. Sie werden den Unterschied in Ihrer Oberflächengüte bei einem Schlichtschnitt von 0,2mm spüren.
ER32 Spannzangenfutter-Spezifikationen, die für Ihre Maschinenspindel wichtig sind
Parameter
Wert
Spannzangentyp
ER32 (DIN 6499)
Spannbereich
2mm – 20mm (0,079" – 0,787")
Körpermaterial
20CrMnTi-Legierungsstahl
Oberflächenhärte
HRC 58-60 (Einsatzhärtetiefe 0,8-1,2mm)
Kernhärte
HRC 30-35
Konusgenauigkeit
AT3 (DIN 6499)
Gesamtrundlauf (TIR bei 50mm)
≤5µm (0,005mm)
Oberflächengüte am Konus
Ra 0,4µm
Schaftoptionen
BT30, BT40, CAT40, HSK63A, Zylinderschaft 32mm
Lieferzeit (Standardgrößen)
24 Stunden
Mindestbestellmenge
Keine Mindestbestellmenge, Einzelstück möglich
Auswuchten und dynamische Leistung bei 12.000 U/min
Wir wuchten jedes ER32-Futter auf G2,5 bei 12.000 U/min. Dies ist nicht optional – ein unwuchtiger Halter bei dieser Drehzahl erzeugt eine Vibrationsamplitude von 0,5mm, die Ihre Wendeschneidplattenlebensdauer ruiniert. Wir bohren zwei Auswuchtkorrekturbohrungen in den Flansch und messen anschließend erneut. Das Ergebnis ist ein Halter, der ruhig genug für die Aluminium-Schlichtbearbeitung bei hoher Drehzahl läuft. Wenn Sie mit 20.000 U/min arbeiten, teilen Sie uns dies mit, und wir wuchten auf G1,0 ohne Aufpreis.
Inspektion vor jedem Versand: KMG-Bericht inklusive
Jedes einzelne ER32 Spannzangenfutter durchläuft eine 12-Punkte-Inspektion. Wir prüfen das Konus-Tragebild (muss >85% mit Bläuen sein), das Gewinde-Rundlauf an der Spannmutter, die Oberflächenhärte mit einem Rockwell-Prüfgerät und den finalen TIR auf dem KMG. Sie erhalten einen gedruckten Inspektionsbericht mit Teilenummer und Datum. Wenn das Konus-Tragebild um 2% abweicht, verschrotten wir das Teil – wir verkaufen keine Ausschussware. Dies ist Präzisionsfertigung, made in China, aber nach deutschen DIN-Normen.
FAQ: Größen, Sonderschäfte und Bestellung eines Einzelstücks
Wie hoch ist die Mindestbestellmenge (MOQ)?
Keine Mindestbestellmenge – wir versenden ein Stück genauso wie tausend Stück, mit derselben 24-Stunden-Lieferzeit für Standardoptionen BT30/BT40/CAT40.
Kann ich einen Sondenschaft oder eine spezielle Kegellänge erhalten?
Ja, wir fertigen Sonderschäfte (z.B. HSK63A, R8 oder einen 25mm Zylinderschaft) in 3-5 Tagen und stellen Ihnen vor der Bearbeitung eine 3D-Zeichnung zur Freigabe bereit.
Wie garantieren Sie den 5µm-Rundlauf bei jedem Bauteil?
Wir prüfen 100% der Bauteile auf einem KMG und senden den individuellen Rundlaufbericht mit Ihrer Bestellung – sollte der Wert über 5µm liegen, ersetzen wir das Teil auf unsere Kosten.
Wie hoch ist die tatsächliche Lieferzeit für eine Großbestellung von 100 Stück?
Standard-ER32-Futter werden in 24 Stunden versendet; für Großbestellungen ab 100 Stück halten wir 2 Wochen Fertigwarenlager, sodass die Lieferzeit weiterhin 48 Stunden beträgt.
Warum Sie kein gegossenes oder gefrästes Stück von einem Handelsunternehmen kaufen sollten
Wir sind die Fabrik. Wir besitzen die CNC-Drehmaschinen (10 Einheiten, Fanuc-Steuerungen), die Schleifmaschinen und das KMG. Sie sprechen mit dem Ingenieur, der die Toleranzen festlegt, nicht mit einem Verkäufer, der ein Datenblatt vorliest. Dieses ER32-Futter wird aus Vollmaterial gefräst, nicht gegossen, sodass keine versteckten Porositätshohlräume unter dem Konus vorhanden sind. Unser Stückpreis ist 15-20% niedriger als bei einer deutschen Marke, da Sie die Importeurmarge einsparen – aber der Rundlauf ist gleich oder besser.
Kombinieren Sie dieses Futter mit der richtigen Werkzeugausrüstung und Toleranzen
Um das Beste aus diesem 5µm-Halter herauszuholen, kombinieren Sie ihn mit einer ausgewuchteten Spannzange (wir liefern auch ER32-Spannzangen, 65Mn-Federstahl, Rundlauf ≤3µm). Wenn Sie Hartmetall-Schaftfräser oder Bohrer auswählen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um Schafttoleranzen abzugleichen. Und für die Gesamtbauteilgenauigkeit, die Sie erwarten können, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt, wie sich der Halter-Rundlauf auf Ihre Bauteil-GD&T auswirkt.
Erhalten Sie ein verbindliches Angebot in 12 Stunden – keine Mindestbestellmenge, kein Hin und Her
Senden Sie uns Ihre Zeichnung oder teilen Sie uns einfach Ihre Spindelaufnahme und den Werkzeugschaftdurchmesser mit. Wir antworten mit einem verbindlichen Preis, einer Lieferzeit und einer technischen Empfehlung, ob ER32 die richtige Spannkraft für Ihre Anwendung ist. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir sind in Dongguan, UTC+8, und antworten innerhalb von 12 Arbeitsstunden. Ihr erstes Musterstück ist kostenlos, und wir berechnen keine Gebühr für einen Musterbericht.