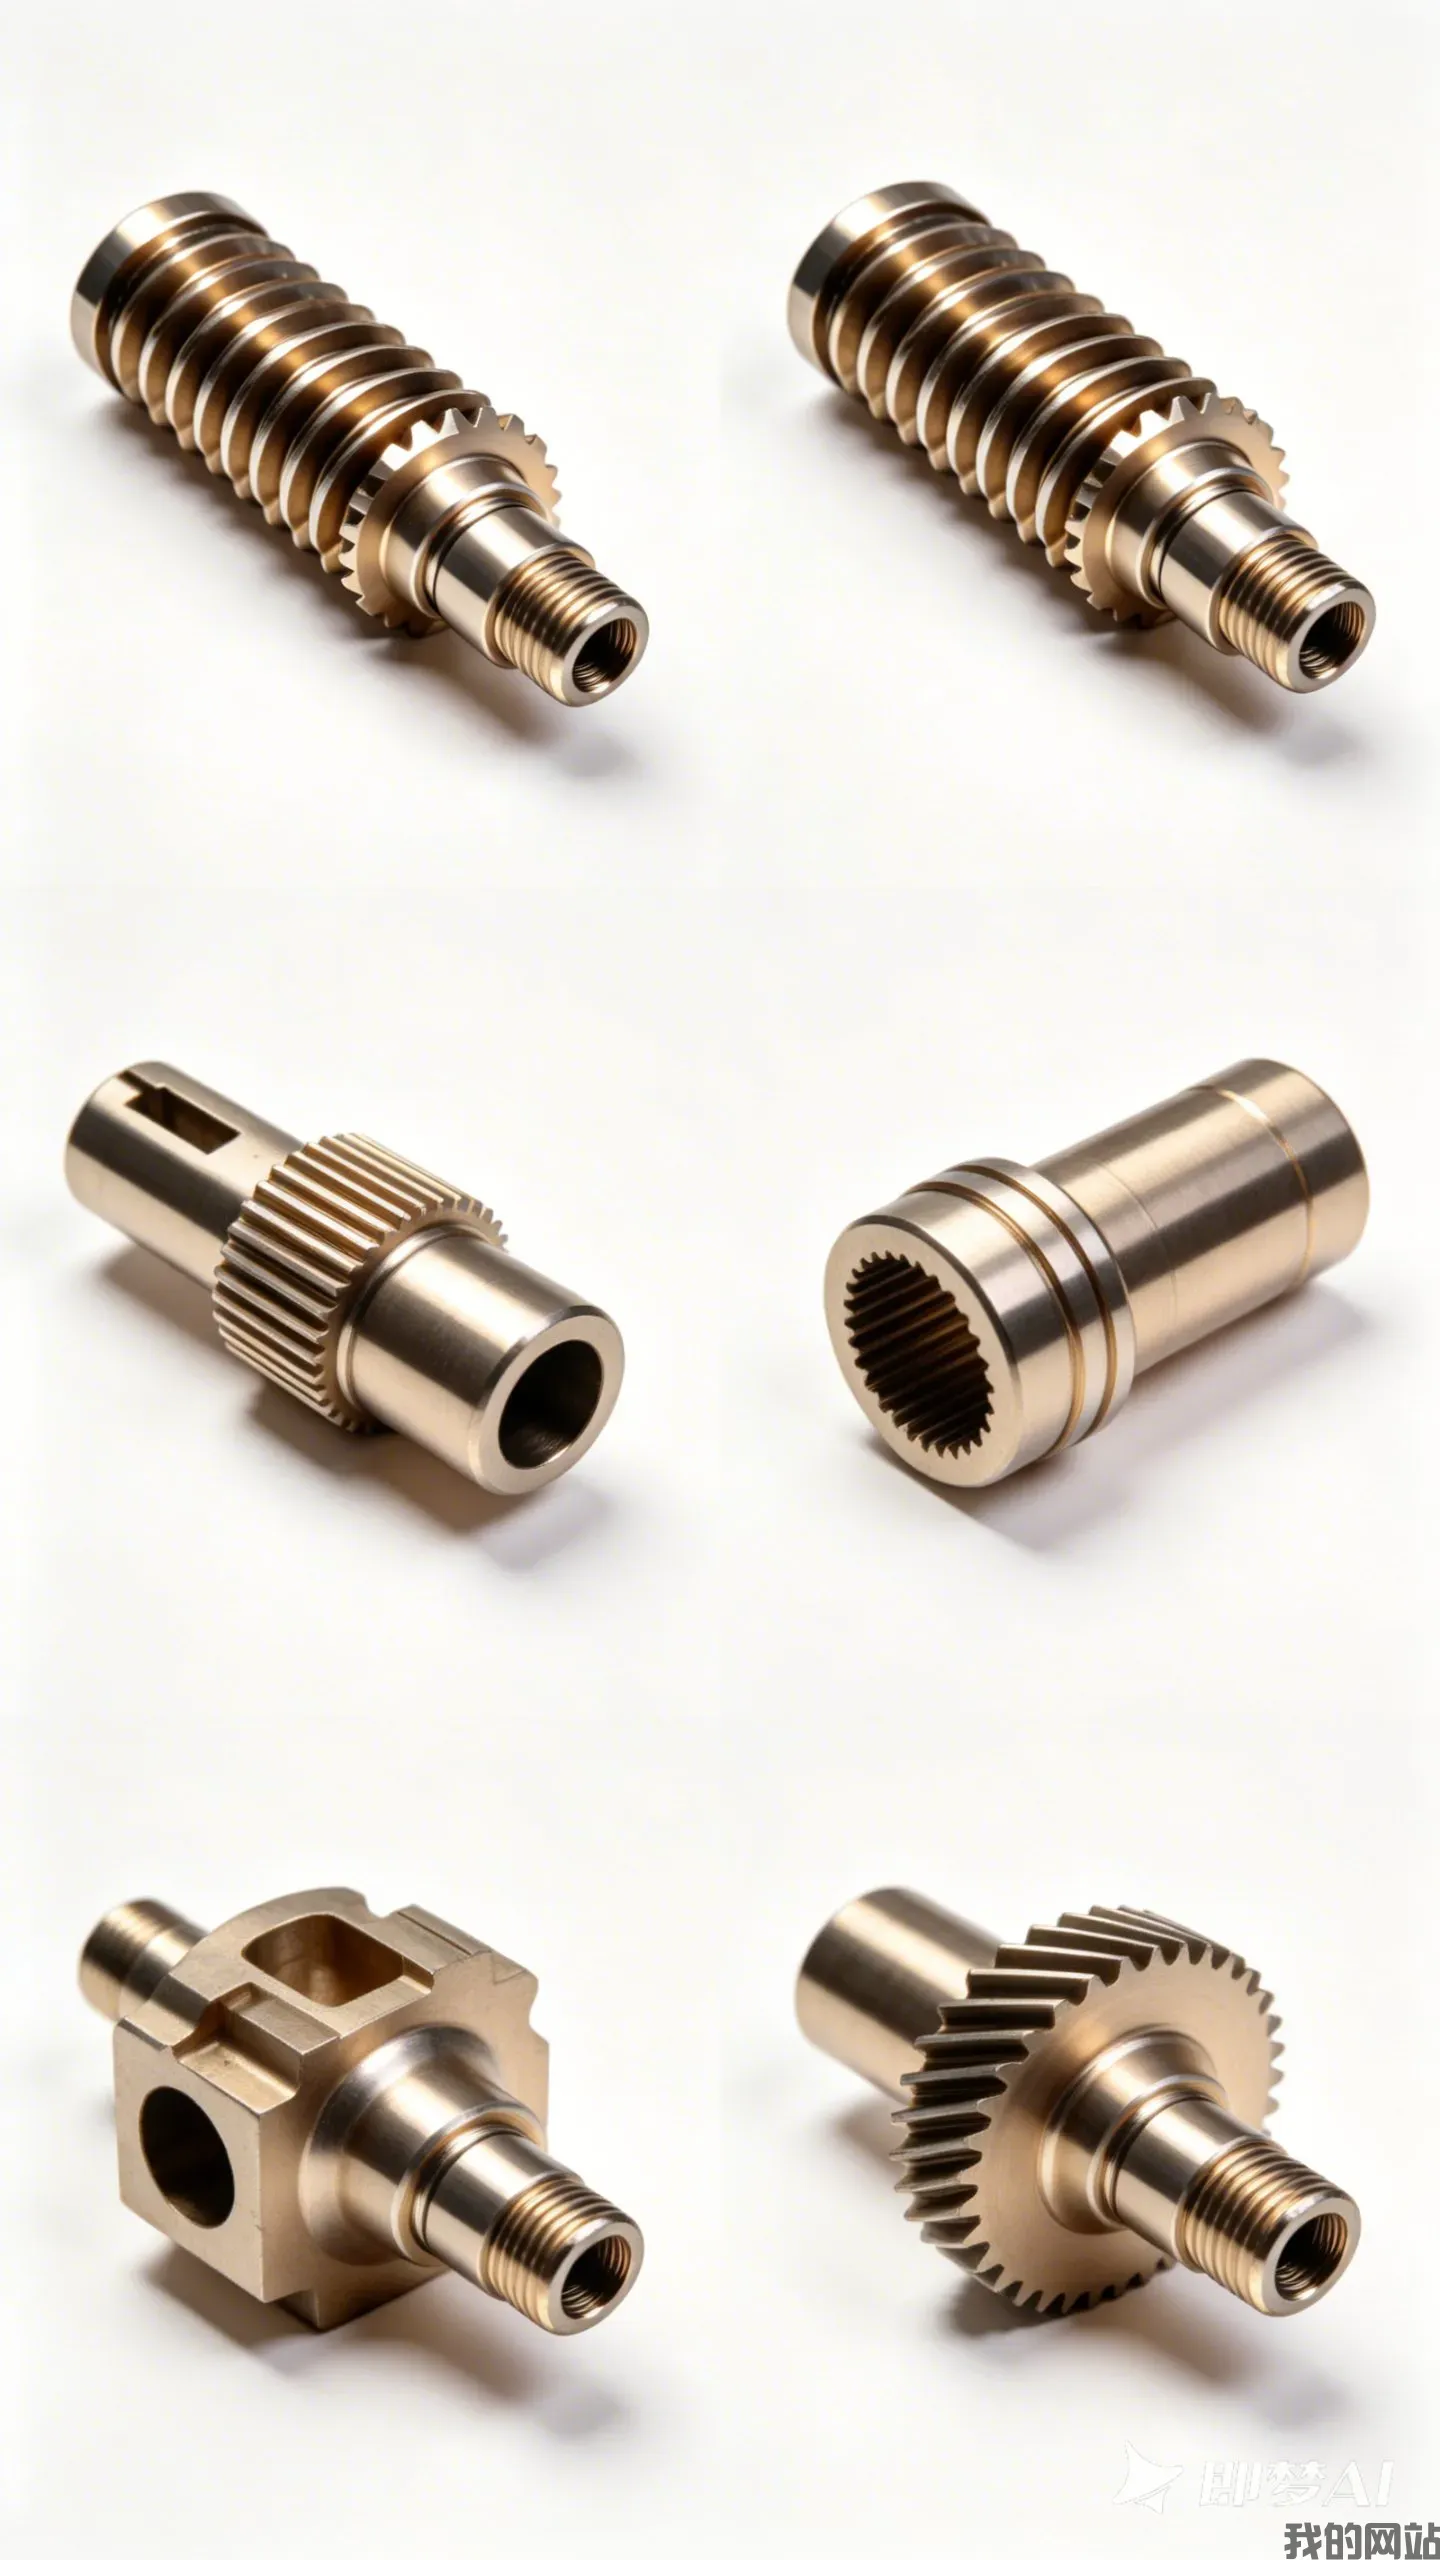
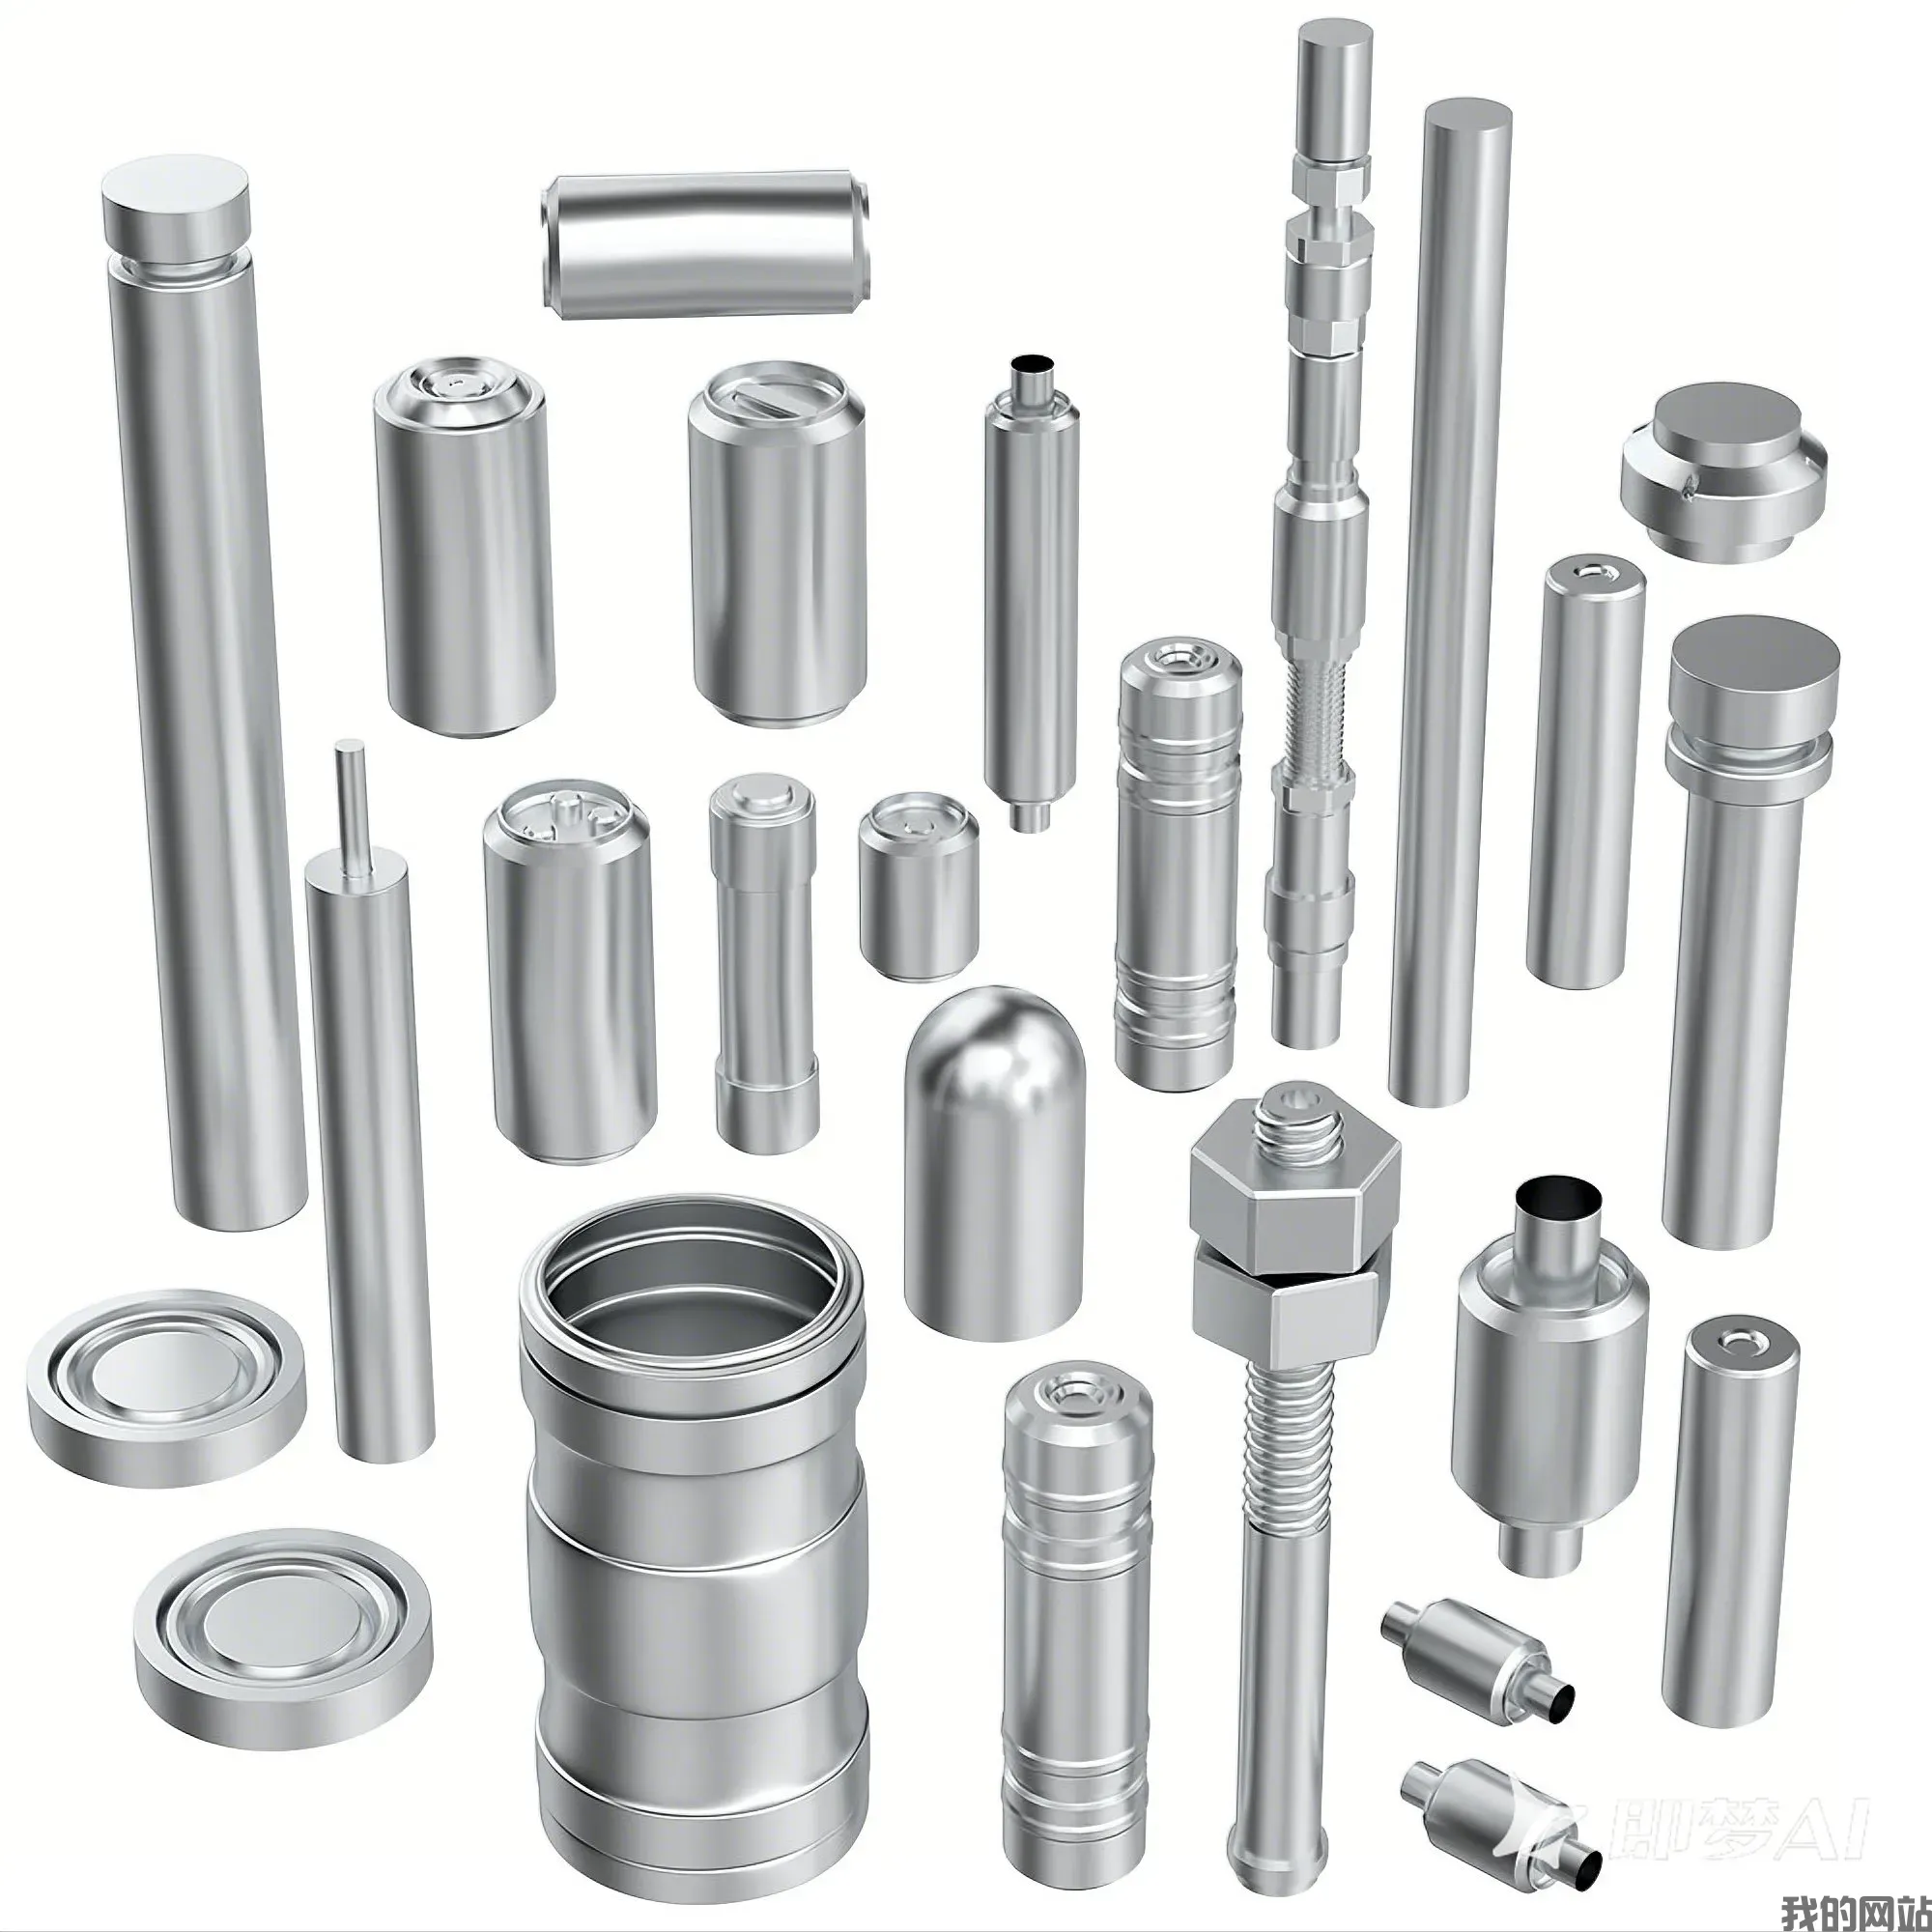
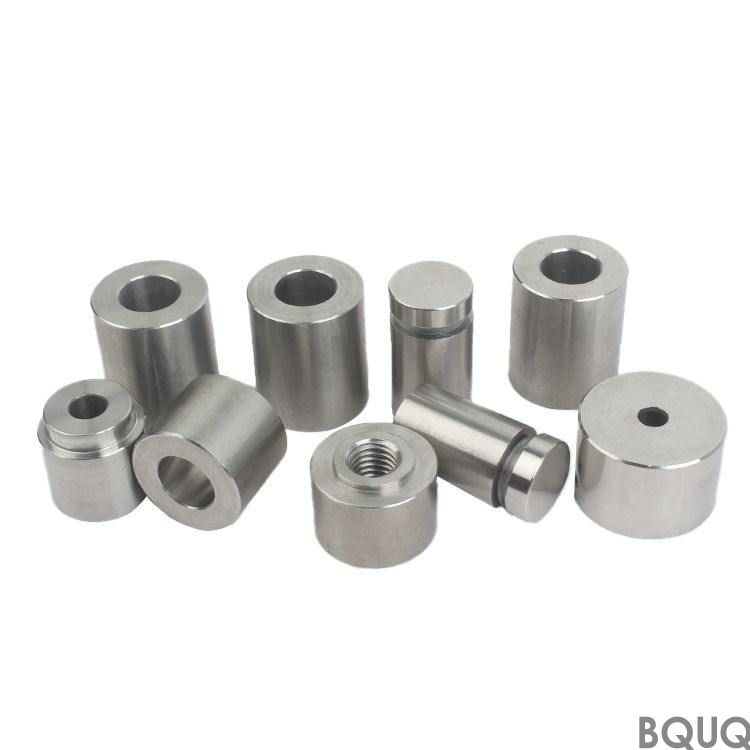
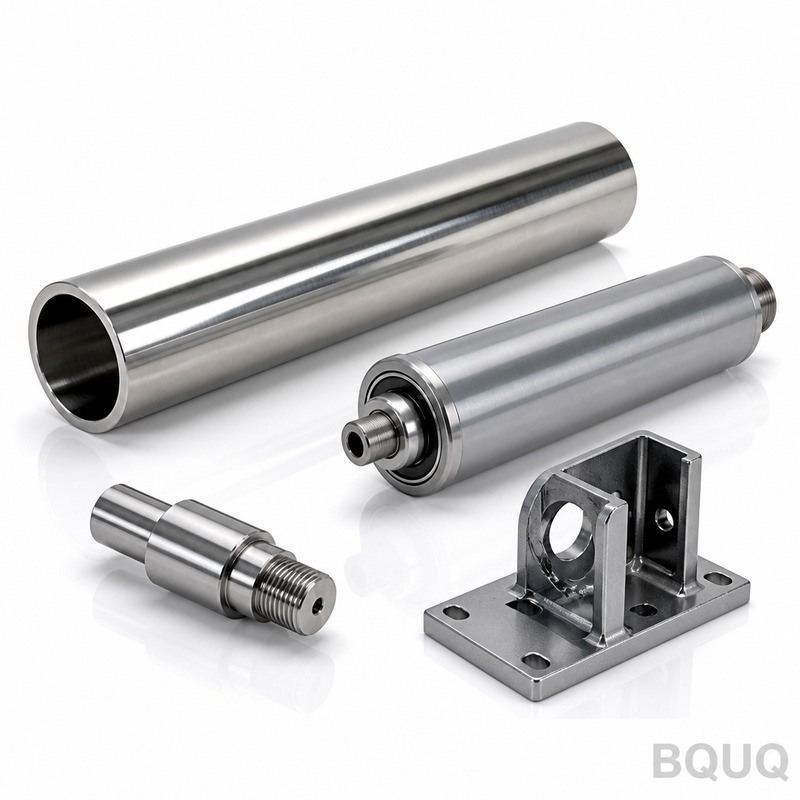
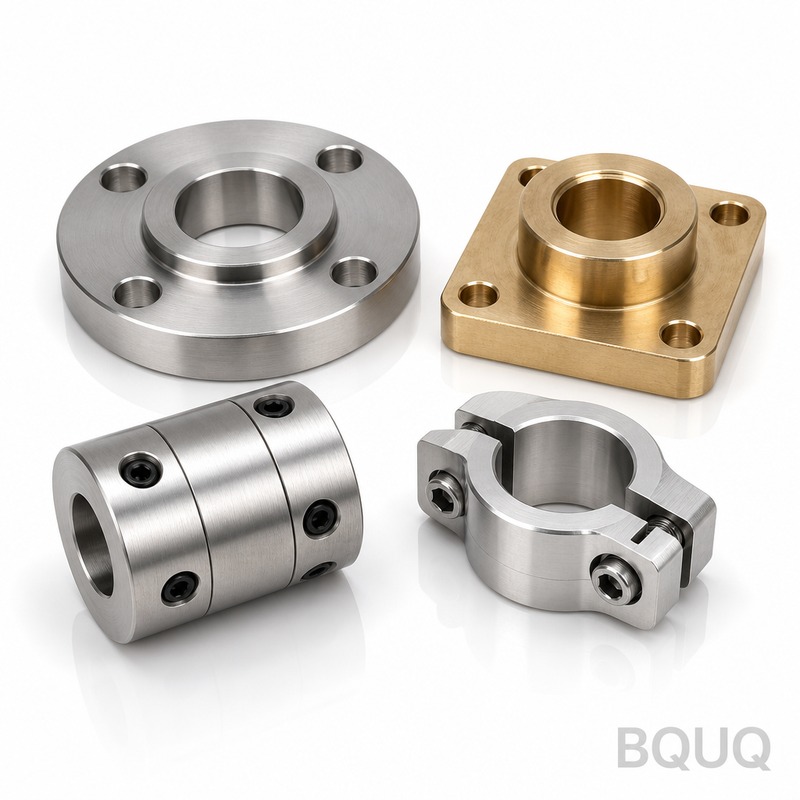
CNC-Drehteile von BQUQ werden aus Edelstahl 303 / 304 / 316L gefertigt und können bis zu 1000 mm lang sein, während die Ebenheit auf der Montagefläche direkt ab Werkzeug gehalten wird. Der Wärmewiderstand wird pro Charge gemessen, die Werkzeugläufe sind stabil, und die Prüfung erkennt Werkzeugverschleiß als messbare Verschiebung der Rippenteilung, bevor Teile in den Einsatz gelangen. Geringe Rippenstärke und enge Teilung ergeben mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile im gleichen Bauraum.
Das CNC-Drehteil kombiniert Rippenteilung mit Material in Edelstahl 303 / 304 / 316L, sodass Teile bis 1000 mm Länge die Ebenheit auf der Montagefläche halten. Der Wärmewiderstand wird gemessen, pro Charge ermittelt.
Konstruktionsansatz und Prozess
Da Sockel und Rippen als ein Stück gepresst werden, gibt es keine Lötverbindung, die versagen kann. Die Ebenheit auf der Montagefläche wird direkt ab Werkzeug gehalten, was einen gleichmäßigen Kontakt der Wärmeschnittstelle gewährleistet.
Ein einzelner Hub formt das gesamte CNC-Drehteil, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Die Werkzeugläufe sind stabil, und der Zyklus speist eine Linie.
Geringe Rippenstärke ist der Vorteil des Stanzens: Rippen bei Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil im gleichen Bauraum.
Die gestanzte Konstruktion toleriert Chargenvariation besser als Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung erkennt, statt im Feld.
Das Pressen von Edelstahl 303 / 304 / 316L hält das CNC-Drehteil leicht, je nach Bauraum, ohne die Rippendichte zu beeinträchtigen, was dort wichtig ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Edelstahl 303 / 304 / 316L, geliefert mit Kugelstrahlen + Passivieren. Für Anwendungen, bei denen eine Exposition gegenüber Robotik bedenklich ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
Allgemeine Abmessungen werden auf gefertigt, während kritische Merkmale wie separat gehalten werden. Geformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von , und die Bohrungsposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge erhält einen CMM-Bericht von . Wir erfassen Ebenheit, Teilung, Grunddicke und Bohrungsposition und kennzeichnen alles außerhalb von , bevor es die Linie verlässt.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da bei bis zu 1000 mm Länge auf einer Platte, die nicht geläppt wurde, anders ausfällt. Die Aufzeichnungen enthalten beide Messwerte.
Wir prüfen Rippenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen eine Wurzel aufreißen kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Das Gratlimit wird pro Teil festgelegt.
Die endgültige Rückverfolgbarkeit ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
In der Robotik bestimmt die Leistungsangabe, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen in der Robotik halten Rippen mit der gegebenen Teilung das Delta-T innerhalb des Sensor-Budgets.
Bei Robotik-Konstruktionen ist die Montagefläche ebenso wichtig wie die thermische Nennleistung: Sie entscheidet darüber, ob sich Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende ansammelt.
Robotik-Kunden spezifizieren aus Korrosionsgründen typischerweise Edelstahl 303 / 304 / 316L und halten die Zeichnung dann auf dem vorgegebenen Standard. Die Produktlinie absorbiert das Volumen ohne Zweitquelle.
Verpackungs- und Vibrationsvorgaben in der Robotik drängen zu einteiliger Bauweise. Ein gestanztes CNC-Drehteil hat keine Klebeverbindung, die kriechen kann – genau das ist der übliche Ausfallmodus bei zweiteiligen Kühlern.
Allgemeine Maße liegen bei ; kritische wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholbarkeit von . Wenn Ihre Zeichnung engere Werte erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Ja, wir liefern im pressrohen Zustand für Kunden, die ihre eigene Veredelung durchführen. Das Risiko sind Handhabungsmarken an Rippen, daher verpacken wir diese Teile mit Zwischenlagen in .
Wie sind die Verpackungs- und Versandbedingungen?
Die Standardverpackung ist . Wir kalkulieren . Exportkartons sind mit Charge, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts wird mit der Ware mitgeführt.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie in Ihrer eigenen Baugruppe prüfen.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Einlasstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern einen vorgeschlagenen und Kombination zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Unsere Erfahrung in der Robotik reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum der Standard aus Kugelstrahlen + Passivieren und eher konservativ als optimistisch angesetzt ist.
Die Werkzeuge werden im Haus gefertigt, wodurch über ein gesamtes Programm hinweg gehalten wird, anstatt von Teil zu Teil zu driften.
Die Qualitätsmitarbeiter sitzen neben der Presse, nicht in einem separaten Raum. Abweichungen bei oder stoppen den Lauf am Werkzeug und nicht erst bei der Endkontrolle.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Ebenheit direkt aus dem Werkzeug auf der Montagefläche gehalten
Lieferzeit
Standard-Produktionslieferzeit nach Werkzeugfreigabe
MOQ
Kleinmengen- und Chargenproduktion akzeptiert
Kapazität
Teile bis 1000 mm Länge; Zyklus versorgt eine Linie
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Gestanzte Lamellen
Hohe Lamellendichte bei festgelegtem Luftstromvolumen
Werkzeugverschleiß verändert den Lamellenabstand im Laufe der Zeit
Gefrästes Profil
Einfache Geometrie und enge Maßkontrolle am Einzelteil
Geringere Oberfläche pro Kubikmillimeter
Stranggepresstes Profil
Lange gleichmäßige Abschnitte
Weniger tolerant gegenüber Chargenschwankungen als Stanzen
Gelötete Baugruppe
Komplexe mehrteilige Formen
Lötverbindung kann unter thermischer Wechselbelastung versagen
Gepresste einteilige Bodenplatte und Lamellen
Gleichmäßiger thermischer Kontakt an der Grenzfläche
Erfordert Werkzeuge und Hubkontrolle
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Materialauswahl
Edelstahl 303 / 304 / 316L verifiziert
Materialzertifikat und Chargenrückverfolgbarkeit
Umformung
Einzelner Hub formt Bodenplatte und Lamellen als ein Teil
Werkzeuglauf- und Zyklusprotokoll
Prüfung des Lamellenabstands
Messbare Verschiebung des Lamellenabstands erkannt
Prüfaufzeichnung auf Chargenebene
Ebenheitsprüfung
Ebenheit der Montagefläche werkzeugbedingt eingehalten
Maßbericht vor dem Versand
Thermische Prüfung
Wärmewiderstand pro Charge gemessen
Wärmewiderstandsdaten pro Charge
Endprüfung
Prüfung vor jedem Versand
Freigabeaufzeichnung für den Versand
Häufig gestellte Fragen
Welche Werkstoffe werden für CNC-Drehteile verwendet?
BQUQ bearbeitet CNC-Drehteile aus Edelstahl 303 / 304 / 316L. Diese Güten ermöglichen Bauteile bis 1000 mm Länge, wobei die Ebenheit auf der Montagefläche direkt aus der Werkzeugmaschine heraus gehalten wird, sodass der thermische Kontakt an der Schnittstelle gleichmäßig bleibt und das Bauteil je nach Einbauraum leicht bleibt.
Wie wird die Ebenheit auf der Montagefläche kontrolliert?
Die Ebenheit auf der Montagefläche wird direkt aus der Werkzeugmaschine heraus gehalten, nicht durch einen zweiten Arbeitsgang. Da Sockel und Lamellen als ein Stück gepresst werden, gibt es keine Lötverbindung, die versagen kann. Die Prüfung verifiziert die Ebenheit vor jedem Versand, wodurch der thermische Kontakt an der Schnittstelle über die gesamte Charge gleichmäßig bleibt.
Welche maximale Bauteillänge können Sie fertigen?
BQUQ fertigt CNC-Drehteile bis 1000 mm Länge. Bei dieser Länge wird die Ebenheit auf der Montagefläche weiterhin direkt aus der Werkzeugmaschine heraus gehalten, und das einstufige Umformverfahren hält Sockel und Lamellen als ein Stück ohne Lötverbindung.
Der Wärmewiderstand wird pro Charge gemessen. Diese Messung pro Charge bestätigt, dass Lamellenabstand, Lamellendicke und Ebenheit der Montagefläche innerhalb der Spezifikation bleiben. Wenn Werkzeugverschleiß den Lamellenabstand verschiebt, erkennt die Prüfung dies auf Chargenebene statt im Feld.
Warum gestanzte Lamellen statt gefräster oder stranggepresster Profile wählen?
Geringe Lamellendicke ist der Punkt, an dem das Stanzen gewinnt: Lamellen mit diesem Abstand bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil desselben Einbauraums. Die gestanzte Bauweise toleriert zudem Chargenschwankungen besser als das Strangpressen, da Werkzeugverschleiß zuerst als messbare Verschiebung des Lamellenabstands sichtbar wird, die die Prüfung erkennt.
Wie hoch ist die Mindestbestellmenge für CNC-Drehteile?
BQUQ akzeptiert Klein- und Serienfertigung für CNC-Drehteile. Da ein einzelner Hub das gesamte Teil formt, skaliert der Teilepreis nicht mehr mit der Komplexität, und die Werkzeugbestückung läuft stabil genug, um eine Linie zu versorgen. Kontaktieren Sie BQUQ mit Ihrem Hüllmaß und Ihrer Rippenteilung für eine spezifische Mindestbestellmenge.
Wie werden CNC-Drehteile vor dem Versand geprüft?
Die Prüfung vor jedem Versand umfasst Rippenteilung, Rippenlehre, Ebenheit auf der Montagefläche und den pro Charge gemessenen Wärmewiderstand. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, sodass die Prüfung auf Chargenebene Abweichungen erkennt, bevor Teile ins Feld gelangen.