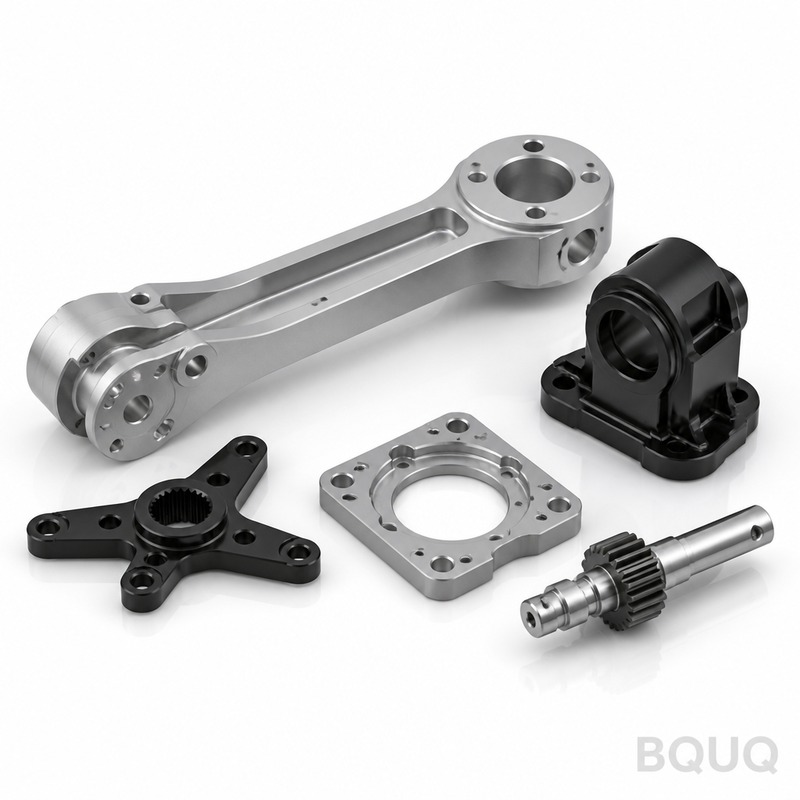
Dies sind CNC-gefräste Roboterarmteile aus massivem Aluminium – Glieder, Halterungen, Handgelenksgehäuse und Flanschadapter, die dynamische Lasten in Sechsachsarmen, SCARA-Robotern
BQUQ Präzisions-CNC-gefräste Roboterarmteile aus Aluminium | Hergestellt in China
Dies sind CNC-gefräste Roboterarmteile aus massivem Aluminium – Glieder, Halterungen, Handgelenksgehäuse und Flanschadapter, die dynamische Lasten in Sechsachsarmen, SCARA-Robotern und Cobots tragen.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Roboterarmteile aus massivem Aluminium – Glieder, Halterungen, Handgelenksgehäuse und Flanschadapter, die dynamische Lasten in Sechsachsarmen, SCARA-Robotern und Cobots tragen. Sie erhalten Toleranzen von ±0,005 mm, Spindelrundlauf unter 0,008 mm und eine Oberflächengüte bis Ra 0,4 µm, sodass Ihre Gelenke bei über 2.000 Zyklen pro Stunde steif und spielfrei bleiben. Wir fräsen in 6061-T6 oder 7075-T6, harteloxieren auf 60 HRC-Äquivalent an der Oberfläche und liefern die meisten Chargen in 5 Tagen aus unserer Fabrik in Dongguan.
Wie wir ±0,005 mm an dünnwandigen Handgelenksgehäusen halten
Roboterarm-Handgelenke haben Wände so dünn wie 1,2 mm. Dieses Material biegt sich während des Schneidens, weshalb die meisten Werkstätten bei engen Toleranzen dort scheitern. Wir verwenden eine 5-Achs-DMG-MORI mit einer 12.000-U/min-Spindel und programmierten Werkzeugwegen, die bei jedem Durchgang zwischen Gleichlauf- und Gegenlauffräsen wechseln. Das Teil bleibt auf einer Vakuumvorrichtung mit 0,004 mm Wiederholgenauigkeit gespannt. Für Bohrungen, die Lager aufnehmen, fertigen wir mit einer Einpunkt-Bohrstange und messen in-situ mit einem Renishaw-Taster – kein Teil verlässt die Maschine, bis die Bohrung innerhalb von 0,005 mm korrekt misst. Wenn Ihr Design ein Durchgangsloch für einen Harmonic Drive hat, halten wir diese Konzentrizität auf 0,008 mm Gesamtrundlauf (TIR).
Materialien und Wärmebehandlung für zyklische Lasten
Wir fräsen zwei Aluminiumlegierungen für Roboterarme. 6061-T6 für Verbindungsplatten und Abdeckungen – es schweißt gut und bietet eine Streckgrenze von 310 MPa. 7075-T6 für die lasttragenden Schulter- und Ellbogengehäuse – 503 MPa Streckgrenze, was eine Nutzlast von 6 kg bei voller Ausdehnung ohne Kriechen bewältigt. Beide stammen von zertifizierten inländischen Walzwerken mit einem Materialzertifikat, das bis zur Schmelznummer rückverfolgbar ist. Nach der Bearbeitung bieten wir Harteloxieren (Typ III) auf 60 HRC an der Oberfläche an, das Abrieb durch Kabelschleppketten widersteht. Für Präzisionsbohrungen lassen wir diese unbeschichtet und halten die Rohaluminiumhärte bei 95–110 HBW. Wenn Ihr Arm in einem Reinraum läuft, verzichten wir auf Eloxieren und passivieren, um Partikelabrieb zu verhindern.
Balance zwischen Masse und Steifigkeit in Ihrer Armgeometrie
Gewicht am Endeffektor kostet Sie Zykluszeit. Wir entfernen Material dort, wo es keine Last trägt – in Innentaschen, zwischen Rippen, im Steg eines C-Profil-Glieds. Unsere CAM-Software simuliert die Durchbiegung unter einer 3-Achs-Lastmatrix, bevor wir schneiden. Ein typisches Ellbogengehäuse, das wir fräsen, wiegt 1,8 kg, aber wir können es auf 1,2 kg reduzieren, indem wir Leichtbautaschen mit 2 mm Wandstärke hinzufügen. Die Steifigkeit bleibt innerhalb von 5% des massiven Teils, da wir die äußere Haut und Rippenkreuzungen intakt halten. Senden Sie Ihre STEP-Datei und wir führen eine kostenlose Topologieprüfung durch – wenn wir eine Möglichkeit sehen, 15% Gewicht zu sparen, ohne das Gelenk zu schwächen, teilen wir Ihnen dies vor der Angebotserstellung mit.
Spezifikation
Wert
Hinweise
Primärmaterialien
6061-T6, 7075-T6
Zertifiziert, rückverfolgbare Schmelznummern
Bearbeitbarer Größenbereich
10 mm – 800 mm
Längste Achse, bis 400 kg Teilgewicht
Linearitätstoleranz
±0,005 mm
Loch-zu-Loch, auf KMM verifiziert
Bohrungskonzentrizität (TIR)
≤0,008 mm
Für Lagersitze und Harmonic-Drive-Passungen
Oberflächengüte
Ra 0,4 µm – Ra 1,6 µm
Ra 0,4 µm auf Dichtflächen
Oberflächenhärte (eloxiert)
60 HRC-Äquivalent
Harteloxal Typ III, 50–70 µm dick
Gewindeklasse
2B (UNF/UNC), 6H (metrisch)
Helicoil-Einsätze auf Anfrage erhältlich
Lieferzeit
5–8 Werktage
Standardcharge; 3-Tage-Eilauftrag für Prototypen
Mindestbestellmenge
Keine Mindestbestellmenge
1 Stück für Prototyp, 10.000+ für Produktion
Prüfbericht
Vollständiger KMM-Bericht
Jedes kritische Maß, PDF oder Papier
Inspektion vor jeder Lieferung – nicht nur eine Stichprobe
Wir stichproben nicht. Jedes Roboterarmteil durchläuft eine Zeiss-KMM mit einem Taster mit 0,001 mm Auflösung. Wir prüfen alle Bezüge, alle Bohrungspositionen, alle Gewinde-Flankendurchmesser. Für Teile mit Lagersitzen führen wir zusätzlich eine Marposs-Luftmessung durch, um die Rundheit unter 0,003 mm zu verifizieren. Die Oberflächengüte wird mit einem Mitutoyo-Profilometer auf der Fläche gemessen, die mit dem nächsten Glied verbunden wird. Sie erhalten einen PDF-Bericht mit einer farbcodierten Abweichungskarte – Grün bedeutet innerhalb der Toleranz, Gelb kennzeichnet eine Anmerkung, Rot stoppt die Lieferung. In den letzten 12 Monaten betrug unsere Erstausbeute bei Roboterarmteilen 97,8%, und wir haben nie eine rote Markierung versendet.
Schneidwerkzeuge, die zu Ihrer Aluminiumlegierung passen
Falsche Werkzeuggeometrie bedeutet Grate an dünnen Wänden und Rattermarken an Lagerbohrungen. Für 6061-T6 verwenden wir einen Zweischneider-VHM-Schaftfräser mit 35°-Drall – er räumt Späne schnell ab und hinterlässt ein Ra-0,8-Finish. Für 7075-T6 wechseln wir zu einem Vierschneider-Werkzeug mit variablem Drall und polierter Spanfläche, um Aufbauschneiden bei hohen Spindeldrehzahlen zu reduzieren. Unsere Werkzeugbibliothek ist auf die genaue Legierung abgestimmt, nicht auf eine generische "Aluminium"-Einstellung. Wenn Sie verstehen möchten, warum die Werkzeugauswahl das Ergebnis Ihres Teils verändert, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl. Für die mathematischen Grenzen dessen, was wir an Ihrem Merkmal halten können, behandelt unser Leitfaden zu CNC-Bearbeitungstoleranzen GD&T-Angaben in praktischer Form.
Warum Dongguan immer noch der richtige Standort für Roboterarmteile ist
Sie denken vielleicht, "hergestellt in China" bedeutet lange Wartezeiten oder weiche Toleranzen. Unsere Fabrik ist 20 Jahre alt, mit 40 CNC-Maschinen, und wir sind 15 km vom Hafen entfernt. Die Lieferkette für 7075-T6-Stangenmaterial ist 48 Stunden entfernt, daher horten wir keine Bestände – wir kaufen pro Auftrag. Deshalb können wir einen festen Preis und eine 5-Tage-Lieferzeit für eine Charge von 50 Stück anbieten. Unsere Maschinisten haben durchschnittlich 12 Jahre Erfahrung mit Roboterarmkomponenten; sie wissen, dass ein Loch, das 0,01 mm abweicht, einen Winkelfehler von 0,03° am Endeffektor verursacht. Diese Präzisionsfertigung ist der Grund, warum wir Verträge mit zwei europäischen Cobot-Marken und einem US-amerikanischen Chirurgieroboter-Hersteller haben.
Keine Mindestbestellmenge, aber Sie erhalten trotzdem einen dedizierten Qualitätsingenieur
Bestellen Sie ein Prototypenteil oder 10.000 Produktionseinheiten – derselbe Ingenieur bearbeitet Ihre Datei. Er prüft Ihre GD&T gegen unsere Maschinenfähigkeit, bevor wir schneiden. Wenn eine Toleranz für das Material zu eng ist, ruft er Sie mit einer Alternative an (z. B. Wechsel von 6061 auf 7075 oder Hinzufügen eines Schleifdurchgangs). Er erstellt auch den In-Process-Inspektionsplan, damit Sie bei der Endkontrolle nicht überrascht werden. Für die Produktion bewahren wir ein Erstmuster und ein Letztmuster jeder Charge 24 Monate lang für den Fall einer Feldausfallanalyse auf. Keine Mindestbestellmenge bedeutet, dass Sie uns mit einem einzelnen Handgelenksgehäuse testen und dann skalieren können, wenn die Geometrie funktioniert.
Wie hoch ist Ihre Mindestbestellmenge für ein kundenspezifisches Roboterarmglied?
Keine Mindestbestellmenge – wir fräsen ein Prototypenteil für Ihren Passtest und skalieren dann auf jede Menge ohne Preisnachteil bei kleinen Chargen.
Können Sie ein Teil aus meinem 3D-Modell mit GD&T-Angaben fräsen?
Ja, senden Sie eine STEP- oder IGES-Datei mit einer PDF-Zeichnung; wir prüfen die Toleranzen gegen unsere Fähigkeiten und bestätigen alle, die Schleifen oder EDM erfordern, vor der Angebotserstellung.
Wie stellen Sie die Qualität bei einer Charge von 500 Stück sicher?
Wir führen eine KMM-Inspektion am Erstmuster durch, verwenden dann In-Process-Messungen alle 25 Stück plus einen abschließenden statistischen Bericht (CpK > 1,33) für kritische Merkmale.
Wie ist Ihre Lieferzeit, wenn ich Teile in einer Woche benötige?
Standard 5–8 Tage für Aluminium; wir können einen einzelnen Prototyp in 3 Tagen mit einer Expressgebühr von 30% liefern, schriftlich bestätigt, bevor Sie zustimmen.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden – wir antworten mit Preis, Lieferzeit und einer DFM-Anmerkung zu riskanten Merkmalen. E-Mail sc@bquq.com oder WhatsApp +86 13713157787. Geben Sie Ihr Material, Ihre Menge und Ihre Zieltoleranz an; wir übernehmen den Rest.