Aluminium-Kühlkörper-Preisliste 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs, ...
Aluminium-Kühlkörper-Preisliste 2026
Aluminium-Kühlkörper-Preisliste 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs, ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Die Preisliste für Aluminium-Kühlkörper 2026 für gestanzte einteilige Kühler liegt bei 300.000 Stück auf 25-t-Werkzeugen mit einer Wiederholgenauigkeit von ±0,05 mm und einem Zyklus von 25 s. Reinkupfer C110 liefert 0,62 K/W bei ΔT = 60 K, und Klareloxieren Typ II, 5-10 µm ist Standard. Das Stanzen hält ein Rippenprofil von 0,3 mm und eine Ebenheit von 0,15 mm über 100 mm direkt aus dem Werkzeug, wodurch Hartlötverbindungen und Klebeschichten entfallen.
Bei einer Losgröße von 300.000 Stück wird diese Preisliste für Aluminium-Kühlkörper 2026 auf 25-t-Werkzeugen mit einer Wiederholgenauigkeit von ±0,05 mm gepresst. Reinkupfer C110 liefert 0,62 K/W bei ΔT = 60 K, und Klareloxieren Typ II, 5-10 µm wird standardmäßig aufgebracht.
Das Stanzen ermöglicht ein reproduzierbares Rippenprofil von 0,3 mm, das das Strangpressen nicht halten kann: Das Gesenk formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt.
Da Boden und Rippen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Eine Ebenheit von 0,15 mm über 100 mm an der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner 25-t-Hub formt die gesamte Preisliste für Aluminium-Kühlkörper 2026, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 25-s-Zyklus speist eine Linie mit 300.000 Stück.
Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad. Zwischen Reinkupfer C110 und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Konstruktion toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung auf einem KMG plus Granit-Ebenheitsplatte erkennt und nicht erst im Feld.
Das Standardmaterial ist Reinkupfer C110, geliefert mit Klareloxieren Typ II, 5-10 µm. Für Anwendungen, bei denen die Exposition in Telekommunikation und Basisstationen eine Rolle spielt, empfehlen wir den passivierten Weg; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
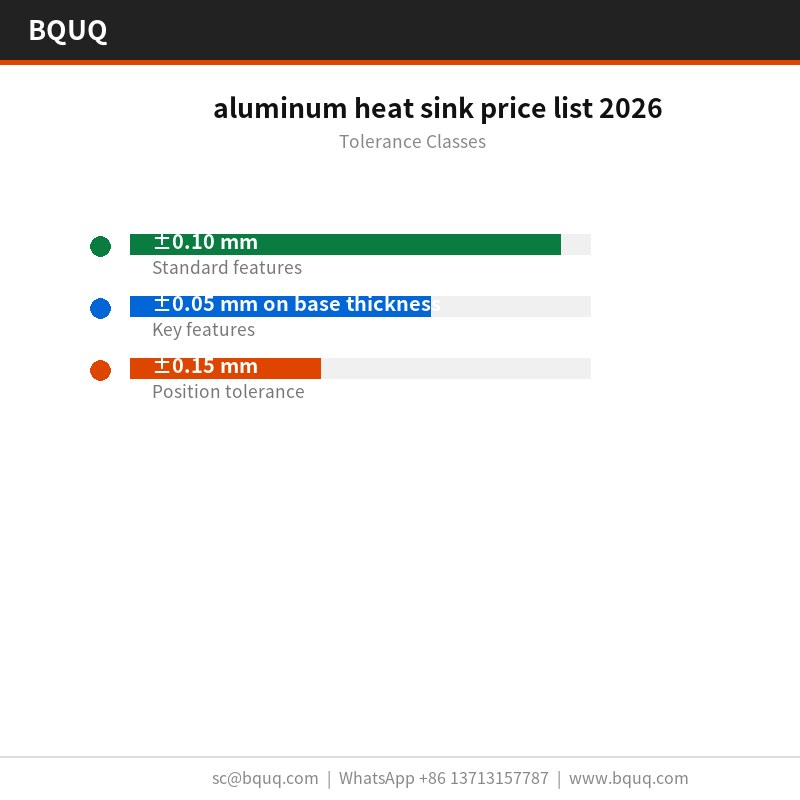
Toleranzklassen, die Sie festlegen können
Allgemeine Maße laufen auf ±0,10 mm, wobei kritische Merkmale wie ±0,05 mm bei der Bodenstärke separat gehalten werden. Die geformte Geometrie erbt die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 25 °C gegen eine Grenze von 0,15 mm über 100 mm geprüft, und die Rippenteilung wird optisch auf ±0,05 mm verifiziert. Berichte gehen mit jeder Charge raus.
Jede Charge trägt einen KMG-Bericht von KMG plus Granit-Ebenheitsplatte. Wir erfassen Ebenheit, Teilung, Bodenstärke und Lochposition und markieren alles außerhalb von ±0,10 mm, bevor es die Linie verlässt.
Das eingehende Reinkupfer C110 wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt KMG plus Granit-Ebenheitsplatte 0,15 mm über 100 mm und 1,5 mm gegenüber der Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine, mit KMG plus Granit-Ebenheitsplatte bei jedem Erstmuster. Abweichungen über ±0,10 mm lösen eine vollständige Losaussortierung aus.
Wo dieses Teil eingesetzt wird
In der Telekommunikation und bei Basisstationen dient der Boden üblicherweise gleichzeitig als Montageschnittstelle. 1,5 mm mit 0,15 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das Wärmeleitpad der Telekommunikations- und Basisstationsanwendung.
Konstrukteure, die an Telekommunikations- und Basisstationsanwendungen arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, weil die Montage in Telekommunikation und Basisstationen automatisiert ist und ein unebener Boden die Linie stoppt.
Telekommunikations- und Basisstationsdesigns laufen oft mit einem Zwangsbelüftungspfad von 2,0 m/s. 0,62 K/W bei ΔT = 75 K, Zwangsbelüftung 2,0 m/s bedeutet, dass Telekommunikation und Basisstation ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten können.
Für Prototypen in Telekommunikation und Basisstationen decken 5 Werktage die Zeichnungsprüfung und das Erstmuster ab. Produktionslose gehen auf 10 Werktage über, sobald die Fähigkeit von ±0,05 mm freigegeben ist.
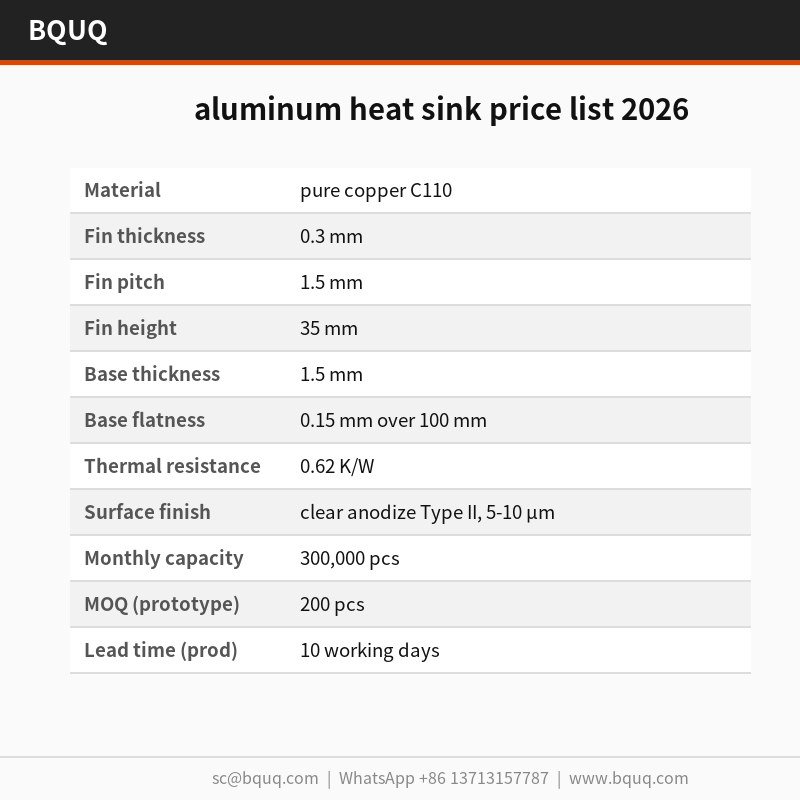
Spezifikationen
Parameter
Wert / Bereich
Material
Reinkupfer C110
Rippendicke
0,3 mm
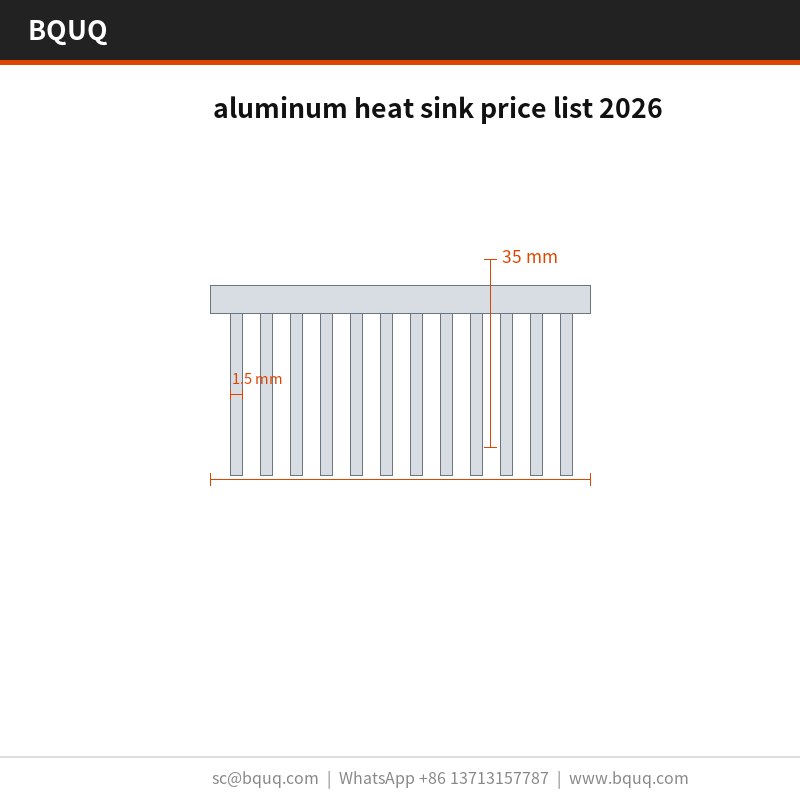
Rippenteilung
1,5 mm
Rippenhöhe
35 mm
Bodenstärke
1,5 mm
Bodennebenheit
0,15 mm über 100 mm
Wärmewiderstand
0,62 K/W
Thermische Testbedingung
ΔT = 75 K, Zwangsbelüftung 2,0 m/s
Oberflächenbeschaffenheit
Klareloxieren Typ II, 5-10 µm
Größenbereich
20 x 20 x 10 mm
FAQ: Ihre Fragen vor der Bestellung
Welche Materialien empfehlen Sie?
Reinkupfer C110 ist die Standardwahl. Für Telekommunikation und Basisstationen in einer korrosiven Umgebung spezifizieren wir 6063-T5 mit Klareloxieren Typ II, 5-10 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllkurve um etwa die Hälfte senkt.
Testen Sie auf Wärmewiderstand?
Wir testen bei ΔT = 75 K, Zwangsbelüftung 2,0 m/s und berichten 0,62 K/W. Das ist ein stationärer Wert, kein transienter: Für das Verhalten beim ersten Einschalten in Telekommunikation und Basisstationen benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Fertigen Sie die Preisliste für Aluminium-Kühlkörper 2026 in verschiedenen Größen?
Die Familie umfasst 20 x 20 x 10 mm, mit Stückgewichten ab 650 g. Da der Boden gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Besteht die Gefahr, dass sich die Rippen beim Transport verbiegen?
Mit 0,3 mm Rippen und Standard-PE-Beutel + Wabenkarton, 15 kg pro Karton, sind Schäden selten. Für schwere Seerouten oder automatisierte Handhabung empfehlen wir eine doppellagige Zwischenlage, die wir ohne Werkzeugkosten spezifizieren können. Wir haben 300.000 Stück pro Monat auf diese Weise versandt, ohne einen Transportschaden in den letzten 3 Jahren.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem KMG-Bericht und 3D-STEP auf Anfrage. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,15 mm über 100 mm in Ihrer eigenen Montage prüfen.
Wie wir fertigen und versenden
Die Linie befindet sich in Dongguan in einem einzigen ISO9001-Werk. 25-t-Pressen decken die Familie der Preisliste für Aluminium-Kühlkörper 2026 ab, und 300.000 Stück pro Monat sind die aktuelle zugesagte Leistung.
Direktbezug aus Dongguan: Coil-Material, Umformen, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass eine Ebenheit von 0,15 mm über 100 mm verifiziert wird, bevor das Teil verpackt wird.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 1,5 mm oder 0,15 mm über 100 mm stoppen den Lauf am Werkzeug statt bei der Endprüfung.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Reproduzierbares 0,3-mm-Rippenprofil bei 300.000 Stück
Erfordert 25-t-Werkzeug; Werkzeugverschleiß verschiebt die Rippenteilung
Stranggepresst
Einfache Profile
Kann 0,3-mm-Rippenprofil nicht halten; Chargenschwankung
Zweiteiliger Kühler
Komplexe Geometrien
Klebeschicht erhöht den thermischen Pfad
Hartlötverbindung
Gemischte Materialien
Verbindung kann versagen; zusätzliche Schnittstelle
Reinkupfer C110
0,62 K/W bei ΔT = 60 K
Höhere Materialkosten als Aluminium
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
25-t-Hub; ±0,05 mm Werkzeug
Rippenteilung innerhalb ±0,05 mm
Rippenformung
0,3-mm-Rippenprofil in einem Hub
Teilung über 300.000-Stück-Serie
Ebenheit
0,15 mm über 100 mm Montagefläche
Granit-Ebenheitsprüfung
Prüfung
KMG plus Granit-Ebenheit
Werkzeugverschleiß als messbare Rippenteilungsverschiebung
Oberflächenbeschaffenheit
Klareloxieren Typ II, 5-10 µm
Standardmäßig aufgebrachte Oberfläche
Häufig gestellte Fragen
Worauf basiert die Preisliste für Aluminium-Kühlkörper 2026?
Die Preisliste 2026 basiert auf einer Serie von 300.000 Stück auf 25-t-Werkzeugen mit einer Wiederholgenauigkeit von ±0,05 mm und einem 25-s-Zyklus. Reinkupfer C110 liefert 0,62 K/W bei ΔT = 60 K, und Klareloxieren Typ II, 5-10 µm ist Standard. Das einteilige Stanzen entfernt Hartlötverbindungen und Klebeschichten.
Welches Material und welche Oberflächenbeschaffenheit sind Standard?
Reinkupfer C110 wird für 0,62 K/W bei ΔT = 60 K verwendet. Klareloxieren Typ II, 5-10 µm wird standardmäßig aufgebracht. Die einteilige gestanzte Konstruktion entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad zwischen Kupfer und Luftstrom.
Welche Toleranz und Ebenheit können Sie halten?
Das Werkzeug läuft mit ±0,05 mm, und das Gesenk formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt. Die Ebenheit beträgt 0,15 mm über 100 mm an der Montagefläche, direkt aus dem Werkzeug gehalten für einen gleichmäßigen Kontakt der thermischen Schnittstelle.
Warum für diesen Kühlkörper Stanzen statt Strangpressen wählen?
Das Stanzen ermöglicht ein reproduzierbares 0,3-mm-Rippenprofil, das das Strangpressen nicht halten kann. Das Gesenk formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt. Die gestanzte Konstruktion toleriert außerdem Chargenschwankungen besser, weil Werkzeugverschleiß als messbare Rippenteilungsverschiebung sichtbar wird.
Wie hoch sind die Zykluszeit und die Produktionskapazität?
Ein einzelner 25-t-Hub formt das gesamte Teil, und der 25-s-Zyklus speist eine Linie mit 300.000 Stück. Da Boden und Rippen als ein Stück gepresst werden, skaliert der Teilepreis nicht mehr mit der Komplexität. Das Werkzeug läuft über die gesamte Serie mit ±0,05 mm.
Wie prüfen Sie Rippenteilung und Ebenheit vor dem Versand?
Die Prüfung verwendet KMG plus Granit-Ebenheit. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung erkennt. Die Ebenheit beträgt 0,15 mm über 100 mm an der Montagefläche. Das Werkzeug hält ±0,05 mm, und das 0,3-mm-Rippenprofil wird über die Serie von 300.000 Stück geprüft.
Verbessert das einteilige Design die thermische Leistung?
Ja. Da Boden und Rippen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen Reinkupfer C110 und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst, was 0,62 K/W bei ΔT = 60 K unterstützt.