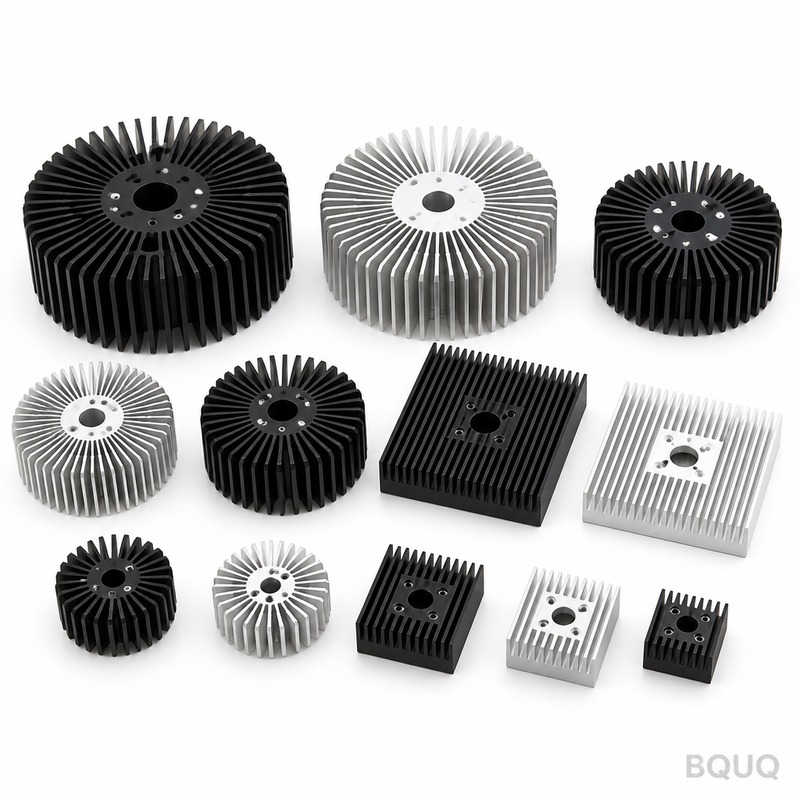
LED-High-Bay-Kühlkörper: 6063-T5-Strangpressprofil, φ150mm, schwarz eloxiert, 5K-20K/Monat
Ein stranggepresster Kühlkörper für LED-High-Bay-Leuchten wirkt wie ein Massenprodukt, bis er in den realen Einsatz kommt: heiße Deckenluft an einem Sommernachmittag in einem Golf-Lager, eine LED-Platine, die niemals ihre Sperrschichttemperatur überschreiten darf, und ein Markenruf, der von jedem ausgelieferten Stück abhängt. Das Bauteil muss stabile Strangpressgeometrie, eine präzisionsbearbeitete Montagefläche und eine haltbare schwarz eloxierte Oberfläche vereinen – und das alles bei 5.000 bis 20.000 Stück pro Monat ohne Chargenschwankungen.
Projekthintergrund & Herausforderung
Unser Kunde ist eine LED-Leuchtenmarke, die High-Bay- und Low-Bay-Leuchten in den Nahen Osten und nach Europa verkauft. Ihre 150W-200W-High-Bay-Plattform verwendet einen zylindrischen Kühlkörper über dem LED-Modul: Außendurchmesser φ150mm, Länge 180mm, mit stranggepressten Lamellen über den gesamten Umfang. Leuchten in diesem Markt brennen 12-16 Stunden am Tag, und im Sommer kann die Umgebungsluft nahe der Lagerdecke 50 °C überschreiten. Bei diesen Temperaturen muss ein erheblicher Teil der Wärme sowohl durch Strahlung als auch durch Konvektion abgeführt werden, weshalb die Zeichnung eine schwarz eloxierte Oberfläche mit Infrarot-Emissionsgrad ≥0,85 statt blankem Aluminium vorsah.
Drei Probleme hatten den Kunden dazu gebracht, das Bauteil neu zu beziehen. Erstens lieferte der vorherige Lieferant rohes Strangpressprofil mit gesägter Montagefläche; die Ebenheit schwankte von Charge zu Charge zwischen etwa 0,15mm und 0,3mm, was übermäßiges Auftragen von Wärmeleitpaste erzwang und dennoch Hotspots auf der LED-Platine hinterließ. Zweitens driftete die schwarze Eloxalfarbe zwischen den Produktionschargen sichtbar – leicht zu bemerken, wenn Leuchten in derselben Halle nebeneinander hängen. Drittens die Kapazität: Wenn die Saison für Einzelhandels- und Logistikausbau ihren Höhepunkt erreichte, konnte der Lieferant nicht ohne Lieferausfälle von 5.000 auf 20.000 Stück pro Monat hochfahren.
Die technischen Anforderungen wurden daher ohne Interpretationsspielraum in die Zeichnung geschrieben: 6063-T5-Strangpressprofil, Lamellendicke 0,8mm mit gleichmäßigem Abstand um das Profil, Montagefläche auf 0,05mm Ebenheit bearbeitet, schwarz eloxierte Oberfläche mit Emissionsgrad ≥0,85 und ein monatliches Volumen von 5.000-20.000 Stück mit kurzfristigen Spitzen.
BQUQ Prozesslösung
BQUQ behandelte dies als ein thermisches Bauteil statt als drei getrennte Arbeitsgänge und verknüpfte Strangpressprofil, CNC-Planbearbeitung und Eloxieren zu einem einzigen kontrollierten Ablauf unter einem Qualitätssystem.
Strangpressmatrize und Profilkontrolle
Das φ150mm-Profil mit 0,8mm Lamellen wird aus 6063-Bolzen stranggepresst, auf der Presse abgeschreckt und auf T5 ausgehärtet – die Standard-Aluminiumlegierung für LED-Thermikkomponenten wegen ihrer Balance aus Extrudierbarkeit und Wärmeleitfähigkeit. Für diesen Kunden wird eine dedizierte Matrize gepflegt, wobei die Matrizenlager nach einem festen Zeitplan inspiziert und nachpoliert werden, damit die Lamellengeometrie über das Jahr konstant bleibt. Die Lamellenspitzen werden bei jedem Produktionslauf überwacht; die Dicke wird nur innerhalb des vereinbarten Toleranzbands nach unten von 0,8mm gehalten, damit die Luftströmungskanäle zwischen den Lamellen nie so eng werden, dass die Konvektion leidet. Die stranggepressten Längen werden spannungsentlastet und vor dem Schneiden gerichtet, um den langen 180mm-Körper gerade zu halten, was die spätere einstufige Planbearbeitung ermöglicht. Das Schneiden wird so geplant, dass jede Eloxiercharge aus einer Strangpresscharge stammt, wodurch der Legierungszustand gleichmäßig bleibt und das Eloxal ein konsistentes Substrat zum Aufbauen erhält.
CNC-Planbearbeitung der Montagebasis
Jeder Rohling wird in weichen Backen gespannt und die Montagefläche in einem einzigen kontinuierlichen Durchgang auf CNC-Drehzentren plangefräst. Die einstufige Planbearbeitung ist bewusst gewählt: Sie beseitigt den Ebenheitsfehler, den Sägeschnitt oder mehrstufige Bearbeitung einbringen, und hinterlässt eine gleichmäßige feine Oberfläche, die Wärmeleitpaste gleichmäßig unter dem LED-Modul verteilt. Die Ebenheitsanforderung von 0,05mm wird durch CMM-Stichproben an Erstmustern und in einem festen In-Prozess-Rhythmus verifiziert. Befestigungslöcher für die LED-Baugruppe werden in derselben Aufspannung gebohrt, sodass sich zwischen Loch und Fläche nie ein zweiter Spannfehler akkumuliert. Hier wird der ursprüngliche Schmerzpunkt des Kunden – wellige Montageflächen und Hotspots – an der Quelle beseitigt.
Schwarz Eloxieren mit Chargenfarbkontrolle
Die Kühlkörper werden schwarz eloxiert mit einer Dicke, die gewählt wurde, um den Infrarot-Emissionsgrad auf ≥0,85 zu erhöhen, während der eigene Wärmewiderstand der Beschichtung vernachlässigbar bleibt. Die Parameter des Farbbads werden pro Produktionscharge fixiert, und jede Charge wird vor dem Verpacken in einer Standard-Lichtbox mit aufbewahrten Mastermustern verglichen – so wurde die sichtbare Farbdrift zwischen Chargen beseitigt. Die Eloxaldicke wird mit einem Wirbelstrommessgerät an jeder Charge geprüft und in den Versandpapieren dokumentiert, sodass die Eingangsprüfung des Kunden die Strahlungsleistungsspezifikation ohne Nachtest verifizieren kann.
Die Verpackung ist konstruktiv geplant und kein nachträglicher Gedanke: Kühlkörper werden in Trennwänden verschachtelt, wobei die Lamellenspitzen geschützt sind, denn eine verbogene Lamellenspitze an einem φ150mm-Profil ist sowohl ein optischer Reklamationsgrund als auch ein Konvektionsverlust. Kartons werden vor der Freigabe des Versandwegs durch Falltests qualifiziert.Die Montagegeometrie wird so eng wie die thermische Form gehalten: Der Lochkreis und die Auflagefläche der LED-Platine werden nach dem Strangpressen und Aushärten CNC-bearbeitet, mit Lochpositionen bei ±0,1 mm und der Auflagefläche auf 0,05 mm Ebenheit bearbeitet, damit die Spalte für Wärmeleitpaste über die gesamte Platine dünn bleiben. Dieser Bearbeitungsschritt macht aus einem stranggepressten Profil einen Drop-in-Kühlkörper für die Leuchtenmontagelinie.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 6063-T5 Aluminium-Strangpressprofil |
| Gesamtabmessungen | Außendurchmesser φ150mm, Länge 180mm |
| Lamellendicke | 0,8mm stranggepresste Lamellen, gleichmäßiger Abstand |
| Ebenheit der Montagefläche | 0,05mm, einstufige CNC-Planbearbeitung |
| Oberflächenbeschaffenheit | Schwarz eloxiert, Infrarot-Emissionsgrad ≥0,85 |
| Volumen | 5.000-20.000 Stk./Monat mit Spitzenflexibilität |
| Prüfung | CMM-Ebenheitsstichproben, Wirbelstrom-Eloxalmessgerät, Farbabgleich gegen Mastermuster, CPK≥1,33 bei kritischen Maßen |
| Lieferung | Muster in 3-7 Tagen, erste Charge in 12-20 Tagen |
Qualitätskontrolle & Lieferung
Die Produktion läuft unter einem ISO9001:2015-Qualitätssystem. Die Erstmusterprüfung umfasst das vollständige CMM-Layout des Profils, die Ebenheit der Montagefläche und die Lochpositionen; Eloxaldicke und emissionsgradkritische Oberflächenbeschaffenheit werden an jeder Charge gemessen. Die In-Prozess-Stichprobenkontrolle verfolgt Lamellengeometrie und Ebenheit der Montagefläche in fester Frequenz, und der CPK bei kritischen Maßen wird über rollierende monatliche Chargen bei ≥1,33 gehalten. Jede Lieferung enthält einen Prüfbericht, sodass das Qualitätsteam des Kunden die Ware am Dock freigeben kann, ohne nachzumessen.
Ergebnis: Erste Muster innerhalb von 7 Tagen freigegeben, erste Produktionscharge von 10.000 Stück innerhalb des vereinbarten Fensters geliefert, und der Lieferplan hat seitdem über zwei Spitzensaisons reibungslos zwischen 5.000 und 20.000 Stück pro Monat geschwankt – mit null Farbabweichungsreklamationen und einem messbaren Rückgang von LED-Hotspot-Ausfällen im Burn-in-Test des Kunden.
Verwandte Produkte & Ressourcen
Um mehr aus dieser Produktfamilie zu sehen und wie BQUQ sie skaliert, durchsuchen Sie die Kollektionen für schwarz eloxierte und stranggepresste Kühlkörper:
- Kundenspezifische schwarz eloxierte Aluminium-Kühlkörper-Kollektion
- Kundenspezifische stranggepresste Aluminium-Kühlkörper-Kollektion
Für Produktionskapazität, Ausstattung und Details zum Qualitätssystem besuchen Sie Fabrikstärke.
FAQ
Können Sie Lamellen dünner als 0,8mm an einem stranggepressten Kühlkörper herstellen?
Für das Strangpressen ist etwa 0,8mm eine praktische Untergrenze für ein φ150mm-Profil; viel dünner birgt das Risiko von Matrizenverformung und ungleichmäßigen Lamellen. Wenn ein Design 0,3mm Lamellen benötigt, ist der richtige Prozess eine gestanzte Lamellenbaugruppe: Lamellen aus 0,3mm Aluminiumblech gestanzt und in eine CNC-bearbeitete Basis montiert, was BQUQ ebenfalls produziert.
Wie garantieren Sie 0,05mm Ebenheit auf der Montagefläche?
Die Fläche wird in einem kontinuierlichen CNC-Durchgang bearbeitet statt gesägt oder stufenweise, was die Hauptursache für Welligkeit beseitigt. Die Ebenheit wird dann durch CMM an Erstmustern und in fester In-Prozess-Stichprobenfrequenz verifiziert, wobei CPK≥1,33 für das Maß über monatliche Chargen verfolgt wird.
Warum wird schwarz Eloxieren statt blankem Aluminium spezifiziert?
Blankes Aluminium reflektiert Infrarot; schwarz eloxierte Oberflächen haben einen Emissionsgrad von ≥0,85, sodass sie Wärme weit effektiver abstrahlen. In einem geschlossenen High-Bay-Gehäuse, das bei über 45 °C Umgebungstemperatur läuft, senkt dieser Strahlungsanteil die LED-Sperrschichttemperatur messbar und verlängert die Lebensdauer des Lichtstroms.
Wie sind die Muster- und Chargenlieferzeiten?
Muster dauern 3-7 Tage nach Zeichnungsfreigabe, und eine erste Produktionscharge wird in 12-20 Tagen versandt, abhängig von der Eloxierwarteschlange und dem Volumen. Nach der ersten Charge sind rollierende Monatspläne von 1K bis 100K Stück Standard, sodass die Spitzensaison-Flexibilität von 5.000 auf 20.000 Stück pro Monat keine Requalifizierung erfordert.