Rechenzentrum-Stromschienen-Stanzen: T2-Kupfer 2mm, hochleitfähig, 100K/Monat
Eine Rechenzentrum-Stromschiene führt den vollen Fehlerstrom eines Racks, und ihre gestanzte Schnittstelle ist der Ort, an dem dieser Strom entweder sauber durchgeht oder sich in Wärme verwandelt. Zwei Dinge entscheiden über das Ergebnis: die Leitfähigkeit des Kupfers und die Qualität der gestanzten Kontaktoberfläche. Ist eines davon falsch, entstehen Hotspots, der Spannungsabfall steigt, und das Bauteil fällt genau im falschen Moment durch die thermische Prüfung.
Projekthintergrund & Herausforderung
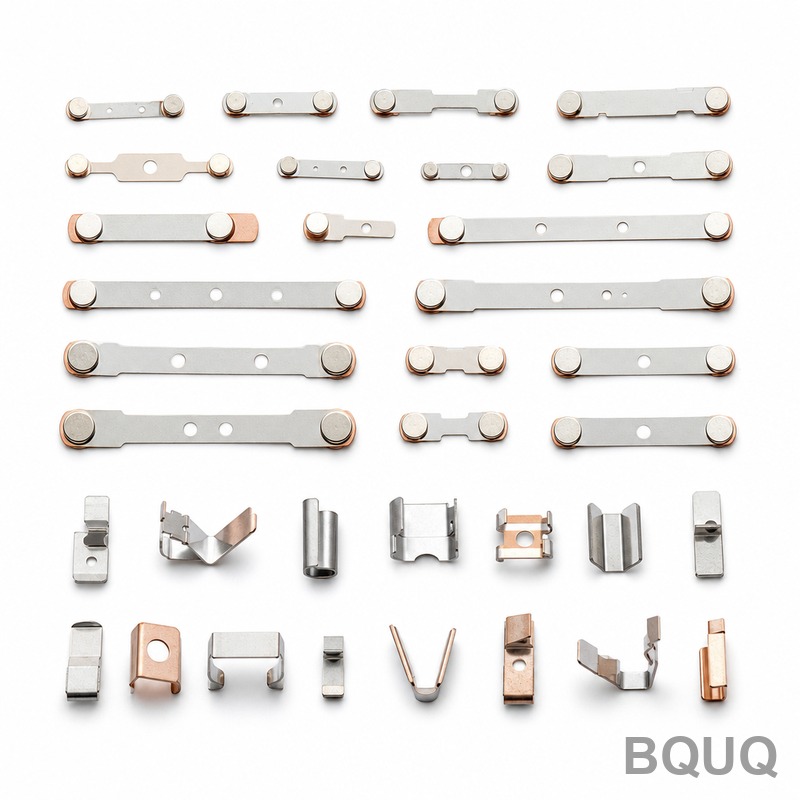
Ein Hersteller von Stromversorgungshardware für Rechenzentren kam mit einer Familie gestanzter Kupferstromschienen für die Hochstromverteilung in Racks und Busway-Systemen zu uns. Die Teile werden aus 2mm T2-Kupferband geformt, und bei dieser Dicke ist das Material steif genug, um sich gegen das Werkzeug zu stemmen, aber weich genug, um sich dort zu verformen, wo man es nicht will. Die Stückzahlen begannen bei 100.000 Stück pro Monat mit einem klaren Pfad zu einem Vielfachen davon, während die Plattform ausgerollt wird.
Die Stromschienen müssen einen niedrigen Kontaktwiderstand an verschraubten und steckbaren Schnittstellen liefern, die Ebenheit halten, damit sie richtig gegen die Gegenstücke anliegen, und eine Verzinnung tragen, die die Oberfläche über Jahre in einer warmen, kontinuierlich belasteten Umgebung stabil hält. Jeder Grat auf einer Kontaktfläche, jeder Riss an einer Biegung, jede Variation der Schichtdicke wird zu einem Zuverlässigkeitsrisiko in einem System, das sich niemand leisten kann, wegen eines einzelnen gestanzten Teils offline zu gehen.
Die technische Herausforderung besteht darin, dass diese Anforderungen beim Stanzen gegeneinander wirken. Höher leitfähiges Kupfer ist weicher und neigt eher zu Kantenrissen und Kaltverschweißungen; engere Biegeradien erhöhen das Bruchrisiko an der Außenseite der Biegung; und ein 2mm-Querschnitt bedeutet, dass das Werkzeug schwere Tonnage tragen muss und trotzdem an jeder Kontaktkante einen sauberen, gratfreien Schnitt erzeugen muss. Kommt danach die Verzinnung hinzu, müssen Schneidkanten und Ebenheit bereits stimmen, denn die Beschichtung verstärkt nur, was das Stanzen hinterlassen hat.
Kommerzieller Druck fügte eine zweite Einschränkung hinzu. Die Stromschienenfamilie ändert sich mit jeder Rack-Generation, sodass das Werkzeug einmal konstruiert werden musste und dann über lange Läufe hinweg konsistent produzieren musste, während Merkmale zwischen Programmen überarbeitet werden können, ohne das gesamte Werkzeug zu verschrotten. Das bedeutete vorhersehbare Werkzeugstandzeit, kontrollierten Grat und einen Prozess, der messbar ist, nicht nur läuft.
Die Materialauswahl stand früh fest: T2-Kupfer, eine hochleitfähige Sorte, die der Standard für DC-Stromversorgungshardware ist, in 2mm Dicke, um den Strom ohne übermäßigen Temperaturanstieg zu führen. Diese Wahl, kombiniert mit den Stückzahlen, schloss Zerspanung oder Gießen aus und wies direkt auf das Folgeverbundwerkzeug-Stanzen als einzigen Weg, der Kosten und Konsistenz gleichzeitig erreichen kann.
BQUQ Prozesslösung
Insgesamt: Konstruktion eines Folgeverbundwerkzeugs um das reale Verhalten des Kupfers herum, Steuerung der Umformung in Stufen und Behandlung der Kontaktflächen als Präzisionsmerkmale statt als Nebenprodukte des Stanzens.
Folgeverbundwerkzeug-Konstruktion
Die Stromschienen laufen auf einem kontinuierlichen Folgeverbundwerkzeug, sodass jedes Merkmal, von Passbohrungen über Konturprofile, Biegelinien bis zum finalen Beschnitt, vom selben Werkzeug in einem Durchgang gesetzt wird, was die Beziehungen zwischen Bohrung und Kante über Millionen Hübe konsistent hält. Das Werkzeug ist mit gestufter Umformung ausgelegt, sodass jede Biegung einen Anteil der Verformung übernimmt, anstatt einen aggressiven Schlag, und genau das verhindert Risse an 2mm T2-Kupfer am Außenradius.
Umformen, Biegen & Entgraten
Biegeradien werden auf die reale Dehnung des Materials abgestimmt, nicht auf das Minimum der Zeichnung, und die Schneidkanten werden instand gehalten, um einen sauberen Schnitt mit minimalem Grat zu erzeugen. Nach dem Umformen durchlaufen die Teile einen kontrollierten Entgratungsschritt, der scharfe Kanten an den Kontaktflächen und Schraubenlöchern entfernt, ohne die Merkmale zu verrunden, die scharf bleiben müssen. Da das Werkzeug ein Folgeverbundwerkzeug ist, wird das Teil in einem kontinuierlichen Fluss vollständig geformt und getrennt, was die Zykluszeit niedrig und die Maßkonsistenz bei 100.000 Stück pro Monat hoch hält.
Verzinnung & Kontrolle des Kontaktwiderstands
Die Beschichtung ist der Punkt, an dem die langfristige Zuverlässigkeit der Stromschiene festgelegt wird. Die Teile werden mit kontrollierter Dicke und guter Haftung beschichtet, und der Prozess wird überwacht, damit sich das Zinn nicht ungleichmäßig an Kanten oder Bohrungswänden aufbaut, wo der Kontaktwiderstand still ansteigt. Die Ebenheit wird nach der Beschichtung verifiziert, denn eine beschichtete Stromschiene, die nicht flach aufliegt, zeigt einen hohen Widerstand, egal wie gut das Kupfer darunter ist. Vernickelung ist verfügbar, wo eine härtere, verschleißfestere Oberfläche für wiederholte Steckzyklen benötigt wird.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | T2-Kupferband, 2mm Material (0,1-3mm Bereich verfügbar) |
| Umformung | Folgeverbund-/kontinuierliches Werkzeugstanzen mit gestuftem Biegen |
| Bohrungspositionen | ±0,05mm, Biegewinkelabweichung innerhalb 0,5 Grad |
| Oberflächenbehandlung | Verzinnung (Vernickelung verfügbar); beschichtete Ebenheit kontrolliert |
| Kontaktwiderstand | Niedrig und stabil über Chargen hinweg, am fertigen Teil verifiziert |
| Stückzahl | 100.000 Stk./Monat, skalierbar auf Millionenstückzahlen |
| Prüfung | Maßprüfung pro Los, Schichtdicke und Ebenheitsverifikation |
| Lieferung | Muster in 5 Tagen, erste Produktionscharge in 18 Tagen |
Qualitätskontrolle & Lieferung
Vor der Serienproduktion bestätigt eine Erstmusterprüfung die Konturprofile, Bohrungspositionen, Biegewinkel, den Gratzustand und die Schichtdicke gegen die Zeichnung. Dieses freigegebene Erstmuster wird zur Basis für das gesamte Programm und wird erneut geprüft, wann immer das Werkzeug gewartet oder eine neue Coil-Charge eingeführt wird.
In der Produktion trägt jedes Los eine Maßprüfung mit Stichproben, Schichtdickenverifikation und eine Ebenheitsprüfung an den Auflageflächen. Grathöhe und Kantenzustand werden überwacht, weil sie die Kontaktqualität bestimmen. Der gesamte Ablauf läuft unter einem ISO9001:2015-Qualitätssystem.
Ergebnis: Muster in 5 Tagen, erste Produktionscharge in 18 Tagen und ein stabiler Prozess bei 100.000 Stück pro Monat, der auf Millionenstückzahlen skalierte, als die Plattform des Kunden wuchs. Der Kontaktwiderstand blieb von Los zu Los konsistent, und die Ebenheit hielt nach der Beschichtung die Auflageanforderung ein, was die Teile von der thermischen Fehlerliste des Kunden fernhielt.
Verwandte Produkte & Ressourcen
Gestanzte Kupfer- und Messingteile für elektrische Anwendungen sind hier eine regelmäßige Anfrage. Verwandte Kollektionen umfassen Gestanzte Messing-Elektroanschlüsse & Kontakte und Gestanzte Bipolarplatten für Wasserstoff-Brennstoffzellen, die beide dieselben Herausforderungen bei Leitfähigkeit, Ebenheit und Beschichtung wie eine Stromschiene teilen.
Für Prozessfragen zu Stanztoleranzen, Beschichtung und Stückzahlen besuchen Sie unser FAQ-Center, oder senden Sie eine Zeichnung und wir senden innerhalb von 12 Stunden ein Angebot.
FAQ
Können Sie 2mm T2-Kupfer ohne Risse an den Biegungen stanzen?
Ja, wenn das Werkzeug dafür ausgelegt ist. Wir stufen die Umformung, sodass jede Biegung die Verformung teilt, legen Radien auf die reale Dehnung des Kupfers fest und halten die Schneidkanten scharf. Das Erstmuster bestätigt Biegeradius, Grat und Beschichtung, bevor der Lauf beginnt, und der Prozess wird von Los zu Los bei 100.000 Stück pro Monat überwacht.
Wie halten Sie den Kontaktwiderstand niedrig und stabil?
Indem wir die Oberfläche kontrollieren, nicht nur das Kupfer. Gratfreie Kontaktflächen, gleichmäßige Verzinnung mit guter Haftung und nach der Beschichtung verifizierte Ebenheit halten die Schnittstelle sauber und konsistent. Jedes Los wird auf Schichtdicke und Ebenheit geprüft, wo Kontaktwiderstandsprobleme üblicherweise beginnen.
Welche Stückzahlen kann ein Folgeverbundwerkzeug hier bewältigen?
Kontinuierliches Werkzeugstanzen läuft von 100.000 Stück pro Monat aufwärts bis zu Millionenstückzahlen, mit Materialdicken von 0,1mm bis 3mm. Das Werkzeug wird einmal konstruiert und produziert dann konsistent über lange Läufe, sodass eine hochfahrende Rack-Plattform skalieren kann, ohne dass jede Generation einen neuen Prozess benötigt.
Bieten Sie Verzinnung und Vernickelung auf gestanztem Kupfer an?
Ja. Verzinnung ist Standard für stabile, lötbare Kontaktoberflächen, und Vernickelung ist verfügbar, wo eine härtere, verschleißfestere Oberfläche für wiederholtes Stecken benötigt wird. Beide sind dickengesteuert, und die Ebenheit wird nach der Beschichtung verifiziert, damit das Teil weiterhin richtig gegen seine Gegenstromschiene anliegt.