5G RRU Kühlkörper: 300mm Strangpressprofil, CNC-bearbeitet, schwarz eloxiert
Eine 5G Remote Radio Unit packt ihre Leistungsverstärker in ein Gehäuse von der Größe einer Schuhschachtel und hängt dieses dann an einem Mast in die Sonne. Der Kühlkörper ist der gesamte thermische Pfad des Gehäuses und muss passiv arbeiten – kein Lüfter, keine Pumpe – bei 300mm Länge, mit einer bearbeiteten Schnittstelle zur HF-Platine und Befestigungsmerkmalen, die Wind und Vibration überstehen. Bei so langen Profilen treffen Extrusionsgeradheit, Bearbeitungsgenauigkeit und Eloxalqualität aufeinander.
Projekthintergrund & Herausforderung
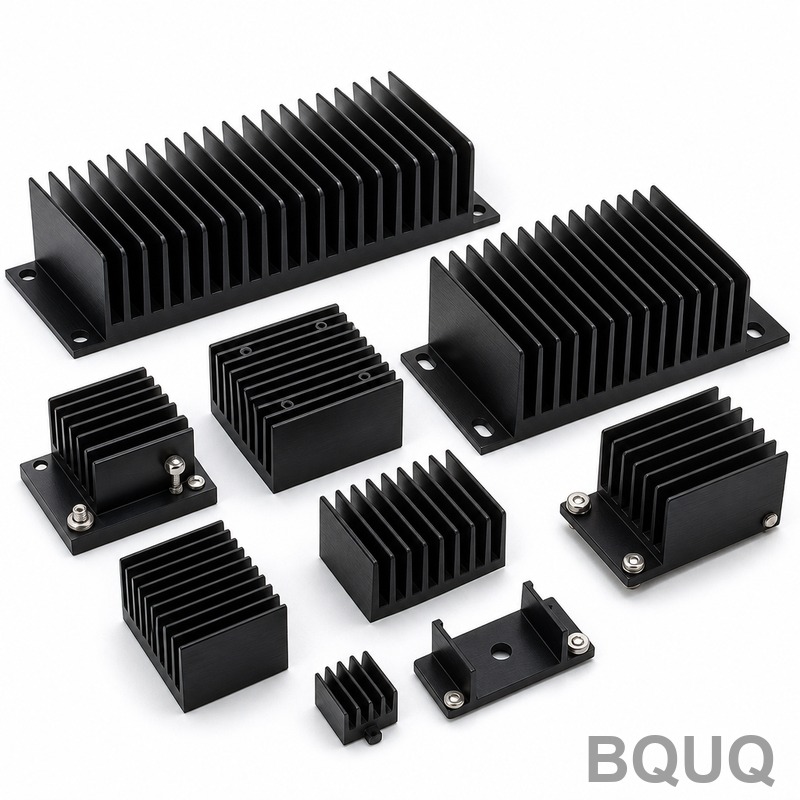
Ein Anbieter von Telekommunikationsinfrastruktur, der 5G RRU-Hardware liefert, brachte uns einen 300mm stranggepressten Kühlkörper, der gleichzeitig Teil des Funkgehäuses ist. Die Stückzahlen betrugen 10.000 Stück pro Monat. Das Profil ist 6063-T5 mit einem dichten Rippenfeld auf der Außenseite und einer flachen Innenfläche, auf der die HF-Leistungsplatine montiert wird. Es sieht wie eine einfache Strangpressung aus, bis man die Bearbeitungs- und Oberflächenhinweise liest.
Die Matrize musste auf Anhieb stimmen, denn ein Rippenfeld mit ungleichmäßigen Wandstärken lässt sich in großen Stückzahlen schlecht strangpressen. Der Anbieter hatte das bereits bei einer früheren Revision erlebt, bei der dünne Rippen anders abkühlten als der dicke Sockel und leicht wellig aus der Presse kamen, sodass das Gehäuse nicht sauber gegen seine Dichtung schloss.
Die thermische Vorgabe war ebenso spezifisch. Da keine aktive Kühlung erlaubt war, musste das Rippenfeld die volle Verstärkerlast an die ruhende Luft abgeben, und das Wärmeleitpad der Platine hält nur Kontakt, wenn die bearbeitete Schnittstelle flach genug bleibt. Damit standen Ebenheit der Montagefläche und Rippengeometrie gemeinsam auf der kurzen Liste der Merkmale, von denen dieses Teil lebt oder stirbt.
Drei Dinge machen dieses Teil schwierig. Erstens die Länge: Ab 300mm werden Extrusionsgeradheit und Verwindung schlechter, und ein gebogenes Profil sitzt nicht gegen die Gehäusedichtung. Zweitens müssen die Montagefläche und eine Reihe von Gewindebossen nach dem Strangpressen bearbeitet werden, und sie müssen relativ zum Rippenfeld an der richtigen Stelle sitzen, nicht relativ zu einem gebogenen Rohteil. Drittens die schwarze Eloxierung: Bei einem 300mm-Teil fallen ungleichmäßige oder dünne Beschichtungen sofort auf, und ein maskiertes Massepad muss vollkommen sauber bleiben, damit die Platine weiterhin am Gehäuse geerdet ist.
Der Anbieter hatte das Profil von einem Lieferanten gekauft und es zur Bearbeitung und Eloxierung an zwei weitere geschickt. Jede Übergabe fügte dem Zeitplan Tage hinzu, und jeder Lieferant zeigte auf die anderen, sobald eine Charge aus der Toleranz lief. Sie wollten einen Partner, der die gesamte Abfolge vom Strangpressen bis zum verpackten Fertigteil verantwortet.
BQUQ Prozesslösung
Wir extrudieren das Profil, stabilisieren es und bearbeiten dann nur die Flächen, die exakt sein müssen – so bleibt das Rippenfeld stranggepresst und die Schnittstelle durchgängig kontrolliert.
Profilstrangpressen und Geradheitskontrolle
6063-T5 Strangpressprofil mit dem Rippenfeld auf der Außenfläche, gefolgt von Reckrichten, um die 300mm Länge wieder auf 0,5mm Geradheit zu bringen, damit es sauber gegen die Gehäusedichtung schließt. Die Rohteile werden dann auf Länge geschnitten und vor der Bearbeitung spannungsstabilisiert, damit das Teil nach dem Schneiden der Befestigungsmerkmale nicht kriecht und die Länge während der Eloxierung stabil bleibt. Die Rippenwandstärke wird über das Profil hinweg kontrolliert, damit die langen Rippen den Sockel nicht aus der Linie ziehen, und die Strangpressgeschwindigkeit und Kühlung werden konstant gehalten, damit die Rippenspitzen über die Länge gerade verlaufen und nicht abdriften, während das Profil die Matrize verlässt.
CNC-Fräsen der Montageschnittstelle
Die innere Montagefläche und das Gewindebossmuster werden in einer Aufspannung gefräst, wobei die Fläche auf 0,05mm eben gehalten und die Boss-Positionen auf 0,01mm relativ zu den Schnittstellenbezugspunkten positioniert werden. Die Rippenseite bleibt unberührt, sodass die von der Matrize geformte thermische Oberfläche nicht durch Fräser oder Späne gestört wird. Gefräste Kanten werden prozessbegleitend entgratet, denn ein Grat auf der Montagefläche würde die Platine von ihrem Wärmeleitpad abheben und die Platine still um ihren Kontakt bringen.
Schwarz Eloxieren und maskierte Kontaktflächen
Die Teile durchlaufen eine schwarze Eloxierung für Korrosionsbeständigkeit und ein gleichmäßiges Aussehen. Das Massepad und die Platinenschnittstelle werden maskiert, damit keine Beschichtung dort sitzt, wo Leitfähigkeit benötigt wird, und die Beschichtungsdicke wird kontrolliert, damit sie keine Rippenzwischenräume überbrückt oder die Rippenkanten verrundet. Eine Maskierungsnachkontrolle vor dem Verpacken bestätigt, dass kein Eloxal auf die Montagepads gekrochen ist – eine Fehlerart, die erst sichtbar wird, wenn das Gerät seinen Erdungstest nicht besteht. Die Beschichtung auf dem Rippenfeld wird zudem dünn genug gehalten, dass sie die Oberflächentemperatur, die die Rippen abführen sollen, nicht messbar erhöht.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 6063-T5 stranggepresstes Aluminium |
| Profillänge | 300mm |
| Ebenheit der Montagefläche | 0,05mm |
| Boss- / Bohrungsposition | ±0,01mm |
| Geradheit | ≤0,5mm über die gesamte Länge |
| Rippendicke | 1,0mm (0,3mm minimale Fähigkeit) |
| Oberflächenbeschaffenheit | Schwarz eloxiert, maskiertes Massepad und Platinenschnittstelle |
| Stückzahl | 10.000 Stück/Monat |
| Prüfung | CMM-Layout + Luftmessung an der Schnittstelle, CPK≥1,33 |
| Lieferung | Muster in 6 Tagen, erste 10.000-Stück-Charge in 18 Tagen |
Qualitätskontrolle & Lieferung
Die Erstmusterprüfung ist ein vollständiges CMM-Layout: Ebenheit über die Montagefläche kartiert, Boss-Positionen gegen die Platinenzeichnung verifiziert, Geradheit über die vollen 300mm geprüft und Eloxaldicke sowie Maskierung bestätigt, bevor die Charge freigegeben wird. Kritische Schnittstellenmerkmale haben ein CPK-Ziel von 1,33 oder besser, und die Daten werden mit jeder Charge unter einem ISO9001:2015-Qualitätssystem mitgeliefert. Prüfaufzeichnungen werden pro Charge aufbewahrt, sodass eine Feldanfrage bis zum Strangpresslauf und der Oberflächenlinie zurückverfolgt werden kann, die sie erzeugt hat.
Ergebnis: Die Muster wurden in 6 Tagen freigegeben, die erste 10.000-Stück-Charge wurde in 18 Tagen versandt, und das Teil läuft nun in einem rollierenden Monatsplan. Da Strangpressen, Bearbeitung, Eloxieren und Prüfung in einer Abfolge liegen, konnte der Anbieter zwei externe Lieferanten sowie den gesamten Versand- und Requalifizierungsaufwand einsparen. Die Ebenheit der Montagefläche und die Boss-Positionen blieben während des Qualifizierungslaufs innerhalb der Toleranz, und die schwarz eloxierte Oberfläche kam über die gesamte Länge jedes 300mm-Teils gleichmäßig heraus.
Verwandte Produkte & Ressourcen
Durchsuchen Sie die Kollektion Custom Extruded Aluminum Heat Sink für die breitere Profilpalette oder die Kollektion Black Anodized Aluminum Heat Sink für fertige Teile wie dieses. Häufige Fragen zu Toleranzen, Oberflächen und Lieferzeiten werden in unserem FAQ Center beantwortet. Senden Sie eine Zeichnung und erhalten Sie ein Angebot innerhalb von 12 Stunden.
FAQ
Welche Ebenheit und Geradheit können Sie bei einem 300mm stranggepressten Kühlkörper halten?
Wir fräsen die Montagefläche auf 0,05mm eben und halten das Profil über die vollen 300mm auf 0,5mm gerade. Die Geradheit wird gegen das Bezugsmaß der Gehäusedichtung geprüft, und die Ebenheit wird mit einem CMM kartiert statt an einem einzelnen Punkt gemessen, wobei der CPK bei ≥1,33 gehalten wird.
Beeinträchtigt schwarzes Eloxieren die thermische Leistung?
Nicht in einer Weise, die hier relevant wäre. Eloxal ist eine dünne Konversionsschicht, und eine schwarze Oberfläche strahlt Wärme sogar etwas besser ab als blankes Aluminium. Entscheidend ist die Maskierung des Massepads und die Kontrolle der Beschichtungsdicke, damit keine Rippenzwischenräume überbrückt werden, was wir vor dem Verpacken der Charge überprüfen.
Können Sie bestimmte Pads während der Eloxierung maskieren?
Ja. Das Massepad und die Platinenschnittstelle werden maskiert, damit die Beschichtung nie dort sitzt, wo Leitfähigkeit benötigt wird. Die Dicke auf der maskierten Fläche wird nach dem Eloxieren geprüft, und eine abschließende Nachkontrolle bestätigt vor dem Versand, dass keine Beschichtung auf die Montagepads gekrochen ist.
Welche Stückzahl können Sie für einen 5G RRU Kühlkörper fertigen?
Von 1.000 bis 100.000 Stück pro Monat. Dieses Teil läuft mit 10.000 Stück monatlich, wobei eine erste Charge von 10.000 Stück 18 Tage nach Musterfreigabe versandt wurde. Die Muster selbst sind 6 Tage nach Zeichnungsfreigabe fertig.