
Wählen Sie einen Kühlkörper in 8 Schritten – von Watt und Umgebungstemperatur bis zur freigegebenen Teilenummer, mit Entscheidungstabellen. BQUQ (ISO9001, Dongguan) bietet Angebote innerhalb von 12 Stunden.
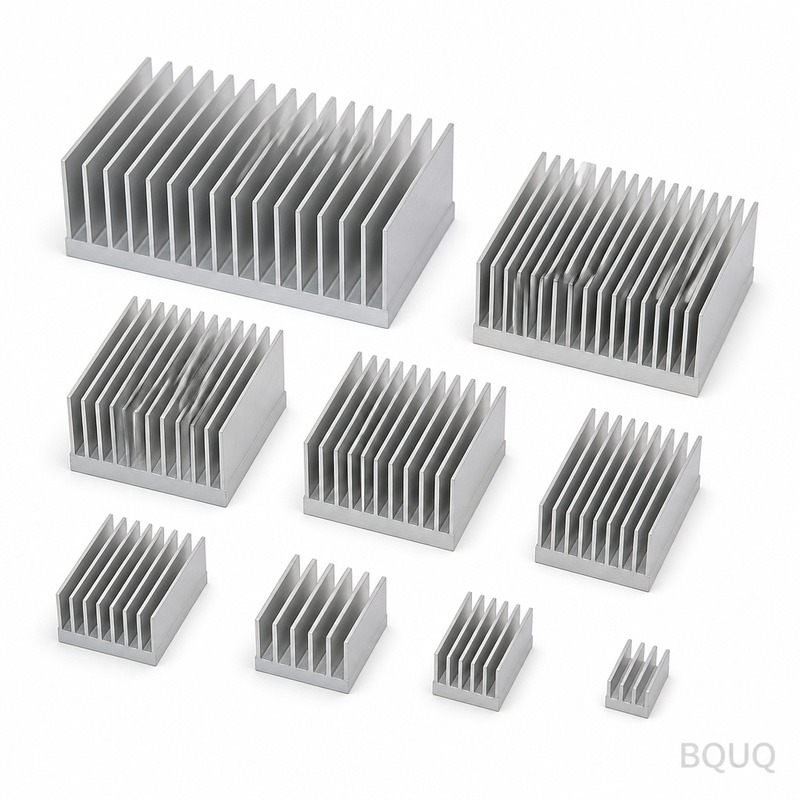
Kühlkörperauswahl in 8 Schritten: Von Watt zur Teilenummer
Die Auswahl eines Kühlkörpers ist ein Trichter in acht Schritten, der mit Watt beginnt und mit einer Teilenummer endet: Verlustleistung definieren, Temperaturgrenzen festlegen, erforderlichen Wärmewiderstand berechnen, Kühlart wählen, Fertigungsverfahren bestimmen, Geometrie dimensionieren, durch Messung verifizieren und mit Prüfdaten freigeben. Schritt eins zu überspringen – nämlich die tatsächliche Leistung zu kennen – ist der häufigste Grund, warum Kühlkörper falsch ausgelegt werden.
Ingenieure neigen dazu, direkt zum Katalog zu springen und nach einem ansprechenden Rippenmuster zu suchen, das in das Gehäuse passt. Das funktioniert nur, wenn das thermische Budget bereits erstellt wurde. Dieser Arbeitsablauf erzwingt zuerst das Budget und ordnet es dann der Fertigungsrealität von stranggepressten, CNC-bearbeiteten und gestanzten Konstruktionen zu. Abgeschlossen wird er mit der Verifizierung, die aus einer Vermutung ein freigegebenes Bauteil macht.
Schritte 1–2: Leistung und Temperaturen festlegen
Schritt 1 ist die gemessene oder simulierte Verlustleistung im ungünstigsten Fall – nicht der typische Datenblattwert und nicht die Marketing-Wattzahl. Wenn das Produkt nicht gemessen wurde, bauen Sie zuerst den Prototyp oder verwenden Sie den maximalen Dauerwert des Herstellers plus Sicherheitsmarge; unser Leitfaden TDP vs. gemessene Leistung zeigt, wie stark Nennwerte reale Bauteile unterschätzen. Schritt 2 legt drei Temperaturen fest: maximale Sperrschicht- oder Gehäusetemperatur aus dem Bauteildatenblatt, ungünstigste Umgebungstemperatur über die gesamte Lebensdauer des Produkts (einschließlich Sonneneinstrahlung, Höhenlage und benachbarter Geräte) sowie die angestrebte Temperaturerhöhung, die Zuverlässigkeitsreserven erhält.
| Eingabe | Herkunft | Häufiger Fehler |
|---|---|---|
| Verlustleistung (W) | Messung oder Worst-Case-Simulation | Typischen statt maximalen Dauerwert verwenden |
| Max. Gehäuse-/Sperrschichttemperatur | Bauteildatenblatt | Derating bei hoher Umgebungstemperatur ignorieren |
| Ungünstigste Umgebungstemperatur | Produktspezifikation + Feldbedingungen | 25 °C Laborluft für ein Außenprodukt verwenden |
| Zulässige Temperaturerhöhung | Zuverlässigkeitsziel | Keine Marge für Alterung von Wärmeleitmaterial oder Staub |
Kernerkenntnis: Wenn einer der vier Eingabewerte eine Schätzung ist, kennzeichnen Sie ihn und fügen Sie an dieser Stelle eine Marge hinzu, anstatt vorzutäuschen, dass Präzision existiert. Ein Budget, das auf geschätzten 10 W und realen 18 W aufbaut, scheitert auf dem Prüfstand, nicht in der Tabellenkalkulation.
Schritte 3–4: Erforderlicher Wärmewiderstand und Kühlart
Schritt 3 berechnet das Budget: Der erforderliche Wärmewiderstand von Kühlkörper zur Luft entspricht (T_Gehäuse,max − T_Umgebung,max) / P abzüglich des Grenzflächenwiderstands. Konkrete Zahlen für diesen Schritt finden Sie in unserer Berechnung zur Kühlkörperdimensionierung. Schritt 4 entscheidet über die Kühlart: natürliche Konvektion, erzwungene Luftkühlung oder Flüssigkeit. Die Kühlart bestimmt die gesamte Geometriefamilie, und die Wahl wird durch Leistungsdichte und Bauraum bestimmt, nicht durch Präferenz.
| Kühlart | Typischer Konvektionskoeffizient | Leistungsbereich (typ.) | Produktbeispiele |
|---|---|---|---|
| Natürliche Konvektion | 5–14 W/m²·K (mit Strahlung) | Bis ca. 30–60 W mit großen Kühlkörpern | LED-Treiber, Verstärker, passive Netzteile |
| Erzwungene Luft, Axiallüfter | 15–60 W/m²·K | 30 W bis mehrere hundert W | Computer, industrielle Antriebe |
| Erzwungene Luft, kanalisiert/Gebläse | 40–150 W/m²·K | Hohe Dichte, kompakt | Server, Telekommunikation, IGBT-Stacks |
| Flüssigkeitskühlplatte | 1.000–10.000 W/m²·K (zum Fluid) | Sehr hohe Wärmestromdichte | EV-Wechselrichter, Laserdioden, HPC |
Kernerkenntnis: Die frühzeitige Wahl der Kühlart verhindert verschwendete Arbeit – niemand sollte die Rippenteilung für einen Kühlkörper mit natürlicher Konvektion wählen, wenn das eigentliche Produkt einen Lüfter oder eine Kühlplatte benötigt. Wenn der Bauraum die passive Lösung nicht zulässt, wechseln Sie zur erzwungenen Luftkühlung, bevor Sie eine heroische Rippengeometrie entwerfen.
Schritte 5–6: Fertigungsverfahren und Geometrie
Schritt 5 ordnet Stückzahl und Geometrie einem Fertigungsverfahren zu. Hier zahlt sich eine Fabrik mit mehreren Fertigungslinien aus, da die Verfahrensentscheidung sowohl Kosten als auch erreichbare Geometrie verändert. Schritt 6 dimensioniert dann die tatsächliche Rippenanordnung – Abstand, Höhe, Dicke, Grundplattendicke – anhand des Widerstandsziels unter Berücksichtigung der verfahrensspezifischen Grenzen.
| Situation | Wahrscheinlich bestes Verfahren | Warum |
|---|---|---|
| Standardprofil passt, beliebige Stückzahl | Strangpressen, auf Länge geschnitten | Niedrigste Kosten, keine Werkzeugkosten, wenn Profil existiert |
| Kundenspezifisches Profil, 500+ Stück/Jahr | Strangpressen mit neuem Werkzeug | Werkzeugkosten amortisieren sich; beste Stückkosten |
| Kleine Stückzahl oder komplexe Grundplattenmerkmale | CNC-Bearbeitung aus Vollmaterial | Keine Werkzeugkosten, enge Grundplattenebenheit und Taschen |
| Sehr hohe Stückzahl, dünne Rippen | Stanzen oder Falten | Blechwirtschaftlichkeit ab 100.000+ Stück |
| Extreme Dichte oder exotische Form | Gebondete/geschabte Rippen | Geometrie, die Strangpressen nicht herstellen kann |
Kernerkenntnis: Die Stückzahl entscheidet mehr über das Verfahren als die Leistung. Ein kundenspezifisches Profil in 50 Stück ist teuer, weil sich das Werkzeug über 50 Teile amortisiert; dasselbe Profil in 5.000 Stück kann die günstigste Option sein. Für Serien unter einigen hundert Stück ohne vorhandenes Profil ist die Bearbeitung aus Vollmaterial in der Regel der pragmatische Weg – Details finden Sie in unserem Leitfaden CNC-bearbeitete Kühlkörper und den Verfahrensoptionen auf unseren Seiten stranggepresste Kühlkörper und gestanzte Kühlkörper.
Schritt 7: Durch Messung verifizieren
Jeder ausgewählte Kühlkörper verdient vor der Freigabe eine Messung. Montieren Sie das Bauteil mit dem Produktions-Wärmeleitmaterial, betreiben Sie es mit maximaler Leistung unter ungünstigsten Umgebungsbedingungen und vergleichen Sie die gemessene Gehäusetemperatur mit dem Budget. Die Platzierung von Thermoelementen und die Testdisziplin sind entscheidend; unser Leitfaden Thermische Tests von Kühlkörpern erklärt, wie Tests tatsächlich durchgeführt werden, damit die Zahl, die Sie lesen, auch der Wahrheit entspricht. Wenn der gemessene Widerstand innerhalb von ca. 10 % des Ziels liegt, geben Sie frei; wenn nicht, zeigt Ihnen die Derating-Tabelle im Dimensionierungsartikel, welche Annahme Sie zuerst überprüfen sollten.
Schritt 8: Freigabe mit Prüfdaten
Die Teilenummer wird erst freigegeben, wenn Zeichnung, Prozess und Verifizierung übereinstimmen. Das bedeutet eine Zeichnung mit tolerierter Grundplattenebenheit und Montagemerkmalen für das von Ihnen gewählte Wärmeleitmaterial, einen Prozess, der diese Merkmale einhalten kann, und einen Lieferanten, der der Charge Prüfdaten beilegt. Bei BQUQ ist das Freigabepaket unkompliziert: eine ISO9001-kontrollierte Zeichnungsprüfung, Bearbeitung gemäß den Toleranzen auf der Zeichnung und dimensionale Prüfberichte mit jeder Charge, sodass das Teil, das Sie am Muster freigeben, auch in der Serienproduktion wiederholt wird. Senden Sie die Zeichnung zusammen mit Watt, Temperaturen, Luftstrom und Bauraum an sc@bquq.com und Sie erhalten das Angebot innerhalb von 12 Arbeitsstunden – dieselben Informationen, die diesen Arbeitsablauf steuern, sind alles, was eine Fabrik benötigt, um den Kühlkörper beim ersten Mal korrekt zu dimensionieren und zu bepreisen.
Häufig gestellte Fragen
F: Was ist das Erste, das man vor der Auswahl eines Kühlkörpers wissen muss?
A: Die tatsächliche Verlustleistung im ungünstigsten Fall, gemessen oder konservativ simuliert. Alles andere – erforderlicher Widerstand, Rippenfläche, Verfahrenswahl – folgt aus Leistung, Umgebungstemperatur und der maximalen Temperatur des Bauteils. Kühlkörper werden rückwärts aus einem thermischen Budget ausgewählt, niemals vorwärts aus einer Grundfläche.
F: Wie entscheide ich zwischen einem stranggepressten und einem CNC-bearbeiteten Kühlkörper?
A: Strangpressen gewinnt, wenn ein vorhandenes Profil passt oder die Stückzahl ein neues Werkzeug rechtfertigt (ca. 500+ Stück pro Jahr); CNC-Bearbeitung gewinnt bei kleinen Stückzahlen, enger Grundplattenebenheit, Taschen, Montagebossen oder Formen, die kein Werkzeug herstellen kann. Stückzahl und Geometriemerkmale entscheiden, nicht die Präferenz.
F: Welchen Luftstrom sollte ich für ein Produkt ohne Lüfter auslegen?
A: Null. Verwenden Sie die Nennleistung des Kühlkörpers bei natürlicher Konvektion und lassen Sie die Rippen 6–10 mm Abstand haben, damit sich Grenzschichten nicht überlagern. Wählen Sie niemals einen passiven Kühlkörper anhand von Daten für erzwungene Luftkühlung – der Widerstand bei ruhender Luft kann zwei- bis dreimal höher sein.
F: Wie viel thermische Reserve sollte ein freigegebenes Design haben?
A: Typischerweise 15–30 % bei der Leistung, plus explizites Derating für Höhenlage, Ausrichtung und Gehäuseblockade, wo diese zutreffen. Reserve ist vor dem Werkzeugbau billig und danach teuer, daher sollte die Freigabeprüfung die Reservelinie prüfen, bevor sie die Rippenanzahl prüft.
F: Welche Dokumente sollten einer Serienbestellung von Kühlkörpern beiliegen?
A: Eine Zeichnung mit tolerierten Montagemerkmalen und Grundplattenebenheit, eine Material-/Legierungsspezifikation, die Oberflächenspezifikation und dimensionale Prüfberichte der Charge. Für kundenspezifische Designs fügen Sie den thermischen Testbericht des Musters hinzu, damit die Leistung Teil der Freigabenachweise ist und keine Annahme bleibt.
Verwandte Artikel
- Berechnung zur Kühlkörperdimensionierung – Mehr aus der BQUQ-Ingenieursserie zum Thermomanagement.
- Thermische Tests von Kühlkörpern – Mehr aus der BQUQ-Ingenieursserie zum Thermomanagement.
- Kostenfaktoren bei Kühlkörpern – Mehr aus der BQUQ-Ingenieursserie zum Thermomanagement.
Verwandte Ressourcen
- Über BQUQ: eine ISO9001-zertifizierte Quellenfabrik in Dongguan mit vier Produktionslinien unter einem Dach.
- Kühlkörper und thermische Bauteile: stranggepresste, CNC-bearbeitete und gestanzte Optionen aus der Thermallinie – stranggepresste Kühlkörper, CNC-bearbeitete Kühlkörper, gestanzte Kühlkörper.
- Branchentrends: Fertigungs-, Materialmarkt- und Beschaffungsanalysen für Einkäufer.
- Technische Artikel: Ingenieursleitfäden und Verfahrensvergleiche – mehr, wo dieser Artikel herkommt.
- FAQ-Bereich: schnelle Antworten zu CNC, Stanzen, Federn und Kühlkörpern.
- Fallstudien: reale Bauteile und reale Zahlen aus Projekten, die wir entwickelt und geliefert haben.
- Kontaktieren Sie uns: Senden Sie Ihre Zeichnung und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ-Ingenieursteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder per WhatsApp an +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


