
CNC-gefräste Kühlkörper gewinnen bei geringen Stückzahlen, enger Basisplanheit, Kupfer und Geometrien, die die Strangpressung nicht herstellen kann. BQUQ (ISO9001, Dongguan) bietet Angebote innerhalb von 12 Stunden.
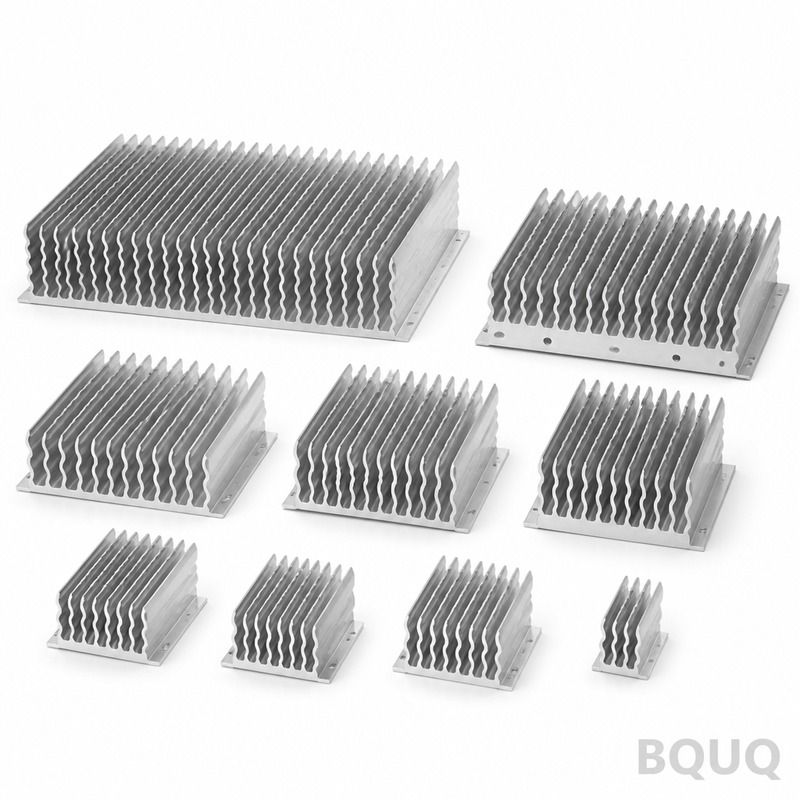
CNC-gefräste Kühlkörper: Wenn Zerspanung die Strangpressung schlägt
CNC-Zerspanung schlägt die Strangpressung, wenn die Stückzahl gering ist, die Basis echte Präzision benötigt, das Material Kupfer ist oder die Geometrie für eine Matrize unmöglich ist – Prototypen und Kleinserien unter einigen hundert Stück, Basen mit Anforderungen an Planheit und Taschen, radiale oder gekreuzte Rippen sowie Teile, die dicker oder komplexer sind als jedes Profil. Darüber hinaus, wenn ein Strangpressprofil existiert oder eine Matrize gerechtfertigt ist, gewinnt die Strangpressung bei den Stückkosten; die Schwelle ist eine Frage von Stückzahl und Geometrie, nicht von Qualität.
Ein gefräster Kühlkörper beginnt als massiver Block aus Aluminium oder Kupfer, und seine Rippen werden mit Schaftfräsern herausgearbeitet. Das klingt verschwenderisch – und für einfache Formen in großen Stückzahlen ist es das auch. Aber die Zerspanung bietet drei Dinge, die die Strangpressung nicht günstig verkaufen kann: keine Werkzeugbindung, Präzision an den Merkmalen, die das Bauteil berühren, und geometrische Freiheit. Jedes dieser Merkmale ist beim richtigen Teil echtes Geld wert.
Wann Zerspanung die richtige Wahl ist
Vier Situationen sprechen für die Zerspanung, bevor überhaupt eine Matrizendiskussion beginnt. Erstens, geringe Stückzahl: Ohne zu amortisierende Strangpressmatrize ist eine 50-teilige Serie gefräster Kühlkörper oft billiger als die Matrize allein für ein kundenspezifisches Profil. Zweitens, Präzision: Eine Basis, die plan sein muss, um eine dünne TIM-Schicht funktionsfähig zu halten, mit Montagetaschen und Bohrungen, die relativ zum Bauteil positioniert sind – bearbeitete Merkmale halten Toleranzen ein, die keine stranggepresste Oberfläche erreichen kann. Drittens, Kupfer: Kupfer lässt sich schlecht strangpressen und wird stattdessen fast immer zerspant oder geschabt. Viertens, Geometrie: Rippen in zwei Richtungen, radiale Rippen um einen Zylinder, gekreuzte oder Stiftrippen, gestufte Basen und geschlossene Kanäle sind allesamt Domäne der Zerspanung.
| Situation | Strangpressweg | CNC-Zerspanungsweg |
|---|---|---|
| 100 Stück, kein vorhandenes Profil | Neue Matrize 1.000 $+ – unwirtschaftlich | Keine Werkzeugkosten; Zerspanung gewinnt |
| 1.000 Stück, Standardprofil vorhanden | Ablängen – am günstigsten | Zerspanung verliert beim Preis |
| 5.000 Stück, kundenspezifisches Profil | Matrize amortisiert sich auf Centbeträge – gewinnt | Zerspanung nur für komplexe Basen |
| Kupferteil, jede Stückzahl | Nicht praktikabel | Zerspanung oder Schaben ist Standard |
| Basisplanheit ≤ 0,1 mm + Taschen | Benötigt ohnehin Zerspanung | Direkt gefräst |
Fazit: Der Entscheidungsbaum ist kurz. Vorhandenes Profil oder echte Stückzahl – strangpressen. Andernfalls – fräsen. Und wenn die thermische Schnittstelle eine plane, getaschte, präzise gebohrte Basis erfordert, ist die Antwort oft ein Hybrid: ein stranggepresster Rippenabschnitt mit gefräster Basis, der günstige Rippen mit gefräster Präzision kombiniert.
Die Geometrie, die die Strangpressung nicht herstellen kann
Beim Strangpressen wird Metall durch einen festen Querschnitt gedrückt, was bedeutet, dass jede Rippe über die gesamte Länge in eine Richtung verläuft. Beim Fräsen schneidet ein Werkzeug, das sich in drei Achsen bewegt, sodass Rippen in zwei Richtungen (kreuzgeschnitten) verlaufen, radial von einem Zylinder abstrahlen, sich verjüngen, gestuft sein oder vor den Kanten enden können. Stiftrippen – Anordnungen kleiner quadratischer oder runder Stifte – sind eine Spezialität der Zerspanung, die in kompakten Zwangsbelüftungsdesigns gerade Rippen übertrifft, weil Luft zwischen den Stiften umlenken kann, anstatt kanalisiert zu werden.
| Geometrie | Strangpressung | CNC-Zerspanung |
|---|---|---|
| Gerade parallele Rippen | Ja | Ja |
| Gekreuzte oder Rippen in zwei Richtungen | Nein | Ja |
| Radiale Rippen auf einem Zylinder | Nein | Ja |
| Stiftrippenanordnungen | Nein | Ja |
| Gestufte oder konische Rippen | Begrenzt | Ja |
| Rippen auf zwei gegenüberliegenden Seiten | Nein (zwei Matrizen) | Ja, eine Aufspannklasse |
| Geschlossener Kanal oder Hohlraum in der Basis | Nein | Ja (Taschen) |
Fazit: Wenn Ihre Bauform Rippen in mehr als einer Richtung erzwingt, ist die Prozessentscheidung bereits gefallen – keine Matrize kann das herstellen, und Zerspanung (oder das Fügen separater Rippenabschnitte) ist der einzige Weg. Hier hört ein gefräster Kühlkörper auf, ein Kompromiss zu sein, und wird zur Schlüsseltechnologie für das gesamte thermische Design.
Präzision, wo sie sich auszahlt
Die thermische Schnittstelle befindet sich auf der Basis, und die Basis ist der Ort, an dem gefräste Kühlkörper ihren Preis rechtfertigen. Eine gefräste Basis kann über 100 mm auf etwa 0,05 mm oder besser plan gehalten werden – eine Größenordnung enger als eine stranggepresste Oberfläche – was es einer dünnen Wärmeleitpaste oder Phase-Change-Schicht ermöglicht, ihre Aufgabe zu erfüllen, anstatt Luftspalte zu überbrücken. Lochbilder, Senkungen und Taschen werden mit normalen Zerspanungstoleranzen von ±0,05 mm oder enger relativ zur Bauteilgrundfläche positioniert, sodass die Montage von Einheit zu Einheit wiederholbar ist.
| Merkmal | Typische Zerspanungsfähigkeit | Warum es thermisch wichtig ist |
|---|---|---|
| Basisplanheit | ≤ 0,05 mm pro 100 mm | Dünne, gleichmäßige TIM-Schicht |
| Position der Montagebohrungen | ±0,05 mm Klasse | Wiederholbarer Anpressdruck |
| Taschen und Senkungen | ±0,05 mm Klasse | Bauteilaufnahmen, unverlierbare Hardware |
| Oberflächengüte auf der Basis | Ra 0,8–1,6 µm typisch | Konstanter Übergangswiderstand |
| Rippendicke (gefräst) | ~0,8 mm und mehr | Dichte Anordnungen ohne Matrizengrenzen |
Fazit: Jeder Fehler von 0,05 mm bei der Basisplanheit oder Welligkeit wird zu einem Luftspalt unter dem Bauteil, und Luft ist das schlechteste Wärmeübergangsmaterial im Gebäude. Spezifizieren Sie die Basisplanheit in der Zeichnung, und das Bearbeitungszentrum liefert sie; dasselbe Merkmal an einer Strangpressung ist ohnehin ein separater Fräsvorgang, daher ist es oft billiger, es einmal als gefrästes Teil zu bezahlen, als es zweimal zu bezahlen.
Kostenrealität: Wann Zerspanung gewinnt und verliert
Gefräste Kühlkörper haben keine Matrizenkosten, was sie bei geringen Stückzahlen unschlagbar macht, aber sie zahlen pro Kubikmillimeter entferntem Metall und pro Minute Spindelzeit. Ein einfacher 100 × 100 × 40 mm Aluminiumblock mit geraden Rippen lässt sich in wenigen Minuten fräsen; eine dichte Stiftrippenanordnung in Kupfer kann eine Stunde dauern. Als Planungsrichtwert liegen gefräste Aluminiumkühlkörper typischerweise in einer höheren Stückkostenklasse als gleichwertige Strangpressungen, bis die Strangpressmatrize amortisiert ist – die Schwelle liegt je nach Profilkomplexität normalerweise irgendwo zwischen wenigen hundert und einigen tausend Stück.
| Weg | Werkzeugkosten | Stückkostentrend | Beste Eignung |
|---|---|---|---|
| Strangpressung, Lagerprofil | Keine | Am niedrigsten bei jeder Stückzahl | Standardformen |
| Strangpressung, neue Matrize | 900–2.500 $ | Sinkt schnell nach ~500 m | Kundenspezifisch, hohe Stückzahl |
| CNC-gefräst, Aluminium | Keine | Flach, maschinenzeitgetrieben | Kleinserien, komplexe Basen |
| CNC-gefräst, Kupfer | Keine | Hoch (Material + Zeit) | Lokale Wärmespreizung mit hoher Leistungsdichte |
| Hybrid: stranggepresste Rippen + gefräste Basis | Matrize + Zerspanung | Mittel | Präzisionsschnittstelle bei Stückzahl |
Fazit: Wenn die Zeichnung eine plane, getaschte Basis mit mehreren Merkmalen erfordert, vergleichen Sie den Hybrid ehrlich mit der vollständigen Zerspanung – ein Lagerprofil mit gefräster Basis kann sowohl günstige Rippen als auch gefräste Präzision bieten. Für alles unterhalb der Schwelle, für jedes Kupferteil oder für jede Geometrie mit zwei Richtungen ist die vollständige CNC-Zerspanung aus dem Vollen die pragmatische Antwort, und sie ist der Weg, den BQUQ auf seiner Linie für CNC-gefräste Kühlkörper verfolgt – Bearbeitungszentren in derselben Fabrik in Dongguan, die auch stranggepresste Kühlkörper schneidet, sodass die Prozessempfehlung der Zeichnung folgt und nicht der verfügbaren Ausrüstung. Senden Sie die Teiledatei mit Stückzahl und thermischen Anforderungen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden; der Leitfaden zu Kühlkörper-Kostenfaktoren erklärt, wie sich die Preisebenen zusammensetzen, wenn Sie zuerst die Mathematik sehen möchten.
Häufig gestellte Fragen
F: Wann sollte ich einen CNC-gefrästen Kühlkörper einem stranggepressten vorziehen?
A: Für Prototypen und Kleinserien unter einigen hundert Stück (keine Matrizenkosten), Kupferteile, Basen mit Planheitsanforderungen unter ~0,1 mm mit Taschen und präzisen Bohrungen sowie für jede Geometrie, die die Strangpressung nicht herstellen kann – gekreuzte, radiale oder Stiftrippen. Bei Stückzahlen mit einem geeigneten Profil gewinnt die Strangpressung beim Preis.
F: Wie stark schränkt die CNC-Zerspanung die Rippengeometrie ein?
A: Gefräste Rippen können dünner sein als die Grenzen der Strangpressung – etwa 0,8 mm und mehr mit Standardwerkzeugen – und können in jede Richtung verlaufen, die das Werkzeug erreichen kann. Tiefe schmale Nuten sind durch Werkzeuglänge und -durchmesser begrenzt; eine Nut, die tiefer als etwa das 10- bis 15-fache ihrer Breite ist, erfordert Spezialwerkzeuge oder EDM.
F: Ist ein gefräster Kühlkörper thermisch besser als ein stranggepresster?
A: Nicht automatisch – die Leistung kommt von der Rippenfläche und dem Luftstrom, nicht davon, wie die Rippen hergestellt wurden. Zerspanung gewinnt thermisch dort, wo sie Geometrien ermöglicht, die die Strangpressung nicht herstellen kann (Stiftrippen, Rippen in zwei Richtungen) und wo die Basisplanheit die Schnittstelle zwischen Bauteil und Kühlkörper verbessert.
F: Warum werden Kupferkühlkörper normalerweise gefräst und nicht stranggepresst?
A: Kupfer hat eine schlechte Strangpressbarkeit – die Presskräfte sind hoch, die Matrizenlebensdauer ist kurz und die Profilgrößen sind begrenzt. Die meisten Kupferkühlkörper werden aus Plattenmaterial gefräst, geschabt oder aus Kupferblech geformt. Deshalb erscheint Kupfer hauptsächlich dort, wo seine Leitfähigkeit die Kosten rechtfertigt.
F: Kann ich einen stranggepressten Rippenabschnitt mit einer gefrästen Basis kombinieren?
A: Ja, und das ist bei mittleren Stückzahlen oft der intelligenteste thermische Wert: Die Strangpressung stellt die Rippen günstig her, dann ebnet ein Fräsgang die Basis, bohrt die Löcher und schneidet alle Taschen. Die Verbindung zwischen den beiden ist die Designfrage – Hartlöten, Kleben oder mechanische Montage haben jeweils ihre eigene thermische Strafe.
Verwandte Artikel
- heat-sink-cost-factors – Mehr aus der BQUQ Thermal-Management-Ingenieurserie.
- heat-sink-extrusion-design-guide – Mehr aus der BQUQ Thermal-Management-Ingenieurserie.
- heat-sink-selection-workflow – Mehr aus der BQUQ Thermal-Management-Ingenieurserie.
Verwandte Ressourcen
- Über BQUQ: eine ISO9001-zertifizierte Quellenfabrik in Dongguan, die vier Produktionslinien unter einem Dach betreibt.
- Kühlkörper und thermische Teile: stranggepresste, CNC-gefräste und gestanzte Optionen aus der Thermik-Linie – stranggepresste Kühlkörper, CNC-gefräste Kühlkörper, gestanzte Kühlkörper.
- Branchentrends: Fertigung, Materialmarkt und Beschaffungsanalyse für Käufer.
- Technische Artikel: Ingenieursleitfäden und Prozessvergleiche – mehr, wo dieser Artikel herkommt.
- FAQ-Hub: schnelle Antworten zu CNC, Stanzen, Federn und Kühlkörpern.
- Fallstudien: echte Teile und echte Zahlen aus Projekten, die wir entwickelt und geliefert haben.
- Kontaktieren Sie uns: Senden Sie Ihre Zeichnung und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ Engineering-Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Zerspanung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


