
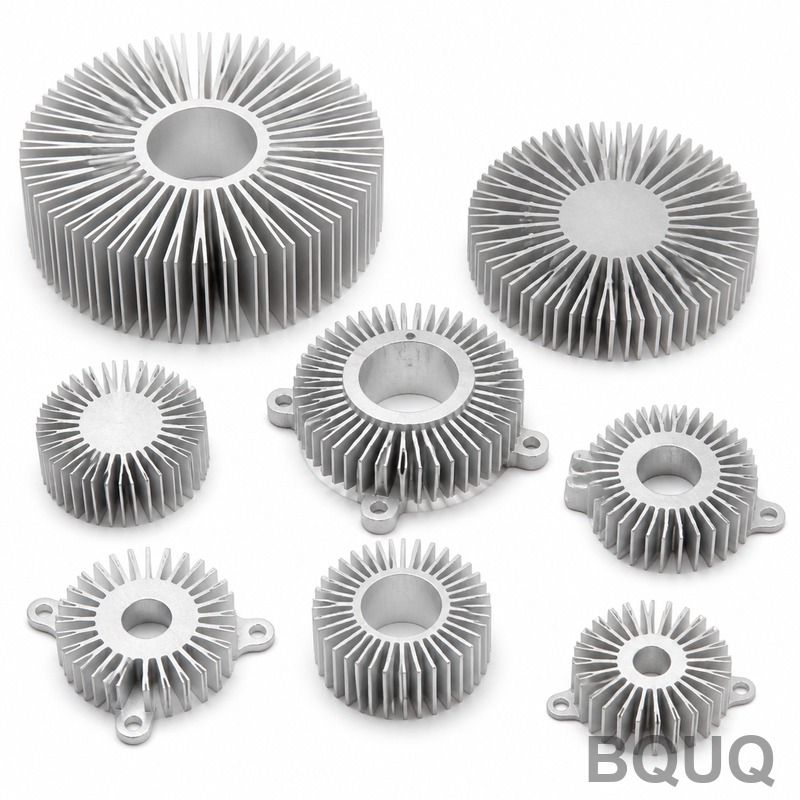
Checkliste für die Kühlkörperkonstruktion: Von Watt bis zur Produktion
Kurze Antwort: Beginnen Sie mit der Wattzahl, die Sie abführen müssen, und dem verfügbaren Platz. Ein Aluminium-Strangpressprofil für natürliche Konvektion bewältigt typischerweise 0,5–2 W pro 10 mm Rippenhöhe pro 100 mm Länge, aber die einzige Zahl, die zählt, ist der erforderliche Wärmewiderstand in °C/W. Teilen Sie die zulässige Temperaturerhöhung durch die Wattzahl, ziehen Sie Verluste an der Schnittstelle und durch Wärmespreizung ab und dimensionieren Sie dann Rippen, Bodendicke und Material um das, was übrig bleibt. Bestätigen Sie, dass das Profil tatsächlich stranggepresst, gefräst oder gestanzt werden kann, und legen Sie die Oberfläche vor der Werkzeugerstellung fest. BQUQ erstellt Angebote für kundenspezifische Kühlkörper in 12 Arbeitsstunden aus einer ISO9001-Fabrik in Dongguan.
Warum täuscht Sie die Wattzahl?
Die meisten Kühlkörperprojekte beginnen mit einer einzigen Zahl: „Wir müssen 40 W ableiten.“ Diese Zahl ist fast nie die ganze Geschichte. Entscheidend sind die Dauerleistung, die Spitzenleistung, der Einschaltzyklus und die Dauer der Spitze.
Eine konstante Last von 40 W und ein 40-W-Impuls von 200 ms Dauer sind völlig unterschiedliche thermische Probleme. Ersteres erfordert einen Kühlkörper, der für stationäre Wärmeleitung ausgelegt ist. Letzteres kann allein durch die thermische Masse bewältigt werden, wobei der Kühlkörper als Puffer statt als Strahler wirkt.
Erstellen Sie ein Lastprofil, keine einzelne Zahl
Bevor Sie mit der Geometrie beginnen, notieren Sie:
- Dauerleistung (W) und Spitzenleistung (W)
- Spitzendauer und Einschaltzyklus
- Umgebungstemperaturbereich, einschließlich des Worst-Case im Gehäuse
- Maximal zulässige Bauteiltemperatur (Sperrschicht, Gehäuse oder Oberfläche)
- Verfügbarer Luftstrom: keiner, lüfterunterstützt oder Zwangskanal
Wenn Sie nicht alle fünf Punkte ausfüllen können, konstruieren Sie blind. Die meisten Überhitzungsausfälle gehen auf optimistische Umgebungsannahmen zurück, nicht auf eine schlecht geformte Rippe.
Umrechnung in den erforderlichen Wärmewiderstand
Die maßgebliche Gleichung ist einfach:
R_gesamt = (T_Bauteil_max − T_Umgebung) / P
Wenn ein Gerät bei 45 °C Umgebungstemperatur unter 95 °C bleiben muss, während es 30 W ableitet, muss der gesamte Wärmepfad unter 1,67 °C/W liegen. Dieses Budget wird auf Sperrschicht-zu-Gehäuse, Schnittstellenmaterial, Wärmespreizung durch den Boden und Konvektion an die Luft aufgeteilt. Eine realistische Aufteilung für ein Modul mittlerer Leistung könnte so aussehen:
| Pfadelement | Typischer Anteil am Budget | Hinweise |
|---|---|---|
| Sperrschicht zu Gehäuse | 20–35% | Durch das Gerätegehäuse festgelegt |
| Schnittstellenmaterial | 5–15% | Abhängig von TIM und Montagedruck |
| Wärmespreizung im Boden | 10–20% | Steigt bei kleiner Quelle auf großer Grundfläche |
| Konvektion an die Luft | 40–60% | Der Teil, den Sie tatsächlich konstruieren |
Beachten Sie, dass der Kühlkörper selbst selten mehr als die Hälfte des Budgets erhält. Ingenieure, die zuerst die Rippen konstruieren und die Schnittstelle zuletzt prüfen, müssen meist neu werkzeugen.
Welches Material sollten Sie wählen?
Aluminium und Kupfer dominieren aus gutem Grund. Aluminium hat etwa ein Drittel der Dichte und einen Bruchteil der Kosten; Kupfer leitet Wärme etwa 1,7-mal besser, wiegt aber dreimal so viel und kostet ein Vielfaches pro Kilogramm.
| Eigenschaft | Aluminium 6063 | Kupfer C11000 | Praktische Auswirkung |
|---|---|---|---|
| Wärmeleitfähigkeit | ~200 W/m·K | ~390 W/m·K | Kupfer spreizt Wärme schneller |
| Dichte | ~2,7 g/cm³ | ~8,9 g/cm³ | Kupfer ist schwer und teuer |
| Extrudierbarkeit | Ausgezeichnet | Schlecht | Kupfer eignet sich für Skiving, nicht für Extrusion |
| Relative Materialkosten | 1× | 3–4× | Kupfer nur, wo es seinen Platz verdient |
| Typische Verwendung | Strangpressprofile, Druckguss | Skiving-Rippen, Kühlplatten, Heatpipes | Hybriddesigns sind üblich |
Wann Kupfer gerechtfertigt ist
Kupfer verdient seine Kosten in drei Situationen: sehr hoher Wärmefluss aus einer kleinen Quelle, enge Spreizbudgets, bei denen der Boden Wärme lateral bewegen muss, und kompakte Designs mit begrenzter Rippenfläche. Ein Kupferboden mit Aluminiumrippen – manchmal als Kühlkörper mit Kupferboden und Aluminiumrippen bezeichnet – erzielt den größten Teil des Spreizvorteils zu einem Bruchteil der Gesamtkosten. Dies ist eine gängige Architektur in der Leistungselektronik und bei Hochleistungs-LED-Modulen.
Wann Aluminium eindeutig gewinnt
Für alles über etwa 100 mm Grundfläche mit mäßigem Wärmefluss ist ein stranggepresster Aluminium-Kühlkörper fast immer die richtige Antwort. Die Extrusion liefert durchgehende Rippenprofile, niedrige Stückkosten bei Volumen und hervorragende Maßhaltigkeit. Wenn Ihr Design eine Gehäusewand für natürliche Konvektion ist, ist Extrusion die Standardwahl.
Wie dimensioniert man Rippen ohne Raten?
Die Rippengeometrie ist ein Kompromiss zwischen Oberfläche und Luftstrom. Mehr Rippen bedeuten mehr Fläche, aber engere Abstände führen zu dickeren Grenzschichten und weniger Luftbewegung. Es gibt ein Optimum, das sich je nach Lüfterbetrieb verschiebt.
Faustregeln für Rippenabstände
| Kühlmodus | Typischer Rippenabstand | Rippendicke | Hinweise |
|---|---|---|---|
| Natürliche Konvektion | 8–12 mm | 1,5–3 mm | Breite Spalte lassen Auftriebsluft entweichen |
| Langsamer Lüfter | 4–8 mm | 1–2 mm | Fläche gegen Druckverlust abwägen |
| Hochgeschwindigkeits-Zwangsluft | 1,5–4 mm | 0,6–1,5 mm | Dichte Rippen benötigen echten statischen Druck |
| Flüssigkeits-Kühlplatte | 0,5–2 mm | 1–2 mm | Kanalgeometrie durch Durchflussrate bestimmt |
Dies sind Ausgangspunkte, keine Gesetze. Ein Kühlkörper für natürliche Konvektion mit 4 mm Rippenabstand läuft deutlich heißer als dasselbe Profil mit 10 mm, obwohl er mehr Oberfläche hat.
Rippenwirkungsgrad und der Punkt des abnehmenden Ertrags
Rippen helfen nur, wenn die Wärme tatsächlich die Spitze erreicht. Der Rippenwirkungsgrad sinkt, wenn Rippen höher, dünner und leitfähigkeitsbegrenzter werden. Bei Aluminiumrippen in Luft fällt der Wirkungsgrad oft unter 70%, sobald die Rippe etwa 25–30 mm Höhe bei 1,5 mm Dicke überschreitet. Darüber hinaus fügt zusätzliche Höhe Material und Kosten ohne proportionalen Leistungszuwachs hinzu.
Die Bodendicke ist wichtiger als erwartet
Ein dünner Boden spart Gewicht, behindert aber die Wärmespreizung. Bei einem kleinen Die auf einer großen Grundfläche sind Bodendicken von 5–10 mm bei Aluminium üblich. Wenn Sie 200 W von einer 20 mm × 20 mm Quelle abführen, kann der Spreizwiderstand im Boden leicht der zweitgrößte Posten im Budget nach der Konvektion sein.
Was ändert die Fertigungsroute?
Dieselbe thermische Geometrie kann auf verschiedene Arten hergestellt werden, und die Wahl beeinflusst Kosten, Lieferzeit und erreichbares Rippenverhältnis.
Extrusion
Am besten für Profile mit konstantem Querschnitt bei Volumen. Aluminium-Strangpressprofile für Kühlkörper können Rippenaspektverhältnisse von etwa 10:1 bis 15:1 erreichen, abhängig von Legierung und Wandstärke. Die Werkzeugerstellung ist eine einmalige Matrizenkosten; die Stückkosten sinken mit der Menge stark. Extrusion kann keine Querbohrungen, Hinterschnitte oder variierende Rippenhöhen entlang der Länge ohne Nachbearbeitung erzeugen.
Skiving
Beim Skiving werden Rippen aus einem massiven Block gefaltet oder abgeschält, wodurch sehr dichte, hohe Rippen mit hervorragender Boden-Rippen-Kontinuität entstehen. Es eignet sich für Kupfer und Aluminium, wo Extrusion die erforderliche Rippendichte nicht erreichen kann. Die Werkzeugkosten sind niedriger als bei einer Matrize, aber die Zykluszeit ist höher.
Stanzen und gebundene Baugruppen
Für flache oder platzbeschränkte Designs ermöglichen gestanzte Aluminium-Kühlkörper und gebundene Rippenbaugruppen die Kombination von Materialien und Formen. Gebundene Rippen erlauben Kupferboden mit Aluminiumrippen oder gefaltete Rippen, die hohe Fläche in einer flachen Hülle unterbringen.
Druckguss und Schmieden
Aluminium-Druckguss-Kühlkörper bewältigen komplexe 3D-Formen, Montagebosse und Gehäuse in einem Teil, aber die Wärmeleitfähigkeit ist geringer als bei Knetlegierungen und die Rippendicke muss großzügig sein. Geschmiedete Kühlkörper bieten bessere Dichte und Leitfähigkeit als Guss, kosten aber mehr in der Werkzeugerstellung.
CNC-Bearbeitung
Die CNC-Bearbeitung übernimmt den Boden, Montagelöcher, Taschen für Heatpipes, flachheitskritische Schnittstellen und Kleinserienproduktion. Für kundenspezifische Kühlkörper, bei denen das Profil nicht extrudierbar ist oder die Stückzahlen im Hunderterbereich liegen, ist die Bearbeitung des gesamten Teils oft schneller als das Warten auf eine Matrize. BQUQ bearbeitet Kühlkörper auf ±0,005 mm, wo Schnittstellenflachheit wichtig ist.
Welche Oberflächen- und Schnittstellenentscheidungen rächen sich später?
Oberflächenbeschaffenheit und Ebenheit
Ein bearbeiteter Boden mit einer Ebenheit von 0,05 mm und einem Ra unter 1,6 µm ergibt eine vorhersehbare Schnittstelle. Raue oder verzogene Böden erzwingen dickeres Wärmeleitmaterial, und jeder zusätzliche 0,1 mm TIM erhöht den Widerstand. Wenn Sie kleben oder ein Phasenwechselpad verwenden, geben Sie die Ebenheit explizit in der Zeichnung an.
Eloxieren, Plattieren und rohe Oberflächen
Schwarzes Eloxieren bringt einige Mikrometer Emissionsvorteil für natürliche Konvektion und Strahlung, ist aber eine dielektrische Schicht – verlassen Sie sich nicht auf eloxierte Oberflächen für die elektrische Erdung. Vernickeln wird verwendet, wo Lötbarkeit oder Korrosionsbeständigkeit wichtig sind. Rohe Walzoberfläche ist am billigsten und oft ausreichend bei Zwangsluftdesigns.
Montage und Lüfterintegration
Schraubendrehmoment, Federklammern und Lüftermontage beeinflussen den Kontaktdruck. Ein Kühlkörper mit von Anfang an integrierten Lüftermontagebossen vermeidet Halterungen und Sekundärhardware. Entscheiden Sie früh, ob der Lüfter am Kühlkörper oder am Gehäuse montiert wird.
Wie kommen Sie vom Prototyp zur Produktion?
Validierung mit einem thermischen Datenblatt
Bevor Sie sich auf Werkzeuge festlegen, definieren Sie die Abnahmekriterien: Wattzahl, Umgebung, Luftstrom, zulässige Gehäusetemperatur und der gemessene Wärmewiderstand. Ein strukturiertes thermisches Datenblatt hält Lieferant und Designteam auf Kurs und verhindert Argumente wie „es fühlt sich kühler an“.
Prototyp im echten Material
Prototypen, die aus der Produktionslegierung gefräst werden, verhalten sich anders als 3D-gedruckte Kunststoff- oder Harzmodelle. Wenn Sie schnelle Iterationen benötigen, liefern gefräste Prototypen in der endgültigen Legierung echte thermische Daten.
Design für den Prozess, den Sie tatsächlich verwenden werden
Der häufigste Kostenfehler ist die Konstruktion eines extrudierbar aussehenden Profils, das dann fünf Bearbeitungsvorgänge erfordert. Wenn die Stückzahl 500 beträgt, können Extrusion plus Bearbeitung immer noch gewinnen. Bei 50 Stück fräsen Sie es. Bei 50.000 investieren Sie in die Matrize und konstruieren dafür.
Häufig gestellte Fragen
F: Welche ist die erste Zahl, die ich für die Kühlkörperkonstruktion benötige?
A: Der erforderliche Wärmewiderstand in °C/W, abgeleitet aus der zulässigen Temperaturerhöhung geteilt durch die Wattzahl. Alles andere – Rippengeometrie, Material, Bodendicke – ist eine Konsequenz dieser Zahl. Ingenieure, die mit Abmessungen statt mit Watt beginnen, iterieren meist mehr und geben mehr aus. Schreiben Sie das thermische Budget auf, bevor Sie etwas skizzieren.
F: Ist Kupfer für Kühlkörper immer besser als Aluminium?
A: Nein. Kupfer leitet etwa 1,7-mal besser, wiegt aber etwa dreimal mehr und kostet ein Vielfaches pro Kilogramm. Es gewinnt bei hohem Wärmefluss aus kleinen Quellen und engen Spreizbudgets. Für große Grundflächen mit mäßigem Wärmefluss ist Aluminium-Extrusion billiger, leichter und thermisch ausreichend. Hybriddesigns mit Kupferboden und Aluminiumrippen bieten oft die beste Balance.
F: Wie stark beeinflusst der Rippenabstand die Leistung?
A: Er kann die Leistung bei natürlicher Konvektion um 20–40% schwanken lassen. Zu eng angeordnete Rippen behindern den Auftriebsluftstrom und verdicken Grenzschichten, sodass ein dichterer Kühlkörper heißer laufen kann als ein weniger dichter. Typische Abstände für natürliche Konvektion sind 8–12 mm; bei Zwangsluftdesigns kann man auf 1,5–4 mm gehen, da der Lüfter statischen Druck liefert.
F: Können Sie einen kundenspezifischen Kühlkörper ohne vollständige Zeichnung anbieten?
A: Ja. Eine Skizze mit Gesamtabmessungen, Wattzahl, Umgebung, Luftstrom und Montagebeschränkungen reicht aus, um zu beginnen. BQUQ liefert ein Angebot in 12 Arbeitsstunden und unterstützt flexible Mindestbestellmengen, sodass Projekte in der Frühphase bepreist werden können, bevor das Design eingefroren ist. Senden Sie Dateien an sc@bquq.com oder WhatsApp +86 13713157787.
F: Was verursacht die meisten Kühlkörperausfälle im Feld?
A: Schnittstellenprobleme, nicht die Rippengeometrie. Verzogene Böden, unzureichender Montagedruck, ausgetrocknete Wärmeleitpads und optimistische Umgebungsannahmen sind für die meisten Überhitzungsrückläufer verantwortlich. Die Angabe von Bodenebenheit, TIM-Dicke und Montagedrehmoment in der Zeichnung verhindert die Mehrheit dieser Probleme vor Produktionsbeginn.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Kundenspezifische Kühlkörper und thermische Hardware: /heat-sinks/
- Aluminium-Strangpressprofile für Kühlkörper: /extruded-heat-sinks/
- CNC-bearbeitete Kühlkörper und Kühlplatten: /cnc-machined-heat-sinks/
- Branchentrends im Wärmemanagement: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, kundenspezifische Federn und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


