
Was eine Rundlauf-Klasse einer Spannzange wirklich verspricht: wo und wie gemessen wird, plus Fehlerfortpflanzung bis zum Werkstück. BQUQ fertigt Präzisionsspannzangen in der Klasse 0,005 mm.
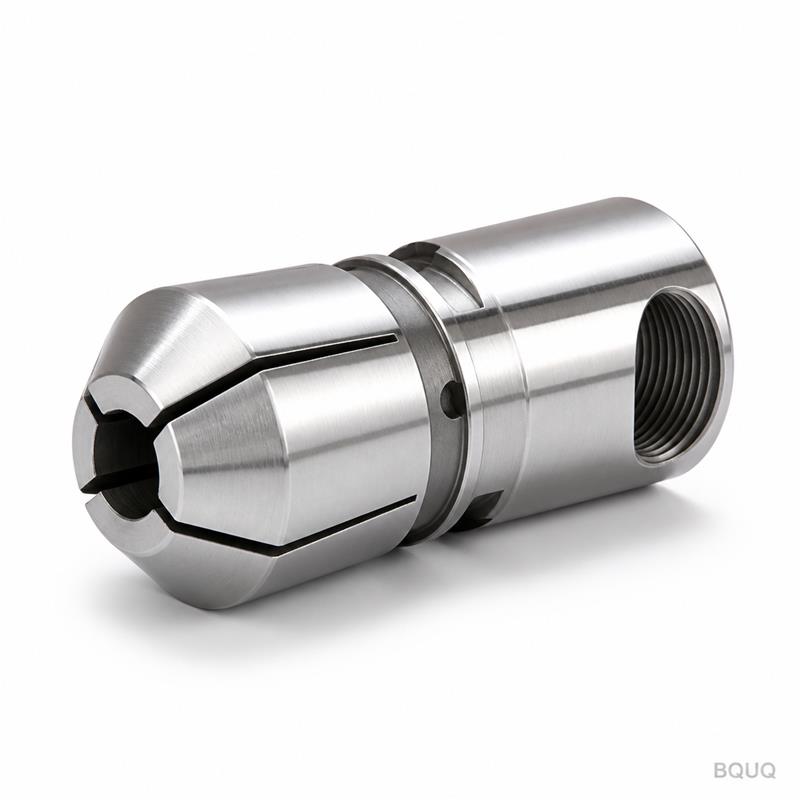
Präzisionsspannzangen-Klassen: Was die Rundlauf-Spezifikation wirklich verspricht
Die Rundlauf-Klasse einer Spannzange ist ein Versprechen über eine bestimmte Messung: den Gesamt-Rundlauf an der Spannzangennase, gemessen mit einer präzisionsgeschliffenen Prüfstange, in einer sauberen Aufnahme, unter kontrollierten Bedingungen. Es ist kein Versprechen über Ihr Werkstück, Ihre Spindel oder Ihre Werkzeugschneide – alles nachgelagerte Komponenten der Spannzange addieren ihren eigenen Fehler. Lesen Sie die Klasse für das, was sie ist, und Ihre Teile werden dem Datenblatt entsprechen, statt es zu enttäuschen.
Spannzangen-Kataloge platzieren Rundlaufwerte aus gutem Grund auf der Titelseite – es ist das erste, was Käufer vergleichen. Aber dieselben 0,005 mm, die auf zwei verschiedenen Spannzangen gedruckt sind, können zwei verschiedene Realitäten beschreiben, je nachdem, wie gemessen wurde, mit welcher Stange und in welchem Abstand von der Nase. Dieser Leitfaden entschlüsselt die Spezifikation: welche Klassen es gibt, wie sie gemessen werden und wohin das eigentliche Fehlerbudget fließt, sobald die Spannzange auf Ihrer Maschine ist.
Die Klassenleiter und was jede Stufe kostet
Spannzangen-Genauigkeit wird üblicherweise in drei groben Stufen verkauft, und der Preis steigt schneller als die Zahlen. Standard-Spannzangen dienen für Bohren und allgemeines Fräsen; Präzisionsspannzangen existieren für Schlichtbearbeitungen; Hochpräzisionsspannzangen sind für Arbeiten, bei denen der Rundlauf das entscheidende Merkmal ist. Die Stufen sind kein gesetzlicher Standard – ISO 15488 definiert Geometrie und Prüfverfahren für ER-Spannzangen, während die Hersteller ihre eigenen Klassenbezeichnungen darüber definieren. Vergleichen Sie also die Prüfbedingungen, bevor Sie Zahlen vergleichen.
| Klasse (typisch) | Typischer Nasen-Rundlauf | Typischer Kostenfaktor | Wo die Klasse ihren Preis rechtfertigt |
|---|---|---|---|
| Standard | ~0,015 mm | 1,0× | Bohren, Schruppen, allgemeine Werkzeugaufnahme |
| Präzision | ~0,005–0,008 mm | 1,5–3× | Schlichten, Reiben, enge Lochpositionen |
| Hochpräzision | ≤0,005 mm | 3×+ | Mikrowerkzeuge, kritische Merkmale, minimaler Werkzeugverschleiß |
Dies sind typische Branchenstufen mit typischen Preisrelationen, keine feste Tabelle – jeder Hersteller veröffentlicht seine eigenen. Die wirtschaftliche Lektion ist überall dieselbe: Rundlauf kostet Geld in einer Kurve. Kaufen Sie also die Klasse, die die engste Operation benötigt, nicht die Klasse, die im Katalog gut aussieht. Wenn eines von zehn Werkzeugen Präzision benötigt, kaufen Sie neun Standard- und ein Präzisionswerkzeug.
Wie eine Rundlauf-Klasse tatsächlich gemessen wird
Der Standardtest ist äußerst spezifisch. Die Spannzange wird gereinigt und in einer sauberen Aufnahme platziert. Eine Prüfstange, auf das exakte Nennschaftmaß geschliffen und auf Sub-Mikron-Ebene gerade, wird mit dem vorgeschriebenen Drehmoment gespannt. Eine Messuhr liest die Oberfläche der Stange, während die Spindel oder Aufnahme langsam rotiert – der Gesamt-Rundlauf (TIR) ist die Differenz zwischen hohen und niedrigen Messwerten. Die Zahl wird normalerweise an der Nase angegeben und manchmal zusätzlich in einem festgelegten Abstand, da der Rundlauf mit dem Abstand vom Griff zunimmt, wenn die Stange kippt.
Drei Details entscheiden, ob zwei „gleiche“ Zahlen vergleichbar sind. Erstens die Stange: Eine Produktionsstange mit einer eigenen Durchbiegung von 0,005 mm würde die Messung dominieren. Zweitens die Position: Der Rundlauf an der Nase und der Rundlauf bei 50 mm Abstand können um mehr als die Klasse selbst differieren, wenn die Spannzange mit einer Neigung greift. Drittens das Drehmoment: Unter- oder überdrehte Muttern verändern die Messung stärker als der Unterschied zwischen den Klassen. Ein Datenblatt, das Stange, Abstand und Drehmoment nicht angibt, ist ein Marketingblatt.
| Messvariable | Warum sie wichtig ist |
|---|---|
| Geradheit der Prüfstange | Stangenfehler addiert sich direkt zur Messung |
| Position der Messuhr | Rundlauf wächst mit dem Abstand von der Nase |
| Muttern-Drehmoment | Verändert das Zusammenziehen und den Sitz der Spannzange |
| Sauberkeit des Sitzes | Ein Span ist ein Rundlauf-Ereignis |
| Rotationsgeschwindigkeit | Langsame manuelle Rotation ist Standard; Geschwindigkeit fügt eigene Dynamik hinzu |
Die Fehlerfortpflanzung: Von der Spannzangen-Klasse zur Werkstück-Realität
Hier entsteht die meiste Enttäuschung. Die Klasse der Spannzange ist ein Term in einem Fehlerbudget, das wie folgt aussieht: Spindelnasen-Rundlauf, Genauigkeit der Aufnahme- oder Spannfutterkonus, Rundlauf des Spannzangensitzes, Spannzangen-Klasse, Sitz der Mutter, Geradheit von Werkzeug oder Stange – und bei der Werkstückaufnahme die eigene Rundheit und Geradheit des Materials. Eine 0,005-mm-Spannzange auf einer Spindel mit 0,01 mm Nasen-Rundlauf erzeugt Teile in der Klasse 0,015 mm, und das ist nicht die Schuld der Spannzange. Unser Rundlauf-Erklärung für Spannzangen führt Sie durch die gesamte Kette von der Spindel bis zum Werkstück.
Die praktische Methode ist, die Baugruppe zu messen, nicht das Einzelteil. Montieren Sie Spannzange und Spannfutter, spannen Sie eine geschliffene Prüfstange und lesen Sie den TIR an der Nase und in einem Arbeitsabstand ab. Diese Zahl ist das, was Ihr Prozess tatsächlich hat. Wenn sie Ihre Anforderung erfüllt, erfüllt die Klasse ihre Aufgabe; wenn nicht, messen Sie sich durch die Kette nach oben – Spannfuttersitz, Aufnahmekonus, Spindel – bis Sie den Term finden, der seinen Beitrag nicht leistet.
| Baugruppe | Typischer TIR-Beitrag, den Sie beachten sollten |
|---|---|
| Spindelnase | Maschinenzustand; mit einer Master-Aufnahme prüfen |
| Spannfutter-/Aufnahmekonus | Verschmutzte oder beschädigte Konen dominieren |
| Spannzangensitz | Verschleiß und Späne hier ruinieren jede Spannzange |
| Spannzangen-Klasse | Die Zahl, die Sie gekauft haben |
| Geradheit von Stange/Werkzeug | Oft der größte versteckte Term |
Was Sie mit der Klasse tun sollten
Kaufen Sie nach einem gemessenen Bedarf, nicht nach einer Schlagzeile. Definieren Sie den Rundlauf, den Ihr engstes Merkmal tatsächlich an der Schneidstelle benötigt, arbeiten Sie mit realistischen Beiträgen durch die Kette rückwärts, und Sie werden auf eine Klasse stoßen – normalerweise niedriger als das Marketing suggeriert. Verifizieren Sie dann bei Ankunft mit Ihrer eigenen Stange und Messuhr und überprüfen Sie erneut, nachdem die Spannzange im Einsatz war, denn Verschleiß, Rost und Missbrauch degradieren Klassen schneller, als Kataloge zugeben.
Fertigungsqualität ist der Ort, an dem Klassen gemacht oder verloren werden. Bohrung, Konus und Schlitze einer Spannzange müssen so bearbeitet und fertiggestellt sein, dass die zusammenfallenden Segmente unter Last konzentrisch bleiben – deshalb fertigt BQUQ Spannzangen für Automatendrehmaschinen und Spannfutter aus gehärtetem Legierungs- und Federstahl auf CNC-Anlagen mit ±0,005 mm Fähigkeit, wärmebehandelt und geprüft statt angenommen. Dieselbe Disziplin gilt für die Werkzeugaufnahme-Spannfutter, die ER-Spannzangen aufnehmen. Senden Sie Ihre Rundlauf-Anforderung und Stangengrößen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Was bedeutet „0,005 mm Rundlauf“ an einer Spannzange tatsächlich?
A: Es bedeutet den Gesamt-Rundlauf an der Spannzangennase, gemessen mit einer geschliffenen Prüfstange in einem sauberen, korrekt angezogenen Sitz – nicht den Rundlauf Ihres Werkstücks. Erwarten Sie, dass die Zahl an der Werkzeugschneide oder Werkstückoberfläche wächst, da die Kette ihren eigenen Fehler hinzufügt.
F: Warum zeigen meine Teile mehr Rundlauf als die Spannzangen-Klasse?
A: Die Spannzange ist ein Term in einer Fehlerkette, die Spindelnasen-Rundlauf, Zustand des Spannfutterkonus, Sauberkeit des Sitzes und Geradheit des Materials umfasst. Messen Sie die Baugruppe mit einer Prüfstange und arbeiten Sie sich durch die Kette zurück, um den tatsächlichen Verursacher zu finden.
F: Ist eine Präzisionsspannzange den Preisaufschlag wert?
A: Nur dort, wo die Operation es benötigt – Schlichten, Reiben und kritische Merkmale. Für allgemeines Bohren und Schruppen liefert eine Standard-Spannzange dasselbe Ergebnis. Kaufen Sie Präzision für die Werkzeuge, die Ihre Toleranz bestimmen, Standard für den Rest.
F: Wie sollte ich die Rundlauf-Klasse einer Spannzange bei Ankunft verifizieren?
A: Reinigen Sie den Sitz, montieren Sie die Spannzange in einer sauberen Aufnahme, spannen Sie eine gerade geschliffene Prüfstange mit Nennschaftgröße, ziehen Sie die Mutter mit dem vorgeschriebenen Drehmoment an und lesen Sie den TIR an der Nase und in einem festgelegten Abstand ab, während die Spindel langsam von Hand gedreht wird.
F: Kann eine Hochpräzisionsspannzange ein verschlissenes Spannfutter reparieren?
A: Nein. Die Spannzange sitzt im Spannfutter, daher gehen Konusverschleiß, Schmutz oder Exzentrizität direkt auf das Werkstück über. Beheben Sie zuerst den Sitz, dann investieren Sie in die Spannzangen-Klasse – die Aufrüstung der Spannzange auf einem verschlissenen Spannfutter bedeutet, für Genauigkeit zu bezahlen, die Sie nicht nutzen können.
Verfasst vom BQUQ Engineering-Team. BQUQ ist ein ISO9001-zertifiziertes Quellwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangen-Linien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


