
Sonderfertigung von Kühlkörpern: thermische Spezifikation, DFM-Prüfung, Angebot, Mustertest und Freigabe, mit Checklisten. BQUQ (ISO9001, Dongguan) bietet Angebote innerhalb von 12 Stunden.
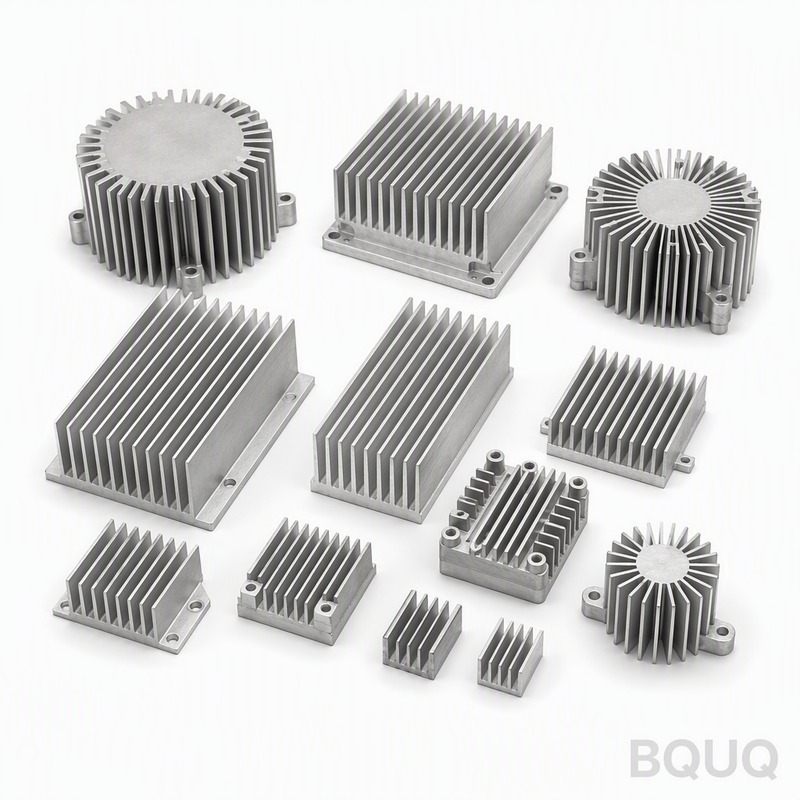
Sonderfertigung von Kühlkörpern: Der Workflow von der Zeichnung bis zum Muster
Die Bestellung eines kundenspezifischen Kühlkörpers durchläuft sechs Phasen: Senden Sie eine vollständige thermische und mechanische Spezifikation, erhalten Sie eine DFM-Prüfung des Fertigungswegs, erhalten Sie ein Angebot mit separat ausgewiesenen Werkzeugkosten, geben Sie ein Muster auf der Grundlage eines schriftlichen thermischen und dimensionalen Tests frei, starten Sie die Produktion mit Prüfdaten und bewahren Sie die Dokumentation für Folgeaufträge auf. Die entscheidende Phase ist die erste – eine Spezifikation, die besagt „ca. 50 W, halten Sie es kühl“, kann nicht angeboten, sondern nur geschätzt werden.
Kundenspezifische Kühlkörper scheitern auf dem Weg von der Zeichnung zum Muster auf vorhersehbare Weise: Thermische Anforderungen kommen als vage Formulierungen, mechanische Zeichnungen lassen die Ebenheit der Basis vermissen, die die Wärmeleitpaste (TIM) zum Funktionieren bringt, und niemand hält die Akzeptanzkriterien fest, bevor das Muster eintrifft. Dieser Workflow ist der, den wir bei BQUQ für die Linien Strangpresskühlkörper und CNC-gefräste Kühlkörper verwenden – er ist bewusst langweilig, und er ist langweilig, weil er funktioniert.
Phase 1: Die thermische und mechanische Spezifikation
Die Anfrageunterlagen benötigen fünf thermische Werte und eine mechanische Zeichnung. Die fünf Werte sind: Verlustleistung im ungünstigsten Fall (gemessen, nicht Datenblatt-typisch), maximal zulässige Gehäuse- oder Sperrschichttemperatur, ungünstigste Umgebungstemperatur, Luftstrom (Geschwindigkeit oder Lüftermodell, oder die Worte „ruhende Luft“) und der Bauraum, in den der Kühlkörper passen muss. Die Zeichnung ergänzt die mechanische Wahrheit: Bohrbild, Komponenten-Footprint, Freiraum für Klammern oder Schrauben und alle Merkmale, die der Kühlkörper auf der Platine freihalten muss.
| Spezifikationspunkt | Beispielwert | Warum er wichtig ist |
|---|---|---|
| Verlustleistung | 28 W, gemessen im ungünstigsten Fall | Legt das gesamte Budget fest |
| Max. Gehäusetemperatur | 95 °C | Die Bestehens-/Nichtbestehens-Grenze |
| Ungünstigste Umgebungstemperatur | 55 °C | Referenz für die Temperaturdifferenz (Delta-T) |
| Luftstrom | Ruhende Luft oder 2 m/s im Kanal | Ändert die Geometrie vollständig |
| Bauraum | Max. 120 × 90 × 45 mm | Was physisch hineinpasst |
| Ebenheit der Basis | ≤ 0,1 mm über 100 mm | Entscheidet über Zerspanung vs. Strangpressen |
Wichtigste Erkenntnis: Fehlende thermische Werte zwingen das Werk zu Annahmen, und Annahmen werden mit einer Marge bepreist – Sie zahlen in jedem Fall für die Schätzung. Eine vollständige Spezifikation führt zu einem direkten Angebot; eine vage zu einem defensiven. Wenn die Leistung noch nicht gemessen ist, sagen Sie dies und fügen Sie an dieser Stelle eine Marge hinzu, anstatt es unerwähnt zu lassen.
Phase 2: DFM-Prüfung – Welcher Fertigungsweg?
Mit der Spezifikation in der Hand sollte das Werk Ihnen sagen, welches Verfahren das Bauteil herstellt, und nicht fragen, welches Sie möchten. Der Weg hängt von Stückzahl, Geometrie und der Präzision der Montagefläche ab. Wenn die Rippen gerade sind, das Volumen eine Matrize rechtfertigt oder ein vorhandenes Profil passt, gewinnt das Strangpressen. Wenn die Basis Taschen und enge Ebenheitstoleranzen bei geringer Stückzahl benötigt, gewinnt die Zerspanung. Wenn die Geometrie Rippen in zwei Richtungen aufweist, ist die Zerspanung unabhängig von der Stückzahl die einzige Option.
| Konstruktionsmerkmal | Weg, den die DFM-Prüfung wählen sollte |
|---|---|
| Gerade Rippen, vorhandenes Profil passt, beliebige Stückzahl | Strangpressen, auf Länge geschnitten |
| Gerade Rippen, kundenspezifisches Profil, 500+ Stück/Jahr | Strangpressen mit neuer Matrize |
| < ~300 Stück oder komplexe Basisfunktionen | CNC-gefräst aus Vollmaterial |
| Rippen in zwei Richtungen, Stiftrippen, radiale Rippen | CNC-gefräst |
| Sehr hohe Stückzahl, dünne Rippen, Wirtschaftlichkeit des Blechs | Gestanzt oder gefaltete Rippen |
| Großes Leistungsmodul, benötigt Ebenheit der Basis + Rippen | Hybrid: stranggepresste Rippen, gefräste Basis |
Wichtigste Erkenntnis: Eine DFM-Prüfung, die einen Fertigungsweg benennt und ihn mit Ihrer Stückzahl verteidigt, ist Technik; ein Angebot, das stillschweigend ein Verfahren annimmt, ist ein Verkaufsdokument. Fragen Sie, welches Verfahren bepreist wurde und was die Alternative kosten würde – bei BQUQ kommt die Antwort aus einem Werk, das Strangpressen, CNC und Stanzen betreibt, sodass die Empfehlung keine einzelne Maschine schützt.
Phase 3: Das Angebot – Werkzeugkosten müssen eine separate Position sein
Jedes kundenspezifische Angebot sollte die einmaligen Kosten von den Stückkosten trennen. Für ein Strangpressprofil bedeutet das die Matrize; für die Zerspanung Programmier- und Erstmusterzeit. Die Aufschlüsselung zeigt Ihnen die Stückzahlrechnung: Teilen Sie die Werkzeugkosten durch Ihre tatsächliche Jahresmenge, und Sie wissen, ob der Weg Ihrer Prognose standhält. Das Angebot sollte auch Legierung, Oberfläche und Toleranzannahmen nennen, da jeder Punkt den Preis beeinflusst.
| Angebotsposition | Was sie abdeckt | Was zu prüfen ist |
|---|---|---|
| Werkzeugkosten (Matrize oder Rüstzeit) | Einmalige Kosten | Amortisiert sich über Ihre tatsächliche Menge |
| Material und Verfahren | Stückkosten Strangpressen oder Zerspanung | Entspricht dem DFM-Weg |
| Sekundäroperationen | Schneiden, Fräsen, Bohren, Gewindeschneiden | Können einige kombiniert oder gestrichen werden? |
| Oberfläche | Art und Abdeckung der Eloxierung | Schwarz für passiv, klar unter Lüfter |
| Prüfung/Dokumentation | Chargenberichte, Materialzertifikate | Vor der Bestellung vereinbart |
Wichtigste Erkenntnis: Wenn das Angebot keine Werkzeugkostenposition enthält, ist entweder kein Werkzeug erforderlich (Zerspanungsweg) oder die Matrizenkosten sind im Stückpreis versteckt – fragen Sie nach. Der Leitfaden zu Kühlkörper-Kostenfaktoren zeigt, wie jede Ebene des Aufbaus bepreist wird, sodass das Angebot wie eine Karte und nicht wie eine Zahl gelesen werden kann.
Phasen 4–5: Muster, Test und Freigabe anhand schriftlicher Kriterien
Das Muster ist der Punkt, an dem die Spezifikation zur Physik wird, und es bedeutet nur etwas, wenn die Akzeptanzkriterien in Phase 1 festgehalten wurden. Geben Sie das Muster anhand von vier Prüfungen frei: Maße gemäß Zeichnung (Bohrbild, Ebenheit der Basis, Bauraum), der thermische Test (Gehäusetemperatur bei Nennleistung nach Erreichen des Gleichgewichts, mit der Produktions-Wärmeleitpaste), die Oberfläche (Farbe, Abdeckung, keine Maskierungsfehler) und die Montagepassung im realen Produkt. Schreiben Sie die Ergebnisse auf – das Dokument zur Musterfreigabe ist die Referenz für die Produktion und den nächsten Auftrag.
| Musterprüfung | Methode | Beispiel für Bestehen |
|---|---|---|
| Ebenheit der Basis | Lineal/Fühlerlehre oder KMG | ≤ 0,1 mm über 100 mm |
| Montagemerkmale | Lehrdorne, Messschieber, KMG | Bohrungen positionsgenau gemäß Zeichnung |
| Thermische Leistung | Thermoelement + Leistungstest | Gehäuse ≤ 95 °C bei 28 W, 55 °C Umgebung |
| Montagepassung | Montage im tatsächlichen Produkt | Keine Interferenz, gleichmäßiger TIM-Austritt |
| Oberfläche | Sichtprüfung + Schichtdickenmessung | Gleichmäßige schwarze Eloxierung, keine blanken Stellen |
Wichtigste Erkenntnis: Der thermische Test am Muster ist die einzige Zahl, die beweist, dass die Zeichnung richtig war. Führen Sie ihn daher mit dem Produktions-Grenzflächenmaterial durch – ein Test mit einer anderen Wärmeleitpaste oder ohne Wärmeleitpaste validiert nichts. Geben Sie schriftlich frei und bewahren Sie die Aufzeichnung auf; wenn die erste Produktionscharge eintrifft, schließen dieselben vier Prüfungen bei der Wareneingangskontrolle den Kreis.
Phase 6: Produktion und Folgeaufträge
Produktion ist ein Wiederholbarkeitsproblem. Der Auftrag sollte die Spezifikation des freigegebenen Musters erneut bestätigen, das Werk sollte denselben Prozess mit denselben Prüfpunkten durchführen, und die Charge sollte mit dimensionalen Prüfdaten versendet werden, damit die Wareneingangskontrolle ohne erneute Konstruktion des Teils verifizieren kann. Die ISO9001-Prozesskontrolle deckt den Papierkram ab; Ihre Aufgabe ist es, die freigegebene Zeichnung, den Testbericht und die Korrespondenz zusammenzuhalten, damit der nächste Auftrag – und der nächste Ingenieur, der das Produkt bearbeitet – die vollständige thermische Geschichte hat. Diese Dokumentation macht auch eine Preiserhöhung überprüfbar und einen Zweitquellenvergleich ehrlich. Senden Sie das vollständige Paket an sc@bquq.com, und das Angebot kommt innerhalb von 12 Arbeitsstunden zurück; der Artikel zum Workflow zur Kühlkörperauswahl zeigt die technischen Schritte, die in Phase 1 einfließen, wenn das thermische Budget noch nicht festgelegt ist.
Häufig gestellte Fragen
F: Welche Informationen benötigt ein Werk, um einen kundenspezifischen Kühlkörper anzubieten?
A: Verlustleistung, maximale Gehäuse- oder Sperrschichttemperatur, ungünstigste Umgebungstemperatur, Luftstrom (oder „ruhende Luft“), der Bauraum und eine Zeichnung mit den Montagemerkmalen. Thermische Werte und mechanische Zeichnung zusammen ermöglichen es dem Werk, das Bauteil in einem Durchgang zu dimensionieren, das Verfahren auszuwählen und zu bepreisen.
F: Wie lange dauert ein Muster eines kundenspezifischen Kühlkörpers?
A: CNC-gefräste Muster werden in der Regel innerhalb weniger Tage versendet, da kein Werkzeug benötigt wird; stranggepresste Muster mit einer neuen Matrize dauern normalerweise 2–4 Wochen, einschließlich Matrizenherstellung und erster Pressungen. Vorhandene Profile, die auf Länge geschnitten und bearbeitet werden, liegen dazwischen.
F: Sollten die Kosten für die Strangpressmatrize eine separate Angebotsposition sein?
A: Ja. Werkzeugkosten sind einmalige Kosten, die sichtbar sein sollten, damit Sie sie durch Ihre tatsächliche Menge teilen und die Wirtschaftlichkeit prüfen können. Ein Angebot mit versteckten Matrizenkosten lässt den Stückpreis falsch erscheinen und macht den Vergleich mit der Zerspanung unmöglich.
F: Was sollte ich an einem Kühlkörpermuster testen, bevor ich es freigebe?
A: Maße (Ebenheit der Basis, Bohrbild, Bauraum), thermische Leistung bei Nennleistung nach Erreichen des Gleichgewichts mit der Produktions-Wärmeleitpaste, Oberflächenabdeckung und Montagepassung im realen Produkt. Geben Sie schriftlich anhand der Kriterien frei, die vor der Musterbestellung festgelegt wurden.
F: Welche Dokumente sollten einer Produktionscharge von Kühlkörpern beiliegen?
A: Dimensionale Prüfberichte, die die kritischen Merkmale der Zeichnung abdecken, Material-/Legierungszertifikate und die Oberflächenverifizierung. Bewahren Sie für kundenspezifische Teile den Freigabebeleg des Musters und den thermischen Test in den Unterlagen auf – sie sind die Referenz für jeden Folgeauftrag.
Verwandte Artikel
- heat-sink-selection-workflow – Mehr aus der BQUQ Thermal Management Engineering-Serie.
- heat-sink-cost-factors – Mehr aus der BQUQ Thermal Management Engineering-Serie.
- heat-sink-thermal-testing – Mehr aus der BQUQ Thermal Management Engineering-Serie.
Verwandte Ressourcen
- Über BQUQ: ein nach ISO9001 zertifiziertes Quellwerk in Dongguan mit vier Produktionslinien unter einem Dach.
- Kühlkörper und thermische Bauteile: stranggepresste, CNC-gefräste und gestanzte Optionen aus der Thermik-Linie – Strangpresskühlkörper, CNC-gefräste Kühlkörper, gestanzte Kühlkörper.
- Branchentrends: Fertigungs-, Materialmarkt- und Beschaffungsanalysen für Käufer.
- Technische Artikel: Engineering-Leitfäden und Prozessvergleiche – mehr, wo dieser Artikel herkommt.
- FAQ-Hub: Schnelle Antworten zu CNC, Stanzen, Federn und Kühlkörpern.
- Fallstudien: Reale Teile und reale Zahlen aus Projekten, die wir entwickelt und geliefert haben.
- Kontakt: Senden Sie Ihre Zeichnung und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ Engineering-Team. BQUQ ist ein nach ISO9001 zertifiziertes Quellwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder per WhatsApp an +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


