
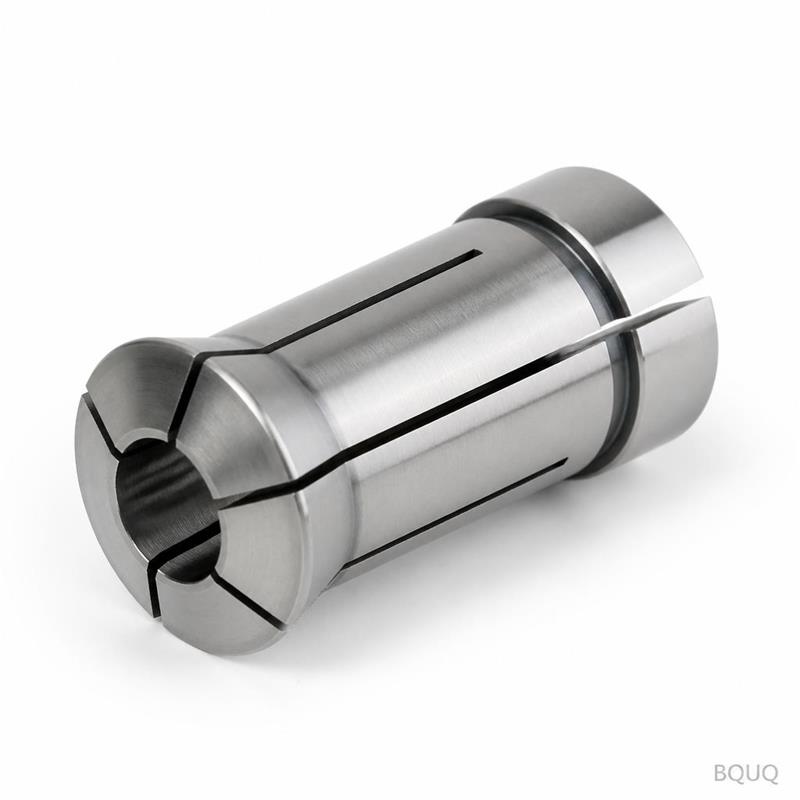
Spannzangenfutter für die Fräsbearbeitung: Steifigkeit unter Seitenlast
Kurze Antwort: Ein Spannzangenfutter hält einen Fräser nur dann starr, wenn drei Dinge zusammenpassen – volle 2/3 der Bohrung als Spannlänge am Schaft, korrektes Spannmuttern-Drehmoment und eine Spannzange, die rund und sauber ist. Unter Seitenlast biegt sich ein ER32-Futter mit einem 20 mm Schaft bei 60 mm Messlänge typischerweise um 10-25 µm bei 1 kN Radialkraft durch, und diese Durchbiegung wächst ungefähr mit der dritten Potenz des Überhangs. Zieht man denselben Fräser auf 90 mm heraus, kann sich die Durchbiegung verdreifachen. Käufer sollten Rundlauf (0,005-0,010 mm typisch für Präzisionsqualität), Spannmuttern-Drehmoment und Spannlänge spezifizieren, nicht nur "ER32". BQUQ fertigt und schleift diese Futter in einem ISO9001-Werk in Dongguan und bietet in 12 Arbeitsstunden an.
Warum Seitenlast die falsche erste Frage ist
Fräsen ist nicht Bohren. Ein Bohrer drückt hauptsächlich entlang seiner eigenen Achse, sodass die Aufgabe der Spannzange größtenteils der axiale Halt ist. Ein Fräser erfährt eine radiale Schnittkraft, die mit jedem Zahneingriff ihre Richtung ändert, und diese Kraft wirkt als Biegemoment auf den gesamten Aufbau: Fräserschaft, Spannzange, Spannmutter, Futterkörper, Spindelkegel.
Dieses Biegemoment ist es, was Ingenieure mit "Seitenlast" meinen. Es bricht keine Spannzangen. Es biegt die Baugruppe, und die Biegung zeigt sich als:
- Werkzeugdurchbiegung an der Schneidkante – die dominierende Quelle für Maßfehler und Rattern.
- Mikro-Schlupf zwischen Schaft und Spannzangenbohrung – die Quelle für Herausziehen und allmähliche Rundlaufdrift.
- Ungleichmäßige Zahnbelastung – eine Schneide schneidet mehr als die anderen, was den Fräser schneller verschleißt und die Oberflächengüte verschlechtert.
Die nützliche Frage ist also nicht "Kann ein Spannzangenfutter Seitenlast aufnehmen?", sondern "Wie stark biegt sich diese spezifische Futterbaugruppe durch, und wie viel der Last erreicht die Spannzangenbohrung statt der Spindelstirnfläche?"
Die Geometrie, die die Steifigkeit tatsächlich steuert
Spannlänge: die 2/3-Regel
Eine Spannzange spannt entlang ihrer Bohrung. Wenn der Fräserschaft nur in das vordere Drittel der Spannzange eintritt, kollabiert der hintere Teil der Spannzange nach innen, ohne etwas zu berühren, die Spannzange verkippt in der Spannmutter, und die Baugruppe verliert sowohl Rundlauf als auch Steifigkeit.
Die Arbeitsregel in den meisten Werkstätten: Den Schaft so einführen, dass er mindestens zwei Drittel der Spannzangenbohrung einnimmt, und nie weniger als den Schaftdurchmesser in der Länge. Für eine ER32-Spannzange (46 mm Gesamtlänge, etwa 40 mm nutzbare Bohrung) sollte ein 20 mm Schaft 26-30 mm tief sitzen.
| Spannzangengröße | Nennbohrungsbereich | Typische nutzbare Spannlänge | Mindestspannlänge für einen 12 mm Schaft |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
Die Werte sind typisch für Standard-Spannzangen nach DIN 6499; überprüfen Sie sie anhand der Zeichnung des jeweiligen Lieferanten.
Überhang: die kubische Strafe
Die Durchbiegung eines Kragarms skaliert mit der dritten Potenz der ungestützten Länge. Der Übergang von 50 mm auf 75 mm Messlänge bedeutet eine 1,5-fache Längenzunahme und eine theoretische 3,4-fache Durchbiegungszunahme bei gleicher Kraft. Deshalb übertrifft ein kurzes Spannzangenfutter oft einen längeren, nominell "steiferen" Halter.
Praktische Konsequenz: Wählen Sie das kürzeste Futter, das das Werkstück und die Vorrichtung freigibt. Wenn Sie tief reichen müssen, akzeptieren Sie, dass Sie Steifigkeit gegen Reichweite tauschen, und reduzieren Sie die radiale Schnitttiefe entsprechend.
Spannmuttertyp und Lagerung
Die Spannmutter hat zwei Aufgaben: Sie drückt die Spannzange in den 16°-Kegel des Futters, und sie muss dies tun, ohne die Spannzange zu verdrehen. Eine einfache Spannmutter schleift an der Spannzangenstirnfläche und kann sie beim Anziehen leicht drehen. Eine kugelgelagerte Spannmutter (Nadel- oder Kugellager) entkoppelt die Rotation vom Spannen, sodass dasselbe Handdrehmoment eine höhere und gleichmäßigere Spannkraft erzeugt.
| Spannmuttertyp | Spannkraft bei gleichem Drehmoment | Rundlauf-Konsistenz | Beste Verwendung |
|---|---|---|---|
| Einfache Spannmutter | Basiswert | Mäßig | Leichte Schlichtbearbeitung, geringe Stückzahl |
| Kugellager-Spannmutter | ~1,3-1,6× Basiswert | Gut | Allgemeine Fräsbearbeitung |
| Nadellager-Spannmutter | ~1,5-1,8× Basiswert | Sehr gut | Schwere Schruppbearbeitung, hohe Drehzahlen |
Die Multiplikatoren sind Richtwerte aus typischen Lieferantendaten, keine garantierten Werte.
Was Rundlauf Sie bei einem Frässchnitt wirklich kostet
Der Gesamtrundlauf ist die Summe aus Kegelfehler des Futters, Spannzangenfehler, Sitzfehler der Spannmutter und Schaftfehler. Ein Rundlauf von 0,010 mm an der Spannzangenstirnfläche kann an der Fräserspitze 0,020-0,030 mm betragen, sobald der Überhang hinzukommt.
Beim Fräsen bedeutet Rundlauf, dass eine Schneide die meiste Arbeit leistet. Bei einem 4-Schneiden-Fräser und 0,020 mm Rundlauf kann die hohe Schneide 40-60 % mehr Spanlast tragen als der Durchschnitt. Diese Schneide bricht zuerst aus, erhitzt sich zuerst und setzt die Verschleißgrenze für das gesamte Werkzeug.
Für eine ausführlichere Behandlung der Messung und Kontrolle lesen Sie unseren Leitfaden zur Messung und Kontrolle des Spannzangen-Rundlaufs.
Spannkraft: Wie viel ist genug, und wann ist es zu viel
Mehr Drehmoment ist nicht automatisch besser. Ein Überdrehen der Spannzange über ihren elastischen Bereich hinaus führt dauerhaft zu einer trichterförmigen Aufweitung der Bohrung, wonach sie nie wieder gleichmäßig spannt – selbst bei korrektem Drehmoment. Zu geringes Anziehen lässt den Schaft unter wechselnder Seitenlast kriechen.
Ein praktischer Ansatz für ER-Spannzangen:
1. Reinigen Sie die Spannzangenbohrung, den Futterkegel und die Spannmutterngewinde. Ein einziger Span im Kegel kann 0,01 mm Rundlauf hinzufügen.
2. Setzen Sie die Spannzange zuerst in die Spannmutter ein und schrauben Sie sie dann auf das Futter – drücken Sie niemals eine beladene Spannzange in den Kegel.
3. Ziehen Sie mit einem Drehmomentschlüssel auf das vom Halterhersteller angegebene Drehmoment an, nicht nach Gefühl.
4. Prüfen Sie nach den ersten 30 Minuten Fräsen nach; neue Baugruppen setzen sich oft.
Die Mechanik dahinter behandeln wir in wie sich die Spannzangen-Spannkraft auf Genauigkeit und Werkzeugstandzeit auswirkt.
Futterdesign auf die Fräsaufgabe abstimmen
Der Futterkörper selbst ist wichtig. Wandstärke am Kegel, die Genauigkeit des 16°-Winkels, die Härte der Kegeloberfläche und die Rundheit des Spannmutterngewindes fließen alle in das Endergebnis ein. Ein nach der Wärmebehandlung geschliffenes Futter behält seine Geometrie weit länger als eines, das davor geschliffen wurde.
Eine vollständige Aufschlüsselung dieser Variablen finden Sie in Spannzangenfutter-Design: Kegel, Spannmutter und Körpergeometrie.
| Fräsbearbeitung | Empfohlener Halter | Spannlänge | Typisches Rundlaufziel |
|---|---|---|---|
| Schlichten, kleine Schaftfräser | ER16 / ER20 Spannzangenfutter | ≥2/3 Bohrung | 0,005-0,010 mm |
| Allgemeine Fräsbearbeitung | ER32 Spannzangenfutter | ≥2/3 Bohrung | 0,008-0,015 mm |
| Schwere Schruppbearbeitung | ER40 oder TG100 Spannzangenfutter | ≥2/3 Bohrung | 0,010-0,020 mm |
| Tiefe Reichweite | Verlängertes Spannzangenfutter, reduzierte Schnitttiefe | ≥2/3 Bohrung | 0,015-0,025 mm |
| Großserienproduktion | Schnellwechsel-Spannzangenfutter | ≥2/3 Bohrung | 0,005-0,010 mm |
Die Rundlaufziele sind typische Werte für Halter in Präzisionsqualität; Standardqualitäten können lockerer sein.
Wann ein Spannzangenfutter die falsche Wahl ist
Spannzangenfutter sind hervorragende Allrounder, aber nicht immer die starre Antwort:
- Sehr hohe radiale Last bei kurzem Überhang – ein Schrumpf- oder Hydraulikhalter gewinnt meist bei Steifigkeit und Rundlauf.
- Fräserschäfte mit Flächen oder Weldon-Enden – eine Spannzange spannt einen runden Schaft; ein Seitenverriegelungshalter ist für die Fläche ausgelegt.
- Häufige Werkzeugwechsel bei hoher Stückzahl – Schnellwechselsysteme reduzieren Rüstfehler, fügen aber Schnittstellen hinzu, die jeweils kontrolliert werden müssen.
Für die meisten Lohnfertiger und die Mittelserienproduktion ist jedoch ein gut gefertigtes ER- oder TG-Spannzangenfutter mit korrekter Spannlänge und korrektem Drehmoment die beste Balance aus Kosten, Genauigkeit und Flexibilität.
Was Sie beim Kauf spezifizieren sollten
Wenn Sie Spannzangenfutter oder die dazugehörigen Spannzangen beschaffen, setzen Sie Folgendes auf die Zeichnung oder Bestellung:
- Spannzangenserie und Bohrungsgröße mit Toleranzklasse.
- Genauigkeit des Körperkegels und Anforderung an das Schleifen nach der Wärmebehandlung.
- Spannmuttertyp (einfach, kugelgelagert, nadellagergelagert) und Nenndrehmoment.
- Rundlaufgrenze, gemessen in einem angegebenen Abstand von der Stirnfläche.
- Werkstoff und Härte von Körper und Spannzange.
- Wuchtgüte, wenn die Anwendung etwa 15.000 U/min überschreitet.
BQUQ produziert Spannzangenfutter und passende Spannzangen auf vier Produktionslinien in einem Werk in Dongguan, mit CNC-Bearbeitung auf ±0,005 mm genau und ISO9001-Qualitätskontrolle. Die Mindestbestellmenge ist flexibel, was wichtig ist, wenn Sie einen neuen Halter validieren, bevor Sie sich auf eine große Stückzahl festlegen. Durchsuchen Sie das Sortiment an Werkzeughalter-Spannzangenfuttern und die Spannzangenserie für Automatendrehmaschinen für die Größen, die wir am häufigsten fertigen.
Häufig gestellte Fragen
F: Kann ich ein ER-Spannzangenfutter für schwere Fräsbearbeitung verwenden?
A: Ja, innerhalb von Grenzen. Ein ER32- oder ER40-Futter mit voller Spannlänge, einer kugelgelagerten Spannmutter bei Nenndrehmoment und kurzem Überhang bewältigt die meisten Schruppbearbeitungen in Stahl und Aluminium. Die Einschränkung ist normalerweise die Durchbiegung, nicht der Halt. Wenn Sie maximale Steifigkeit bei großer Reichweite benötigen, übertrifft ein Schrumpf- oder Hydraulikhalter ein Spannzangenfutter. Für die allgemeine Fräsbearbeitung ist ein korrekt eingerichtetes Spannzangenfutter völlig ausreichend.
F: Wie viel Rundlauf ist für ein Fräs-Spannzangenfutter akzeptabel?
A: Für Schlichtarbeiten streben Sie 0,005-0,010 mm Rundlauf an der Spannzangenstirnfläche an. Für die allgemeine Fräsbearbeitung sind 0,010-0,015 mm machbar. Über etwa 0,020 mm beginnt eine Schneide, eine unverhältnismäßige Spanlast zu tragen, was die Werkzeugstandzeit verkürzt und die Oberflächengüte verschlechtert. Messen Sie immer an der Fräserspitze, nicht nur an der Spannzange, da der Überhang den Rundlauf verstärkt.
F: Warum zieht sich mein Fräser während der Bearbeitung aus der Spannzange?
A: Herausziehen kommt fast immer von unzureichender Spannlänge oder unzureichender Spannkraft. Wenn der Schaft nur im vorderen Drittel der Spannzange sitzt, berührt die hintere Bohrung ihn nie. Kombiniert mit einer einfachen Spannmutter, die nach Gefühl angezogen wird, wandert der Fräser unter wechselnder Seitenlast heraus. Reinigen Sie die Bohrung, führen Sie ihn bis zu zwei Dritteln der Tiefe ein und ziehen Sie die Spannmutter auf das vom Halterhersteller angegebene Drehmoment an.
F: Verbessert eine kugelgelagerte Spannmutter wirklich die Frässteifigkeit?
A: Sie verbessert die Spannkonsistenz, was die Steifigkeit unterstützt. Eine kugelgelagerte Spannmutter wandelt mehr Ihres Anzugsdrehmoments in axiale Spannkraft um statt in Reibung an der Spannzangenstirnfläche, typischerweise 1,3-1,8× mehr bei gleichem Handaufwand. Das bedeutet weniger Chance auf Unterspannung und weniger Chance, die Spannzange beim Anziehen zu verdrehen. Der Futterkörper und der Kegel setzen jedoch weiterhin die Steifigkeitsobergrenze.
F: Wie oft sollten Fräs-Spannzangen ersetzt werden?
A: Ersetzen Sie sie, wenn der Rundlauf über Ihr Ziel hinaus driftet, wenn die Bohrung Riefen oder eine trichterförmige Aufweitung zeigt oder wenn die Spannzange einen bekanntermaßen guten Schaft nicht mehr gleichmäßig spannt. In der Mischproduktion prüfen viele Werkstätten die Spannzangen vierteljährlich und mustern die für die Schruppbearbeitung verwendeten häufiger aus. Spannzangen sind Verbrauchsmaterial; eine verschlissene kostet Sie leise Werkzeugstandzeit und Ausschuss, lange bevor sie sichtbar versagt.
Verwandte Ressourcen
- Über BQUQ und unseren Fertigungsstandort in Dongguan: /about/
- Spannzangenfutter, Werkzeughalter und Kraftspannfutter: /tool-holder-collet-chucks/
- Spannzangenserie für Automatendrehmaschinen für Langdreh- und Kurvenmaschinen: /auto-lathe-collets/
- Kraftspannfutter und Werkstückspannung für Langdrehmaschinen: /power-chucks-swiss/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


