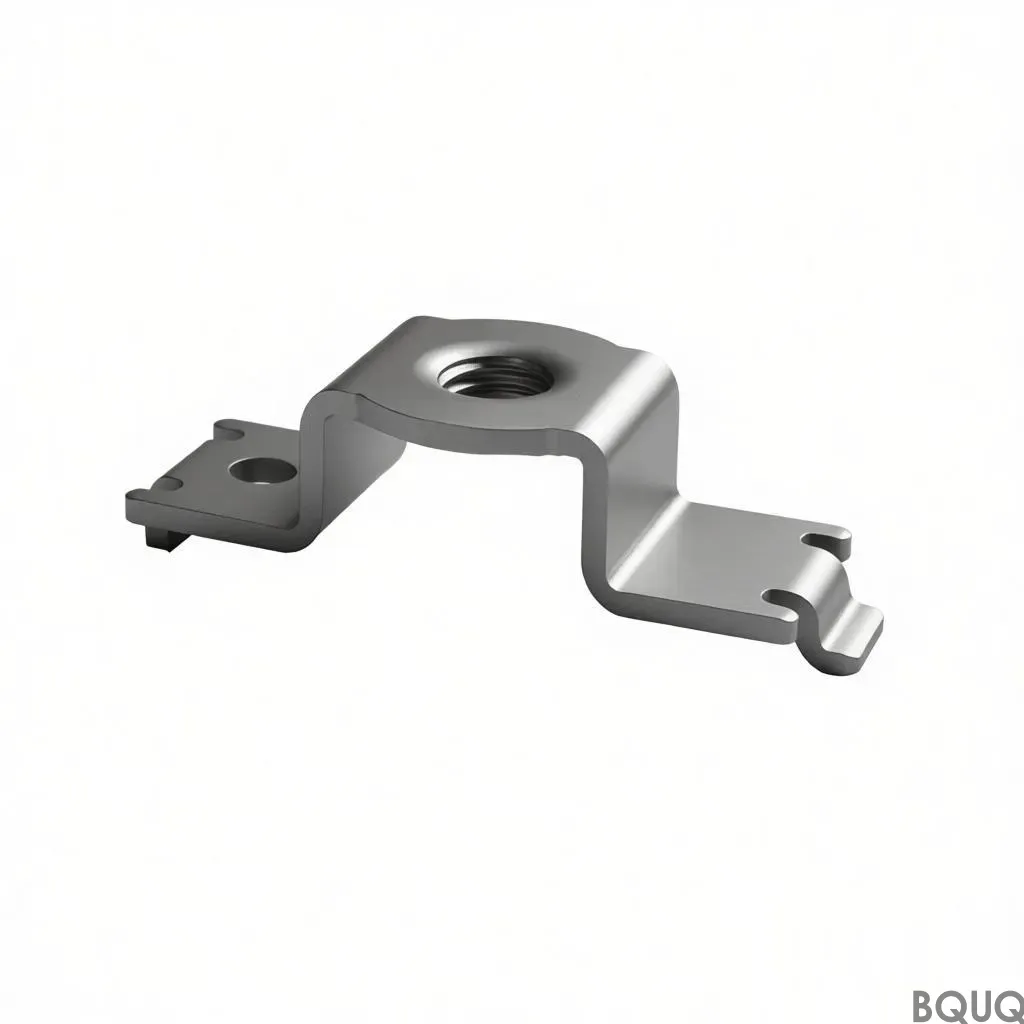
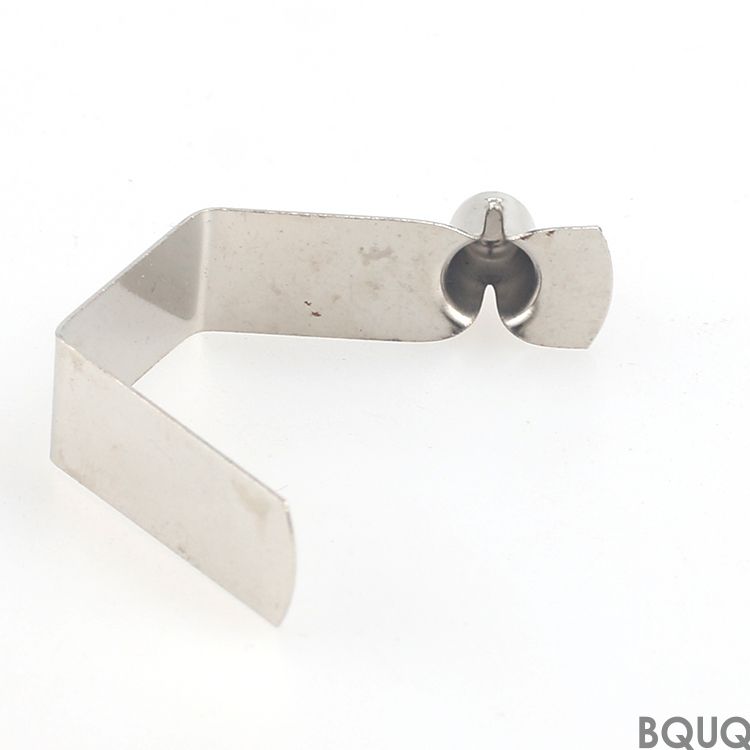
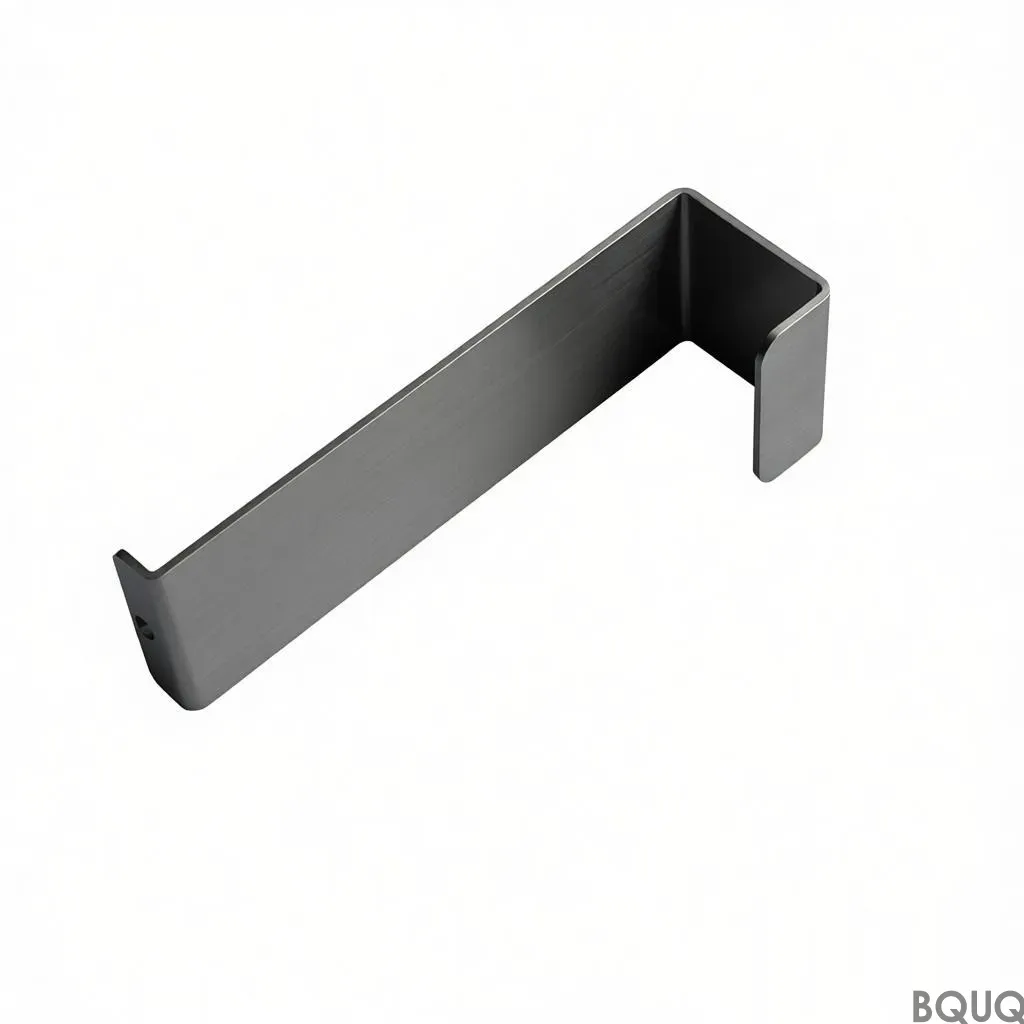
Das Stanzarmband ist ein in einem einzigen Hub umgeformtes Bauteil aus SPCC-Stahl 1,0 mm mit Rippen und einer flachen Basis, ausgelegt auf ΔT = 60 K für Solar-Tracker-Konstruktionen. Die Standard-Verzinkung beträgt 8-12 µm und wird nach dem Umformen aufgebracht, um die Rippenfüße zu schützen. Geringe Rippendicke und hohe Rippendichte ergeben mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile, und die Monatsleistung skaliert aus einer Pressenfamilie.
Unser Stanzarmband verwendet SPCC-Stahl 1,0 mm mit Rippen und einer flachen Basis. Ausgelegt auf ΔT = 60 K, unterstützt es Solar-Tracker-Konstruktionen bei monatlicher Ausbringung mit Verzinkung 8-12 µm als Standard.
Konstruktionsansatz und Prozess
Ein einziger Hub formt das gesamte Stanzarmband, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Die Werkzeugbestückung läuft, und der Zyklus speist eine Linie.
Geringe Rippendicke ist der Punkt, an dem das Stanzen gewinnt: Rippen mit dieser Teilung ergeben mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Ein Lieferant deckt nun Rippendicken von bis aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet.
Das Pressen von SPCC-Stahl 1,0 mm hält das Stanzarmband leicht, je nach Hüllkurve, ohne die Rippendichte zu opfern, was dort entscheidend ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Die Verzinkung 8-12 µm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Das Standardmaterial ist SPCC-Stahl 1,0 mm, geliefert mit Verzinkung 8-12 µm. Für Anwendungen, bei denen die Exposition gegenüber Solartrackern eine Rolle spielt, empfehlen wir die Passivierungsroute; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen laufen auf , wobei kritische Merkmale wie separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von , und die Lochposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einem gegen einen Grenzwert geprüft, und die Rippenteilung wird optisch bei verifiziert. Berichte gehen mit jeder Charge raus.
Die Stichprobenprüfung ist AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil bei auf einer Platte, die nicht geläppt wurde, anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Die endgültige Rückverfolgbarkeit ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
Bei Solartrackern bestimmt die Bewertung, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Übergangstemperaturen von Solartrackern halten Rippen mit Teilung die Delta-T innerhalb des Sensor-Budgets.
Bei Solartrackern dient die Grundplatte in der Regel gleichzeitig als Montageschnittstelle. mit Planfläche bietet eine stabile Auflagefläche für das Wärmeleitpad des Solartrackers.
Konstrukteure, die an Solartrackern arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, denn die Montage von Solartrackern ist automatisiert und eine nicht ebene Grundplatte stoppt die Linie.
Für Solartracker-Prototypen deckt die Zeichnungsprüfung und den Erstmusterprozess ab. Serienlose gehen auf 18 Arbeitstage über, sobald die Prozessfähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
Material
SPCC-Stahl 1,0 mm
Oberflächenbehandlung
Verzinkung 8-12 µm
MOQ (Prototyp)
500 Stk.
MOQ (Serie)
10000 Stk.
Lieferzeit (Serie)
18 Arbeitstage
Werkzeugvorlaufzeit
15 Arbeitstage
FAQ: Ihre Fragen vor der Bestellung
Wie hoch ist die Ebenheit auf der Montagefläche?
gemessen auf . Das ist der Wert, der für Solartracker entscheidend ist, da das Wärmeleitpad einen gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe bessere Werte erfordert, teilen Sie uns dies mit, und wir können eine Schlichtoperation ergänzen.
Wie sind die Verpackungs- und Versandbedingungen?
Die Standardverpackung ist . Wir bieten . Exportkartons sind mit Charge, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts wird mit der Ware mitgeliefert.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D-STEP. Beide zeigen Ebenheitstoleranzen und Werkzeugtrennlinien, was wichtig ist, wenn Sie in Ihrer eigenen Baugruppe prüfen.
Über welche Qualitätszertifizierungen verfügen Sie?
Das Werk ist ISO9001-zertifiziert, und die Teile werden auf Anfrage mit RoHS- und REACH-Erklärungen geliefert. Eine SGS-Prüfung durch Dritte kann vor dem Versiegeln des Containers arrangiert werden, was die meisten Solartracker-Käufer vorschreiben.
Wie verhindern Sie galvanische Korrosion?
Der Schlüssel liegt darin, ein zweites Metall im nassen Kontaktbereich zu vermeiden. Wir empfehlen eine Verzinkung von 8-12 µm und, wo das Teil ein Aluminiumchassis berührt, eine Isolierscheibe. Teilen Sie uns das Gegenmaterial mit, und wir spezifizieren die Beschichtung entsprechend.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit geprüft wird, bevor das Teil verpackt wird.
Die Produktion läuft in Zyklen mit Inline-Vision auf . Das macht eine Zusage in der Hochsaison glaubwürdig.
Qualitätsmitarbeiter sitzen neben der Presse, nicht in einem separaten Raum. Abweichungen bei oder stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Toleranzklassen, die Sie angeben können (gemäß Zeichnung)
Lieferzeit
Werkzeugläufe; Zyklus speist eine Linie (gemäß Projektzeitplan)
MOQ
Monatliche Produktionsmengen (gemäß Bestellung)
Kapazität
Monatliche Ausbringung einer Pressenfamilie
Auswahl / Vergleich
Option
Am besten geeignet für
Abwägung
Geprägtes SPCC 1,0 mm mit Rippen
Solar-Tracker-Konstruktionen mit ΔT = 60 K und hoher Rippendichte
Erfordert Werkzeuge; Geometrie durch Pressenfamilie festgelegt
Gefrästes Profil
Kleinvolumen oder komplexe 3D-Features
Höhere Teilekosten; Verzinkung kann an Rippenfüßen durchtrennt werden
Extrudiertes Profil
Konstanter Querschnitt, lange Serien
Geringere Oberfläche pro Kubikmillimeter als geprägte Rippen
Verzinkung 8-12 µm
Korrosionsschutz nach der Umformung
Dickenbereich muss spezifiziert werden; keine Zertifizierung
Passivierung (empfohlen für Solar-Exposition)
Bedenken bei Solar-Tracker-Exposition
Fügt Prozessschritt hinzu; mit Lieferant bestätigen
Prozess / Inspektion
Phase
Kontrolle
Aufzeichnung
Umformung
Einzelhub formt gesamtes Stanzarmband; Rippenteilung und Bodenebenheit kontrolliert
Presseneinrichtungs- und Zyklusaufzeichnung
Material
SPCC-Stahl 1,0 mm verifiziert
Materialzertifikat / Wareneingangsprüfung
Beschichtung
Verzinkung 8-12 µm nach der Umformung aufgebracht
Aufzeichnung der Beschichtungsdicke
Inspektion
Inspektion vor jedem Versand
Maß- und Sichtprüfbericht
Versand
Wie wir pro Auftrag fertigen und versenden
Packliste und Versandaufzeichnung
Häufig gestellte Fragen
Welches Material und welche Dicke verwendet das Stanzarmband?
Das Standardmaterial ist SPCC-Stahl 1,0 mm, geliefert mit Zinkbeschichtung 8-12 µm. Es wird in einem einzigen Hub mit Rippen und einer flachen Basis geformt und ist für ΔT = 60 K bei Solar-Tracker-Konstruktionen ausgelegt. Eine Passivierung wird empfohlen, wenn eine Exposition gegenüber Solar-Trackern relevant ist.
Wie hoch ist die thermische Nennleistung des Stanzarmbands?
Das Stanzarmband ist für ΔT = 60 K ausgelegt. Diese Nennleistung unterstützt Solar-Tracker-Konstruktionen bei monatlicher Ausbringung. Das gerippte SPCC-Stahl-1,0-mm-Design bietet mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Wie ist das Stanzarmband vor Korrosion geschützt?
Die Zinkbeschichtung 8-12 µm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist. Für eine Exposition gegenüber Solar-Trackern wird eine Passivierung empfohlen. Bestätigen Sie die Beschichtungsdicke und die Passivierungsanforderungen auf Ihrer Zeichnung.
Kann ich Toleranzklassen für das Stanzarmband festlegen?
Ja. Die Toleranzklassen, die Sie festlegen können, sind im Artikelabschnitt Toleranzklassen, die Sie festlegen können, behandelt. Da ein einziger Hub das gesamte Teil formt, skaliert der Teilepreis nicht mehr mit der Komplexität. Legen Sie Ihre Zeichnung mit der erforderlichen Toleranzklasse vor, und die Prüfung vor jedem Versand verifiziert die festgelegten Abmessungen.
Wie lang ist die Lieferzeit und wie hoch die monatliche Ausbringung für Bestellungen von Stanzarmbändern?
Werkzeugläufe und der Zyklus speisen eine Linie und unterstützen die monatliche Ausbringung für Solar-Tracker-Konstruktionen. Die Lieferzeit hängt von Werkzeug und Auftragsplan ab. Ein Lieferant deckt nun Rippenlehren aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten erfordert.
Warum gestanzte Lamellen statt gefräster oder stranggepresster Profile wählen?
Bei geringer Lamellenstärke spielt das Stanzen seine Stärken aus: Lamellen im vorgegebenen Abstand bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Baugröße. Das Pressen von SPCC-Stahl 1,0 mm hält das Stanzband leicht, ohne die Lamellendichte zu beeinträchtigen – entscheidend, wenn die Länge des Luftströmungswegs durch das Gehäuse fest vorgegeben ist.
Welche Prüfung erfolgt vor dem Versand des Stanzbands?
Eine Prüfung vor jedem Versand ist Standard. Zu den Kontrollen gehören die Materialverifikation für SPCC-Stahl 1,0 mm, die Maßhaltigkeit von geformten Lamellen und Grundfläche sowie die Dicke der Zinkbeschichtung von 8–12 µm. Für die Maß- und Sichtprüfung werden Aufzeichnungen geführt. Der Versand erfolgt gemäß „How We Manufacture and Ship".