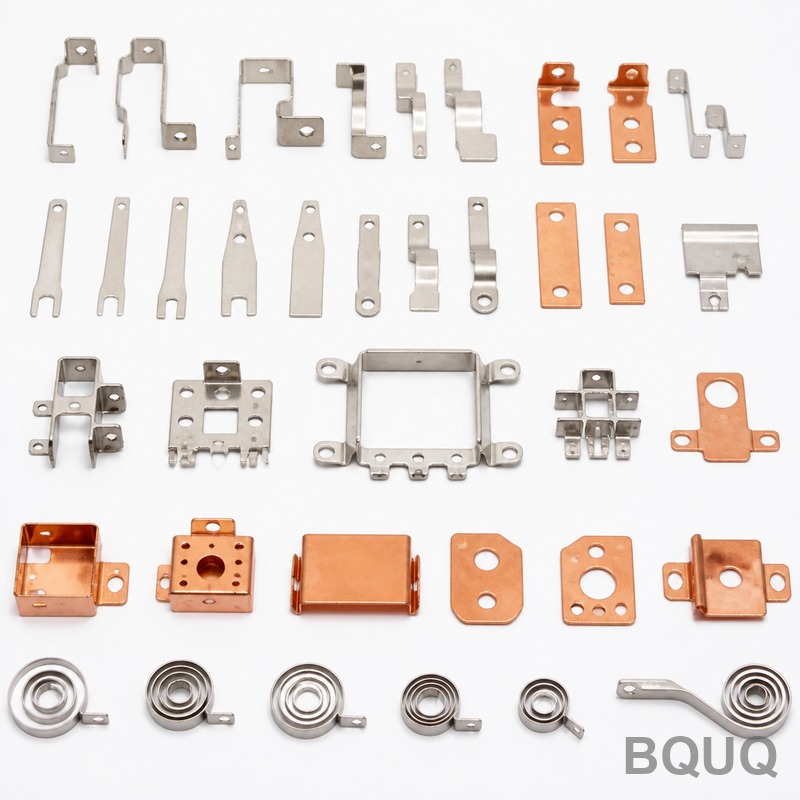
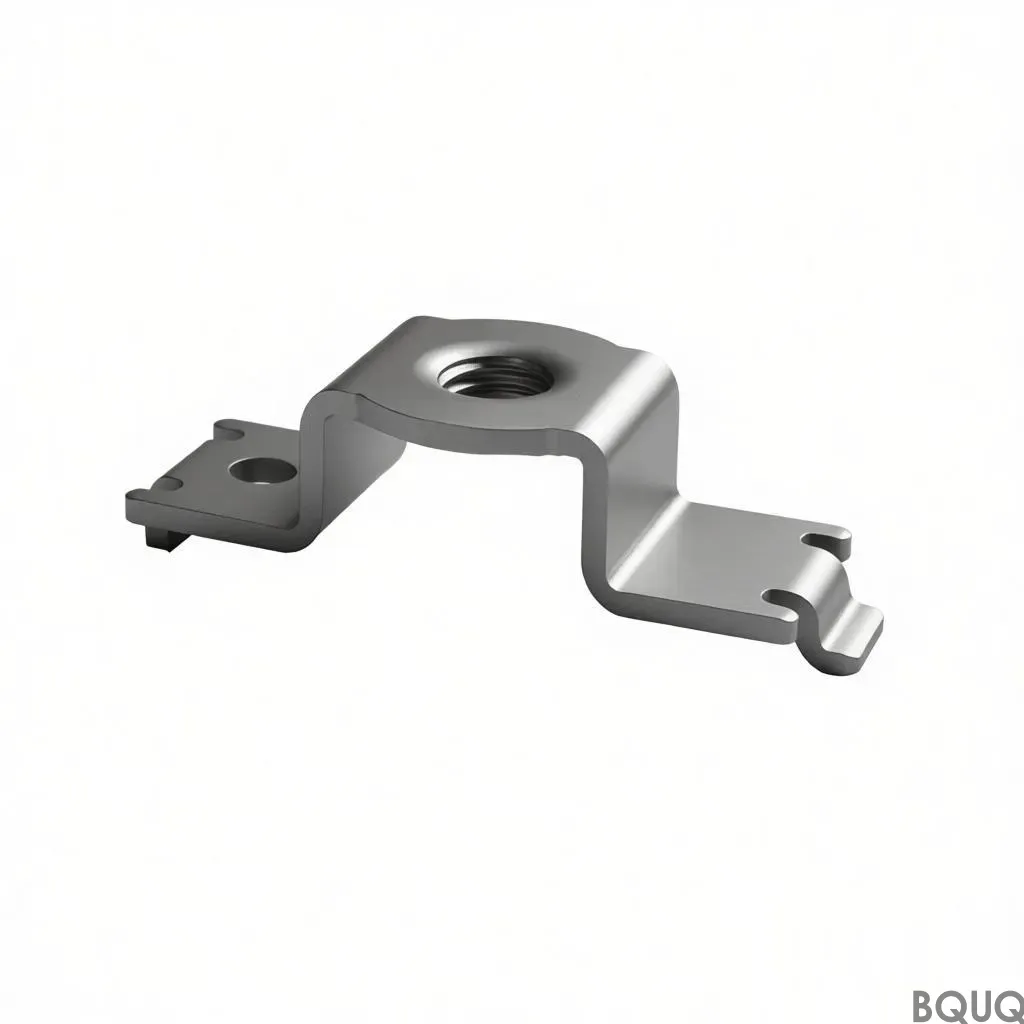
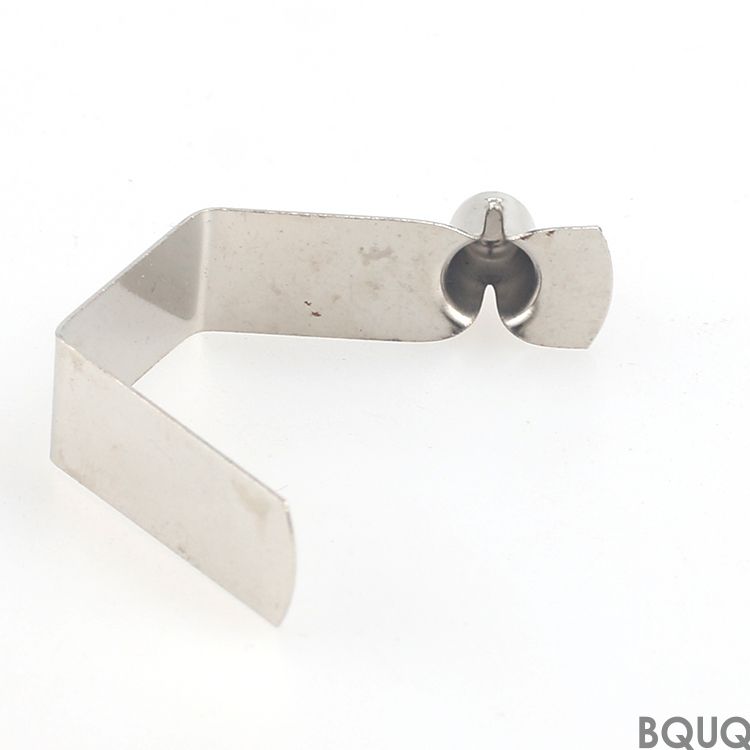
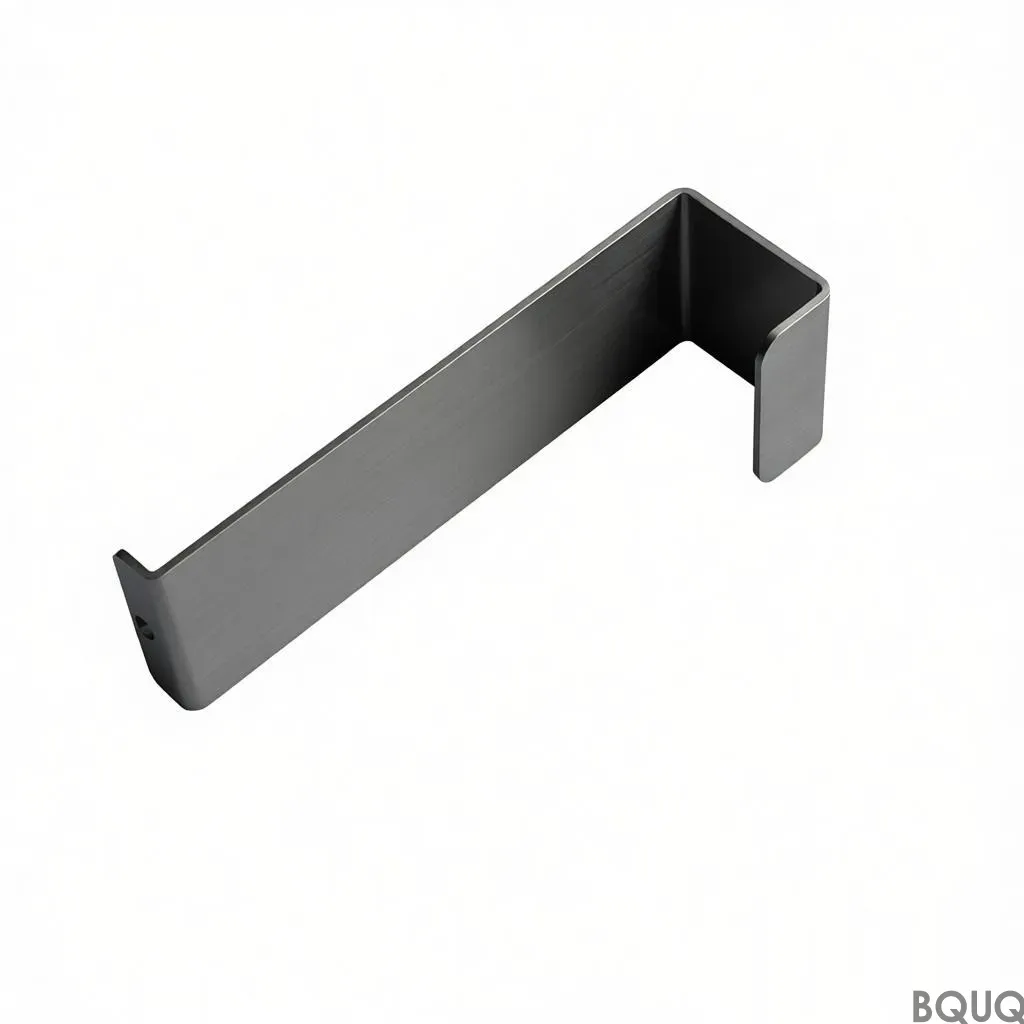
Der Stanz-Armbandhalter ist ein Einzelhub-Teil aus SUS304 1,0 mm mit Feuerverzinkung 60 µm als Standard. Bei ΔT = 60 K läuft das Werkzeug mit Wiederholgenauigkeit, und die Lochposition überträgt sich über die gesamte Charge. Geringe Rippenstärke bei gegebenem Abstand liefert mehr Oberfläche pro Kubikmillimeter, sodass Programme für Medizingehäusevolumen ohne Einbußen bei der Rippendichte wiederholbar bleiben.
Im Betrieb bei wird dieser Stanz-Armbandhalter auf Werkzeugen mit Wiederholgenauigkeit gepresst. SUS304 1,0 mm liefert bei ΔT = 60 K, und Feuerverzinkung 60 µm wird standardmäßig aufgebracht.
Konstruktionsansatz und Prozess
Ein einzelner Hub formt den gesamten Stanz-Armbandhalter, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft , und der Zyklus speist eine Linie.
Geringe Rippenstärke ist der Punkt, an dem das Stanzen gewinnt: Rippen bei Abstand liefern mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Ein Lieferant deckt nun bis Rippenstärken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion ein Werkzeugwechsel statt ein neuer Lieferant ist.
Das Pressen von SUS304 1,0 mm hält den Stanz-Armbandhalter leicht, von je nach Hüllkurve, ohne die Rippendichte zu beeinträchtigen, was dort zählt, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Das Standardmaterial ist SUS304 1,0 mm, geliefert mit Feuerverzinkung 60 µm. Für Anwendungen, bei denen die Exposition von Medizingehäusen relevant ist, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
Allgemeine Maße werden mit ausgeführt, kritische Merkmale wie werden separat gehalten. Geformte Geometrie übernimmt die Werkzeugwiederholbarkeit von , und die Lochposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Eingehendes SUS304 1,0 mm wird vor dem Einlauf in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt und gegen die Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine Maße, mit bei jedem Erstmuster. Abweichungen über lösen eine Sortierung des gesamten Loses aus.
Die Losrückverfolgbarkeit reicht von der Coil bis zum Karton: Schmelznummer, Pressenhubbereich und Prüfprotokoll bleiben zugeordnet, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Die abschließende Rückhaltung ist . Jeder Karton ist mit Los, Menge und Prüfstatus gekennzeichnet, und das Protokoll wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Wo dieses Teil eingesetzt wird
Verpackung für medizinische Gehäuse und Vibrationsanforderungen drängen zu einteiliger Bauweise. Ein gestanzter Armbandhalter hat keinen Klebstoff, der kriechen kann, was der übliche Ausfallmodus bei zweiteiligen Kühlern ist.
Konstrukteure, die an medizinischen Gehäusen arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, weil die Montage medizinischer Gehäuse automatisiert ist und eine unebene Basis die Linie stoppt.
Ausführungen medizinischer Gehäuse nutzen häufig einen Zwangsluftpfad mit 2,0 m/s. bei bedeutet, dass das medizinische Gehäuse sein Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten kann.
Für Prototypen medizinischer Gehäuse umfasst die Zeichnungsprüfung und das Erstmuster. Produktionslose gehen auf 25 Arbeitstage über, sobald die Fähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
Material
SUS304 1,0 mm
Oberflächenbehandlung
Feuerverzinkung 60 µm
MOQ (Prototyp)
100 Stk.
MOQ (Serienfertigung)
5000 Stk.
Lieferzeit (Serienfertigung)
25 Arbeitstage
Werkzeugvorlaufzeit
30 Arbeitstage
FAQ: Ihre Fragen vor der Bestellung
Wie schneidet dies im Vergleich zu einem stranggepressten Stanz-Bracelet-Halter ab?
Strangpressen ist ab etwa 500.000 Stück pro Jahr günstiger und liefert ein glatteres Profil. Stanzen gewinnt darunter und überall dort, wo die Rippenstärke unter 0,5 mm fällt, weil Strangpressen dies nicht konsistent halten kann. Bei Prototypen für medizinische Gehäuse entscheiden in der Regel die Werkzeugkosten.
Testen Sie auf Wärmebeständigkeit?
Wir testen bei und berichten . Das ist ein stationärer Wert, kein transienter: Für das Verhalten beim ersten Einschalten eines medizinischen Gehäuses benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Fertigen Sie den Stanz-Bracelet-Halter in verschiedenen Größen?
Die Familie umfasst , mit Stückgewichten von . Da die Basis gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung in der Regel 2 Wochen statt 8 dauert.
Wie verhindern Sie galvanische Korrosion?
Der Schlüssel liegt darin, ein zweites Metall im nassen Kontaktbereich zu vermeiden. Wir empfehlen Feuerverzinkung 60 µm und, wo das Teil ein Aluminiumchassis berührt, eine Isolierscheibe. Nennen Sie uns das Gegenmaterial, und wir legen die Beschichtung entsprechend fest.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Einlasstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern eine vorgeschlagene und -Kombination zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Das Werk ist nach ISO9001 zertifiziert und kann RoHS- sowie REACH-Dokumentation mit dem versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
Die Produktion läuft in Zyklen mit Inline-Vision auf . Das macht eine Zusage auch in der Hochsaison glaubwürdig.
Qualitätsmitarbeiter sitzen neben der Presse, nicht in einem separaten Raum. Abweichungen bei oder stoppen den Lauf an der Form, nicht erst bei der Endkontrolle.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Alternative Oberflächenroute; kann von Standardverzinkung abweichen
Geringe Rippenstärke bei Teilung
Mehr Oberfläche pro Kubikmillimeter
Erfordert Werkzeugwechsel für thermische Überarbeitung
Ein-Hub-Stanzen
Teilekosten skalieren nicht mehr mit Komplexität
Maßhaltigkeit hängt von Werkzeugwiederholbarkeit ab
Rippenstärken derselben Pressenfamilie
Thermische Überarbeitung als Werkzeugwechsel
Vermeidet neuen Lieferanten, erfordert jedoch weiterhin Werkzeugwechsel
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
Einzelhub formt den gesamten Stanz-Armbandhalter
Jeder Hub maßlich identisch
Werkzeugbau
Werkzeug läuft mit Wiederholgenauigkeit
Lochposition überträgt sich über die Charge
Material
SUS304 1,0 mm
Standard-Materialspezifikation
Oberflächenbehandlung
Feuerverzinkung 60 µm Standard
Passivierungsroute für medizinische Gehäuseexposition
Prüfung
Prüfung vor jedem Versand
Chargenwiederholgenauigkeit für Serienprogramme medizinischer Gehäuse
Häufig gestellte Fragen
Aus welchem Material besteht der Stanz-Armbandhalter?
Das Standardmaterial ist SUS304 1,0 mm. Es wird standardmäßig mit Feuerverzinkung 60 µm geliefert. Bei Bedenken hinsichtlich medizinischer Gehäuseexposition empfehlen wir die Passivierungsroute. Das Stanzen von SUS304 1,0 mm hält das Bauteil leicht und erhält gleichzeitig die Lamellendichte dort, wo die Luftströmungsweglänge festgelegt ist.
Wie wird der Stanz-Armbandhalter hergestellt?
Ein Einzelhub formt den gesamten Stanz-Armbandhalter auf einem Werkzeug, das mit Wiederholgenauigkeit läuft. Der Zyklus speist eine Linie, und jeder Hub ist maßlich identisch, sodass sich die Lochposition über die Charge überträgt. Geringe Lamellenstärke bei Teilung ergibt mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile.
Welche Toleranz kann ich bei der Lochposition erwarten?
Jeder Hub ist maßlich identisch, sodass die Lochposition über die gesamte Charge hinweg gleich bleibt. Diese Wiederholgenauigkeit ist es, die Serienprogramme für medizinische Gehäuse reproduzierbar macht. Die Toleranzklassen, die Sie festlegen können, sind im Abschnitt „Toleranzklassen, die Sie festlegen können" beschrieben. Genaue numerische Toleranzwerte werden im Auszug nicht genannt.
Welche Oberflächenbehandlungen sind verfügbar?
Feuerverzinkung 60 µm wird standardmäßig aufgebracht. Für Anwendungen, bei denen die Exposition medizinischer Gehäuse relevant ist, empfehlen wir die Passivierungsroute. Das Standardmaterial ist SUS304 1,0 mm. Die Auswahl der Oberflächenbehandlung hängt von der Korrosionsbelastung ab und davon, ob das Teil in einem medizinischen Gehäuse eingesetzt wird.
Kann der gestanzte Armbandhalter für eine andere thermische Leistung umkonstruiert werden?
Ja. Ein Lieferant deckt inzwischen Rippenstärken aus derselben Pressenfamilie ab, sodass eine thermische Umkonstruktion eine Werkzeugänderung statt eines Lieferantenwechsels darstellt. Geringe Rippenstärke bei gegebenem Abstand bietet mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve. Dies unterstützt eine durch das Gehäuse festgelegte Strömungsweglänge.
Wo wird dieser gestanzte Armbandhalter eingesetzt?
Er wird dort eingesetzt, wo die Strömungsweglänge bereits durch das Gehäuse festgelegt ist, sowie in Serienprogrammen für medizinische Gehäuse. Die über die Charge hinweg wiederholbare Lochposition macht ihn für diese Serienprogramme geeignet. Der Abschnitt „Wo dieses Teil eingesetzt wird" behandelt weitere Anwendungen. Die Rippendichte ist entscheidend, wenn die Hüllkurve eingeschränkt ist.
Wie wird der Stanz-Armbandhalter vor dem Versand geprüft?
Die Prüfung vor jedem Versand ist ein Standardprozess. Jeder Hub ist maßlich identisch, sodass die Lochposition über die gesamte Charge hinweg gleich bleibt. Dies unterstützt die Wiederholbarkeit für Programme mit Stückzahlen von Medizingehäusen. Der Abschnitt „Prüfung vor jedem Versand" beschreibt die spezifischen Kontrollen. Die Aufzeichnungen werden gemäß der Prozessprüftabelle geführt.