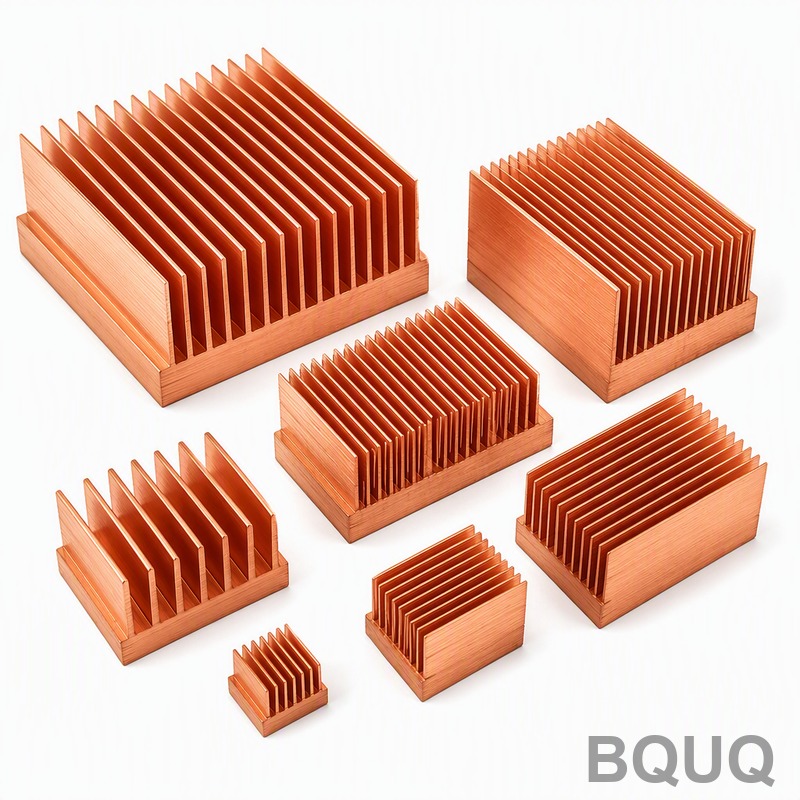
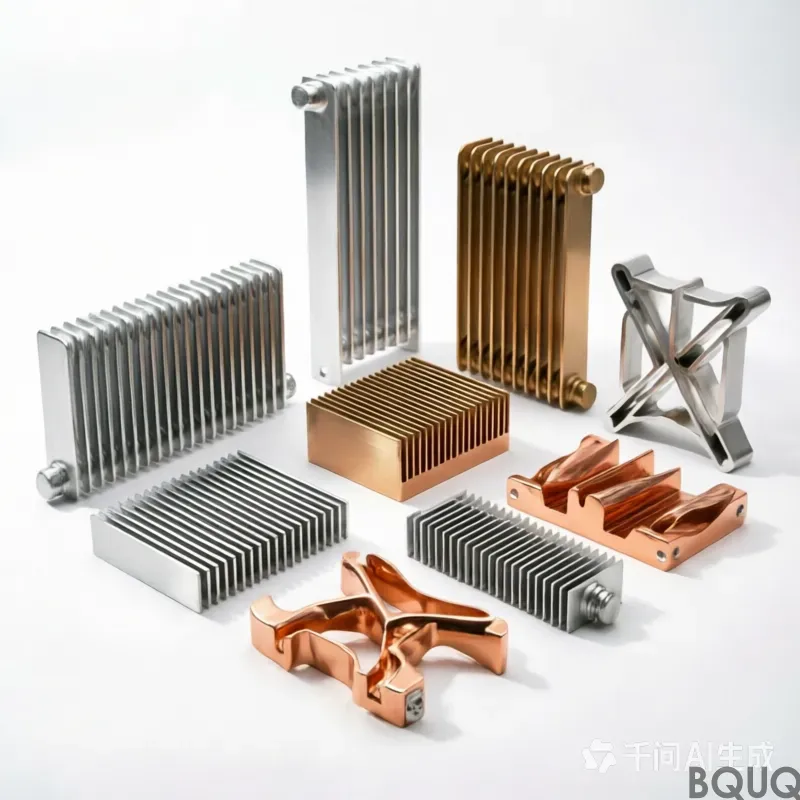
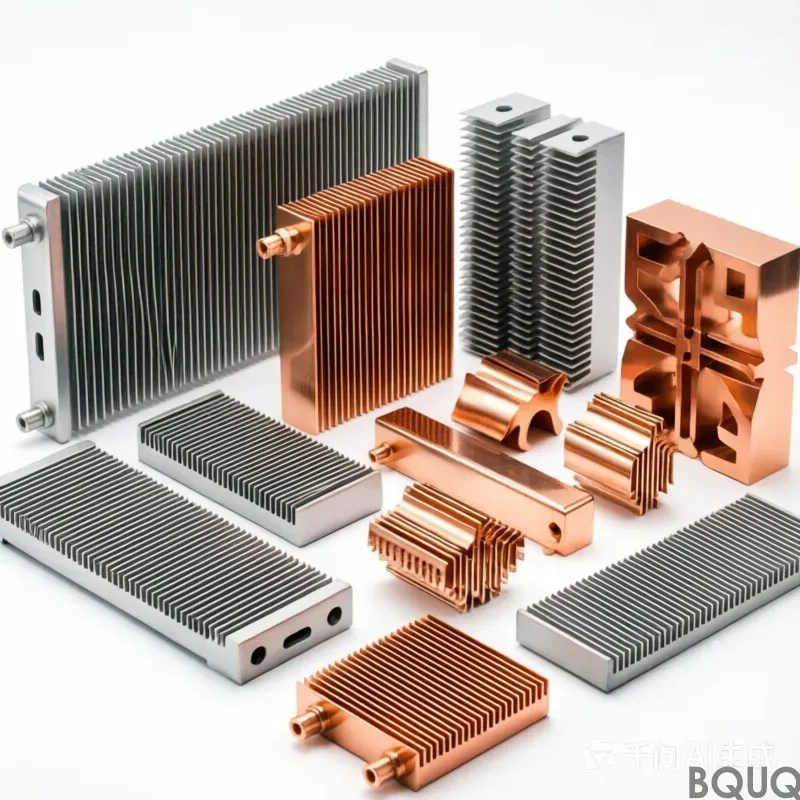
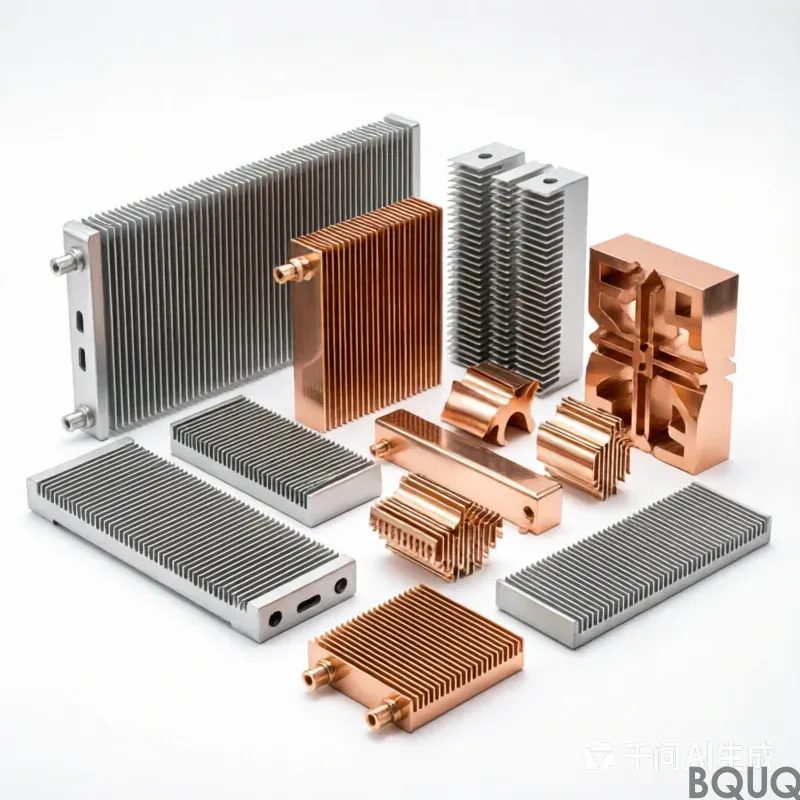
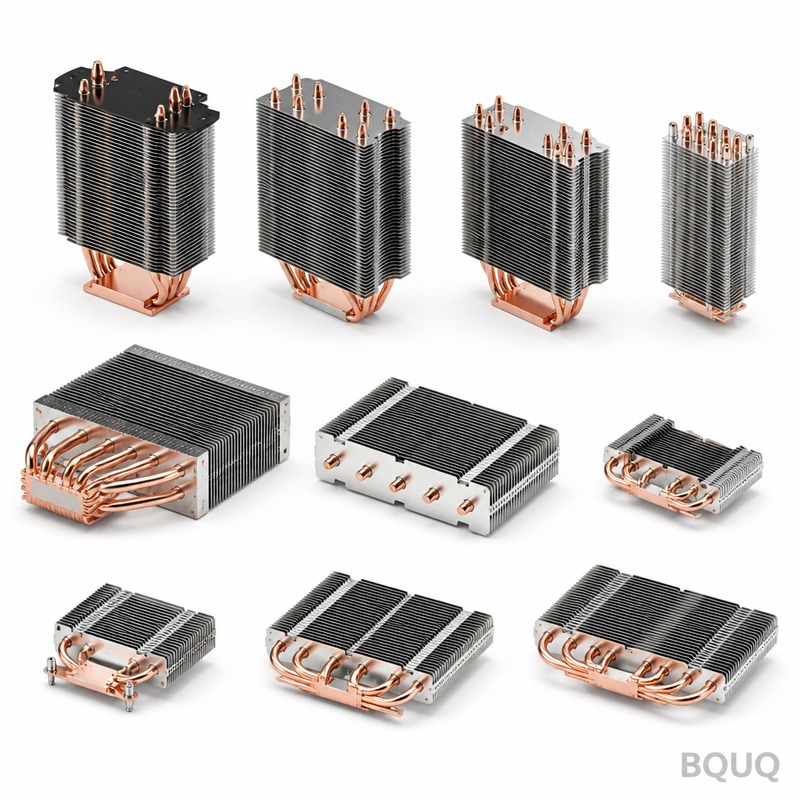
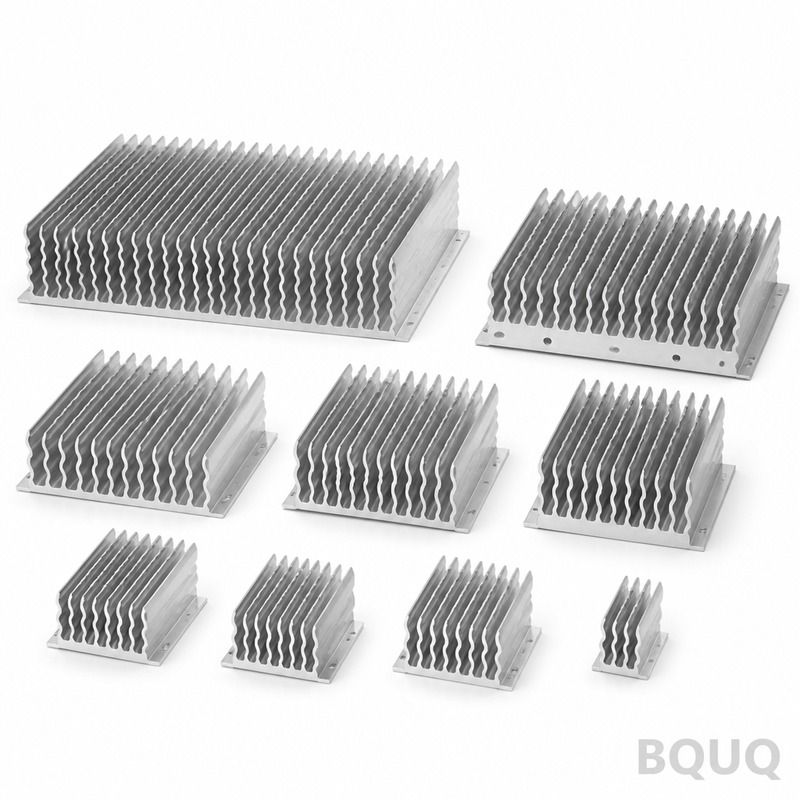
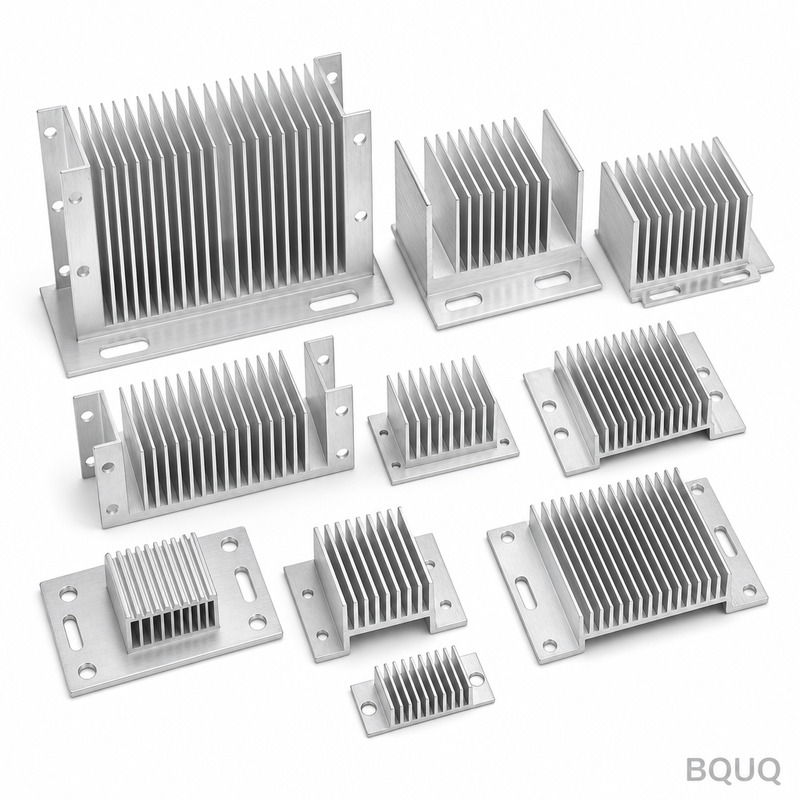
Diese Kupfer-Spankühlkörper-Kollektion ist eine präzisionsgefertigte Serie hochdichter Lamellenanordnungen, die aus massivem C1100- oder C1020-Kupfer gespant werden – nicht aus g
Diese Kupfer-Spankühlkörper-Kollektion ist eine präzisionsgefertigte Serie hochdichter Lamellenanordnungen, die aus massivem C1100- oder C1020-Kupfer gespant werden – nicht aus gestanzten Lamellen m
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese Kupfer-Spankühlkörper-Kollektion ist eine präzisionsgefertigte Serie hochdichter Lamellenanordnungen, die aus massivem C1100- oder C1020-Kupfer gespant werden – nicht aus gestanzten Lamellen montiert. Jede Einheit weist eine minimale Lamellenteilung von 1,2 mm, eine Oberflächenrauheit von Ra 0,8 µm auf der Basis und eine Ebenheit von 0,05 mm über die Montagefläche auf – Werte, die unsere hauseigene CMM-Prüfung überstehen, nicht nur ein Datenblatt. Mit einem Härtebereich von 60–90 HRF (kupferkaltverfestigt während des Spanens) bewältigen diese Kühlkörper eine Wärmeleitfähigkeit von 200 W/m·K ohne Grenzflächenspalte, und wir liefern Standardgrößen in 10 Werktagen, hergestellt in China ohne Mindestbestellmenge.
BQUQ betreibt seit 20 Jahren Spanlinien in Dongguan. Wir beschichten, verschrauben oder löten keine Lamellen. Beim Spanen wird ein einzelner Kupferbarren durch ein Präzisionsschneidwerkzeug geführt, wobei Lamellen aus dem massiven Block gehoben werden. Das bedeutet keinen Wärmewiderstand zwischen Lamelle und Basis – weil es dasselbe Metallstück ist. Für Ingenieure, die gestanzte oder gelötete Lamellen unter Vibration oder thermischer Wechselbelastung versagen sahen, ist dies der Unterschied zwischen einem Kühlkörper und einem strukturellen Wärmepfad.
Wie Spanen den Wärmewiderstand zwischen Lamelle und Basis eliminiert
Gestanzte oder gefaltete Lamellenstapel verlassen sich auf Lot oder Epoxidharz, um Lamellen mit einer Basisplatte zu verbinden. Diese Verbindung ist ein thermischer Engpass – typischerweise 0,5–1,5 °C/W pro Verbindung. Unsere gespanten Lamellen werden direkt aus einem einzelnen Kupferbarren mit einem CNC-gesteuerten Schneidwerkzeug gehoben, das 0,2 mm dicke Lamellen in einem kontrollierten Winkel abträgt. Das Ergebnis ist eine monolithische Struktur ohne Lotlunker, ohne Epoxidzersetzung und mit einem Lamellenwirkungsgrad über 95% bei 2 m/s Luftstrom. Wir halten die Lamellendicke auf ±0,03 mm und die Lamellenhöhe auf ±0,05 mm, sodass Ihr CFD-Modell dem physischen Bauteil entspricht.
Materialien und Härtekontrolle in unserer Kupfer-Spankühlkörper-Kollektion
Wir verwenden zwei Kupfersorten, beide mit vollständigen Werkszeugnissen. C1100 (elektrolytisches Tough-Pitch-Kupfer) für kosten sensible Projekte und C1020 (sauerstofffrei) für Vakuum- oder Hochtemperaturumgebungen, in denen Wasserstoffversprödung ein Risiko darstellt. Nach dem Spanen härten die Lamellen natürlich kalt aus. Wir messen die Härte jeder Charge mit einem Vickers-Prüfgerät bei HV 85–115 für C1100 und HV 90–120 für C1020. Diese Härte ist kein Defekt – sie verleiht den Lamellen Steifigkeit, um Biegung während Handhabung und thermischer Wechselbelastung zu widerstehen. Wenn Sie eine weichere oder härtere Vergütung benötigen, passen wir die Spanvorschubgeschwindigkeit und die Schneidwerkzeuggeometrie an, aber wir geben immer den gemessenen HRF- oder HV-Wert im Prüfbericht an.
Maßtoleranzen und Rundlauf für Presspassungs- oder Schraubbefestigung
Ihr Kühlkörper landet auf einem CPU-, IGBT- oder Laserdioden-Gehäuse, wo die Montageschnittstelle die Wärmeübertragung bestimmt. Wir bearbeiten die Basis auf ±0,02 mm Ebenheit und die Gesamtlänge/-breite auf ±0,05 mm. Für Durchgangsloch- oder Presspassungsstifte halten wir den Stiftdurchmesser auf ±0,01 mm und den Stift-zu-Stift-Abstand auf ±0,03 mm. Die kritische Rundlaufspezifikation – die Rechtwinkligkeit der Lamellenanordnung zur Basisebene – wird auf 0,05 mm Gesamtindikatorrundlauf (TIR) gehalten. Das bedeutet, wenn Sie die Basis klemmen, neigen sich die Lamellen nicht in Ihren Luftstromkanal. Wir überprüfen den Rundlauf mit einer Messuhr auf einer Granitmessplatte für jede Charge, nicht nur für Erstmuster.
Oberflächengüte und Lamellenkantenqualität, die den Luftstrom beeinflussen
Raue Lamellenkanten erzeugen Turbulenzen und reduzieren die effektive Wärmeübertragung. Unser Spanwerkzeug hinterlässt eine natürliche, gratfreie Kante mit Ra 1,6 µm auf den Lamellenseiten und Ra 0,8 µm auf der Basis. Wir entgraten alle Kanten mit einem Taumelverfahren mit Keramikmedien und prüfen dann unter 10-facher Vergrößerung auf umgeschlagenes Material. Wenn Ihre Anwendung Hochgeschwindigkeitsventilatoren über 5 m/s verwendet, können wir einen zusätzlichen Durchgang hinzufügen, um die Lamellenkanten auf Ra 0,4 µm zu bringen, aber das verlängert die Lieferzeit um 2 Tage. Für die meisten Zwangsluft- und Naturkonvektionsdesigns ist die Standardoberfläche ausreichend und vermeidet unnötige Kosten.
Prüfung vor jeder Lieferung: CMM, Härte und Wärmewiderstand
Jede Bestellung, auch ein einzelnes Stück, durchläuft dasselbe Tor. Wir verwenden eine Zeiss-Koordinatenmessmaschine, um Basisebenheit, Lamellenhöhe und Lochpositionen an drei Mustern pro Charge zu prüfen (oder 100% bei Chargen unter 20 Stück). Ein Leeb-Härteprüfer verifiziert das kaltverfestigte Lamellenmaterial. Wir führen auch einen Wärmewiderstandstest an einer Referenzprobe mit einem Wärmeflusssensor durch – keine theoretische Berechnung – bei 50 W Eingangsleistung und erfassen das ΔT über die Basis. Der Prüfbericht umfasst: gemessene Abmessungen, Härtewerte, Rundlaufmessungen und ein Foto des Lamellenprofils. Dieser Bericht wird mit den Waren geliefert, und wir bewahren eine digitale Kopie für 5 Jahre auf.
Schneidwerkzeugauswahl und Toleranzgrundlagen, die hier gelten
Spanen ist ein Zerspanungsprozess, und die Werkzeuggeometrie bestimmt die Lamellenqualität. Wir wählen Hartmetallwerkzeuge mit einem Spanwinkel von 8–12° und einem Freiwinkel von 6–8°, speziell für die Duktilität von Kupfer – siehe unseren Leitfaden zur CNC-Schneidwerkzeugauswahl für Informationen, wie Materialhärte den Werkzeugverschleiß beeinflusst. Toleranz ist nicht nur eine Zeichnungszahl; sie ist eine Funktion von Maschinensteifigkeit, Werkzeugschärfe und thermischer Ausdehnung des Kupferbarrens. Unsere Fertigungshalle hält 20°C ±1°C, und wir lassen Barren vor dem Spanen 24 Stunden akklimatisieren. Für einen tieferen Einblick in unsere GD&T-Einrichtung für diese Teile lesen Sie den Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt, warum wir Ebenheit gegenüber Parallelität für Kühlkörperbasen verwenden.
10 Werktage (Standard), 5 Tage (Express, +20% Aufschlag)
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstück-Prototypen willkommen
Wie hoch ist die Mindestbestellmenge für die Kupfer-Spankühlkörper-Kollektion?
Es gibt keine Mindestbestellmenge – wir spannen einen einzelnen Prototyp mit derselben Toleranz wie eine Produktionsserie von 10.000 Stück, wobei der Stückpreis bei 50 und 500 Stück sinkt.
Können Sie Lamellenhöhe, Teilung oder Basisform ohne Werkzeugkosten anpassen?
Ja – da das Spanen einen CNC-Werkzeugpfad verwendet, ändern wir die Lamellengeometrie durch ein Softwareprogramm-Update, nicht durch eine neue Form, sodass kundenspezifische Profile nichts kosten, es sei denn, sie erfordern eine andere Werkzeugbreite (was eine kleine einmalige Werkzeuggebühr ist).
Wie garantieren Sie Qualität für einen Kühlkörper, der thermischer Wechselbelastung ausgesetzt ist?
Wir führen einen 100-Zyklen-Thermoschocktest (−40°C bis +150°C) an einer Probe aus jeder Charge durch und messen die Ebenheit vor und nach dem Test – eine Änderung über 0,02 mm führt zum Ausschluss der Charge, und wir führen eine Ursachenanalyse durch, bevor wir erneut produzieren.
Wie hoch ist die tatsächliche Lieferzeit, wenn ich einen kundenspezifischen Kupfer-Spankühlkörper benötige?
Standardgrößen werden in 10 Werktagen geliefert; eine vollständig kundenspezifische Geometrie mit einem neuen Schneidwerkzeug dauert 15–18 Werktage einschließlich Werkzeugherstellung, und Expressbestellungen mit einem 20% Aufschlag können dies auf 7 Tage verkürzen.
Senden Sie Ihre Zeichnung – DXF, STEP oder PDF – und unsere Ingenieure prüfen das Lamellen-Seitenverhältnis, die Basisebenheitsanforderung und die thermische Last innerhalb von 4 Stunden. Sie erhalten ein verbindliches Angebot mit exakter Preisgestaltung, Lieferzeit und einer empfohlenen Lamellenteilung basierend auf Ihrem Luftstrom. Wir raten nicht; wir berechnen mit denselben Wärmewiderstandsdaten, die wir hausintern messen.
E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten innerhalb von 12 Stunden, auch am Wochenende. Wenn das Teil eine Standardgröße aus dieser Kollektion ist, können wir innerhalb von 2 Stunden auf Basis von Lagermaterial anbieten. Keine Mindestbestellmenge, keine Designgebühr, keine Verpflichtung.