Was dieser Heatpipe-Kühlkörper leistet – und die Zahlen, die zählen Dies ist ein Kühlkörper mit gebondeten Lamellen und Heatpipes, ausgelegt für hohe thermische Lasten – denken Sie
Präzisions-Heatpipe-Kühlkörper | BQUQ CNC-Fertigung China
Was dieser Heatpipe-Kühlkörper leistet – und die Zahlen, die zählen Dies ist ein Kühlkörper mit gebondeten Lamellen und Heatpipes, ausgelegt für hohe thermische Lasten – denken Sie an IGBT-Module, Las
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieser Heatpipe-Kühlkörper leistet – und die Zahlen, die zählen
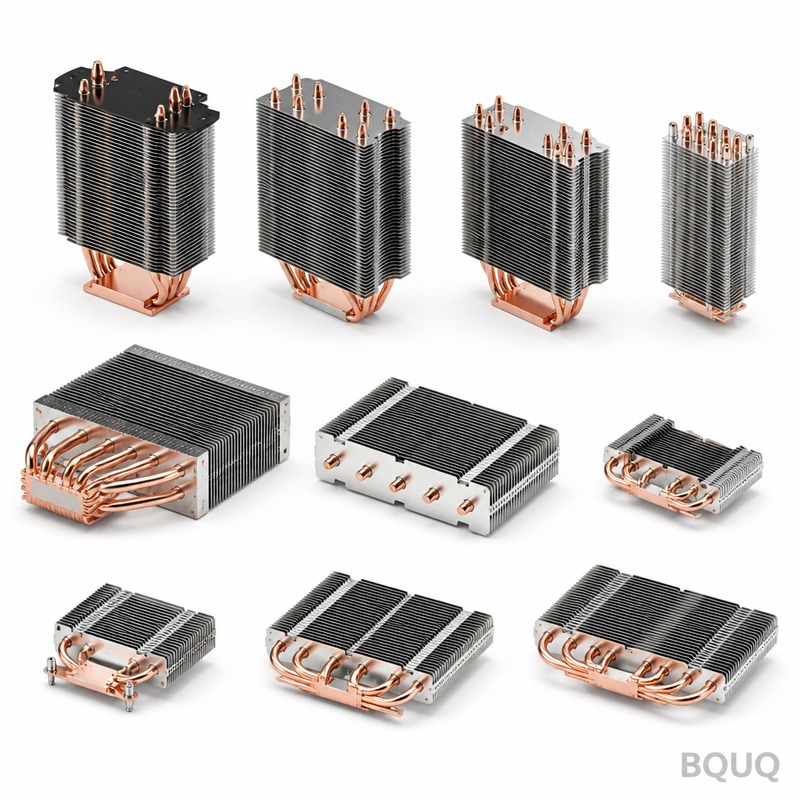
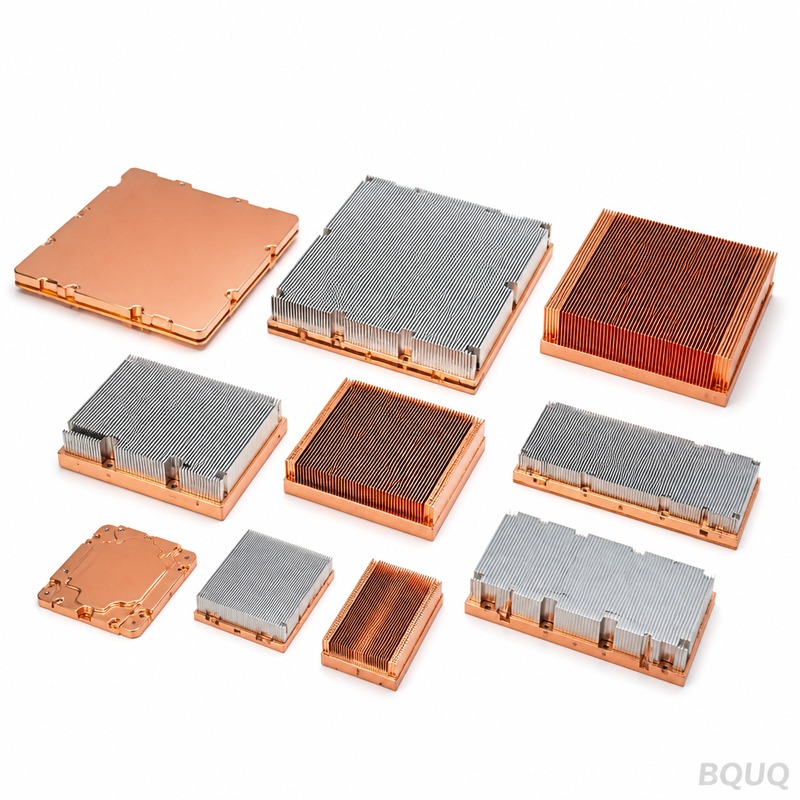
Dies ist ein Kühlkörper mit gebondeten Lamellen und Heatpipes, ausgelegt für hohe thermische Lasten – denken Sie an IGBT-Module, Laserdioden und CPU/GPU-Arrays. Wir bearbeiten die Kupfer- oder Aluminium-Grundplatte, pressen oder löten die Heatpipes ein und fräsen die Kontaktfläche per CNC auf eine Ebenheit von 0,02 mm. Sie erreichen eine Reduzierung des Wärmewiderstands um 25–40 % im Vergleich zu einer massiven Aluminium-Strangpressprofil gleichen Volumens. Die Toleranzen liegen bei ±0,01 mm an kritischen Montagebohrungen, die Parallelität der Basis bleibt innerhalb von 0,03 mm, und die Härte der Basis erreicht 48 HRC (T6-Zustand für Aluminium, H02 für Kupfer). Die Lieferzeit für Prototypen beträgt 15 Tage, Serienfertigungen werden in 20–25 Tagen versendet. Jedes Stück wird geprüft, nicht nur Stichproben.
Wie wir Heatpipes mit der Basis verbinden – Löten vs. Presssitz und warum es wichtig ist
Wir verwenden zwei Methoden, und Sie wählen basierend auf Ihrem Vibrationsprofil und Ihrem thermischen Budget. Lötverbindung (bleifrei SAC305) ergibt eine Porenrate unter 2 %, per Röntgenprüfung gemessen, und einen Kontaktwiderstand von 0,01 °C/W. Presssitz in CNC-gefräste Nuten ergibt eine Presspassung von 0,02 mm – keine Lötporen, aber ein geringfügig höherer Wärmewiderstand (0,03 °C/W). Für beide Methoden fräsen wir die Heatpipe-Nuten mit einem kundenspezifischen Formwerkzeug, nicht mit einem Standard-Schaftfräser, sodass die Kontaktfläche zwischen Rohr und Wand maximiert wird. Der Rundlauf der Heatpipe-Baugruppe wird über die gesamte Heatpipe-Länge auf 0,05 mm gehalten. Dies ist kein gestanztes und gecrimptes Teil – es ist eine bearbeitete Schnittstelle.
Materialien und Wärmebehandlung, die wir für Basis und Lamellen verwenden
Optionen für die Grundplatte: C1100-Kupfer (sauerstofffrei, 101 % IACS-Leitfähigkeit) oder 6061-T6-Aluminium (Härte 48 HRC-Äquivalent im T6-Zustand). Lamellen sind entweder aus 1100-Aluminium (0,2 mm dick, 2,5 mm Teilung) oder C1020-Kupfer (0,15 mm dick, 2,0 mm Teilung). Wir fräsen die Lamellennuten mit einem 0,5-mm-Hartmetallsägeblatt, nicht per EDM, sodass die Lamellenkanten gratfrei unter 0,05 mm bleiben. Bei Kupferbasen tragen wir eine Vernickelung (3–5 µm) auf, um Oxidation vor dem Lötprozess zu verhindern. Wenn Sie eine Heatpipe mit Sinterdocht benötigen, beziehen wir diese von einem Partner mit 10 Jahren Erfahrung in der Heatpipe-Fertigung – aber die gesamte Bearbeitung und Montage erfolgt bei uns im Haus. Die Härte wird bei jeder Charge mit einem Rockwell-Prüfgerät verifiziert, nicht geschätzt.
CNC-Bearbeitungstoleranzen und Oberflächengüte der Kontaktfläche
Die Unterseite – diejenige, die Ihre CPU oder Ihren IGBT berührt – ist die kritischste. Wir halten die Ebenheit auf 0,02 mm über die gesamte Basis (bis zu 300 mm x 300 mm). Die Oberflächengüte beträgt Ra 0,4 µm auf der Kontaktfläche, was fein genug für eine 0,05-mm-TIM-Schicht ist, ohne dass diese herausgepresst wird. Montagebohrungen werden auf ±0,01 mm gebohrt und gerieben, mit einer Lagetoleranz von 0,05 mm relativ zum Bezug. Wenn Sie eine geläppte Oberfläche benötigen, gehen wir auf Anfrage auf Ra 0,2 µm – ohne Aufpreis bis 100 Stück. Wie wir diese Zahlen erreichen, erfahren Sie in unserem Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt den Unterschied zwischen Standard-, Präzisions- und Hochpräzisionsklassen, die wir auf Ihre Zeichnung anwenden können.
Prüfung vor jedem Versand – Röntgen, KMM und Thermotest
Wir versenden nicht auf Basis eines Erstmusterprüfberichts. Jeder einzelne Heatpipe-Kühlkörper durchläuft eine dreistufige Prüfung. Zuerst prüft ein Koordinatenmessgerät (KMM) alle kritischen Maße (±0,01 mm) – das sind 30–40 Punkte pro Teil, protokolliert und rückverfolgbar. Zweitens scannt ein digitales Röntgengerät die Lötverbindung auf Poren – wir verwerfen jedes Teil mit einer Porenfläche über 2 %. Drittens misst ein Thermo-Prüfstand (beheizter Kupferblock, Thermoelement-Raster) den tatsächlichen Wärmewiderstand bei 80 W Eingangsleistung. Weicht dieser um mehr als 5 % vom theoretischen Wert ab, wird das Teil nachbearbeitet oder verschrottet. Sie erhalten einen PDF-Bericht mit der Seriennummer jedes Teils Ihrer Lieferung. Das ist unsere Definition von Präzisionsfertigung, hergestellt in China ohne Kompromisse.
Lieferzeit, Mindestbestellmenge und Skalierung vom Prototyp bis 10.000 Stück
Prototyp (1–5 Stück): 15 Tage. Pilotserie (20–50 Stück): 18 Tage. Serienproduktion (500+ Stück): 20–25 Tage. Wir haben keine Mindestbestellmenge – bestellen Sie ein Stück zum Testen, wir bearbeiten es mit denselben CNC-Programmen und derselben Sorgfalt wie eine Serie von 10.000 Stück. Der Unterschied liegt in der Rüstzeit: Bei Prototypen verwenden wir Standard-Werkzeughalter und manuelles Antasten; bei Serienfertigung verwenden wir kundenspezifische Vorrichtungen und Inline-Messung. Zu Ihrer Werkzeugauswahl finden Sie Informationen in unserem Leitfaden zur CNC-Schneidwerkzeugauswahl – er erklärt, wie wir Hartmetallsorten für Kupfer vs. Aluminium wählen, was sich direkt auf Ihre Oberflächengüte und Kosten auswirkt. Wir sind eine Fabrik mit 20 Jahren Erfahrung in Dongguan mit 35 CNC-Bearbeitungszentren, 12 Stanzpressen und 6 Federwickelmaschinen – Kühlkörper sind für uns kein Nebengeschäft, sondern eine Kernproduktlinie.
Wie wir Heatpipes beim Transport verpacken und schützen
Heatpipes sind empfindlich – eine 0,5-mm-Delle an der falschen Stelle zerstört die Kapillarwirkung. Wir verpacken jedes Stück in einer kundenspezifischen EVA-Schaumstoffeinlage, wobei die Heatpipes in einem Hohlraum schweben – ohne Kontakt zu den Kartonwänden. Bei Kupferbasen verwenden wir VCI-Papier (Dampfkorrosionsschutz), nicht nur Plastikfolie. Jeder Karton wird mit einem Trockenmittelbeutel und einer Feuchtigkeitsindikatorkarte versiegelt. Für Luftfracht verwenden wir doppelwandige Wellpappkartons, die nach ISTA-2A-Standards getestet wurden. Für Seefracht fügen wir eine Holzpalette mit Antirutschfolien und Kantenschutz hinzu. Sie werden kein verbogenes Heatpipe-Teil auf Ihrem Schreibtisch erhalten – wir haben seit 2018 über 200.000 Kühlkörpereinheiten versendet, und die Schadensrate liegt unter 0,1 %.
Wenn Sie einen kundenspezifischen Heatpipe-Kühlkörper benötigen – was wir von Ihnen brauchen
Senden Sie uns eine STEP- oder IGES-Datei sowie eine 2D-PDF mit kritischen Maßangaben. Wenn Sie noch keine Zeichnung haben, senden Sie uns ein Foto des vorhandenen Kühlkörpers sowie die thermische Last (in Watt) und die Umgebungstemperatur. Wir schlagen innerhalb von 48 Stunden eine Lamellendichte und Heatpipe-Anzahl vor. Wir können auch ein Konkurrenzteil reverse-engineeren – das haben wir bereits für über 30 Kunden gemacht. Teilen Sie uns einfach das Montagebohrungsmuster und die Komponentenfläche mit. Wir fertigen ein Muster, testen es auf unserem Prüfstand und senden Ihnen die thermischen Daten, bevor Sie sich für eine Serienbestellung entscheiden. So arbeiten wir – keine Mindestbestellmenge, keine Mindestabnahmemenge, kein Druck. Nur Präzisionsfertigung und ehrliche Zahlen.
Spezifikation
Wert / Bereich
Basismaterial
C1100-Kupfer (101 % IACS) oder 6061-T6-Aluminium
Lamellenmaterial
1100-Aluminium (0,2 mm) oder C1020-Kupfer (0,15 mm)
Basishärte
48 HRC (Aluminium T6) / 40 HRC (Kupfer H02)
Ebenheit der Kontaktfläche
0,02 mm (bis 300 x 300 mm Basis)
Oberflächengüte (Kontaktfläche)
Ra 0,4 µm (Ra 0,2 µm optional)
Bohrungstoleranz
±0,01 mm (gebohrt und gerieben)
Lagetoleranz (Bohrungen)
0,05 mm relativ zum Bezug
Heatpipe-Rundlauf
0,05 mm über die gesamte Rohrlänge
Lötporenrate
<2 % (per Röntgen verifiziert)
Wärmewiderstand (Lötverbindung)
0,01 °C/W Kontaktwiderstand
Lieferzeit (Prototyp)
15 Tage
Lieferzeit (Serie)
20–25 Tage
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück möglich
Prüfung
100 % KMM + Röntgen + Thermotest, pro Seriennummer
Nehmen Sie wirklich Bestellungen für 1 Stück an?
Ja, wir haben keine Mindestbestellmenge. Wir bearbeiten einen einzelnen Prototypen mit denselben CNC-Programmen und derselben Prüfroutine wie eine Serie von 10.000 Stück. Der Stückpreis ist aufgrund der Rüstzeit höher, aber Sie erhalten ein vollständig testbares, serialisiertes Teil.
Können Sie ein bestimmtes Bohrungsmuster eines vorhandenen Kühlkörpers nachbilden?
Senden Sie uns die Zeichnung oder ein physisches Muster. Wir messen das Muster auf unserem KMM und erstellen es mit einer Lagetoleranz von 0,05 mm neu. Dies machen wir regelmäßig für Kunden, die einen veralteten Lieferanten ersetzen.
Wie verifizieren Sie die Lötporenrate bei jedem Stück?
Wir verwenden ein digitales Röntgensystem mit einer Auflösung von 5 µm. Jede Heatpipe-Verbindung wird gescannt, und die Porenfläche wird per Software berechnet. Jedes Teil mit einer Porenrate über 2 % wird verworfen – nicht nachbearbeitet, verworfen. Dies ist Standard, kein Premium-Service.
Wie schnell können Sie einen Heatpipe-Kühlkörper liefern?
Für eine lagernde Aluminiumbasis mit Standard-Heatpipe-Layout können wir in 10 Tagen versenden. Für ein vollständig kundenspezifisches Kupferdesign mit Lötverbindung beträgt die schnellste Lieferzeit 15 Tage. Luftfracht über Nacht in die USA dauert 2–3 Tage ab unserer Fabrik in Dongguan.
Senden Sie Ihre Zeichnung an sc@bquq.com oder per WhatsApp an +86 13713157787. Wir antworten mit einem verbindlichen Angebot – Preis, Lieferzeit und Prüfplan – innerhalb von 12 Stunden. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten, keine allgemeinen Versprechen. Nur Präzisionsfertigung, hergestellt in China, mit Zahlen, die Sie überprüfen können.