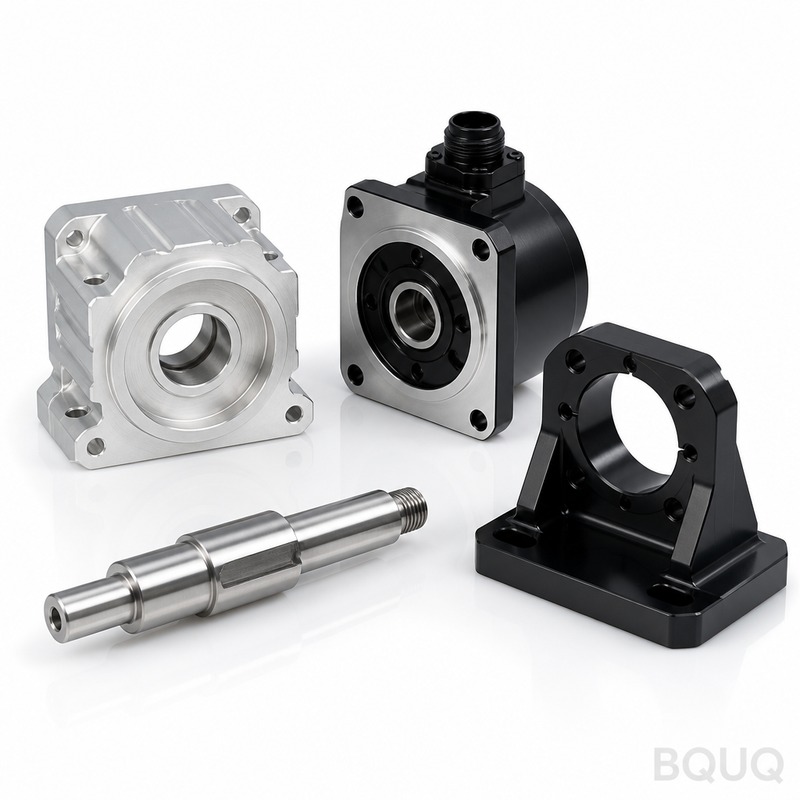
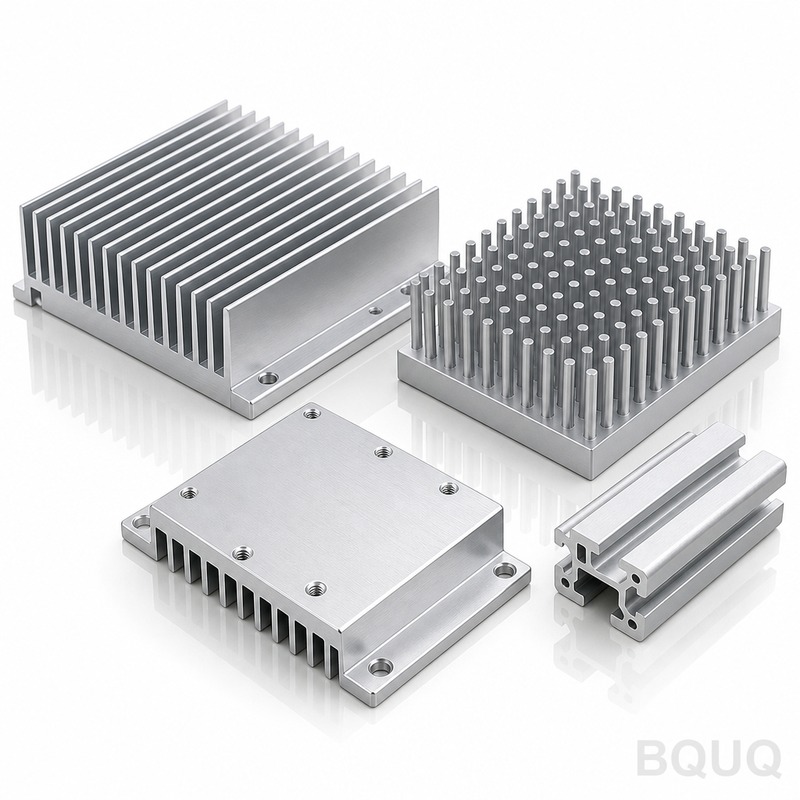
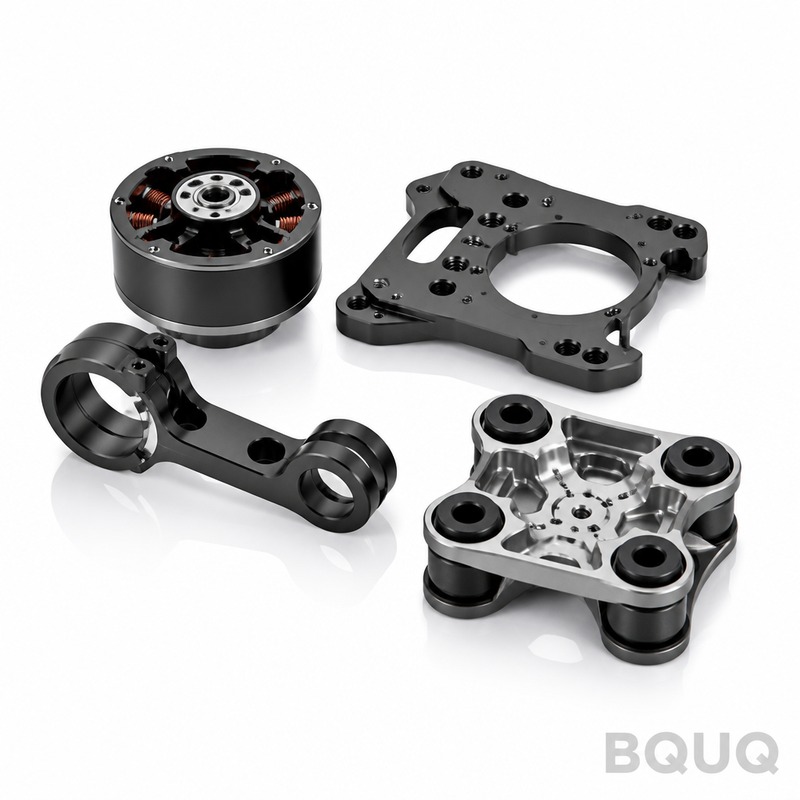
CNC-gefräste Servomotor-Teile bilden das strukturelle und rotatorische Herzstück Ihres Servosystems – Gehäuse, Wellen, Flansche, Endschilder und Encoder-Halterungen. Wir bearbeiten
Präzisionsgefertigte Servomotor-Teile per CNC-Bearbeitung | BQUQ Fabrik Dongguan
CNC-gefräste Servomotor-Teile bilden das strukturelle und rotatorische Herzstück Ihres Servosystems – Gehäuse, Wellen, Flansche, Endschilder und Encoder-Halterungen. Wir bearbeiten sie mit einer Posit
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
CNC-gefräste Servomotor-Teile bilden das strukturelle und rotatorische Herzstück Ihres Servosystems – Gehäuse, Wellen, Flansche, Endschilder und Encoder-Halterungen. Wir bearbeiten sie mit einer Positionstoleranz von ±0,005 mm, halten den Rundlauf an kritischen Durchmessern unter 0,01 mm und liefern standardmäßig in 15 Tagen. Härte bis HRC 58 mit Schwarzoxid oder Harteloxal, alles aus unserer 20 Jahre alten Fabrik in Dongguan.
Wie wir einen Rundlauf von 0,01 mm an Rotorwellen und Lagersitzen halten
Rundlauf beeinträchtigt die Servoleistung. Wir bearbeiten Rotorwellen und Lagersitze in einer einzigen Aufspannung auf 5-Achs-DMG-MORI-Fräsmaschinen. Dadurch wird ein erneutes Ausrichtungsfehlerrisiko eliminiert. Wir messen jede Welle mit einem Talyrond-365-Rundheitsmessgerät, nicht mit einem Handmessgerät. Typische Ergebnisse: 0,008 mm Rundlauf an Ø25 mm Lagerzapfen. Bei längeren Wellen über 300 mm verwenden wir Lünetten und kompensieren die thermische Ausdehnung im CAM-Postprozessor. Wenn Ihre Zeichnung 0,02 mm vorsieht, erreichen wir 0,01 mm. Wenn 0,005 mm gefordert sind, teilen wir Ihnen im Voraus mit, ob dies nur durch Schleifen möglich ist.
Materialien und Wärmebehandlung für Servogehäuse und Wellen
Servoteile sind Hitze, Vibration und kontinuierlichem Drehmoment ausgesetzt. Wir führen 6061-T6-Aluminium für Gehäuse – Streckgrenze 276 MPa – und härten die Oberfläche anschließend durch Harteloxal auf ein Äquivalent von 60 HRC. Für Wellen verwenden wir 4140, vergütet auf HRC 28-32, oder 17-4PH-Edelstahl für korrosive Abwaschumgebungen. Wenn Sie einsatzgehärtete Wellen benötigen, karbonisieren wir 8620 auf HRC 58-62, mit einer Tiefe von 0,8-1,2 mm. Für Prototypenserien bearbeiten wir auch 1215-Automatenstahl und wechseln dann für die Produktion auf 4140. Alle Materialzertifikate werden der Lieferung beigefügt und sind bis zur Schmelznummer rückverfolgbar.
Oberflächengüte und Kantenbearbeitung: Warum Ra 0,4 µm an Dichtungssitzen wichtig ist
Rotationsdichtungen versagen schnell auf rauen Oberflächen. Wir drehen Dichtungssitze auf Ra 0,4 µm und polieren auf Ra 0,2 µm, wenn Ihre Spezifikation dies verlangt. Bei Aluminiumgehäusen verwenden wir diamantbestückte Wendeschneidplatten bei 2500 U/min mit einem Vorschub von 0,05 mm/Umdrehung – dies ergibt eine glatte Oberfläche ohne sekundäres Polieren. Jede scharfe Kante erhält eine 0,2 mm Fase oder einen Radius, wird manuell entgratet und anschließend 30 Minuten lang getrommelt. Keine Grate, keine scharfen Kanten. Wir liefern keine Teile mit Bearbeitungsspuren an sichtbaren Flächen – wir brechen Kanten gleichmäßig und zwar vor dem Eloxieren, nicht danach.
Prüfung vor jeder Lieferung: KMG-Berichte und Rundlaufzertifikate
Sie erhalten zu jeder Bestellung einen vollständigen Prüfbericht, nicht nur für PPAP. Wir verwenden ein Zeiss-KMG für Maßprüfungen aller kritischen Merkmale – Lochpositionen, Bohrungsdurchmesser und Planparallelität der Flächen. Der Rundlauf wird auf dem Talyrond gemessen, und wir fügen das tatsächliche Polardiagramm dem Bericht bei. Die Oberflächengüte wird mit einem Mitutoyo-SJ-210-Oberflächenmessgerät verifiziert. Bei Chargen über 100 Stück prüfen wir 5 Teile pro Palette; bei kleineren Chargen 100 % Prüfung. Wenn eine Abmessung abweicht, stoppen wir die Linie und spannen neu. Sie erhalten niemals eine Charge ohne fehlenden Bericht.
Lieferzeit und keine Mindestbestellmenge: Vom 1 Prototyp bis zu 5.000 Stück
Wir verfolgen eine Politik ohne Mindestbestellmenge. Senden Sie eine Zeichnung, erhalten Sie ein Teil in 7 Tagen. Für die Produktion: 15 Tage für 500 Stück, 25 Tage für 5.000 Stück. Wir halten 6061-T6- und 4140-Stangenmaterial in Durchmessern von Ø10 mm bis Ø250 mm auf Lager. Für Aluminiumgehäuse haben wir 8 CNC-Fräsmaschinen mit 4. Achse; für Wellen 6 CNC-Drehmaschinen mit angetriebenen Werkzeugen. Das bedeutet keine Wartezeit auf Material und keine Wartezeit auf eine freie Maschine. Wenn Sie es schneller benötigen, können wir den Auftrag auf zwei Schichten aufteilen und die Lieferzeit um 30 % verkürzen – fragen Sie nach dem Expresszuschlag.
Kostentreiber bei Servoteilen: Was Ihren Preis erhöht oder senkt
Die Teilegeometrie bestimmt den Preis mehr als das Material. Tiefe Bohrungen über dem 3-fachen Durchmesser erfordern spezielle Bohrstangen und langsamere Vorschübe. Ein enger Rundlauf unter 0,005 mm erfordert einen zusätzlichen Schleifgang – das verdoppelt die Bearbeitungszeit. Harteloxal addiert 3-5 Tage und etwa 15 % Kosten. Gewinde kleiner als M3 erhöhen das Risiko von Werkzeugbruch, daher kalkulieren wir diese mit einem 10 % Ausschusszuschlag. Wir kalkulieren ehrlich: Wenn Sie für Standardtoleranzen (±0,01 mm) und Standardoberflächen (Ra 0,8 µm) konstruieren, sinkt Ihr Preis um 20-30 %. Bevor Sie die Zeichnung senden, lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu sehen, wie Werkzeugwahl Oberflächengüte und Kosten beeinflusst. Und prüfen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was wir ohne Schleifen halten können.
Verpackung und Versand: Rostschutz für bearbeitete Stahl-Servoteile
Stahlwellen kommen rostfrei an, oder wir übernehmen die Kosten. Wir wickeln sie in VCI-Papier (Dampfkorrosionsinhibitor) und legen jedes Teil einzeln in einen Polybeutel mit Trockenmittel. Für Aluminiumteile verwenden wir antistatische Schaumstoffschalen, um Kratzer auf der eloxierten Oberfläche zu vermeiden. Exportkisten sind aus Sperrholz, wärmebehandelt und mit ISPM-15 gestempelt. Wir versenden per DHL oder FedEx für kleine Chargen (3-5 Tage Lieferzeit in die USA/EU) und per Seefracht für volle Paletten (30-35 Tage nach Los Angeles oder Hamburg). Jede Box enthält eine Packliste mit der Bestellnummer und einem QR-Code, der zu Ihrem Prüfbericht führt.
Ra 0,4 µm (gedreht), Ra 0,2 µm (poliert), Ra 0,8 µm (gefräst)
Lieferzeit
7 Tage (1-10 Stk.), 15 Tage (500 Stk.), 25 Tage (5.000 Stk.)
Mindestbestellmenge
Keine Mindestbestellmenge – 1 Stück akzeptiert, keine Rüstkosten für Standardgrößen
Wie hoch ist die Mindestbestellmenge für CNC-gefräste Servomotor-Teile?
Keine Mindestbestellmenge – wir akzeptieren ein Prototypenteil und skalieren auf 5.000 Stück ohne erneute Angebotserstellung, und Rüstkosten werden für Standardwellen- und Gehäusegrößen erlassen.
Können Sie Servoteile nach meinen Zeichnungen mit nicht standardmäßigen Toleranzen bearbeiten?
Ja – senden Sie eine PDF- oder STEP-Datei, unsere Ingenieure prüfen die GD&T innerhalb von 4 Stunden und kennzeichnen jedes Merkmal, das Schleifen oder Drahterodieren anstelle von Standard-CNC-Fräsen oder -Drehen erfordert.
Wie stellen Sie die Qualität bei einer Charge von 1.000 Servogehäusen sicher?
Wir verwenden SPC an jedem 20. Teil, ein Zeiss-KMG für die vollständige Maßprüfung an 5 Teilen und eine 100 % Sichtprüfung unter Vergrößerung auf Eloxalfehler und Kantenbrüche.
Wie schnell erhalte ich ein Angebot und Muster nach dem Senden meiner Zeichnung?
Festes Angebot innerhalb von 12 Stunden, und wenn Sie ein Muster benötigen, versenden wir ein Teil innerhalb von 7 Tagen per DHL Express an Ihre Tür.
Senden Sie noch heute Ihre Zeichnung für ein festes Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir übernehmen Präzisionsfertigung, hergestellt in China, ohne Mindestbestellmenge und mit vollständigen Prüfberichten. Ihre Servomotor-Teile werden bearbeitet, gemessen und versendet, bevor andere Fabriken ihr Angebot abgeschlossen haben.