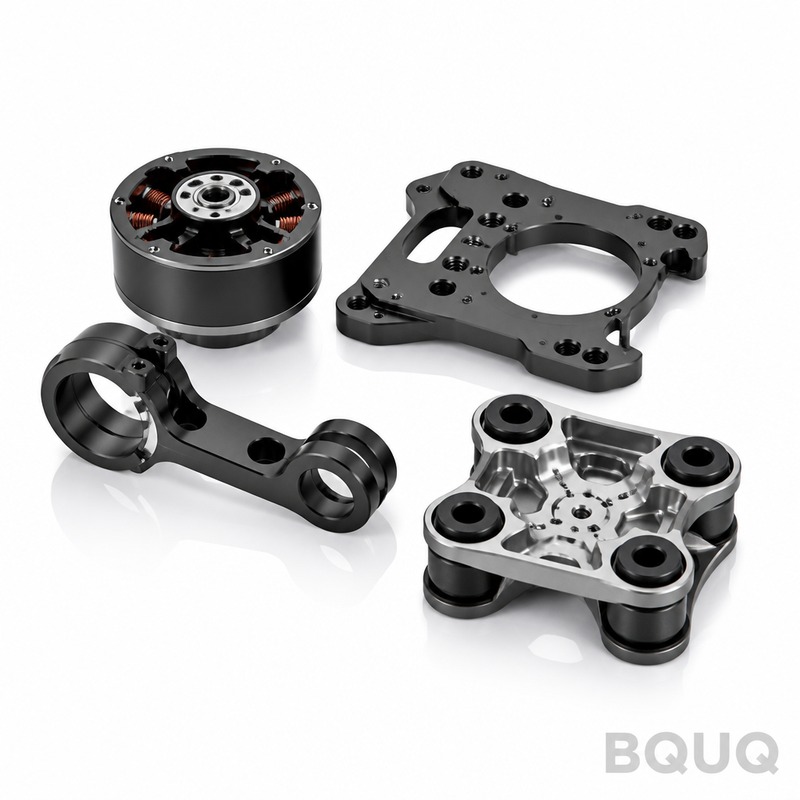
Was diese Gimbal-Teile sind und die genauen Zahlen, die zählen Dies sind CNC-gefräste Drohnen-Gimbal-Teile, die Ihr Kamera-Stabilisierungssystem zusammenhalten – Arme, Motorbefest
BQUQ CNC-gefräste Drohnen-Gimbal-Teile – 5µm Toleranz, 15 Tage Lieferzeit
Was diese Gimbal-Teile sind und die genauen Zahlen, die zählen Dies sind CNC-gefräste Drohnen-Gimbal-Teile, die Ihr Kamera-Stabilisierungssystem zusammenhalten – Arme, Motorbefestigungen, Dämpferhalt
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese Gimbal-Teile sind und die genauen Zahlen, die zählen
Dies sind CNC-gefräste Drohnen-Gimbal-Teile, die Ihr Kamera-Stabilisierungssystem zusammenhalten – Arme, Motorbefestigungen, Dämpferhalterungen und Mittelplatten. Wir halten die Positionstoleranz auf ±5µm (0,005 mm) und den Rundlauf auf 3µm an allen rotierenden Passflächen. Das bedeutet, dass Ihre Gimbal-Motoren keine exzentrische Belastung erfahren, was sich direkt in schärferen Aufnahmen bei 4K und 60fps niederschlägt. Die Lieferzeit beträgt 15 Tage für Standardteile, 7 Tage für Prototypen. Die Materialhärte unserer Standardteile aus 7075-T6 beträgt 150-160 HB, was Biegeverformungen widersteht, selbst wenn eine Drohne mit 40 km/h abstürzt.
Warum 7075-T6 6061-T6 für Gimbal-Arme und Motorbefestigungen übertrifft
Die meisten Werkstätten verwenden standardmäßig 6061-T6, weil es günstig ist. Wir nicht. Für Gimbal-Arme, die eine 500g schwere Kameralast ohne Durchbiegung halten müssen, empfehlen wir Aluminium 7075-T6. Es hat eine Streckgrenze von 503 MPa gegenüber 276 MPa bei 6061. Das ist 82% höher. Die Mehrkosten betragen etwa 15% pro Teil, aber Sie eliminieren vibrationsbedingte Unschärfe. Wenn Sie einen leichten FPV-Gimbal unter 150g Gesamtgewicht bauen, fräsen wir 6061-T6 mit einer Wandstärke von 0,8 mm – das ist möglich, weil unsere 5-Achs-CNC-Fräsen die Toleranz ohne Rattern halten.
Wie wir 3µm Rundlauf an rotierenden Gimbal-Wellen erreichen
Rundlauf ist der Killer für die Gimbal-Leistung. Wenn die Motorwelle oder der Lagersitz mehr als 5µm Rundlauf aufweist, mikro-vibriert die Kamera bei langsamen Schwenks. Wir bearbeiten rotierende Teile zwischen Spitzen auf einer Drehmaschine, nicht in einem Spannfutter. Das eliminiert Spannverformungen. Anschließend schleifen wir die Lagersitze auf eine Oberflächengüte von Ra 0,4 µm. Das Ergebnis: ein gemessener Rundlauf von 3µm an jeder Welle, die wir versenden. Wir haben für jede Charge einen KMM-Bericht, der den tatsächlichen Rundlaufwert zeigt, nicht nur ein Zertifikat mit „bestanden". Wenn Sie sehen möchten, wie wir das richtige Werkzeug für diese engen Merkmale auswählen, lesen Sie unseren Leitfaden zur CNC-Werkzeugauswahl – er erklärt, warum wir für den Endschnitt bei Aluminium diamantbestückte Wendeschneidplatten verwenden.
Gewinde und Bohrungen, die sich perfekt an Ihre Gimbal-Motoren anpassen
Gimbal-Motorbefestigungen verwenden M2-, M2.5- und M3-Gewinde. Das Problem: Das Überdrehen einer Schraube in ein weiches Aluminiumteil führt sofort zum Ausreißen des Gewindes. Wir beheben das, indem wir Gewinde mit einem Gewindeformfräser schneiden, nicht mit einem Gewindebohrer. Ein Gewindeformfräser verdichtet die Metallkörner und erhöht die Gewindefestigkeit um 20% im Vergleich zu geschnittenen Gewinden. Wir fügen außerdem an jedem Gewindeeingang eine 0,2 mm Fase hinzu, sodass Schrauben ohne Überdrehen hineingleiten. Für die sechs Bohrungen zur Motorbefestigung halten wir eine Lagetoleranz von 10µm relativ zur Mittelbohrung ein. Das stellt sicher, dass Ihr Motor perfekt senkrecht zum Arm sitzt, was entscheidend für die IMU ist, um genaue Stabilisierungswinkel zu berechnen.
Oberflächenbehandlungsoptionen: Von Ra 0.8 für Dichtungen bis Harteloxal für Wüsten-Drohnen
Sie wählen die Oberflächenbehandlung basierend darauf, wo die Drohne fliegt. Für den Innen- oder leichten Außeneinsatz bieten wir Klar-Eloxieren bei Ra 0,8 µm an – das ist Standard für Gimbal-Arme, da es Kratzer durch Handhabung widersteht. Für Wüsten- oder Salzwasserumgebungen führen wir Harteloxieren (Typ III) mit 40-50 µm Dicke und einer Härte von 350-400 HV durch. Diese Beschichtung stoppt Sandabrieb und Salzkorrosion vollständig. Für Teile, die aneinander gleiten, wie Dämpferhalterungen, bieten wir chemisches Vernickeln mit 25 µm an. Das ergibt einen Reibungskoeffizienten von 0,4, sodass der Dämpfer ohne Stick-Slip-Effekt reibungslos gleitet. Jede Oberflächenbehandlung wird nach der Bearbeitung aufgebracht, sodass die von uns angebotenen Maße die endgültigen beschichteten Maße sind, nicht die vor der Beschichtung.
Prüfung vor jeder Lieferung: KMM, Luftmessgerät und Sichtprüfung
Jedes Gimbal-Teil durchläuft eine 3-stufige Prüfung, die 4 Stunden pro Charge dauert. Zuerst misst ein Zeiss-KMM 12 kritische Maße – die Positionen der Montagebohrungen, die Bohrungsdurchmesser und die Ebenheit der Flächen – gemäß Ihrer Zeichnung. Zweitens misst ein Luftmessgerät den Lagersitzdurchmesser mit 1µm Auflösung, denn dort lebt der Rundlauf. Drittens prüft ein menschlicher Prüfer unter einem 10x-Mikroskop die Gewindequalität und den Kantenbruch. Wir senden Ihnen einen PDF-Prüfbericht mit den tatsächlichen Messwerten, nicht nur einen generischen „bestanden"-Stempel. Wenn Sie verstehen möchten, was unsere Toleranzen in der Praxis bedeuten, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen – er zeigt, wie sich 5µm an einem Gimbal-Arm in 0,1° Kamerawinkelfehler übersetzen.
Material-, Größen- und Bestellspezifikationen auf einen Blick
Parameter
Spezifikation
Materialien
6061-T6, 7075-T6, 5052-H32, Ti-6Al-4V (Grade 5)
Standardteilgröße
5 mm bis 300 mm Länge, 3 mm bis 150 mm Durchmesser
Wandstärke (minimal)
0,8 mm bei 6061, 1,0 mm bei 7075
Härte (7075-T6)
150-160 HB (Brinell)
Toleranz (Standard)
±5µm bei Bohrung und Welle, ±10µm bei Längenmaßen
Rundlauf (Lagersitze)
3µm TIR (Gesamtabweichung)
Oberflächengüte (bearbeitet)
Ra 0,4 µm an Lagersitzen, Ra 0,8 µm an allen anderen Oberflächen
Gewindegrößen
M1.6, M2, M2.5, M3, M4, M5 (geformte Gewinde)
Lieferzeit
15 Tage Standard, 7 Tage Prototyp, 3 Tage Express (Aufschlag 30%)
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück oder 10.000 Stück
Wie hoch ist Ihre Mindestbestellmenge für Drohnen-Gimbal-Teile?
Keine Mindestbestellmenge – wir fertigen einen einzelnen Prototypen für Ihren Prüfstand oder eine komplette Produktionsserie von 10.000 Teilen, und der Stückpreis sinkt linear mit der Menge.
Können Sie Teile aus meinem 3D-Modell fertigen oder benötige ich eine 2D-Zeichnung?
Senden Sie entweder eine STEP- oder IGES-Datei für die Geometrie sowie ein PDF mit kritischen Toleranzen und Gewindeangaben – wir bestätigen die Fertigbarkeit innerhalb von 24 Stunden und schlagen gegebenenfalls Änderungen vor.
Wie garantieren Sie die Qualität dieser Präzisions-Gimbal-Teile?
Wir liefern für jede Charge einen KMM-Prüfbericht mit tatsächlichen Messwerten und bewahren für jedes Teil 12 Monate lang einen 3D-Scan zur Rückverfolgbarkeit auf.
Wie ist die typische Lieferzeit, wenn ich Teile dringend benötige?
Standard sind 15 Tage, aber wir können Prototypenmengen in 7 Tagen und Eilaufträge in 3 Tagen mit einem Aufschlag von 30% liefern – unsere Fabrik in Dongguan betreibt CNC-Maschinen rund um die Uhr.
Erhalten Sie Ihr verbindliches Angebot innerhalb von 12 Stunden – senden Sie noch heute Ihre Zeichnung
Senden Sie Ihre STEP-Datei oder PDF-Zeichnung an sc@bquq.com, und wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot – einschließlich Stückpreis, Werkzeugkosten (falls zutreffend) und Liefertermin. Für dringende Projekte kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir sind ein Präzisionsfertigungsbetrieb in Dongguan, China, mit 20 Jahren CNC-Bearbeitungserfahrung für Drohnen, Kameras und Robotik. Ihre CNC-gefrästen Drohnen-Gimbal-Teile werden in China hergestellt, erfüllen oder übertreffen jedoch die Toleranzen jeder europäischen oder japanischen Werkstatt – zu 30-40% geringeren Kosten. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten bei Standardteilen und eine kostenlose Design-for-Manufacturing-Prüfung mit jedem Angebot.