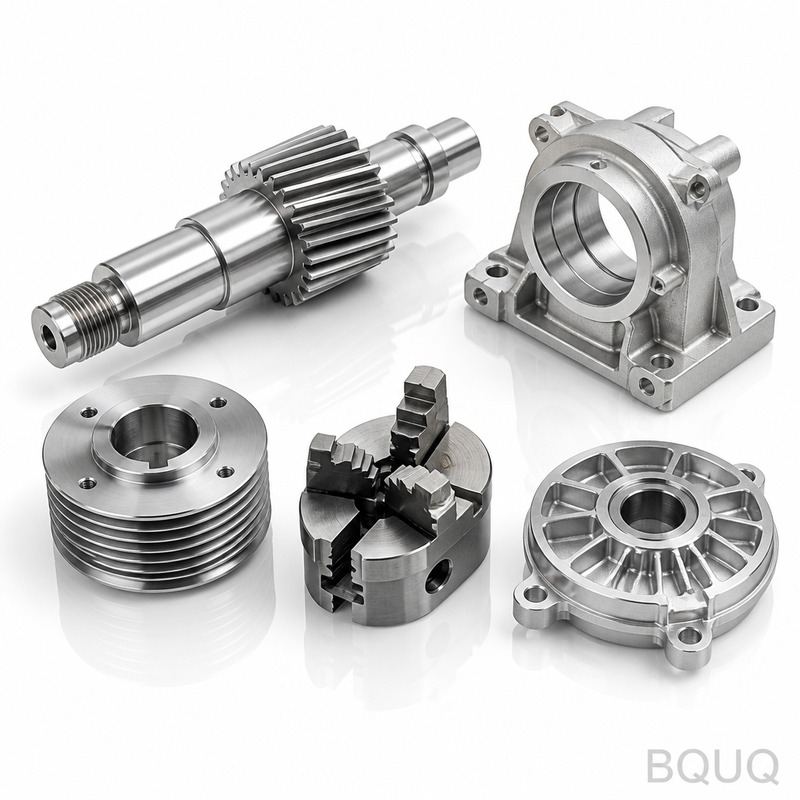
Diese Produktlinie umfasst CNC-gefräste Komponenten für Elektrowerkzeuge – Getriebegehäuse, Ankerwellen, Lagersitze und Spannfutterkörper – hergestellt auf 5-Achs-Maschinen von Maz
Diese Produktlinie umfasst CNC-gefräste Komponenten für Elektrowerkzeuge – Getriebegehäuse, Ankerwellen, Lagersitze und Spannfutterkörper – hergestellt auf 5-Achs-Maschinen von Mazak und Fanuc in unse
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese Produktlinie umfasst CNC-gefräste Komponenten für Elektrowerkzeuge – Getriebegehäuse, Ankerwellen, Lagersitze und Spannfutterkörper – hergestellt auf 5-Achs-Maschinen von Mazak und Fanuc in unserem Werk in Dongguan. Sie erhalten eine Positioniertoleranz von ±0,005 mm, einen Rundlauf (TIR) von 0,008 mm an kritischen Durchmessern und eine Oberflächenhärte von 48 HRC nach der Wärmebehandlung, mit einer Standard-Lieferzeit von 15 Tagen für Prototypen. Wenn Ihre Bohrmaschine, Ihr Schleifer oder Ihr Schlagschrauber ein Teil benötigt, das über 10.000 Zyklen ohne Verschleiß übersteht, ist dies das richtige Pflichtenblatt für Sie.
So halten wir 0,008 mm Rundlauf an Ankerwellen ein
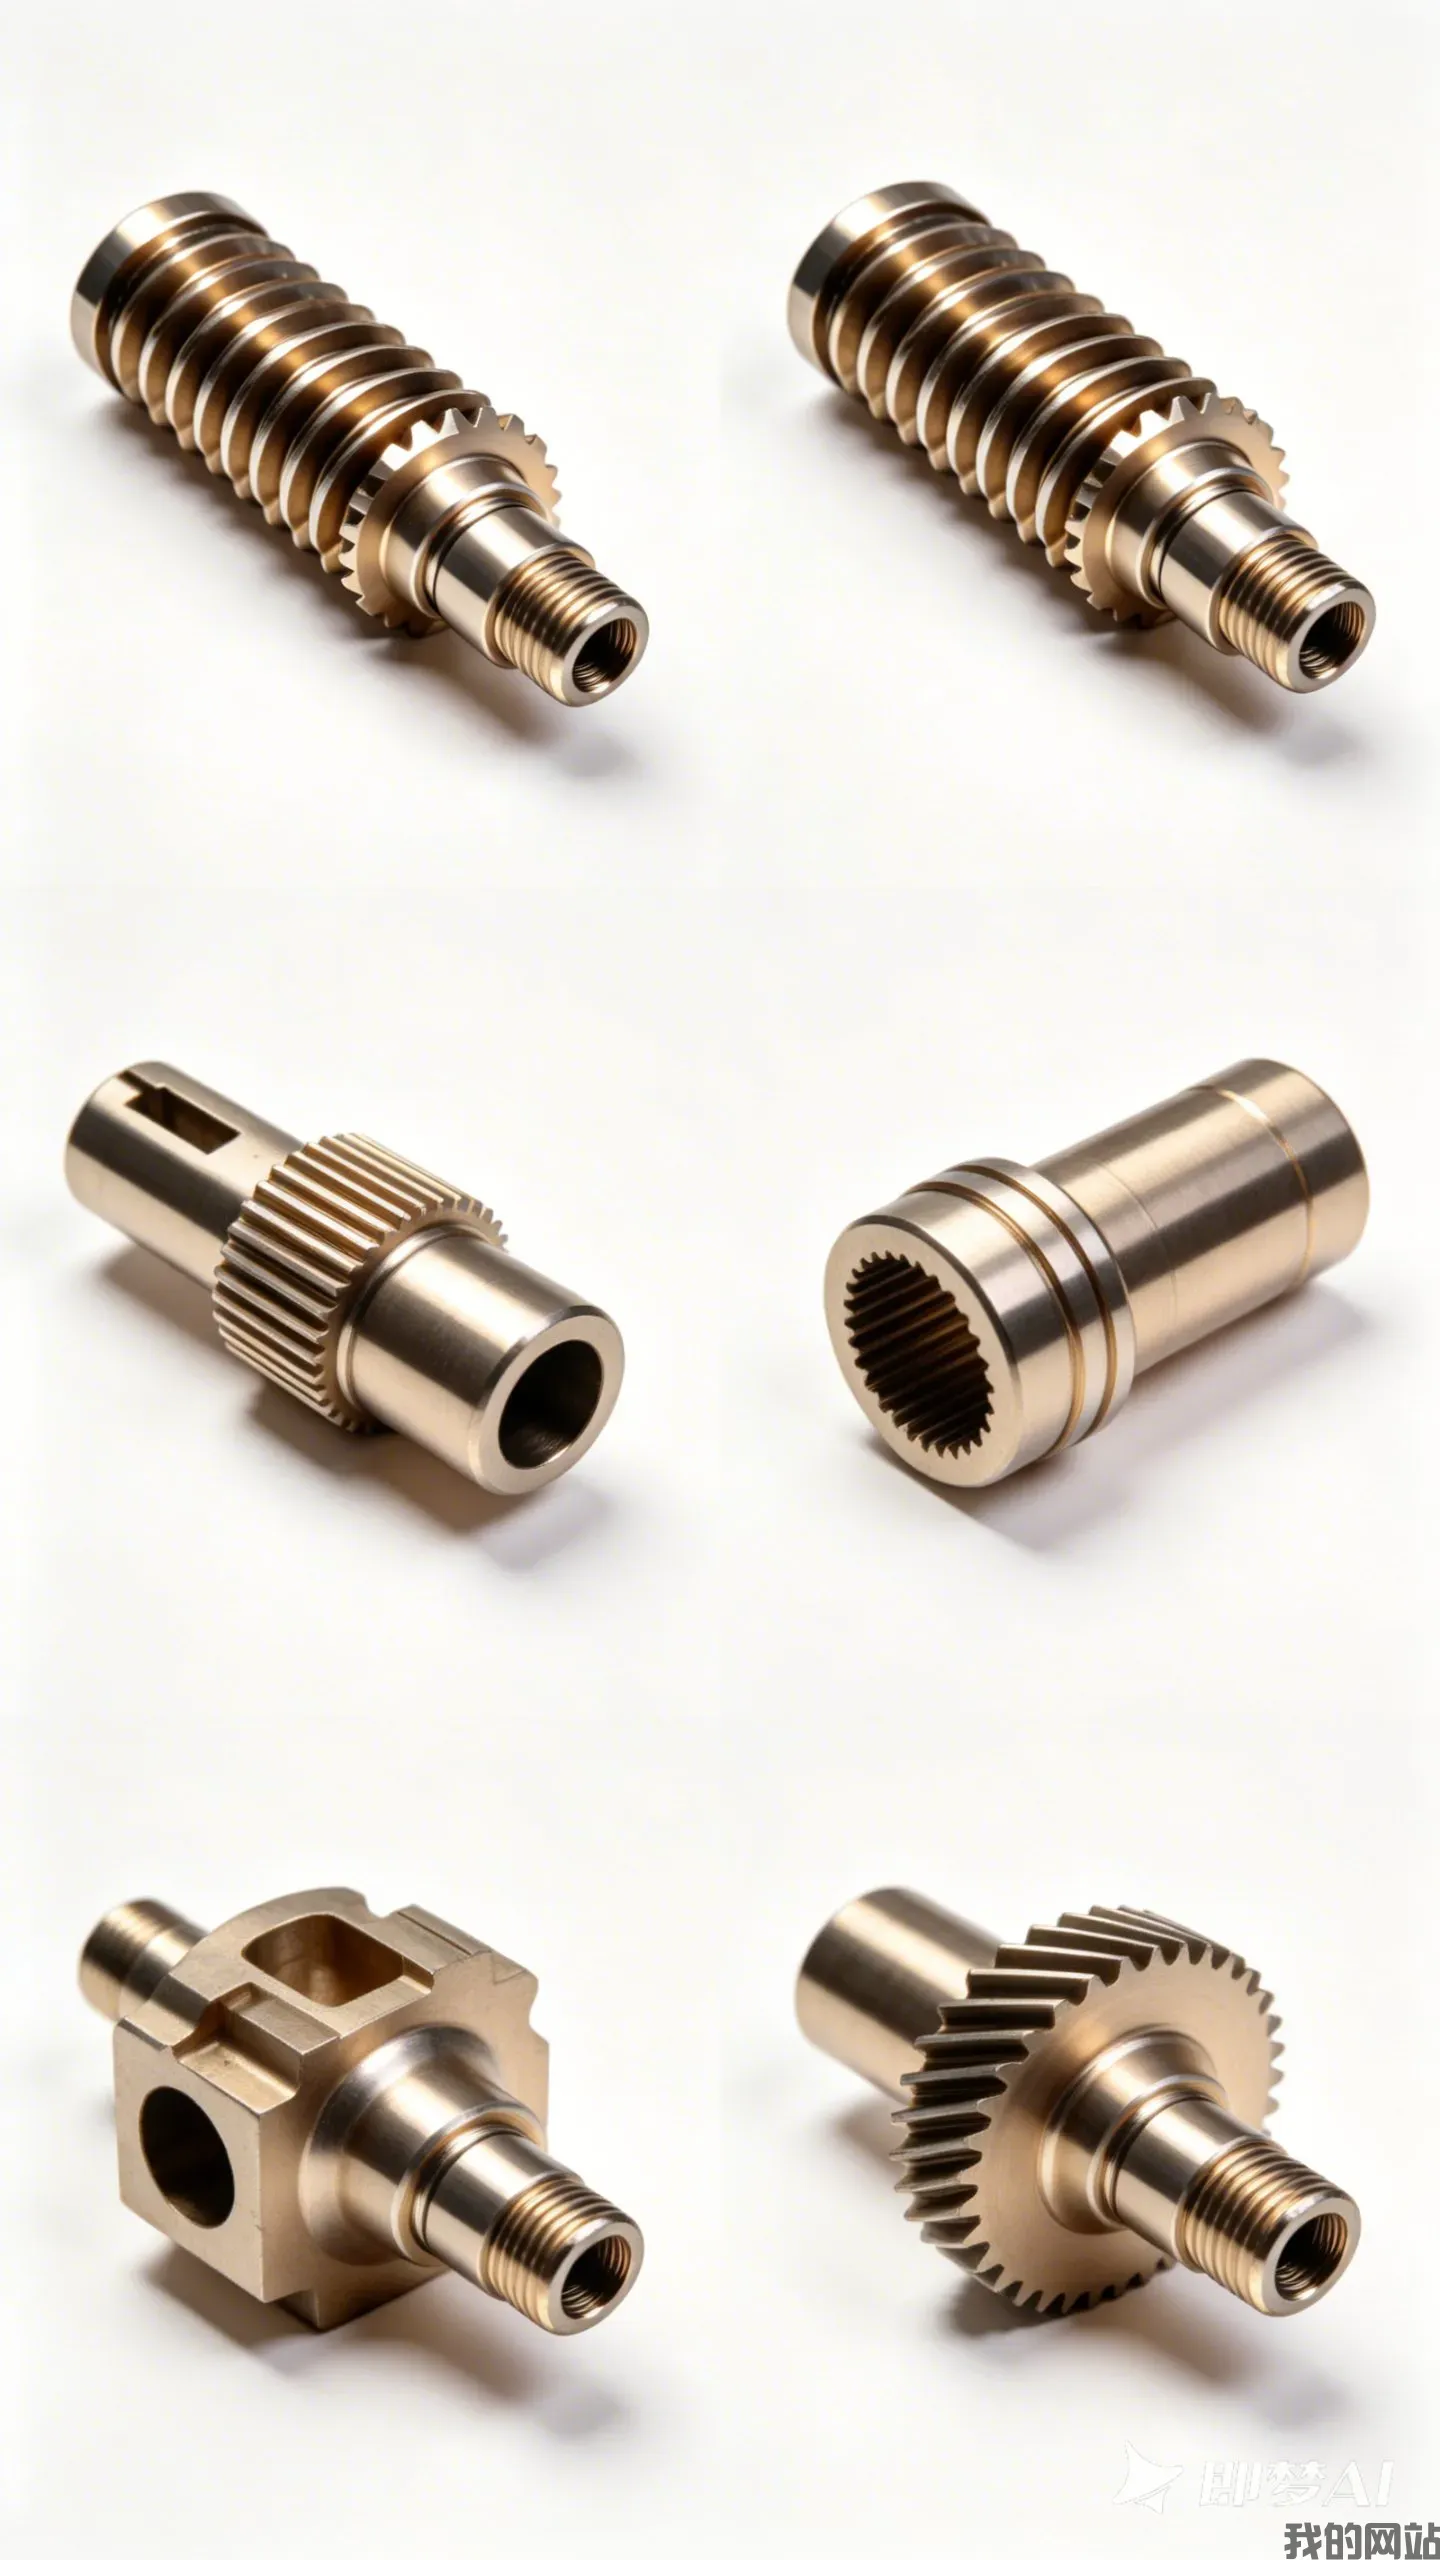
Rundlauf verkürzt die Lebensdauer von Lagern und verursacht Vibrationen in rotierenden Werkzeugen. Wir schleifen Ankerwellen zwischen Spitzen nach dem CNC-Drehen mit einem Rundschleifer mit einer Auflösung von 0,5 µm. Anschließend prüfen wir jede Welle auf einem Talyrond-Rundheitsmessgerät. Der Prozess: Schruppdrehen, Wärmebehandlung, Schleifen des Außendurchmessers auf 0,008 mm TIR, dann Fertighonen des Lagerzapfens auf Ra 0,4 µm. Für Keilwellen verwenden wir Formschleifen, um die Zahnteilung innerhalb von ±0,01 mm zu halten – dies verhindert Getrieberattern bei 20.000 U/min.
Werkstoffe und Wärmebehandlung für Schlagbelastungen
Elektrowerkzeugteile sind Stoßbelastungen ausgesetzt, nicht nur konstantem Drehmoment. Wir bearbeiten 8620-Legierungsstahl für einsatzgehärtete Zahnräder (58-62 HRC, Einsatzhärtetiefe 0,8-1,2 mm), 4140 für Spannfutterkörper (28-32 HRC Kern, induktionsgehärtet auf 52 HRC an der Greiffläche) und 6061-T6-Aluminium für leichte Gehäuse. Für Hochtemperaturanwendungen wie Kreissägewellen verwenden wir 440C-Edelstahl, gehärtet auf 56 HRC. Jede Charge erhält einen Härteprüfbericht – wir überspringen dies auch bei Einzelstücken nicht.
Wenn Sie eine bestimmte Werkstoffgüte benötigen, beschaffen wir diese innerhalb von 3 Tagen im Inland. Bleiben Sie jedoch bei diesen drei Grundwerkstoffen, es sei denn, Sie haben eine Ermüdungsprüfanforderung. Unser Wärmebehandlungspartner ist ISO 9001-zertifiziert und betreibt Vakuumöfen für minimale Verformung – entscheidend für dünnwandige Hülsen.
Prüfung vor jeder Lieferung: KMM und Oberflächenprofilometer
Wir vertrauen nicht allein der Maschine. Jede Bestellung von CNC-gefrästen Elektrowerkzeugteilen Maschinen durchläuft eine 3-stufige Prüfung: (1) In-Prozess-Messung alle 10 Teile für kritische Bohrungsdurchmesser, (2) finale KMM-Prüfung auf einer Zeiss-Maschine für GD&T – Form- und Lagetoleranzen wie Position, Parallelität und Konzentrizität, (3) Oberflächengüteprüfung mit einem Mitutoyo-Profilometer an Dichtflächen. Für rundlaufkritische Teile fügen wir einen 100%igen Funktionstest hinzu: Drehen des Teils bei Nenndrehzahl mit einer Messuhr. Sie erhalten einen digitalen PDF-Bericht mit allen Messwerten, nicht nur einen „Bestanden"-Stempel.
Spezifikationspunkt
Wert / Bereich
Werkstoffe
8620, 4140, 440C, 6061-T6, 7075-T6, Messing C360
Durchmesserbereich
3 mm bis 300 mm
Längenbereich
2 mm bis 600 mm
Härte (durchgehend)
28-32 HRC (4140 Kern), 56-60 HRC (440C)
Randhärte
58-62 HRC auf einsatzgehärtetem 8620
Bearbeitungstoleranz
±0,005 mm auf Bohrungen, ±0,01 mm auf Außengewinden
0,008 mm auf geschliffenen Zapfen, 0,02 mm auf gedrehten Flächen
Lieferzeit
15 Tage für Prototypen, 25 Tage für Serienproduktion
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Gewinde und Keilwellen: Werkzeugauswahl zur Vermeidung von Gewindebohrerbruch
Elektrowerkzeuggehäuse verwenden häufig M4-M8-Gewinde in Aluminium und gehärtetem Stahl. Wir verwenden Spiralnuten-Gewindebohrer für Sacklöcher und Rollgewindebohrer für Durchgangslöcher in Aluminium, um Spanverdichtung zu vermeiden. Für Keilwellen verwenden wir Wälzfräser mit TiAlN-Beschichtung – dies verlängert die Werkzeugstandzeit auf 800 Teile pro Nachschliff. Wenn Sie ein neues Keilwellenprofil konstruieren, lesen Sie unseren Leitfaden zur CNC-Werkzeugauswahl – er behandelt die genauen Vorschübe und Schnittgeschwindigkeiten für diese Geometrien.
Oberflächenbehandlungsoptionen: Von bearbeitet bis Schwarzoxid
Rohe bearbeitete Oberflächen sind Standard, mit Ra 1,6 µm auf unkritischen Flächen. Für Korrosionsschutz bei Stahlteilen bieten wir jedoch Schwarzoxid (MIL-DTL-13924) an, das eine Dicke von 0,5 µm hinzufügt – ohne Maßänderung. Für Aluminiumgehäuse führen wir Eloxieren Typ II (18-22 µm) in Schwarz oder Klar durch, was die Oberflächenhärte auf 60 HRC-Äquivalent erhöht. Wenn Sie eine reibungsarme Oberfläche für gleitende Teile benötigen, wenden wir eine PTFE-Imprägnierte Eloxalschicht an, die den Reibungskoeffizienten auf 0,1 senkt. Alle Oberflächenbehandlungen sind RoHS-konform.
Chargenbildung und Lieferzeit: Keine Mindestbestellmenge, fester 15-Tage-Prototyp
Wir betreiben eine eigene Linie für Elektrowerkzeugteile mit voreingestellten Werkzeugen für gängige Durchmesser. Deshalb können wir keine Mindestbestellmenge anbieten – ein Einzelstück kostet pro Teil genauso viel wie eine Charge von 500 Stück, nur die Rüstgebühr ist höher. Die Lieferzeit für Prototypen beträgt 15 Tage ab Zeichnungsfreigabe, Serienproduktionen werden in 25 Tagen versendet. Wenn Sie eine 48-Stunden-Eilbestellung benötigen, berechnen wir eine Expressgebühr von 30% und fahren eine Nachtschicht. Für Folgeaufträge bewahren wir Ihre Werkzeuge und CAM-Dateien 2 Jahre lang auf, sodass eine Nachbestellung nur 10 Tage dauert.
Bevor Sie eine Zeichnung senden, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt, welche Merkmale ±0,005 mm und welche ±0,05 mm sein sollten, um Kosten zu sparen. Übermäßige Toleranzanforderungen sind der Hauptgrund für Angebotsverzögerungen.
So behandeln wir Verzug bei langen Wellen nach dem Schleifen
Wellen über 200 mm Länge können sich während der Wärmebehandlung verziehen. Wir richten sie mit einer hydraulischen Presse auf innerhalb von 0,02 mm vor dem Schleifen aus und spannungsentlasten sie dann bei 150°C für 2 Stunden. Nach dem Schleifen prüfen wir die Geradheit erneut auf einem Granittisch mit einer Höhenmessuhr. Für Wellen über 400 mm verwenden wir spitzenloses Schleifen, um eine Rundheit von 0,01 mm zu gewährleisten. Dies ist der Unterschied zwischen einem Teil, das bei 15.000 U/min summt, und einem, das das gesamte Werkzeug vibrieren lässt.
Wie hoch ist die Mindestbestellmenge?
Wir haben keine Mindestbestellmenge – bestellen Sie einen Prototyp oder 10.000 Einheiten, der Stückpreis ändert sich nur durch die Rüstkostenamortisation.
Können Sie Teile aus unserem 3D-Modell ohne 2D-Zeichnung bearbeiten?
Ja, wir akzeptieren STEP- oder IGES-Dateien, aber wir erstellen eine GD&T-Zeichnung zur Ihrer Freigabe, insbesondere für Rundlauf- und Konzentrizitätsangaben.
Wie garantieren Sie die 0,008-mm-Rundlaufspezifikation?
Jede Welle wird nach dem Schleifen auf einem Talyrond-Messgerät gemessen, und wir fügen die Roh-Rundheitskurve in den Prüfbericht ein.
Wie hoch ist Ihre tatsächliche Lieferzeit für eine Produktionsbestellung von 100 Stück?
25 Tage ab Zeichnungsfreigabe, aber wir können auf 18 Tage verkürzen, wenn Sie eine Teillieferung der ersten 50 Teile akzeptieren.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung oder 3D-Datei an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit Stückpreis, Werkzeugkosten (falls zutreffend) und einem bestätigten Liefertermin – ohne Rätselraten. BQUQ, Präzisionsfertigung hergestellt in China seit 2005.