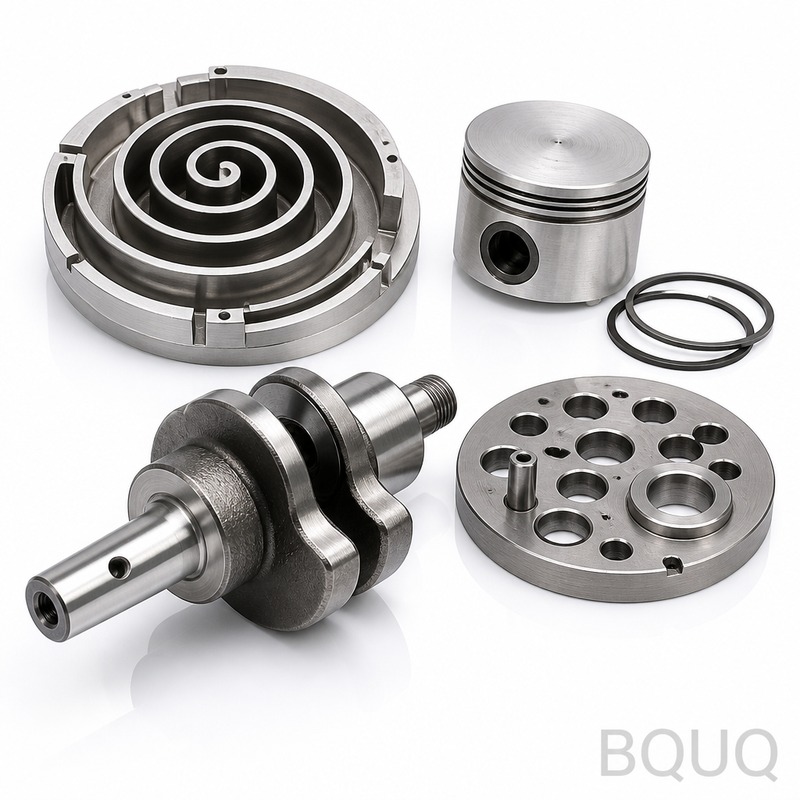
Warum Ihr Spiralensatz 5-Mikron-Kontrolle benötigt, nicht nur enge Toleranzen Dies ist ein Satz CNC-gefräster Kompressor-Spiralteile – die feststehende Spirale und die umlaufende S
CNC-gefräste Kompressor-Spiralteile | Präzisionsspiralen von BQUQ
Warum Ihr Spiralensatz 5-Mikron-Kontrolle benötigt, nicht nur enge Toleranzen Dies ist ein Satz CNC-gefräster Kompressor-Spiralteile – die feststehende Spirale und die umlaufende Spirale, die die Verd
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Warum Ihr Spiralensatz 5-Mikron-Kontrolle benötigt, nicht nur enge Toleranzen
Dies ist ein Satz CNC-gefräster Kompressor-Spiralteile – die feststehende Spirale und die umlaufende Spirale, die die Verdichtungskammer in Ihrem Spiralverdichter bilden. Der konkrete Vorteil ist eine reproduzierbare Spaltmaßkontrolle: Wir halten die Profiltoleranz auf ±0,005 mm und den Gesamtrundlauf unter 0,008 mm. Das bedeutet weniger interne Leckagen, höhere volumetrische Effizienz und einen leiseren Lauf bei hohem Auslassdruck. Die Lieferzeit beträgt 10 Arbeitstage für Prototypen, 15 Tage für Serienfertigung.
Profilbearbeitung: Wie wir die Evolventenkurve ohne Rattern schneiden
Die Spiralwicklung ist eine Evolventenspirale, kein einfacher Kreis. Wir bearbeiten sie auf 5-Achs-CNC-Fräsmaschinen mit Hochdruck-Kühlmittel durch die Spindel. Der Werkzeugpfad wird aus dem tatsächlichen CAD-Profil generiert, nicht aus einer vereinfachten Spline-Kurve. Für den Schlichtschnitt verwenden wir ein diamantbeschichtetes Einzahn-Schaffräser bei 12.000 U/min. Dies ergibt eine Flankenoberfläche von Ra 0,4 µm – glatt genug, dass die beiden Spiralen mit minimaler Reibung aneinander gleiten. Wir prüfen außerdem die Wicklungsdicke an 20 Punkten entlang der Spirale; die Abweichung bleibt unter 0,01 mm.
Materialien und Wärmebehandlung für Verschleißfestigkeit
Für Gusseisen-Spiralen verwenden wir QT500-7 Sphäroguss – gute Dämpfung, geringe Wärmeausdehnung. Für Aluminium-Spiralen (Leichtbau-Kompressoren) verwenden wir 6061-T6 oder 7075-T6. Der kritische Schritt ist jedoch die Härtung. Für Stahl-Spiralen wenden wir Gasnitrieren auf 48–52 HRC Randhärte an, Tiefe 0,3–0,5 mm. Das ergibt eine verschleißfeste Oberfläche ohne die Verformung durch Durchhärtung. Wir messen die Härte jeder Charge mit einem Rockwell-Prüfgerät und dokumentieren sie im Prüfbericht. Wenn Sie Edelstahl benötigen (für medizinische oder lebensmittelgeeignete Kompressoren), verwenden wir 17-4PH H1025, das 35–38 HRC ohne zusätzliche Beschichtung erreicht.
Rundlauf und Auswuchten: Warum Ihre umlaufende Spirale nicht vibriert
Eine unwuchtige umlaufende Spirale verursacht Lagerabnutzung und Geräusche. Wir wuchten jede umlaufende Spirale dynamisch auf einer Hartlager-Auswuchtmaschine. Die Restunwucht wird auf Qualitätsstufe G2.5 gemäß ISO 1940 gehalten. Das bedeutet für eine typische Spirale mit 150 mm Durchmesser eine Restunwucht unter 1,5 g·mm. Wir kontrollieren auch die Konzentrizität von Bohrung zu Wicklung: Der Rundlauf der Mittelbohrung relativ zur Spiralbezugslinie beträgt 0,008 mm TIR. Dies wird auf einem KMG mit Drehtisch und Taststift gemessen. Wir verlassen uns nicht auf die Maschinenachse – wir messen das tatsächliche Bauteil.
Prüfung vor jeder Lieferung: KMG-Bericht und Oberflächenrauheitsmessung
Jedes einzelne Spiralteil, nicht nur eine Stichprobe, wird dimensional geprüft. Wir verwenden ein Zeiss-KMG mit 0,5 µm Auflösung. Der Bericht umfasst: Wicklungsprofilabweichung, Spitzenhöhe, Bohrungsdurchmesser, Stiftlochposition und Ebenheit der Grundplatte. Für die Oberflächengüte verwenden wir ein tragbares Oberflächenmessgerät mit 2 µm Tastspitze und messen Ra an drei Stellen der Flanke. Wir senden Ihnen den PDF-Bericht mit den Teilen – ohne Aufpreis. Wenn Sie eine vollständige PPAP Level 3 benötigen, können wir das ebenfalls anbieten; dies verlängert die Lieferzeit um 2 Tage.
Balanceakt: Aluminium vs. Gusseisen für Ihren Spiralensatz
Wenn Sie einen drehzahlvariablen Inverter-Kompressor für eine Wärmepumpe bauen, sind Aluminium-Spiralen Ihre Wahl – geringere Trägheit bedeutet schnellere Drehzahländerungen. Wenn Sie jedoch einen Hochdruck-Kältekompressor (R410A, R32) betreiben, ist Gusseisen besser, da es gegen Fressen widersteht, wenn der Ölfilm zusammenbricht. Wir bearbeiten beides, aber die Werkzeuge sind unterschiedlich. Für Aluminium verwenden wir einen 3-schneidigen Hartmetall-Schaffräser mit TiB2-Beschichtung. Für Gusseisen verwenden wir einen 5-schneidigen mit AlTiN. Die Schnittparameter ändern sich ebenfalls: Aluminium läuft bei 8.000 U/min mit 2 mm Schnitttiefe, Gusseisen bei 4.500 U/min mit 1,5 mm Tiefe. Wir können das richtige Material für Ihren Betriebsdruck und Ihre Drehzahl empfehlen. Senden Sie uns einfach Ihren Lastzyklus und den Kältemitteltyp.
Wie hoch ist die Mindestbestellmenge für CNC-gefräste Kompressor-Spiralteile?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Stück für Prototypentests, und der Stückpreis sinkt bei 50, 200 und 500 Stück.
Können Sie die Spiralgeometrie für meinen bestehenden Kompressor anpassen?
Ja – senden Sie Ihr 3D-Modell (STEP oder IGES) oder eine 2D-Zeichnung mit Grundkreisradius, Evolventenwinkel und Wicklungshöhe; wir generieren den exakten Werkzeugpfad und den Verifikationsbericht.
Wie kontrollieren Sie die Qualität über eine Produktionscharge von 500 Spiralen?
Wir verwenden SPC auf den KMG-Daten: Jedes 5. Teil wird vollständig gemessen, und die Regelkarte wird Ihnen wöchentlich zugesandt; wenn ein Trend auftritt, stoppen wir die Maschine und schneiden die Vorrichtung neu.
Wie hoch ist die Lieferzeit für einen Eilauftrag von 20 Stück?
Wir können 20 Stück in 7 Arbeitstagen versenden, wenn Sie die Materialspezifikation innerhalb von 24 Stunden nach Zeichnungsprüfung per E-Mail genehmigen.
Werkzeugstrategie: Die 'Ratterzone' bei dünnen Spiralwänden überwinden
Dünne Spiralwicklungen (unter 3 mm) sind am schwierigsten zu bearbeiten, da sie beim Schneiden ausweichen. Wir lösen dies mit einer zweistufigen Strategie. Zuerst schruppen wir mit 0,5 mm Aufmaß. Zweitens schlichten wir beide Seiten der Wicklung in einem einzigen Gleichlauffräsgang mit einem 6 mm Schaftfräser mit kurzer Schneidlänge. Der Werkzeugüberhang wird unter 25 mm gehalten, und wir verwenden einen Hydraulikspannfutter – kein Spannzangenfutter – um den Rundlauf an der Werkzeugspitze zu reduzieren. Dies ist eine kritische Entscheidung: Ein Standard-ER-Spannzangenfutter kann 0,01 mm Rundlauf hinzufügen, was das Wicklungsprofil ruiniert. Wenn Sie die Werkzeugauswahllogik genauer verstehen möchten, lesen Sie unseren Leitfaden zur CNC-Werkzeugauswahl. Für die Mathematik hinter unserer ±0,005 mm Toleranz siehe den Leitfaden zu CNC-Bearbeitungstoleranzen.
Versand und Verpackung für Spiralteile: Kein Rost, keine Dellen
Wir verpacken jede Spirale einzeln in einen VCI-Beutel (Dampfkorrosionsinhibitor) und legen sie dann in eine schaumstoffgepolsterte Box. Für Aluminium-Spiralen verwenden wir antistatischen Schaumstoff, um galvanische Reaktionen zu verhindern. Für Gusseisen fügen wir ein Trockenmittelpaket hinzu. Standard-Export-Sperrholzkiste für Bestellungen über 50 kg. Wir versenden per DHL oder FedEx für Prototypen (3–5 Tage in die USA/Europa) und per Seefracht für Serienaufträge (20–25 Tage nach Los Angeles oder Rotterdam). Wir kennzeichnen die Packliste mit Chargennummer und KMG-Berichtsnummer für die Rückverfolgbarkeit.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – Senden Sie Ihre Zeichnung noch heute
Senden Sie Ihre 2D-Zeichnung (PDF) oder Ihr 3D-Modell (STEP) an sc@bquq.com mit Ihrer Zielmenge und Materialpräferenz. Wir antworten innerhalb von 12 Arbeitsstunden mit einem verbindlichen Stückpreis, Werkzeugkosten (falls zutreffend) und Liefertermin. Für dringende Projekte kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren Erfahrung in CNC-Bearbeitung, Stanzen, Federn und Kühlkörpern. Keine Mindestbestellmenge, keine versteckten Kosten – nur das exakte Teil, das Sie gezeichnet haben.