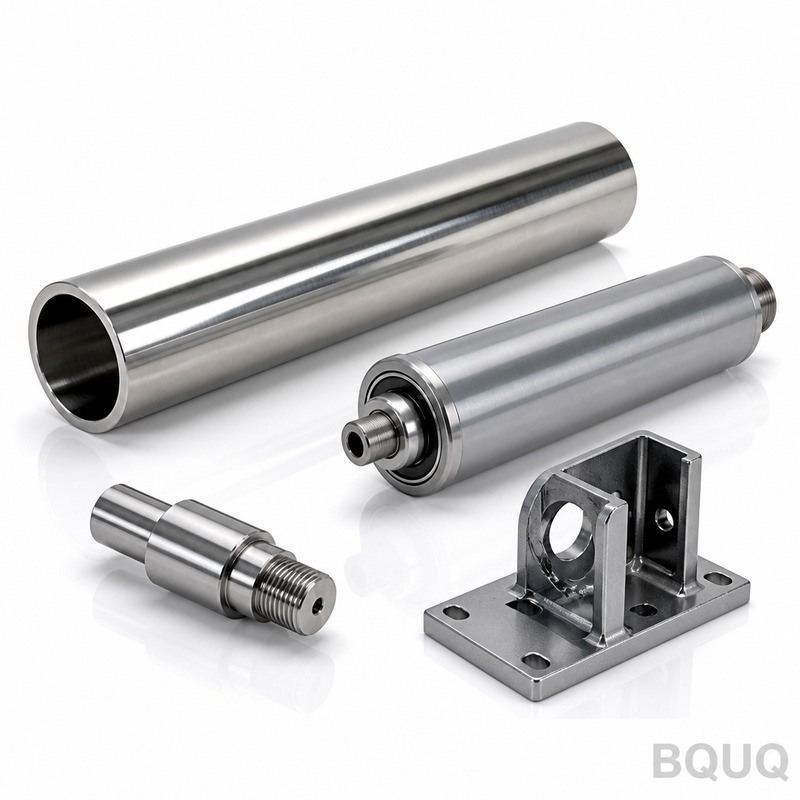
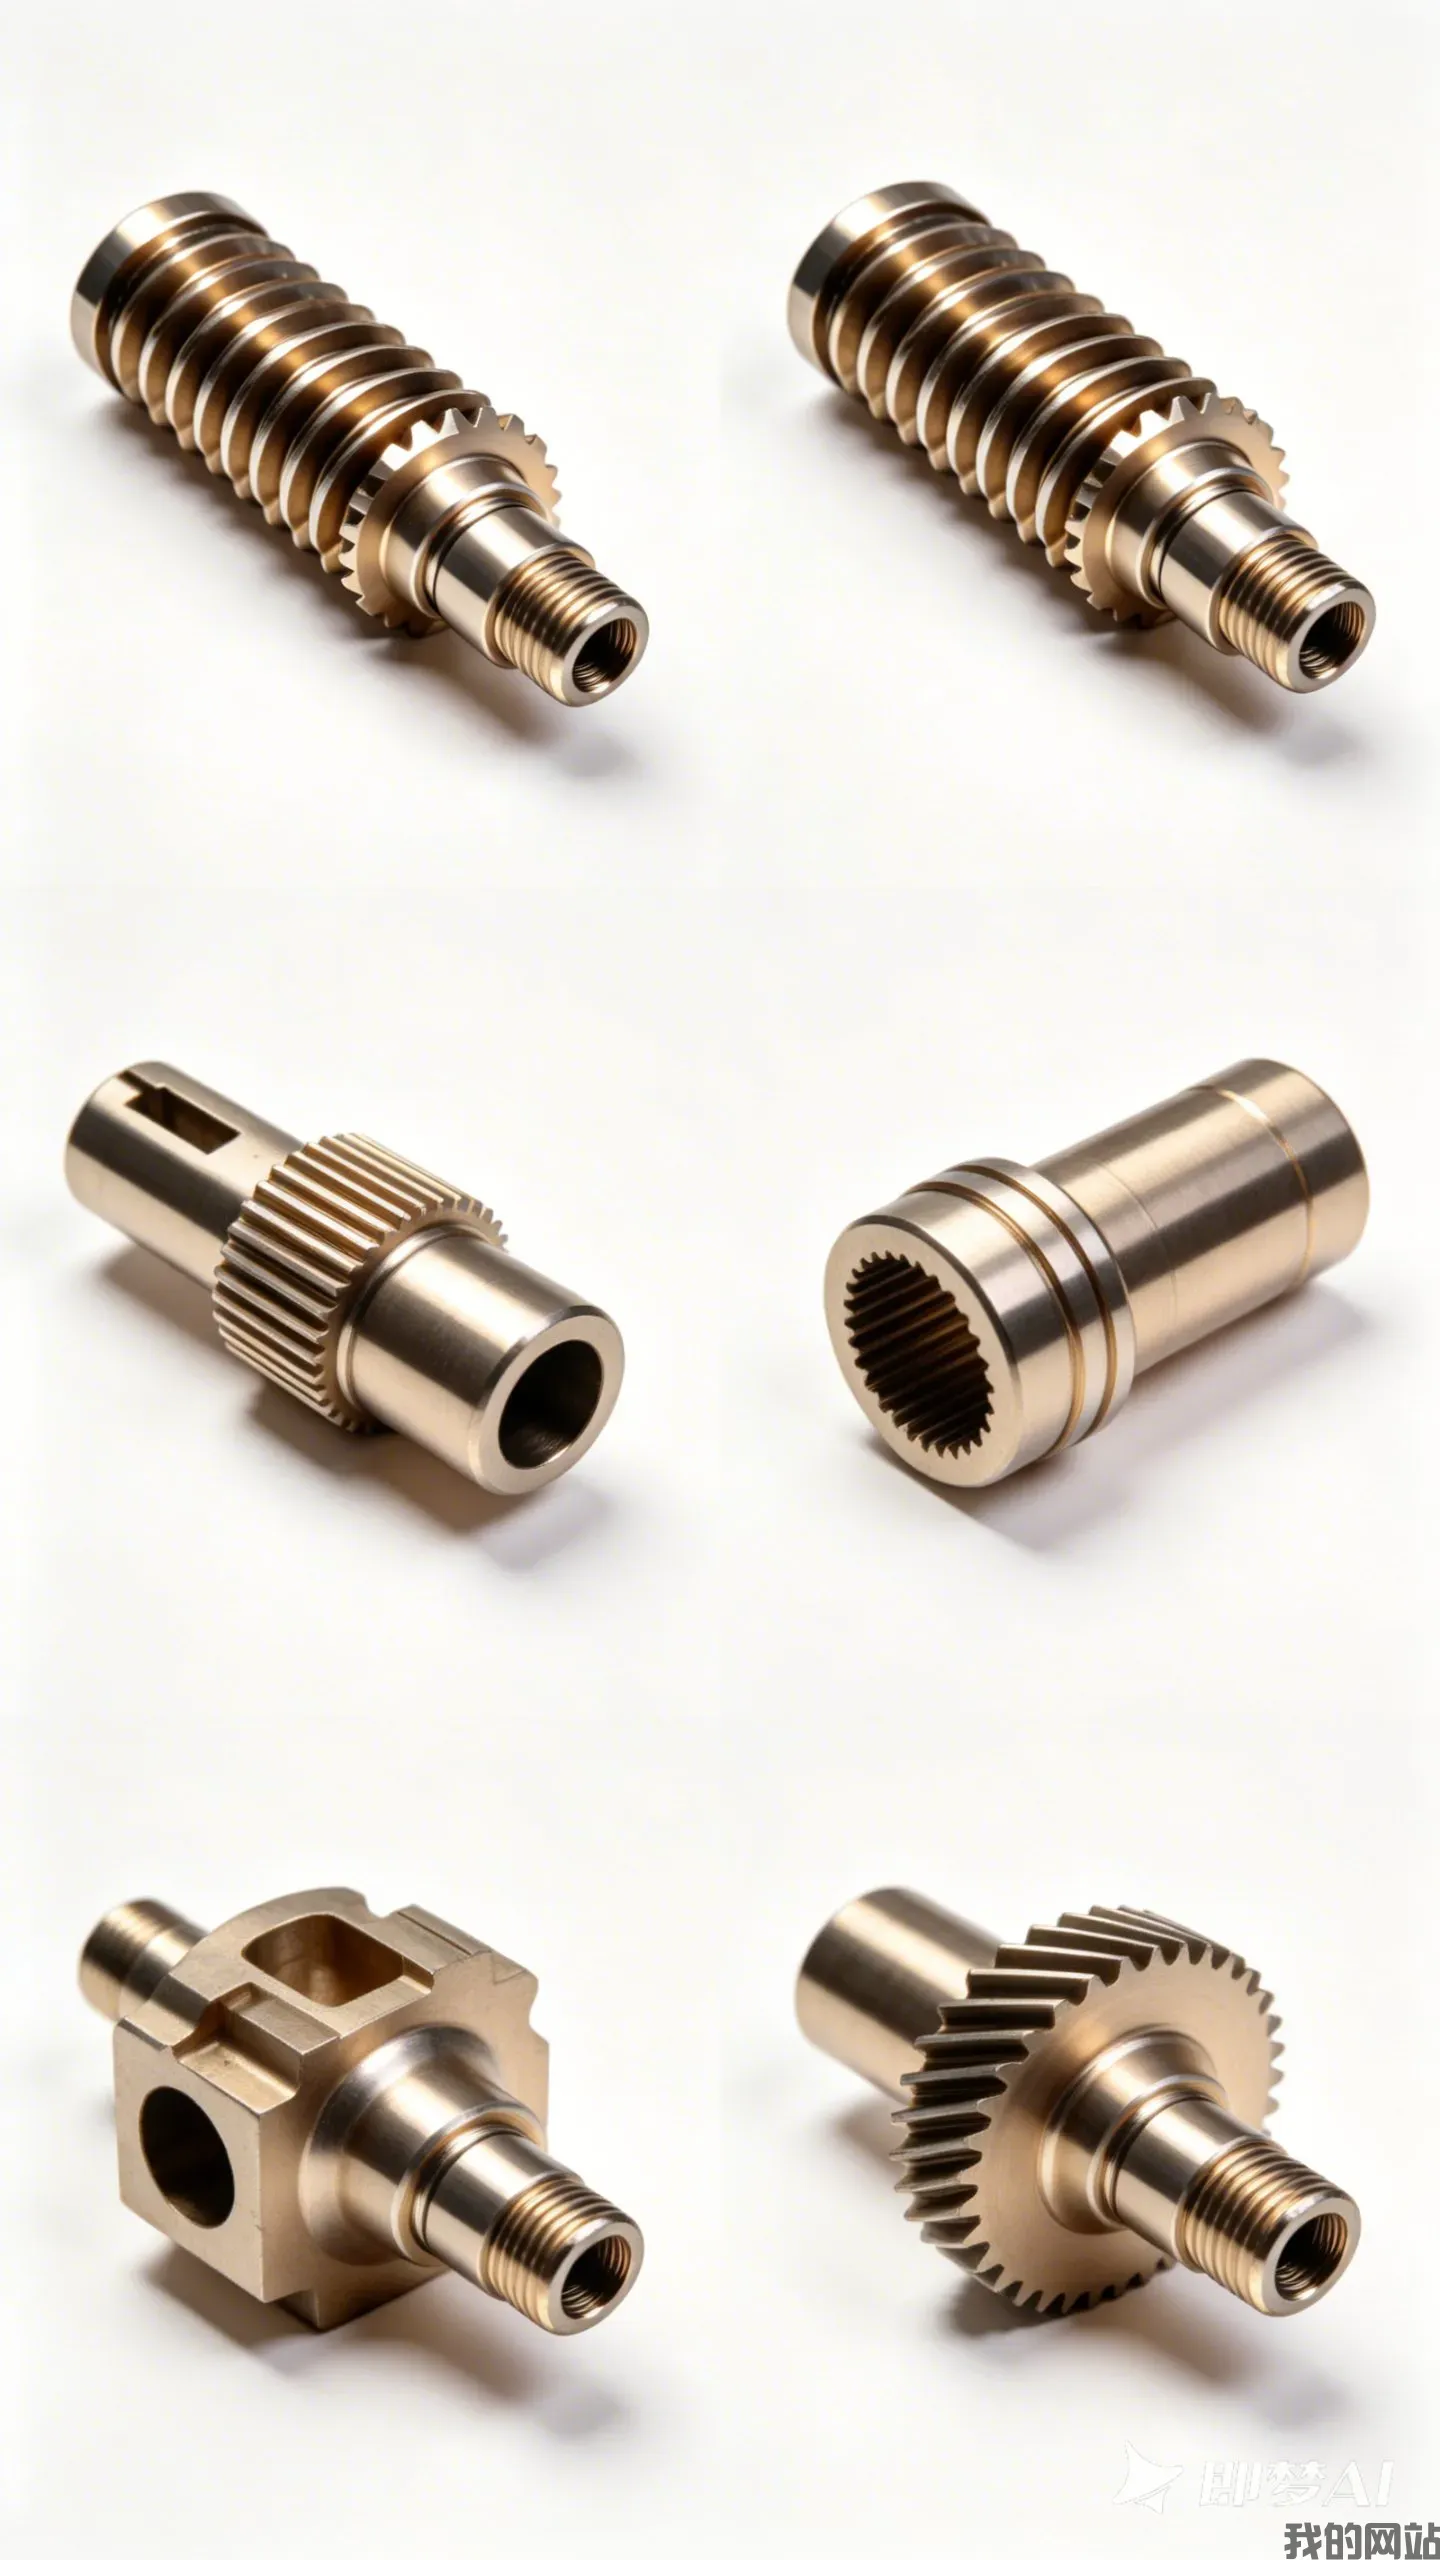
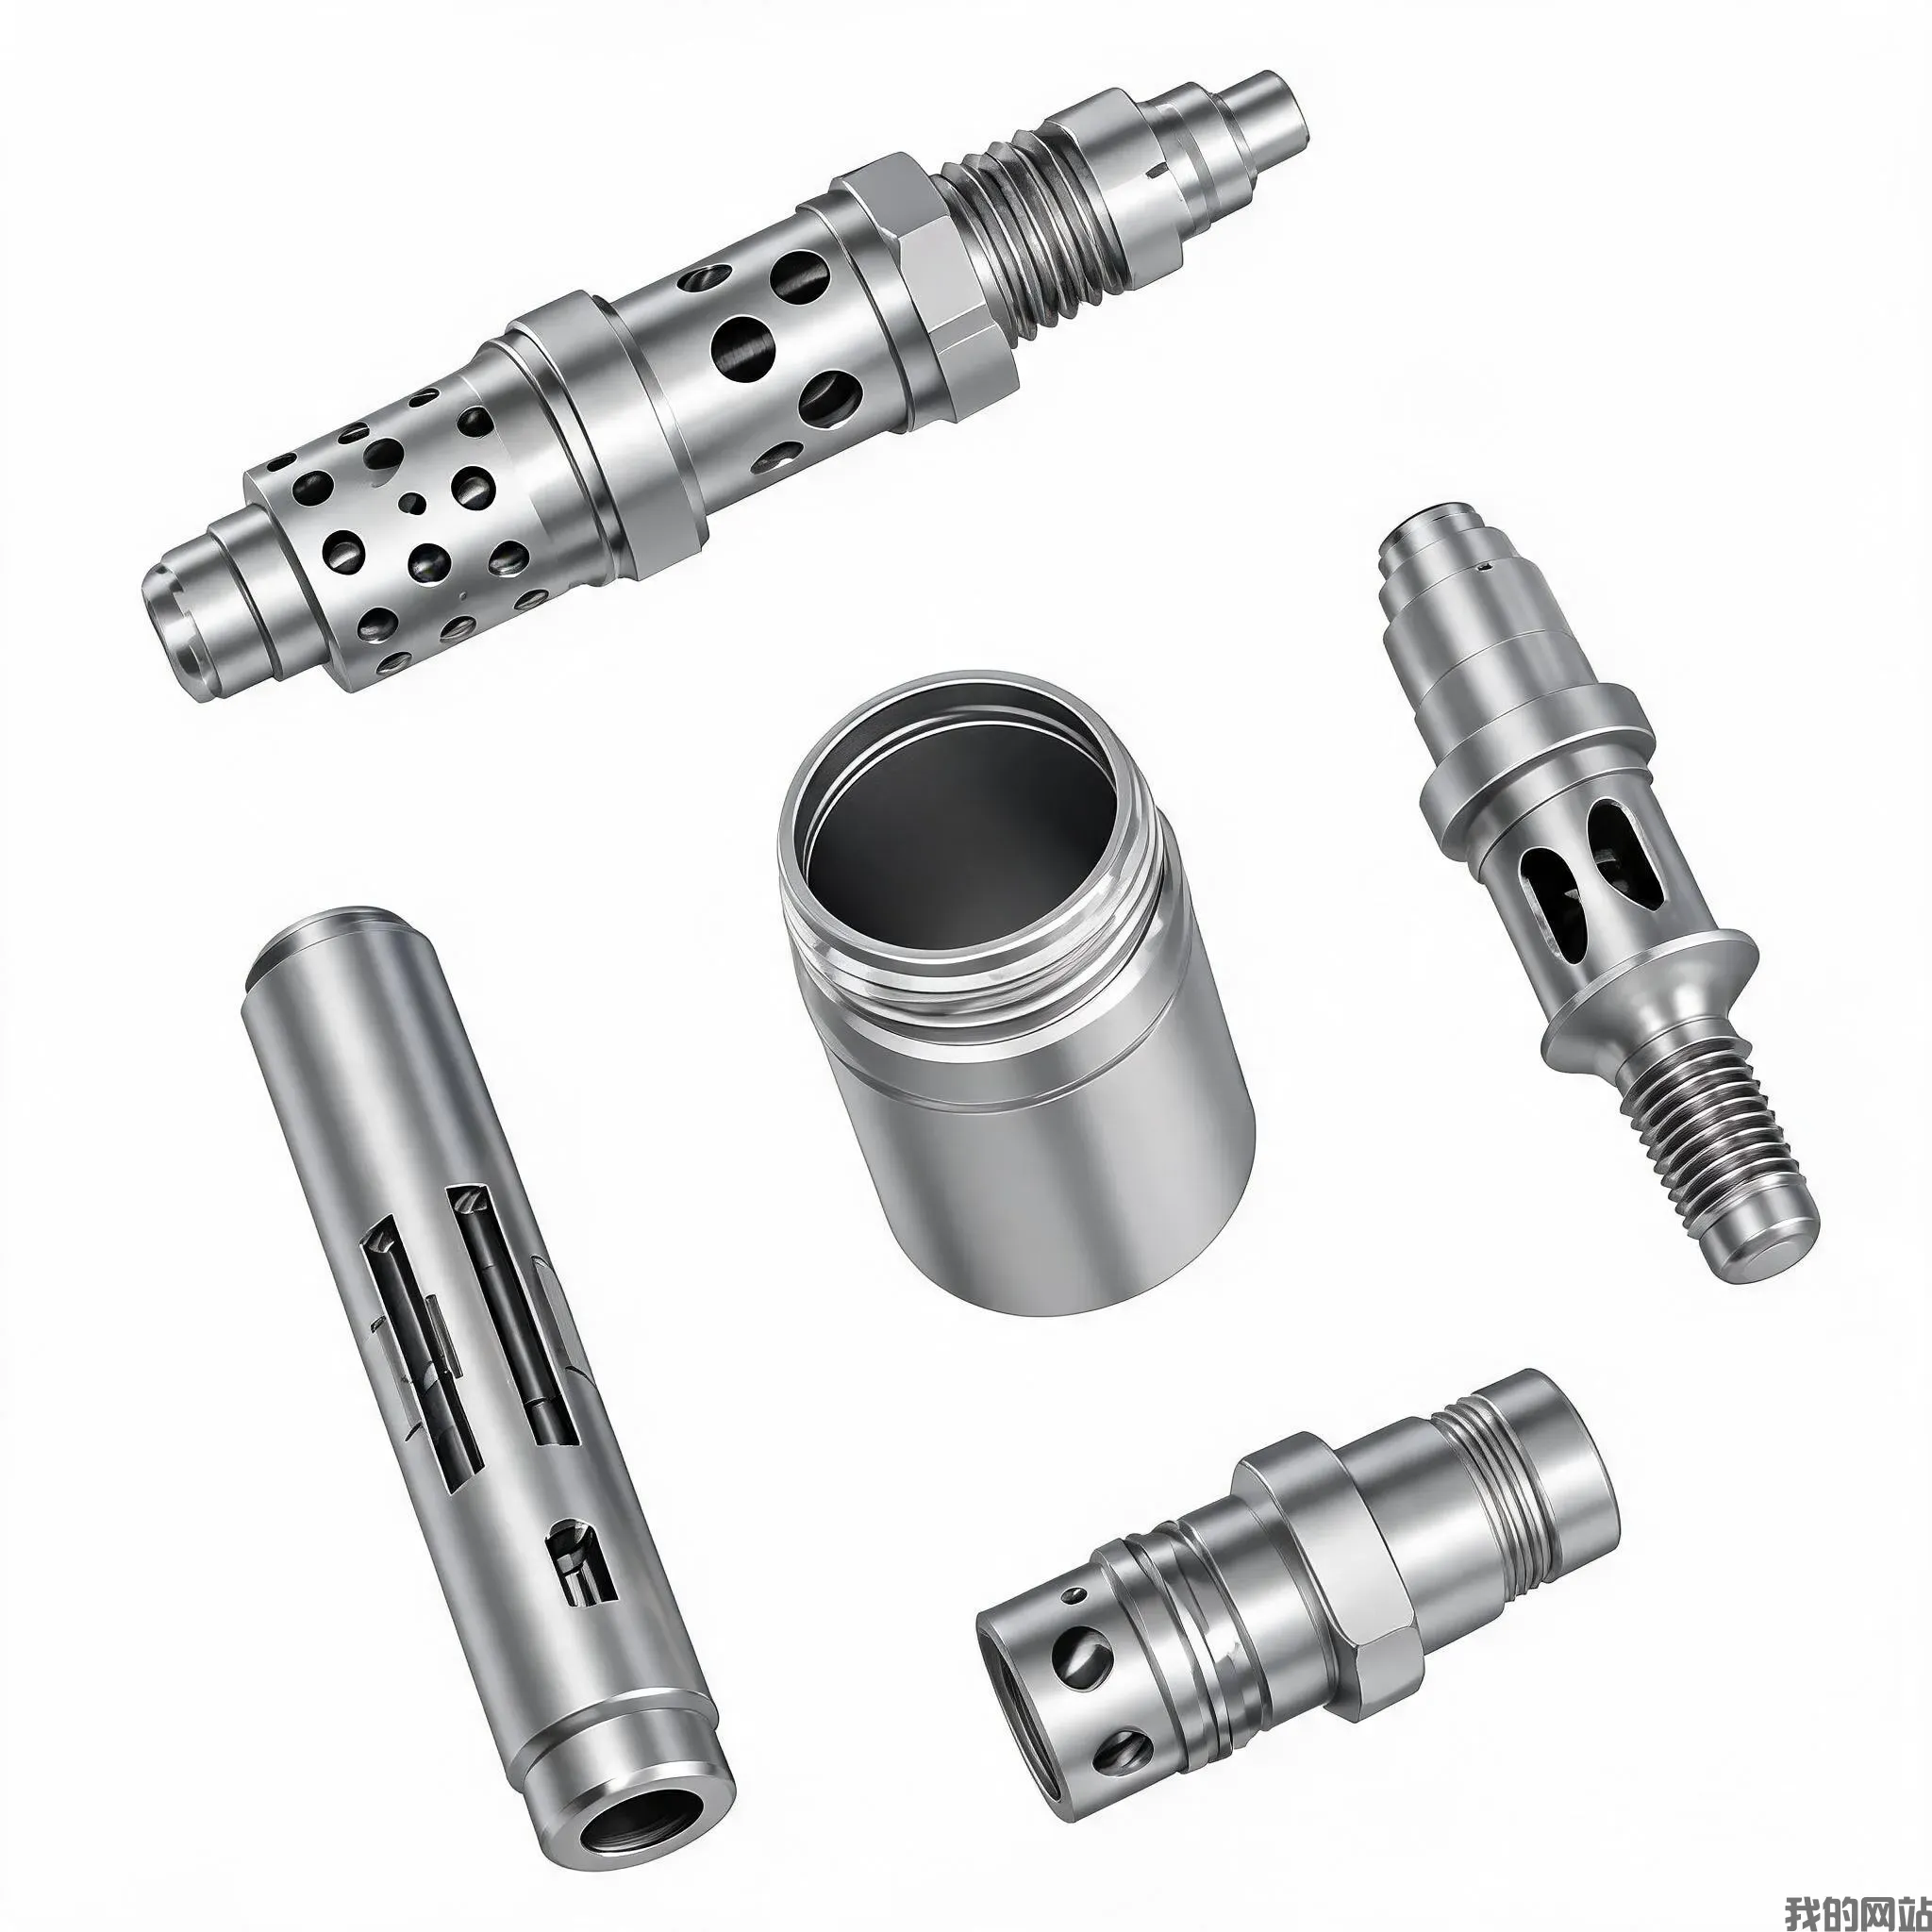
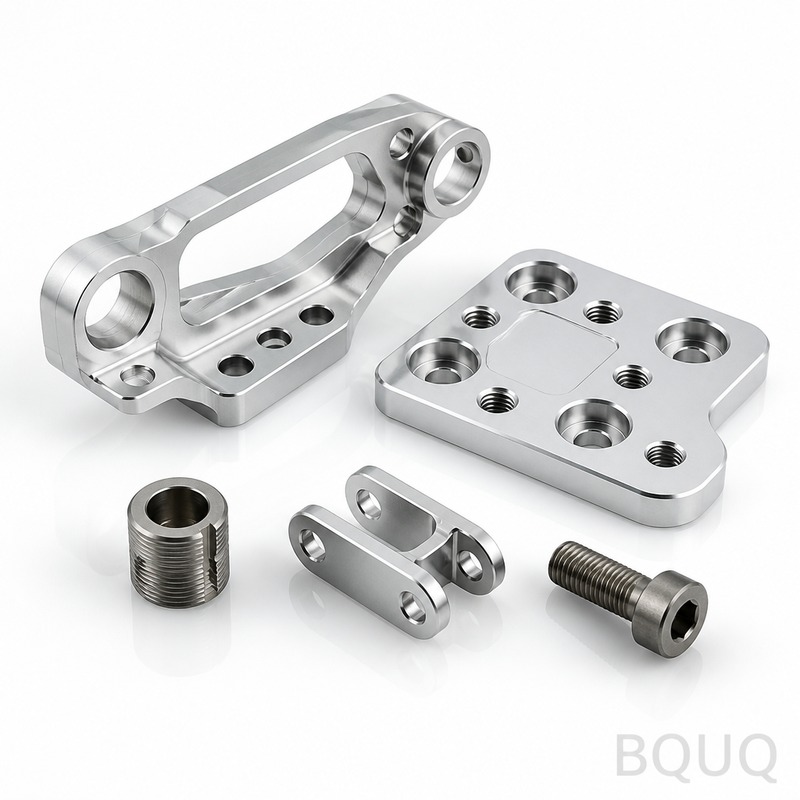
Dies sind CNC-gefräste Förderrollen-Teile für Schwerkraft-, Motor- und Bandfördersysteme. Sie erhalten eine präzisionsgelagerte Rollenwelle mit einem Rundlauf von 0,02 mm, einer O
BQUQ CNC-gefräste Förderrollen-Teile – Präzisionsrundlauf ≤0,02 mm
Dies sind CNC-gefräste Förderrollen-Teile für Schwerkraft-, Motor- und Bandfördersysteme. Sie erhalten eine präzisionsgelagerte Rollenwelle mit einem Rundlauf von ≤0,02 mm, einer Oberflächengüte von R
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Förderrollen-Teile für Schwerkraft-, Motor- und Bandfördersysteme. Sie erhalten eine präzisionsgelagerte Rollenwelle mit einem Rundlauf von ≤0,02 mm, einer Oberflächengüte von Ra 0,8 und einer Härte von bis zu 45HRC nach der Wärmebehandlung. Die Lieferzeit beträgt 5-7 Tage für Muster und 15-18 Tage für Serienproduktionen, direkt aus unserer Fabrik in Dongguan.
Warum ein Wellenrundlauf unter 0,02 mm die Lagerlebensdauer verlängert
In jedem Fördersystem ist die Rollenwelle das rotierende Herzstück. Wenn sie schlägt, fallen Lager frühzeitig aus und Bänder laufen seitlich ab. Wir bearbeiten die Lagerstellen und den Rollenkörper in einer einzigen Aufspannung auf einer 5-Achs-CNC-Drehmaschine. Dadurch werden Fehler durch erneutes Einspannen eliminiert. Ergebnis: Der Gesamtrundlauf (TIR) an den Lagersitzen beträgt ≤0,02 mm. Das ist eine Verbesserung um 30 % gegenüber dem Industriestandard (0,03 mm). Für eine Linie mit 300 Metern pro Minute bedeutet das keine Vibrationsspitzen, keine Lagerüberhitzung und eine Erhöhung der Lebensdauer um 8.000 bis 12.000 Stunden.
Materialien und Wärmebehandlung, die wir für Rollenwellen verwenden
Wir führen 1045, 4140, 42CrMo und 304/316-Edelstahl für Förderrollen-Teile auf Lager. Für Hochlastanwendungen vergüten wir 42CrMo auf 28-32HRC. Für verschleißfeste Oberflächen härten wir die Welle induktiv auf 50-55HRC (Tiefe 1,5-2,0 mm) und schleifen den Lagerzapfen anschließend auf Ra 0,4 zurück. Für Edelstahlrollen in Lebensmittel- oder Chemieanlagen bieten wir Passivierung gemäß ASTM A967 an. Alle Materialzertifikate sind bis zur Schmelznummer rückverfolgbar. Wir ersetzen Stahl niemals ohne Ihre schriftliche Genehmigung.
Drehen vs. Fräsen: So bearbeiten wir den Rollenkörper und die Passfedernuten
Ein Förderrollen-Teil ist selten nur ein Zylinder. Sie benötigen Passfedernuten, Sicherungsringnuten, Gewindeenden und manchmal sechseckige oder quadratische Antriebsenden. Unser Prozess: Zuerst drehen wir den Außendurchmesser und planen auf einer CNC-Drehmaschine (Genauigkeit ±0,005 mm). Danach erfolgt der Transfer auf ein CNC-Bearbeitungszentrum für die Passfedernut (Breitentoleranz +0,02/0 mm) und Querbohrungen. Um Verzug zu vermeiden, schruppen wir die Passfedernut, spannungsarmglühen bei Bedarf und schlichten dann. Dies verhindert, dass sich die Welle nach der Montage verbiegt. Bei Rollen über 500 mm Länge verwenden wir eine Lünette zur Unterstützung des Teils, wodurch die Geradheit innerhalb von 0,05 mm pro 1000 mm gehalten wird.
Auswuchten und Rundlaufprüfung vor jedem Versand
Wir versenden keine Rollenwelle ohne Endprüfbericht. Jedes Teil wird auf V-Prismen mit einer Messuhr geprüft, um den TIR an drei Punkten zu kontrollieren: an beiden Lagerstellen und in der Mitte des Rollenkörpers. Wenn die Zeichnung einen dynamischen Auswuchtvorgang (G2,5-Klasse) vorsieht, führen wir diesen auf einer Hartlager-Auswuchtmaschine durch und korrigieren durch Radialbohren. Sie erhalten einen PDF-Bericht mit tatsächlichen Messwerten, nicht nur einen „Bestanden"-Stempel. Für kritische Baugruppen liefern wir außerdem ein Materialzertifikat und einen Oberflächenrauheitsmesswert (Profilometer).
Wichtige Spezifikationen für Standard-Förderrollenwellen
Parameter
Wert / Bereich
Materialoptionen
1045, 4140, 42CrMo, 304SS, 316SS
Durchmesserbereich
8 mm – 150 mm
Längenbereich
50 mm – 2000 mm (länger auf Anfrage)
Härte (Kern)
28 – 32HRC (42CrMo vergütet)
Härte (Oberfläche optional)
50 – 55HRC induktionsgehärtet
Bearbeitungstoleranz
±0,005 mm (Lagerzapfen), ±0,02 mm (Außendurchmesser)
Rundlauf (TIR)
≤0,02 mm
Oberflächengüte Ra
0,8 µm Standard, 0,4 µm geschliffen
Lieferzeit (Muster)
5 – 7 Tage
Lieferzeit (Serie)
15 – 18 Tage
Mindestbestellmenge
Keine Mindestbestellmenge (1 Prototypenteil akzeptiert)
Chargenproduktion für Förderlinien: So halten wir die Kosten niedrig
Sie benötigen keine 10.000 Stück, um einen fairen Preis zu erhalten. Bei Bestellungen von 50-500 Stück fassen wir mehrere Teile auf einem Stangenmaterial zusammen, um Abfall zu reduzieren. Ab 500 Stück verwenden wir angetriebene Werkzeuge auf der Drehmaschine, um das Teil in einem Zyklus fertigzustellen, was die Zykluszeit um 40 % reduziert. So bleiben wir bei der Stückkostenkonkurrenzfähigkeit und halten gleichzeitig ±0,005 mm ein. Wenn Sie eine Zeichnung haben, die nicht für CNC optimiert ist, markieren wir sie kostenlos, um Bearbeitungsschritte zu reduzieren. Unsere Ingenieure verfügen über 20 Jahre Erfahrung in der Präzisionsfertigung für Fördersysteme – wir wissen, wo Toleranzen großzügiger und wo enger gefasst werden sollten.
Wie hoch ist die Mindestbestellmenge (MOQ)?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Prototypenteil, um Ihr Design zu validieren, bevor Sie sich für eine Serienproduktion entscheiden.
Können Sie das Rollenmaterial oder die Härte für eine chemische Umgebung anpassen?
Ja, wir können auf 316SS mit Elektropolieren für korrosive Waschumgebungen umstellen oder eine Hartverchromung (0,02 mm dick) auf Kohlenstoffstahl für abrasive Umgebungen auftragen.
Wie garantieren Sie die Rundlauf-Spezifikation bei langen Rollen?
Wir verwenden eine Reitstockspitze mit Lünette während des Drehens und prüfen jedes Teil auf V-Prismen mit einer Messuhr – der gemessene TIR ist in Ihrem Versandbericht enthalten.
Wie hoch ist Ihre typische Lieferzeit für 100 Stück?
Für 100 Stück 42CrMo-Rollenwellen versenden wir in 15-18 Tagen, einschließlich Induktionshärten und Endschleifen.
Verwandtes Präzisionsbearbeitungswissen
Um die beste Oberflächengüte und Werkzeugstandzeit bei gehärteten Rollenwellen zu erzielen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl. Wenn Sie eine neue Rolle konstruieren und unsicher sind, wie eng der Durchmesser toleriert werden sollte, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um Überspezifikation und Mehrkosten zu vermeiden.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – Senden Sie Ihre Zeichnung
Senden Sie uns Ihre 2D-PDF- oder 3D-STEP-Datei für CNC-gefräste Förderrollen-Teile. Wir antworten mit einem verbindlichen Stückpreis, einer Lieferzeit und einem DFM-Hinweis innerhalb von 12 Arbeitsstunden. Keine versteckten Werkzeugkosten, kein Mindestbestellmengen-Druck. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Unsere Ingenieure sind von 8:00 bis 18:00 Uhr (GMT+8), Montag bis Samstag, online.