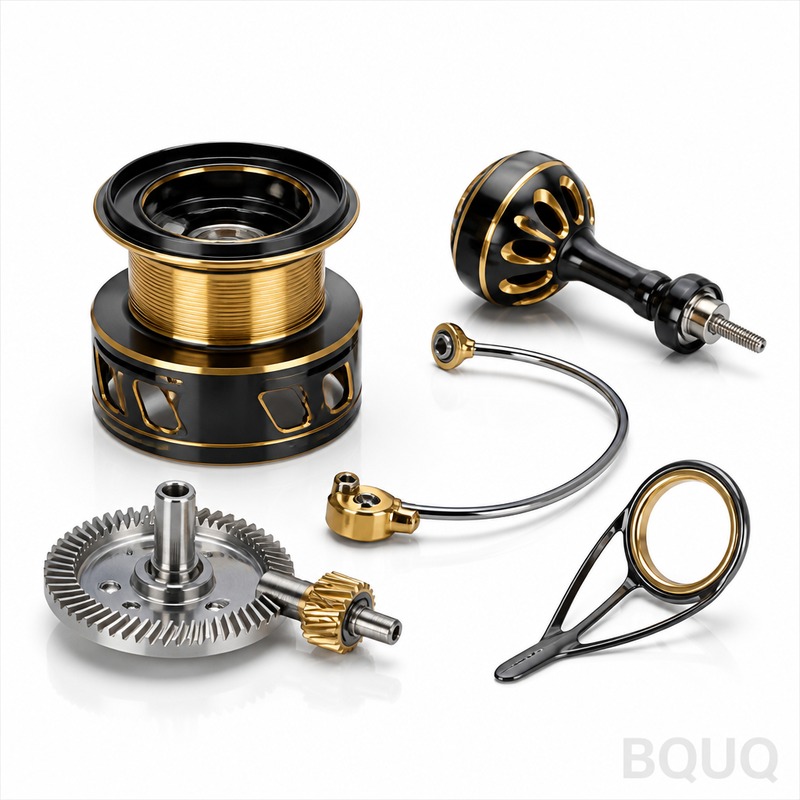
Warum Ihr Bremssystem 0,005 mm benötigt, nicht 0,05 mm Dies ist ein komplettes Sortiment an CNC-gefrästen Angelrollenteilen: Spulen, Griffe, Zahnräder, Seitenplatten, Bremseins
CNC-gefräste Angelrollenteile | Hochpräzise Rollenkomponenten von BQUQ
Warum Ihr Bremssystem ±0,005 mm benötigt, nicht ±0,05 mm Dies ist ein komplettes Sortiment an CNC-gefrästen Angelrollenteilen: Spulen, Griffe, Zahnräder, Seitenplatten, Bremseinstellknöpfe und Bügel
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Warum Ihr Bremssystem ±0,005 mm benötigt, nicht ±0,05 mm
Dies ist ein komplettes Sortiment an CNC-gefrästen Angelrollenteilen: Spulen, Griffe, Zahnräder, Seitenplatten, Bremseinstellknöpfe und Bügelarme. Sie erhalten eine Teile-zu-Teile-Konsistenz mit ±0,005 mm Toleranz und 0,01 mm Gesamtrundlauf an rotierenden Oberflächen. Das bedeutet eine Spule, die bei 8.000 U/min ohne Schlagen präzise läuft, und eine Bremse, die ohne Ruckeln sanft einrastet. Unsere Standardlieferzeit beträgt 12 Tage für Prototypen und 18 Tage für Serienproduktionen. Härte bis zu 48 HRC bei Stahlzahnrädern. Dies sind die Komponenten, die eine 30-Dollar-Rolle von einer 300-Dollar-Rolle unterscheiden – wir fertigen die 300-Dollar-Version zu einem Preis, der sich für Serienproduktion rechnet.
Spulenwellen-Rundlauf: Wie wir 0,01 mm auf 150 mm Länge halten
Spulenwellen sind das kritischste Bauteil. Wenn sich die Welle verbiegt, quietscht die Rolle und die Schnur legt sich ungleichmäßig. Wir bearbeiten Spulenwellen in einer einzigen Aufspannung auf 5-Achs-CNC-Drehmaschinen. Kein Umspannen, kein Fehlerakkumulation. Anschließend schleifen wir die Lagerstellen auf 0,005 mm Zylindrizität. Wir messen den Rundlauf mit einem Talyrond-Rundheitsmessgerät, nicht mit Prismen und Messuhr. Jede Spulenwelle erhält vor dem Versand einen echten Rundlaufbericht. Wir wuchten Spulen außerdem dynamisch auf G2,5-Qualität, sodass Sie bei hohen Einholgeschwindigkeiten keine Vibrationen im Griff spüren.
Werkstoffe und Wärmebehandlung: 7075-T6 Spulen, 17-4PH Zahnräder, 316L Wellen
Spulen und Seitenplatten: 7075-T6 Aluminium, Streckgrenze 503 MPa, harteloxiert mit 50 µm Schichtdicke für Salzwasserbeständigkeit. Zahnräder: 17-4PH Edelstahl, ausscheidungsgehärtet auf 40-48 HRC, anschließend elektropoliert für eine 0,2 µm Ra Oberfläche. Wellen: 316L Marine-Edelstahl, passiviert gemäß ASTM A967. Griffe und Knöpfe: 6061-T6, schwarz eloxiert, mit gerändelter Oberfläche bei 3,2 µm Ra – kein Abrutschen, keine scharfen Kanten. Für Süßwasserrollen können wir auf 6061-T6 oder 2024-T4 umstellen, aber 7075 ist die Standardwahl, da es Gewinde besser hält, wenn Sie die Bremse fest anziehen.
Gewinde, die nicht ausreißen: Gewalzte vs. geschnittene Gewinde an Bremseinstellknöpfen
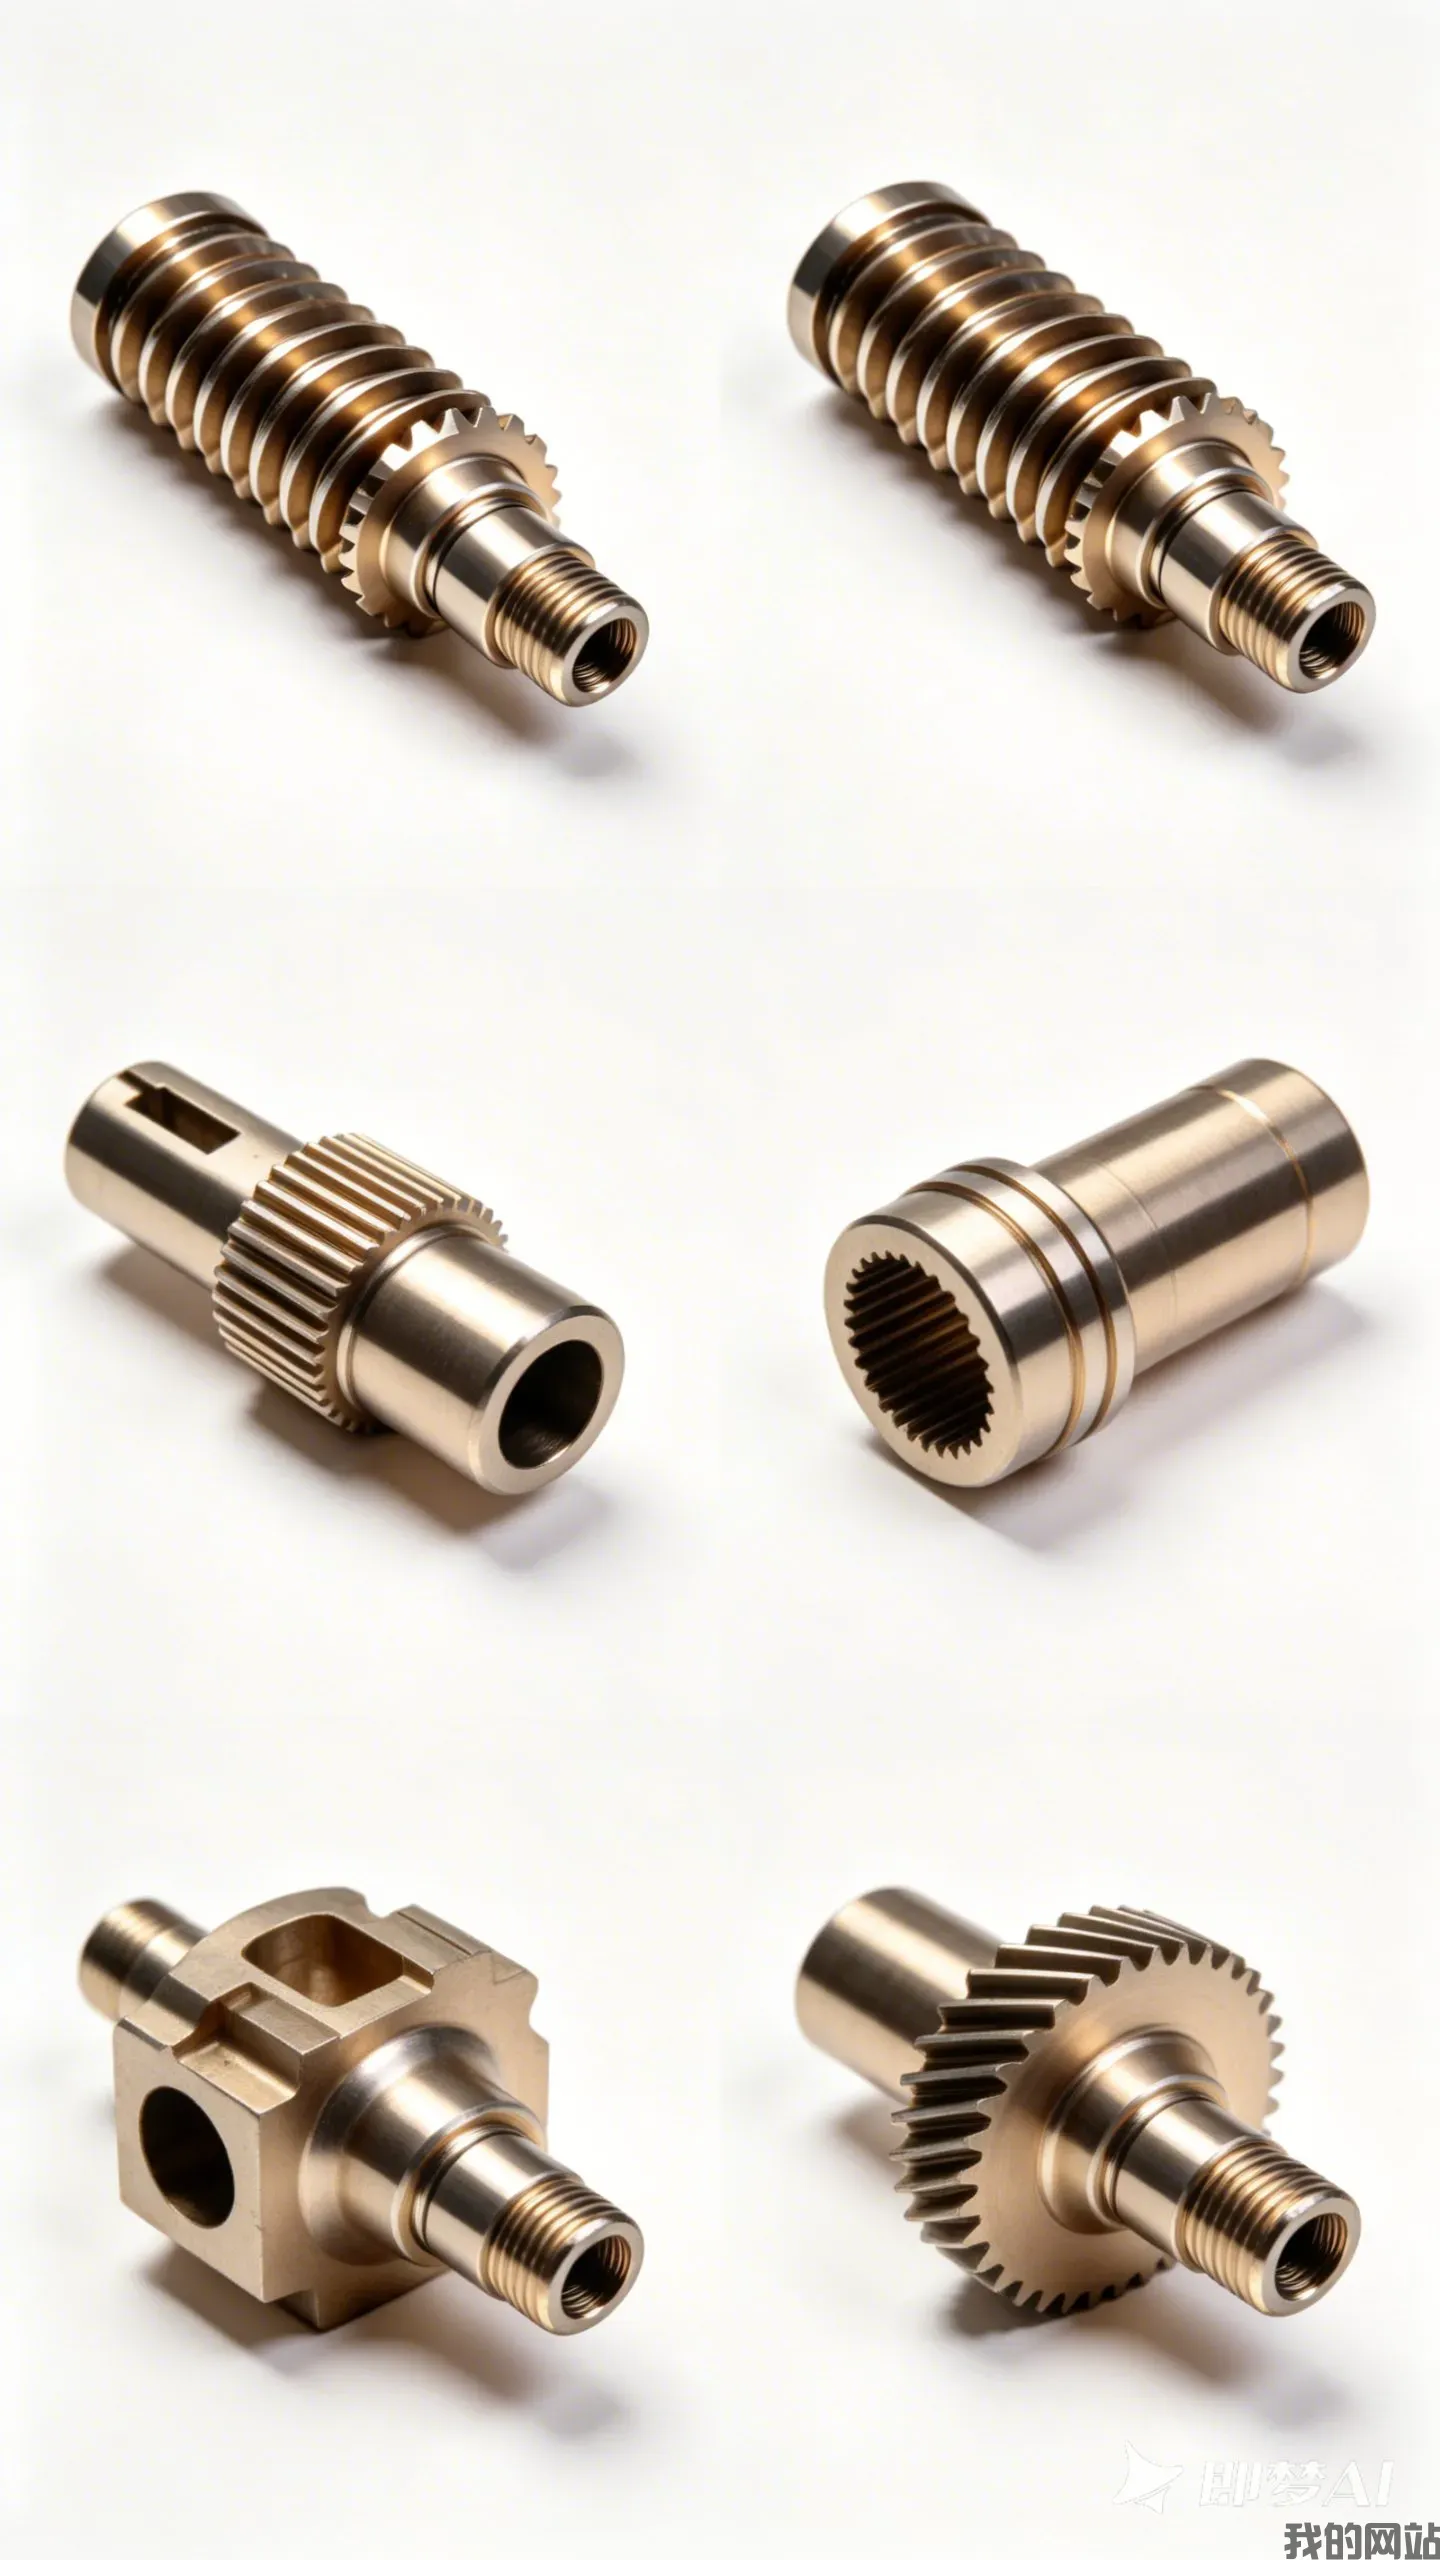
Bremseinstellknöpfe werden hunderte Male ein- und ausgeschraubt. Geschnittene Gewinde haben eine 45-Grad-Scherlinie – sie reißen aus. Wir rollen Gewinde an allen Bremseinstellknöpfen und Griffmuttern. Gewalzte Gewinde sind 30-40 % fester, da die Kornstruktur dem Gewindeprofil folgt und nicht quer dazu verläuft. Wir halten die Gewindesteigung auf ISO 6H-Toleranz und prüfen jedes einzelne Teil mit einem Gewindelehrdorn, nicht nur stichprobenartig. Wenn Sie einen Bremseinstellknopf konstruieren, der 500 volle Anzugszyklen überstehen soll, spezifizieren Sie gewalzte Gewinde. Wir machen das standardmäßig.
Oberflächengüte, die die Wurfweite beeinflusst, nicht nur das Aussehen
Schnurlaufröllchen und Bügelarmoberflächen sind die Stellen, an denen Ihre Schnur aufliegt. Eine raue Oberfläche (über 0,8 µm Ra) erzeugt Reibung, die die Wurfweite um bis zu 15 % reduziert und geflochtene Schnur schneller verschleißt. Wir bearbeiten diese auf 0,4 µm Ra und polieren anschließend mit Keramikmedium auf 0,2 µm Ra. Spulenbohrungen erhalten 0,8 µm Ra – glatt genug für den Schnurfluss, aber nicht so poliert, dass die Schnur rutscht. Wir entgraten außerdem jede Kante auf 0,1 mm Radius, sodass es keinen einzigen scharfen Punkt gibt, der eine Monofilschnur einkerben könnte. Sie können das mit dem Fingernagel prüfen – Sie werden keinen Widerstand spüren.
Prüfung vor jedem Versand: KMM, Profilprojektor und Salzsprühtest
Wir führen bei jeder Charge eine 3-stufige Prüfung durch. Schritt 1: KMM-Prüfungen (Koordinatenmessmaschine) kritischer Maße – Spulenbohrung, Wellen-Ø, Zahnrad-Wälzkreisdurchmesser – gemäß Ihrer Zeichnung. Schritt 2: Profilprojektor für Gewindeformen und Hinterschnitte bei 20-facher Vergrößerung. Schritt 3: Salzsprühtest gemäß ASTM B117 an einer Probe aus jeder Charge – 96 Stunden für Aluminium, 200 Stunden für Edelstahl. Wir senden Ihnen einen vollständigen Prüfbericht mit Fotos des KMM-Bildschirms. Wenn ein Teil außerhalb der Spezifikation liegt, sortieren wir es vor dem Verpacken aus, nicht erst nach Ihrer Reklamation. Unsere Fehlerquote beträgt 0,3 % – das sind 3 Teile pro 1.000.
Von der Zeichnung zu 100 Teilen in 12 Tagen: Unser CNC-Arbeitsablauf
Sie senden eine STEP- oder IGES-Datei. Wir prüfen sie innerhalb von 4 Stunden auf Fertigbarkeit – wir kennzeichnen dünne Wände, tiefe Taschen oder Toleranzprobleme, die zu Schwierigkeiten führen könnten. Wir bieten innerhalb von 12 Stunden einen verbindlichen Preis an. Nach Ihrer Freigabe programmieren und rüsten wir in 2 Tagen. Die Erstmusterprüfung dauert 1 Tag. Danach läuft die Produktion auf unseren 20 CNC-Maschinen (10 5-Achs, 6 3-Achs-Drehmaschinen, 4 Dreh-Fräszentren). Wir arbeiten 8 Stunden pro Nacht im unbeaufsichtigten Betrieb, sodass Ihre Teile bearbeitet werden, während Sie schlafen. Für dringende Prototypen können wir 10 Teile in 5 Tagen liefern, aber die Standardzeit von 12 Tagen ist der optimale Kompromiss für die Kosten.
Wie bearbeitet, keine Wärmebehandlung erforderlich (T6-Zustand)
Toleranz (Standard)
±0,005 mm auf kritische Maße, ±0,01 mm auf allgemeine Maße
Oberflächengüte (Ra)
0,2 µm - 1,6 µm (0,2 µm auf Schnurlaufröllchen, 0,8 µm auf Spulenbohrung)
Rundlauf (Spulenwelle)
0,01 mm Gesamtrundlauf (TIR)
Gewindeklasse
ISO 6H (gewalzt), 6g (geschnitten)
Lieferzeit (Prototyp)
12 Tage Standard, 5 Tage eilig
Lieferzeit (Serie)
18 Tage für 1.000 Stück
Mindestbestellmenge
Keine Mindestbestellmenge – bestellen Sie 1 Stück oder 10.000 Stück
Häufig gestellte Fragen
Wie hoch ist die Mindestbestellmenge für kundenspezifische Rollenteile?
Keine Mindestbestellmenge – wir fertigen einen einzelnen Prototypen für Ihren Test und skalieren dann auf 10.000+ Stück mit derselben Werkzeugausstattung.
Können Sie meine vorhandenen Rollenteilmaße exakt nachbilden?
Ja, senden Sie uns das Originalteil oder eine Zeichnung mit kritischen Maßen, und wir erstellen innerhalb von 4 Stunden eine Reverse-Engineering-Lösung auf ±0,005 mm.
Wie stellen Sie die Qualität bei einer Serienproduktion von 5.000 Spulen sicher?
Wir führen prozessbegleitende Prüfungen alle 50 Teile durch, plus eine abschließende KMM-Prüfung von 10 % der Charge, und wir bewahren Rückverfolgbarkeitsdokumente für 3 Jahre auf.
Wie schnell ist die Lieferzeit für einen Prototypenauftrag mit 50 Teilen?
5 Tage, wenn Sie das Angebot bis 10 Uhr chinesischer Zeit freigeben, und wir bearbeiten Ihre Teile auf einer dedizierten 5-Achs-Maschine mit 24/7-Überwachung.
Erhalten Sie Ihr verbindliches Angebot innerhalb von 12 Stunden
Senden Sie Ihre Zeichnung (STEP, IGES, PDF oder sogar ein Foto) an sc@bquq.com oder per WhatsApp an +86 13713157787. Wir prüfen die Fertigbarkeit, kennzeichnen jede Toleranz, die für das Material zu eng ist, und geben Ihnen innerhalb von 12 Stunden einen verbindlichen Stückpreis plus Lieferzeit. Wir sind ein Präzisionsfertigungsunternehmen in Dongguan, China, mit 20 Jahren Erfahrung in der CNC-Bearbeitung – kein Makler, kein Handelsunternehmen. Wenn Sie verstehen möchten, wie wir Werkzeuge für harte Materialien auswählen, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl. Für einen tieferen Einblick in unsere Toleranzsetzung lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen. Ihre Rolle verdient Teile, die auf dem Wasser nicht versagen. Wir fertigen sie.