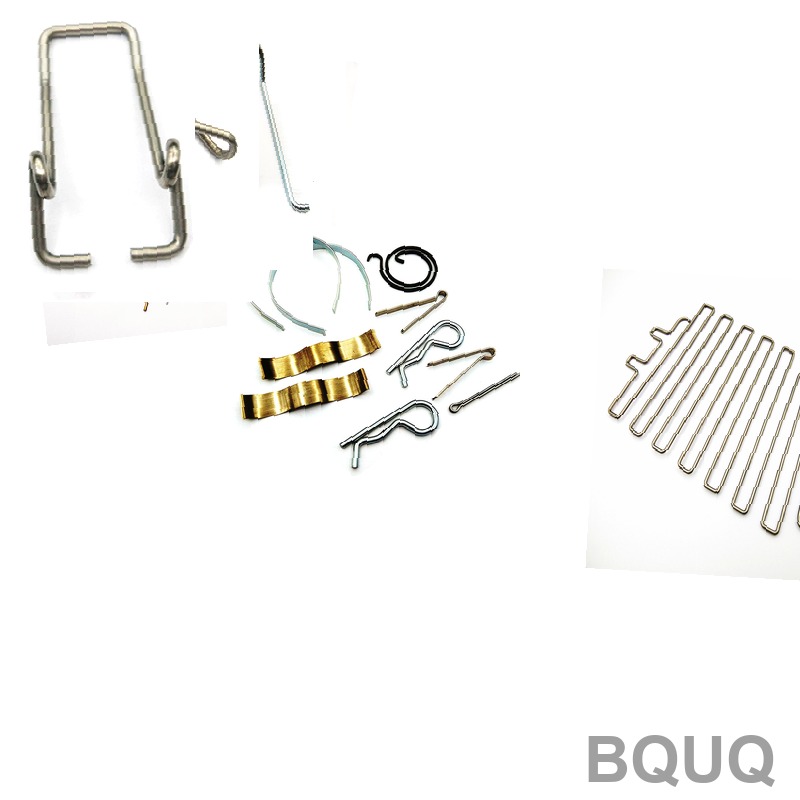
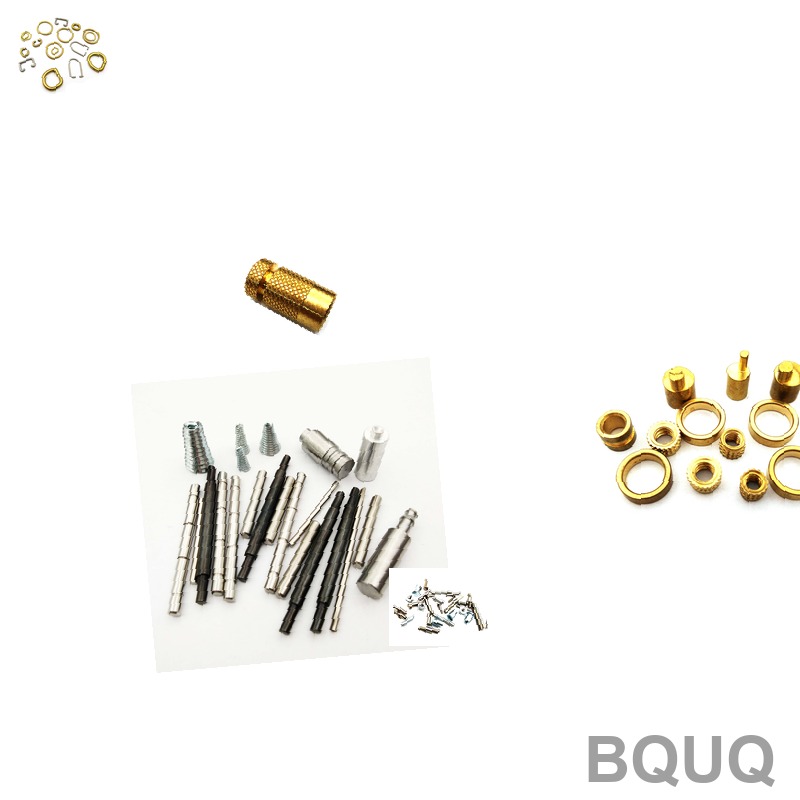
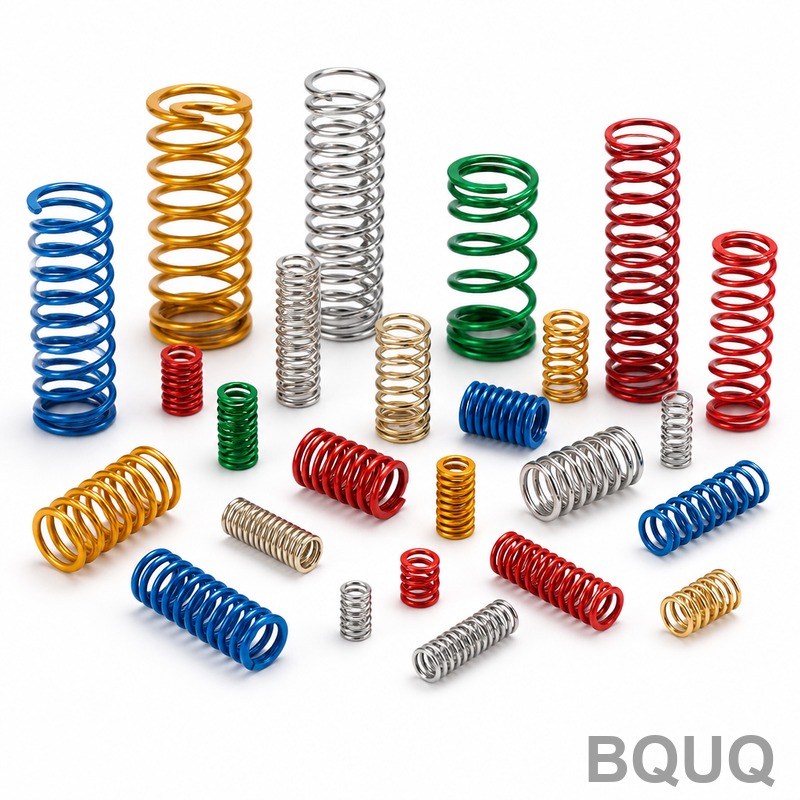
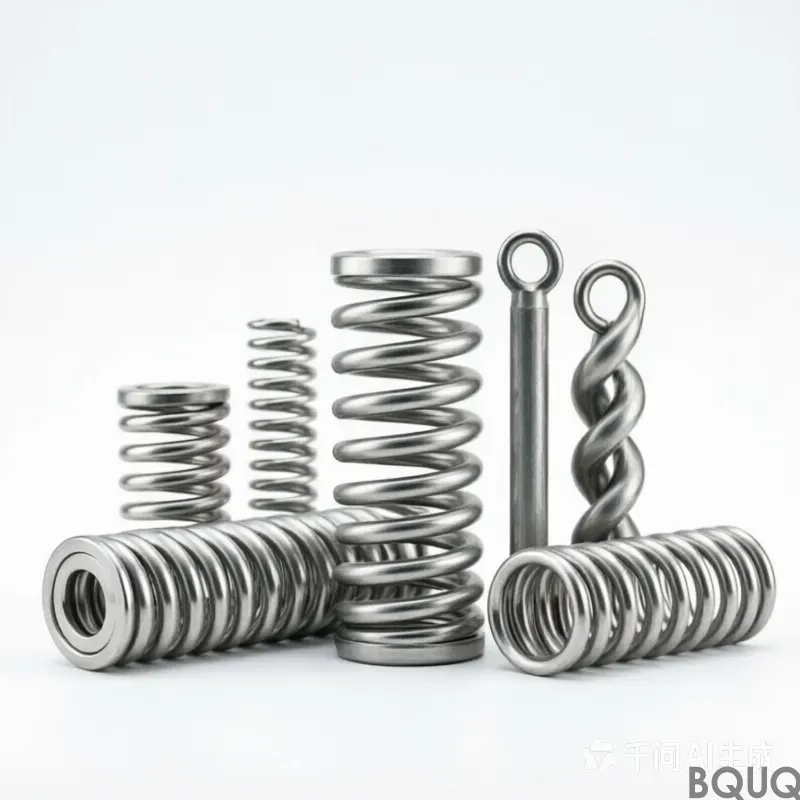
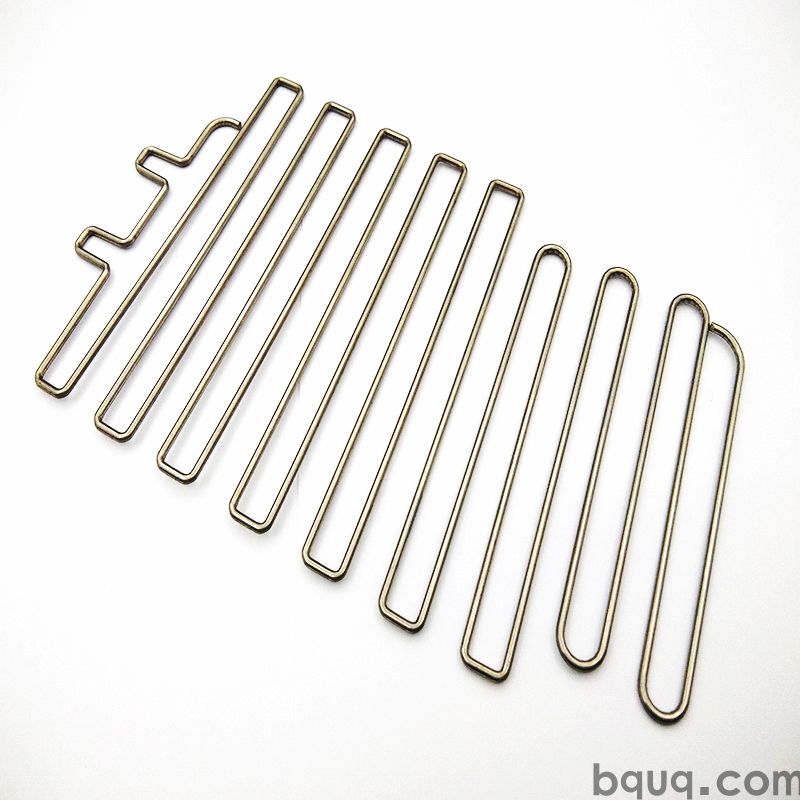
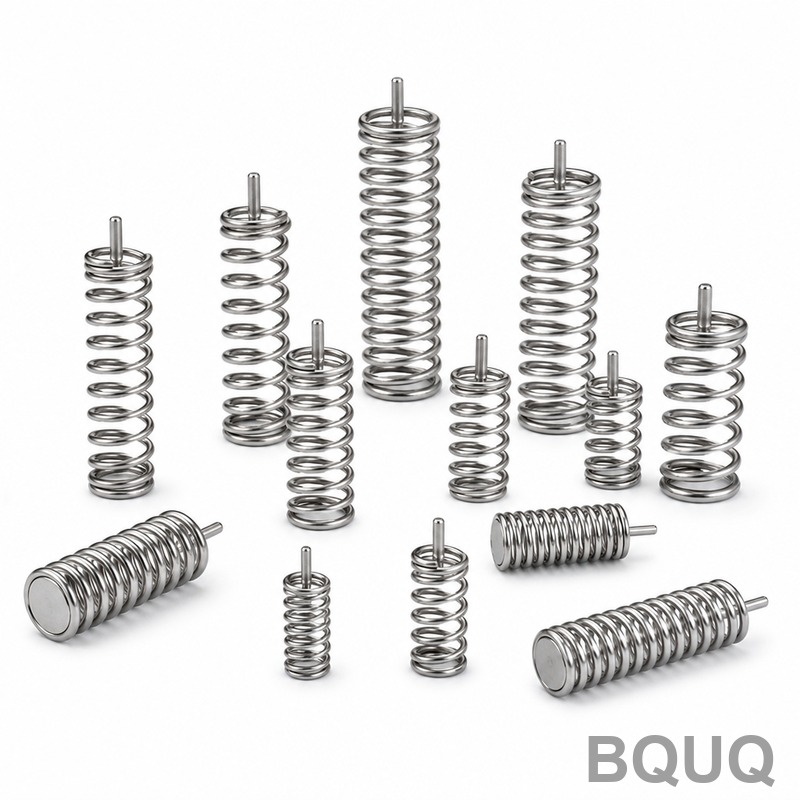
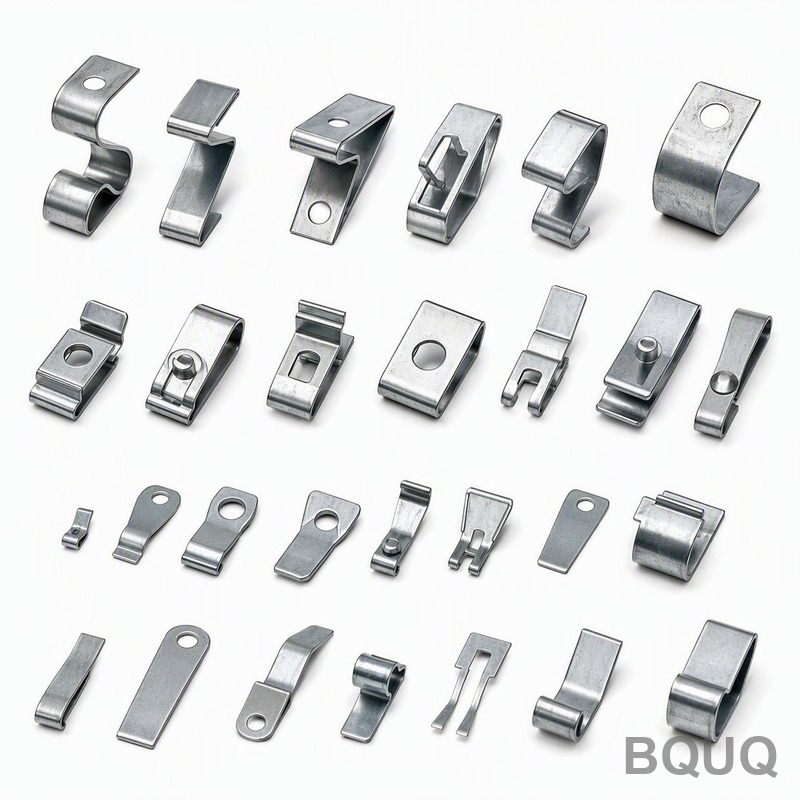
Ein Druckfeder-Sortiment-Set wird in einem einzigen Hub gestanzt, sodass jede Lamellensteigung über eine gesamte Serie hinweg innerhalb der Toleranz bleibt, die Ebenheit direkt aus dem Werkzeug heraus gewährleistet wird und eine Leistung von ΔT = 60 K standardmäßig angewendet wird. Die einteilige Geometrie aus Grundkörper und Lamellen eliminiert Lötverbindungen und Klebeschichten, wodurch der thermische Pfad verkürzt wird. Das Werkzeug arbeitet wiederholgenau, und der Zyklus speist eine Linie, sodass die Teilekosten nicht mehr mit der Komplexität skalieren.
Im Betrieb bei wird dieses Druckfeder-Sortiment-Set auf Werkzeug mit Wiederholgenauigkeit gepresst. liefert bei ΔT = 60 K, und wird standardmäßig angewendet.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein wiederholbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Lamelle in einem einzigen Hub, sodass die Steigung über eine Serie hinweg innerhalb von bleibt.
Da Grundkörper und Lamellen als ein Stück gepresst werden, gibt es keine Lötverbindung, die versagen kann. Die Ebenheit an der Montagefläche wird direkt aus dem Werkzeug heraus gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub formt das gesamte Druckfeder-Sortiment-Set, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft , und der Zyklus speist eine Linie.
Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die Oberflächenbehandlung wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen die Exposition gegenüber Schwingungsisolatoren bedenklich ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
Allgemeine Abmessungen werden auf ±0,5 mm gehalten, wobei kritische Merkmale wie separat geführt werden. Geformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von , und die Bohrungsposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge wird mit einem CMM-Bericht von geliefert. Wir erfassen Ebenheit, Teilung, Bodendicke und Bohrungsposition und kennzeichnen alles außerhalb von ±0,5 mm, bevor es die Linie verlässt.
Die Chargenrückverfolgbarkeit reicht von der Rolle bis zum Karton: Schmelznummer, Hubbereich der Presse und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da bei auf einer nicht geläppten Platte anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Die endgültige Rückverfolgbarkeit ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Bei der Konstruktion von Schwingungsisolatoren ist die Montagefläche ebenso entscheidend wie die thermische Nennleistung: Sie bestimmt, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende ansammelt.
Kunden für Schwingungsisolatoren geben in der Regel aus Korrosionsgründen vor und halten die Zeichnung dann auf ±0,5 mm ein. Die Linie absorbiert das Volumen ohne Zweitquelle.
Wenn ein Druckfeder-Sortiment-Set in Stückzahlen von Schwingungsisolatoren läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufe. bei einer Charge hält die thermische Kurve innerhalb eines Bandes.
Auslegungen von Schwingungsisolatoren nutzen häufig einen Zwangsluftpfad mit 2,0 m/s. bei bedeutet, dass der Schwingungsisolator sein Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten kann.
Wie hoch ist die Mindestbestellmenge für dieses Druckfeder-Sortiment-Set?
Die MOQ beträgt 500 Stück für einen Prototypenlauf und 5000 Stück für die Serienproduktion. Unterhalb der Prototypenmenge dominieren die Werkzeugamortisationskosten die Stückkosten, daher bieten wir stattdessen den Musterweg an: .
Können Sie das Druckfeder-Sortiment-Set für unsere Anwendung individuell anpassen?
Ja. Senden Sie uns eine Zeichnung oder ein Muster und wir liefern innerhalb von 3 Werktagen eine DFM-Notiz zurück. Die meisten Anpassungen an Schwingungsisolatoren betreffen , oder das Lochbild, und alle drei sind Werkzeugänderungen an der vorhandenen Presse und erfordern keine neue Maschine.
Wie lang ist die Lieferzeit für das Druckfeder-Sortiment-Set?
Der Prototyp dauert 10 Werktage ab Zeichnungsfreigabe; die Serienproduktion dauert 20 Werktage nach Freigabe des Erstmusters. Das Werkzeug für ein neues Teil benötigt . Wir kalkulieren , und Seefracht nach Europa dauert etwa 25 bis 30 Tage nach Buchung.
Allgemeine Maße liegen bei ±0,5 mm; kritische Maße wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von . Wenn Ihre Zeichnung engere Toleranzen erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie hoch ist die Ebenheit an der Montagefläche?
gemessen auf . Dies ist der Wert, der für Schwingungsisolatoren entscheidend ist, da das Wärmeleitpad einen gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe bessere Werte erfordert, sagen Sie es uns und wir können einen Schlichtvorgang hinzufügen.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit verifiziert wird, bevor das Teil verpackt wird.
Unsere Erfahrung mit Schwingungsisolatoren reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard- und ±0,5 mm konservativ statt optimistisch angesetzt sind.
Die Produktion läuft in Zyklen mit Inline-Vision bei . Das macht eine Zusage auch in der Hochsaison glaubwürdig.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Standard-Federstahl, passivierte Ausführung für Vibrationsisolator-Exposition erhältlich
Toleranz
Rippenabstand wird über eine gesamte Fertigungsserie innerhalb der Toleranz gehalten; Ebenheit der Montagefläche direkt aus dem Werkzeug
Lieferzeit
Werkzeugläufe wiederholen sich präzise und der Zyklus speist eine Linie; Lieferzeit wird bei Bestellung bestätigt
MOQ
Wird bei Bestellung basierend auf der Kit-Konfiguration bestätigt
Kapazität
Einhub-Stanzlinie; Teilekosten skalieren nicht mehr mit der Komplexität
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Gestampftes einteiliges Kit
Reproduzierbares Rippenprofil, gleichmäßiger Kontakt an der thermischen Schnittstelle
Erfordert dediziertes Werkzeug
Extrudierte Alternative
Einfache Profile
Kann die Wiederholgenauigkeit des Rippenabstands nicht halten
Gelöteter zweiteiliger Kühler
Geringe Werkzeugkosten
Lötverbindung kann versagen; zusätzlicher thermischer Pfad
Klebstoffgebundener Kühler
Einfache Montage
Klebstoffschicht unterbricht den thermischen Pfad
Passivierte Oberfläche
Vibrationsisolator-Exposition
Leitfähigkeit kann geringer sein als bei blanker Oberfläche
Gefräste Alternative
Komplexe Merkmale
Korrosionsschutz wird an den Rippenwurzeln durchtrennt
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
Einzelhub formt das gesamte Kit; Matrize formt jede Rippe in einem Hub
Teilung über die gesamte Serie innerhalb der Toleranz
Ebenheit
Direkt vom Werkzeug an der Montagefläche gehalten
Gleichmäßiger Kontakt der thermischen Schnittstelle
Verbindungsintegrität
Einteiliger Sockel und Rippen; keine Hartlötverbindung
Keine Verbindung, die versagen kann
Oberflächenbehandlung
Nach dem Umformen aufgebracht
Korrosionsschutz an den Rippenfüßen nicht durchtrennt
Prüfung vor Versand
Prüfung vor jeder Lieferung
Prüfprotokoll wird aufbewahrt
Häufig gestellte Fragen
Wofür wird ein Druckfeder-Sortiment-Kit verwendet?
Es wird dort eingesetzt, wo reproduzierbare Rippenteilung und gleichmäßiger Kontakt der thermischen Schnittstelle entscheidend sind. Die einteilige Stanzgeometrie hält die Ebenheit direkt vom Werkzeug und leistet standardmäßig bei ΔT = 60 K, ohne Hartlötverbindung oder Klebeschicht im thermischen Pfad.
Wie wird die Rippenteilung während des Stanzens kontrolliert?
Die Matrize formt jede Rippe in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Da Sockel und Rippen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann, und die Ebenheit an der Montagefläche wird direkt vom Werkzeug gehalten.
Welche Material- und Oberflächenoptionen sind verfügbar?
Das Standardmaterial wird mit Standardoberfläche geliefert. Für Anwendungen, bei denen die Exposition des Schwingungsisolators ein Problem darstellt, empfehlen wir die passivierte Variante. Wenn die Leitfähigkeit wichtiger ist als der Korrosionsschutz, ist die Standardoberfläche vorzuziehen. Die Oberflächenbehandlung erfolgt nach dem Umformen.
Warum ein gestanztes einteiliges Kit statt eines hartgelöteten oder klebstoffgebundenen Kühlers wählen?
Das Stanzen ermöglicht ein reproduzierbares Rippenprofil, das durch Extrusion nicht gehalten werden kann, und die einteilige Geometrie beseitigt die Klebstoffschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt den Wärmepfad. Es gibt keine hartgelötete Verbindung, die versagen kann, und die Teilekosten skalieren nicht mehr mit der Komplexität.
Wie ist die thermische Leistung dieses Kits?
Das Kit liefert ΔT = 60 K und wird standardmäßig eingesetzt. Die einteilige gestanzte Geometrie hält den thermischen Kontakt an der Schnittstelle gleichmäßig, da die Ebenheit der Montagefläche direkt vom Werkzeug gehalten wird und sich nichts zwischen der Oberfläche und dem Luftstrom befindet außer der gestanzten Oberfläche selbst.
Wie wird das Kit vor dem Versand geprüft?
Die Prüfung erfolgt vor jedem Versand. Die Kontrollen umfassen den Rippenabstand innerhalb der Toleranz über die gesamte Charge, die Ebenheit der Montagefläche, die vom Werkzeug gehalten wird, sowie die Oberflächenbehandlung, die nach dem Umformen aufgebracht wird, damit der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird.
Welche Werkzeug- und Produktionskapazitäten sind vorhanden?
Die Werkzeuge laufen reproduzierbar und der Zyklus speist eine Linie. Ein einzelner Hub formt das gesamte Druckfeder-Sortiment-Kit, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Gesenk formt jede Rippe in einem Hub und hält den Abstand über eine Charge hinweg innerhalb der Toleranz.