
Federn in Aufhängungs- und Bewegungssystemen: Grundlagen der Auslegung
Kurze Antwort: Entwerfen Sie eine Aufhängungs- oder Bewegungsfeder, indem Sie zuerst fünf Zahlen festlegen — Einbaulänge, belastete Länge, Last bei dieser Länge, maximaler Weg und Zyklenlebensdauer. Federrate k (N/mm) = ΔF/Δx, und die Rate skaliert mit dem Drahtdurchmesser in der vierten Potenz, sodass eine 10%ige Drahtänderung die Rate um etwa 46% verschiebt. Typische Aufhängungsfedern laufen mit 20–120 N/mm bei 15–35% Vorspannung; Bewegungssteuerungsfedern liegen oft unter 5 N/mm. Prototyp in 2–5 Tagen, dann Validierung bei 10^5–10^6 Zyklen vor der Freigabe. BQUQ bietet Angebote für Sonderfedern in 12 Arbeitsstunden.
Aufhängungsfedern und Bewegungssteuerungsfedern sehen auf einer Zeichnung ähnlich aus und verhalten sich im Einsatz sehr unterschiedlich. Eine absorbiert Straßen- oder Maschinenstöße und muss Millionen von Zyklen ohne Setzen überstehen. Die andere positioniert einen Mechanismus, hält eine Vorspannung oder bringt einen Hebel zurück und legt oft mehr Wert auf Wiederholbarkeit als auf Energiespeicherung. Die Grundlagen der Auslegung richtig zu machen — Rate, Vorspannung, Weg, Material und Ermüdung — ist das, was eine Feder, die die Garantie übersteht, von einer unterscheidet, die im Feld versagt.
Dieser Leitfaden behandelt die technischen Entscheidungen, die vor dem Versand einer Anfrage wichtig sind, mit den Zahlen, die Sie tatsächlich benötigen.
Was macht eine Aufhängungsfeder in einem Bewegungssystem tatsächlich?
Eine Feder in einem Aufhängungs- oder Bewegungssystem erfüllt eine oder mehrere von vier Aufgaben:
1. Lastaufnahme — Unterstützung einer statischen Masse auf einer definierten Höhe (Fahrzeugeckgewicht, Maschinenkopf, Gegengewicht).
2. Energiespeicherung und Rückstellung — Absorption eines Aufpralls und Rückgabe über eine kontrollierte Strecke.
3. Vorspannung und Spielkontrolle — Halten der Paarungsteile in Kontakt, damit ein Mechanismus nicht klappert oder seine Position verliert.
4. Frequenzabstimmung — Einstellung der Eigenfrequenz des Masse-Feder-Systems, damit es von der Anregung durch einen Motor, die Straße oder eine Pumpe entfernt liegt.
Die meisten realen Auslegungen erfüllen zwei oder drei dieser Aufgaben gleichzeitig. Deshalb ist der erste Schritt nie „wähle eine Feder“ — sondern das Notieren der Last-Verformungs-Anforderung an den zwei Betriebspunkten, die zählen: Einbaulänge (vorgespannt) und belastete Länge im Auslegungsfall.
Die zwei Betriebspunkte, die Sie definieren müssen
| Parameter | Symbol | Typischer Aufhängungswert | Typischer Bewegungssteuerungswert |
|---|---|---|---|
| Freie Länge | L0 | 180–400 mm | 15–80 mm |
| Einbaulänge | L1 | 70–85% von L0 | 80–95% von L0 |
| Belastete Länge | L2 | 45–65% von L0 | 60–85% von L0 |
| Federrate | k | 20–120 N/mm | 0,2–5 N/mm |
| Ziel-Zyklenlebensdauer | N | 10^5–10^6 | 10^6–10^7 |
Diese Bereiche sind Richtwerte, keine Spezifikationen — eine leichte Anhängeraufhängung und eine schwere LKW-Achse leben in unterschiedlichen Welten. Aber die Struktur der Tabelle ist der Punkt: Wenn Sie L1, L2 und die Last bei jeder nicht ausfüllen können, kann kein Federlieferant Ihnen genau anbieten, und jedes Angebot, das Sie erhalten, ist eine Schätzung.
Wie berechnet man die Federrate für eine Aufhängungsanwendung?
Die maßgebliche Beziehung ist einfach:
k = ΔF / Δx
Wobei k die Rate in N/mm ist, ΔF die Kraftänderung in Newton und Δx die Verformungsänderung in Millimetern. Wenn Ihre Aufhängungsecke bei Auslegungslast 2.400 N und bei installierter Vorspannung 1.500 N benötigt und der Weg zwischen diesen beiden Zuständen 40 mm beträgt, dann:
k = (2400 − 1500) / 40 = 22,5 N/mm
Das ist Ihre Zielrate. Alles andere in der Auslegung — Drahtdurchmesser, Windungszahl, mittlerer Durchmesser — existiert, um diese Zahl zu erreichen und gleichzeitig in den verfügbaren Raum zu passen.
Die Ratenformel und warum der Drahtdurchmesser dominiert
Für eine zylindrische Druckfeder mit rundem Draht:
k = (G · d⁴) / (8 · D³ · n)
- G = Schubmodul (79.000 N/mm² für Kohlenstoffstahl, 69.000 N/mm² für Edelstahl)
- d = Drahtdurchmesser (mm)
- D = mittlerer Windungsdurchmesser (mm)
- n = Anzahl der aktiven Windungen
Der Term mit der vierten Potenz des Drahtdurchmessers ist die wichtigste Tatsache in der Federauslegung. Er bedeutet, dass kleine Geometrieänderungen große Ratenänderungen bewirken:
| Änderung | Auswirkung auf die Rate |
|---|---|
| Drahtdurchmesser +10% | +46% |
| Drahtdurchmesser −10% | −34% |
| Mittlerer Durchmesser +10% | −25% |
| Aktive Windungen +1 | Rate sinkt proportional (n+1)/n |
Deshalb ist „mach es einfach 0,2 mm dicker“ nie eine triviale Änderung, und deshalb ist der Rückfederungsausgleich beim Umformen wichtig. Es ist auch der Grund, warum ein Lieferant, der enge Drahtdurchmessertoleranzen einhalten und die Windungszahl präzise kontrollieren kann, mehr wert ist als einer, der 5% billiger anbietet.
Wenn Sie die Kompromisse zwischen Rate und Geometrie durcharbeiten, decken unsere Hinweise zu Chrom-Silizium-Federstahl die Materialseite desselben Problems ab.
Vorspannung, Weg und warum die Blocklänge eine harte Grenze ist
Vorspannung ist die Kraft, die bereits bei Einbaulänge in der Feder wirkt. Sie ist wichtig, weil:
- Sie hält die Feder im Sitz und verhindert Klappern oder Abheben bei wechselnden Lasten.
- Sie legt fest, wo das System statisch sitzt — Fahrhöhe, Ruheposition des Mechanismus.
- Sie verbraucht einen Teil des verfügbaren Federwegs, bevor ein dynamisches Ereignis eintritt.
Die harte Einschränkung ist die Blocklänge: die Länge der Feder, wenn alle Windungen aneinanderliegen. Ihre maximale komprimierte Länge muss mit Abstand über der Blocklänge bleiben, typischerweise 15–20% des Wegs für Aufhängungsarbeiten und 10% für leichte Bewegungssteuerung. Windungsblockierung ist kein sanftes Versagen — sie überträgt die Last direkt in die Federsitze und zerstört normalerweise die Feder oder das Gehäuse.
Beispiel für das Wegbudget
| Stufe | Länge (mm) | Kraft (N) | Hinweise |
|---|---|---|---|
| Frei | 250 | 0 | Nur Referenz |
| Eingebaut | 200 | 1.125 | 50 mm Vorspannung bei 22,5 N/mm |
| Statisch belastet | 160 | 2.025 | Normale Betriebsposition |
| Maximale Kompression | 120 | 2.925 | Voller Einfederweg / Hubende |
| Blocklänge | 100 | — | Darf im Betrieb nicht erreicht werden |
Hier hat die Feder 80 mm nutzbaren Weg von eingebaut bis Block, und die Auslegung nutzt 80 mm davon. Das ist zu knapp. Eine bessere Auslegung würde entweder die Rate reduzieren, die freie Länge erhöhen oder ein höheres Paket akzeptieren, damit der Blocklängenabstand bei 20 mm oder mehr liegt.
Welcher Federtyp passt zu welcher Bewegungsfunktion?
Die drei Familien decken die meisten Aufhängungs- und Bewegungsarbeiten ab, und jede hat eine natürliche Anwendung.
| Typ | Lastrichtung | Typische Verwendung | Wichtige Auslegungseinschränkung |
|---|---|---|---|
| Druckfeder | Druck / axial | Fahrzeugaufhängung, Stanzfedern, Gegengewicht, Ventilrückstellung | Blocklänge und Knicken |
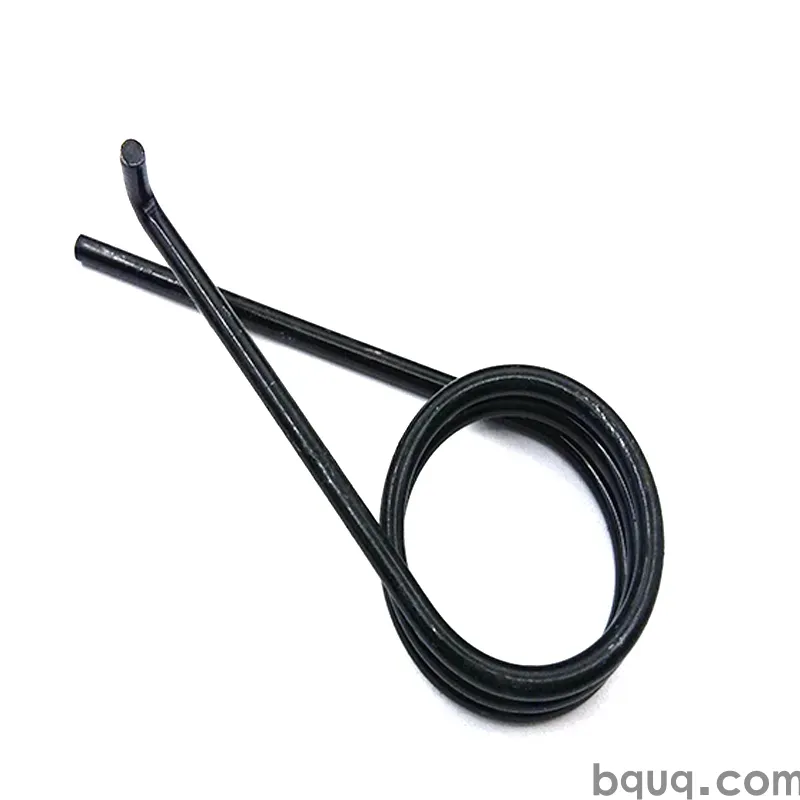
| Torsionsfeder | Rotationsmoment | Scharniere, Hebel, Deckelrückstellung, Pedalrückstellung | Schenkelgeometrie und Körperfreiraum |
| Zugfeder | Zug / axial | Spanner, Rückholer, Türschließer, Seilrückstellung | Haken-Spannungskonzentration und AnfangsSpannung |
Zwei weitere Überlegungen betreffen alle drei:
Knicken. Eine Druckfeder mit einer freien Länge von mehr als etwa dem 2,6-fachen ihres mittleren Durchmessers kann seitlich knicken, wenn sie nicht geführt wird. Lange Aufhängungsfedern werden aus genau diesem Grund fast immer auf einer Dämpferstange geführt oder in einer Tasche gelagert.
Schwingung und Resonanz. Eine Feder ist ein verteiltes Masse-Feder-System, keine reine Feder. Bei bestimmten Frequenzen wandert eine Wellenbewegung entlang der Windungen und kann die Spannung dramatisch verstärken. Wenn Ihr System eine bekannte Anregungsfrequenz hat — Motordrehzahl, Straßeneingang, Pumpenpuls — prüfen Sie sie gegen die Eigenfrequenz der Feder. Unser Artikel zu Federresonanz und Schwingung führt durch die Berechnung.
Materialauswahl für Aufhängungs- und Bewegungsfedern
Die Materialwahl beeinflusst die Ermüdungslebensdauer, das Korrosionsverhalten und die Kosten stärker als jede andere einzelne Entscheidung.
| Material | Schubmodul (N/mm²) | Max. Einsatztemperatur | Ermüdung | Korrosion | Relative Kosten |
|---|---|---|---|---|---|
| Musikdraht (ASTM A228) | 79.000 | ~120 °C | Ausgezeichnet | Schlecht | Niedrig |
| Ölangelassener Kohlenstoffstahl | 79.000 | ~150 °C | Sehr gut | Schlecht | Niedrig |
| Chrom-Silizium | 79.000 | ~220 °C | Ausgezeichnet | Schlecht | Mittel |
| 302 / 304 Edelstahl | 69.000 | ~250 °C | Gut | Sehr gut | Mittel |
| 17-7PH Edelstahl | 76.000 | ~315 °C | Ausgezeichnet | Sehr gut | Hoch |
| Phosphorbronze | 43.000 | ~120 °C | Mäßig | Ausgezeichnet | Mittel |
| Inconel / Hastelloy | 66.000 | 400 °C+ | Ausgezeichnet | Ausgezeichnet | Sehr hoch |
Für Aufhängungsarbeiten ist Chrom-Silizium die Standardwahl für hochzyklische, hochbeanspruchte Anwendungen aufgrund seiner Ermüdungsbeständigkeit und Beständigkeit gegen Setzen bei erhöhter Temperatur. Für Bewegungssteuerung in nassen oder abspritzbaren Umgebungen ist 302 oder 304 Edelstahl normalerweise die praktische Antwort. Für Hochtemperatur- oder stark korrosive Beanspruchung kommen die Nickellegierungen ins Spiel — siehe unseren Vergleich von Hastelloy- und Inconel-Federn, wenn Sie in diesem Bereich arbeiten.
Eine Warnung: Der Wechsel von Kohlenstoffstahl zu Edelstahl, um „Korrosionsbeständigkeit hinzuzufügen“, senkt G um etwa 13%, was die Rate im gleichen Verhältnis senkt. Sie müssen die Geometrie neu abstimmen, nicht nur das Material austauschen.
Spannung, Setzen und Ermüdung
Die Auslegungsspannung sollte unter dem zulässigen Wert des Materials für die benötigte Zyklenzahl liegen. Als grobe Regel für Druckfedern im dynamischen Einsatz:
- 10^5 Zyklen: bis zu ~45% der Zugfestigkeit
- 10^6 Zyklen: bis zu ~38% der Zugfestigkeit
- 10^7 Zyklen: bis zu ~32% der Zugfestigkeit
Dies sind Richtwerte für die Vorauslegung, kein Ersatz für validierte Ermüdungsdaten für Ihre spezifische Geometrie und Oberflächenbeschaffenheit. Die Oberflächenqualität ist enorm wichtig — ein Kratzer oder eine Korrosionsgrube an einer hochbeanspruchten Windung ist eine Rissbildungsstelle. Kugelstrahlen, das die Oberfläche unter Druckspannung setzt, ist eine der kostengünstigsten Möglichkeiten, die Ermüdungslebensdauer zu verlängern, und ist Standardpraxis bei Automobil-Aufhängungsfedern.
Vorsetzen (Scragging) ist der andere Standard Schritt. Die Feder wird während der Herstellung einmal über die Blocklänge hinaus komprimiert, damit die ersten Zyklen der plastischen Verformung in der Fabrik stattfinden, nicht in Ihrer Montage. Ohne dies kann eine Aufhängungsfeder in den ersten Betriebsstunden mehrere Millimeter freie Länge verlieren.
Toleranzen, Prüfung und was auf einer Zeichnung anzugeben ist
Federn sind trügerisch schwer zu spezifizieren. Eine Zeichnung, die „Druckfeder, 250 mm freie Länge“ sagt, bringt Ihnen etwas, aber wahrscheinlich nicht das, was Sie brauchen.
Mindestinhalt der Zeichnung
- Drahtdurchmesser und Toleranz
- Außen- oder Innendurchmesser (angeben, welcher, und die Toleranz)
- Freie Länge und Toleranz
- Anzahl der Gesamt- und aktiven Windungen
- Rate (N/mm) und der Verformungsbereich, über den sie gemessen wird
- Last bei einer oder zwei angegebenen Längen — dies ist die nützlichste einzelne Prüfung
- Endzustand (geschlossen, geschlossen und geschliffen, offen)
- Wicklungsrichtung, falls relevant
- Materialspezifikation und eventuelle Oberflächenbehandlung (Galvanisierung, Beschichtung, Kugelstrahlen)
- Drehrichtung für Torsionsfedern
Prüfpunkte, die echte Probleme aufdecken
| Prüfung | Methode | Warum sie wichtig ist |
|---|---|---|
| Last bei Einbaulänge | Kraftmessdose bei fester Verformung | Erfasst Raten- und Freilängenfehler zusammen |
| Freie Länge | Optisch oder kontaktierend | Erkennt Setzen und Wicklungsdrift |
| Rechtwinkligkeit | Winkel und Fühlerlehre | Verhindert Seitenbelastung und Knicken |
| Drahtdurchmesser | Mikrometer | Vierte-Potenz-Effekt auf die Rate |
| Oberflächenzustand | Sichtprüfung bei 10× | Rissbildungsstellen |
| Windungszahl | Visuell / optisch | Rate und Blocklänge |
Beachten Sie, dass die Prüfung der Last bei Länge weitaus aussagekräftiger ist als die freie Länge allein. Zwei Federn können dieselbe freie Länge haben und unterschiedliche Raten aufweisen, und nur eine Lastprüfung deckt dies auf. Längentoleranz ist es wert, im Detail verstanden zu werden — unser Beitrag zur Federlängentoleranz erklärt, wie sie mit der Ratentoleranz in einer Toleranzkette interagiert.
Prototyp, Validierung, dann Skalierung
Die praktische Reihenfolge für eine neue Aufhängungs- oder Bewegungsfeder:
1. Definieren Sie die zwei Betriebspunkte und das Ziel der Zyklenlebensdauer.
2. Dimensionieren Sie die Geometrie mit der Ratenformel und prüfen Sie dann Blocklänge und Knicken.
3. Wählen Sie das Material basierend auf Umgebung, Temperatur und Ermüdungsziel.
4. Prototyp — kurze Läufe sind schnell und kostengünstig genug, um zwei oder drei Rattenvarianten nebeneinander zu testen. Siehe Federprototyp und Kleinserienproduktion.
5. Validieren Sie bei repräsentativer Last und Zyklenzahl und messen Sie das Setzen nach den ersten 100 Zyklen.
6. Freigabe mit Last-bei-Länge als Abnahmekriterium, nicht nur freie Länge.
BQUQ betreibt vier Produktionslinien in einer Fabrik in Dongguan, die CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörper abdecken, sodass eine Feder, die einen passenden Sitz, Halter oder wärmebehandeltes Gehäuse benötigt, zusammen bezogen werden kann, anstatt über drei Lieferanten koordiniert zu werden. Flexible Mindestbestellmengen bedeuten, dass ein 50-teiliger Prototypenlauf und ein 50.000-teiliger Produktionslauf aus demselben Prozess stammen. Angebote gehen in 12 Arbeitsstunden raus.
Häufig gestellte Fragen
F: Wie berechne ich die benötigte Federrate?
A: Teilen Sie die Laständerung durch die Verformungsänderung zwischen Ihren beiden Betriebspunkten: k = ΔF/Δx. Wenn die Feder bei Auslegungslast 2.400 N und bei installierter Vorspannung 1.500 N über 40 mm Weg tragen muss, beträgt die erforderliche Rate 22,5 N/mm. Dimensionieren Sie dann Drahtdurchmesser, mittleren Durchmesser und aktive Windungen, um diese Rate zu erreichen und gleichzeitig Blocklänge und Knickgrenzen zu respektieren.
F: Was ist eine typische Vorspannung für eine Aufhängungsfeder?
A: Für Fahrzeug- und Maschinenaufhängungen beträgt die Vorspannung üblicherweise 15–35% der gesamten Auslegungslast, was die Feder bei wechselnden Lasten im Sitz hält und die statische Fahrhöhe festlegt. Leichte Bewegungssteuerungsfedern laufen oft mit höheren Vorspannungsprozentsätzen — 30–50% —, weil ihre Hauptaufgabe darin besteht, einen Mechanismus in Position zu halten, anstatt große dynamische Wege zu absorbieren.
F: Ist Edelstahl eine gute Aufhängungsfeder?
A: Es hängt von der Umgebung ab. Edelstahl widersteht Korrosion gut, aber sein Schubmodul ist etwa 13% niedriger als das von Kohlenstoffstahl, sodass die Rate sinkt, wenn Sie die Geometrie nicht neu abstimmen. Er hat auch eine geringere Ermüdungsfestigkeit als Chrom-Silizium bei hoher Spannung. Verwenden Sie Edelstahl für nasse, abspritzbare oder leicht korrosive Beanspruchung bei mäßiger Spannung; verwenden Sie Chrom-Silizium für hochzyklische, hochbeanspruchte Aufhängungsarbeiten.
F: Warum hat meine Feder nach der Installation an Länge verloren?
A: Dies ist Setzen, verursacht durch Spannungsrelaxation und lokales Fließen in den ersten Zyklen. Es ist bei unbehandelten Federn normal und beträgt typischerweise 1–3% der freien Länge. Vorsetzen (Scragging) in der Fabrik komprimiert die Feder einmal über die Blocklänge hinaus, damit das Setzen vor der Lieferung erfolgt. Wenn das Setzen über die ersten hundert Zyklen hinaus anhält, ist Ihre Auslegungsspannung wahrscheinlich zu hoch.
F: Wie viele Zyklen sollte eine Aufhängungsfeder überstehen?
A: Automobil-Aufhängungsfedern werden typischerweise auf 10^5–10^6 Zyklen bei repräsentativer Last validiert, während industrielle Bewegungssteuerungsfedern oft 10^6–10^7 anstreben. Um die höheren Werte zu erreichen, halten Sie die Auslegungsspannung unter etwa 32–38% der Zugfestigkeit, spezifizieren Sie Kugelstrahlen und kontrollieren Sie die Oberflächenbeschaffenheit — Gruben und Kratzer sind die Stellen, an denen Ermüdungsrisse beginnen.
Verwandte Ressourcen
- Über BQUQ — ISO9001-Fabrik in Dongguan mit vier Produktionslinien unter einem Dach
- Druckfedern — Produktion von Aufhängungs-, Stanz- und Gegengewichtsfedern
- Torsionsfedern — Unterstützung bei der Auslegung von Hebel-, Scharnier- und Rückstellfedern
- Zugfedern — Spanner- und Rückholfedern mit kundenspezifischen Haken
- Technische Artikel — Leitfäden zu Federauslegung, Materialien und Toleranzen
- Branchentrends — Beschaffungs- und Fertigungsverschiebungen bei Bewegungskomponenten
- Kontakt — senden Sie Zeichnungen für ein Angebot in 12 Arbeitsstunden
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China — Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


