
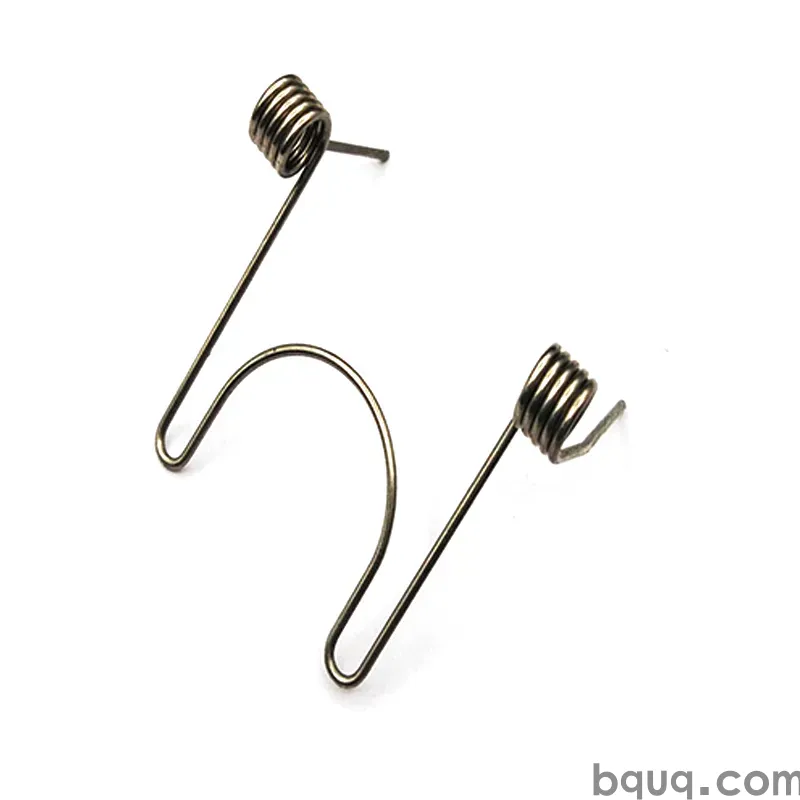
Federprototypen und Kleinserien ohne Werkzeug
Kurze Antwort: Die meisten Druck-, Zug- und Drehfedern benötigen überhaupt kein Hartwerkzeug. Sie werden aus Draht auf CNC-Wickelmaschinen und nockengesteuerten Umformern hergestellt, sodass ein Prototyp einfach eine kurze Produktionsserie von einem bis fünfzig Stück ist. Sie zahlen für Draht, Rüstzeit und Prüfung – nicht für eine Matrize. Bei BQUQ wird ein Federprototyp ohne Werkzeug in der Regel 5–10 Arbeitstage nach Zeichnungsfreigabe geliefert, mit Angeboten innerhalb von 12 Arbeitsstunden. Werkzeuge werden erst notwendig, wenn Sie gestanzte Flachfedern, Federklammern oder ein geformtes Bandprofil benötigen, bei dem tatsächlich eine Schneid- oder Biegeform erforderlich ist. Bei Runddrahtfedern sind die "Werkzeugkosten" in der Regel null.
Warum die meisten Federn von Natur aus werkzeugfrei sind
Käufer, die aus dem Spritzguss oder Druckguss kommen, gehen davon aus, dass jedes neue Teil mit einem Werkzeug beginnt. Federn sind anders. Eine spiralförmige Druckfeder ist ein Stück Draht, das zu einer Helix gewickelt wird; das "Werkzeug" ist das Programm der Maschine, die Vorschubrollen, das Steigungswerkzeug und der Wickelpunkt. Ändern Sie das Programm, ändern Sie die Feder.
Das hat drei praktische Konsequenzen für ein Prototypenprogramm:
- Rüsten ist Zeit, nicht Kapital. Sie zahlen dafür, dass ein Bediener Steigung, Durchmesser und freie Länge einstellt – nicht für einen gefrästen Formblock.
- Iteration ist günstig. Wenn Ihr erster Prototyp 8 % zu steif ist, ist die nächste Revision eine Programmänderung und eine neue Drahtabschnittlänge.
- Kleine Mengen sind rentabel. Eine Serie von 25 Stück ist ein legitimer Auftrag, keine Belästigung, da keine Werkzeugkosten auf das Volumen umgelegt werden müssen.
Wo Werkzeuge auftauchen: Flachfedern, Federklammern, gestanzte Kontakte und alle Federn, die aus Band statt Runddraht geformt werden. Diese benötigen eine Schneid- oder Folgeverbundmatrize, und diese Kosten sind real. Wenn Ihr Design Runddraht ist, können Sie das Thema Werkzeug in der Regel ganz überspringen.
Welche Federtypen können ohne Werkzeug prototypisiert werden?
Dies ist die erste Frage, die geklärt werden muss, da sie Ihre Kostenstruktur bestimmt, bevor Sie eine einzige Zeichnung senden.
| Federtyp | Werkzeug für Prototyp erforderlich? | Typische Prototypenmethode | Hinweise |
|---|---|---|---|
| Druckfeder (Runddraht) | Nein | CNC-Wickelmaschine, 2–4 Achsen | Steigung, Enden und Federrate werden per Programm eingestellt |
| Zugfeder (Runddraht) | Nein | CNC-Wickelmaschine + Hakenumformung | Hakengeometrie ist die Hauptvariable |
| Drehfeder (Runddraht) | Nein | CNC-Wickelmaschine + Schenkelumformung | Schenkelwinkel und Biegeradius werden an der Maschine eingestellt |
| Doppeldrehfeder / Doppelkörper | Nein | CNC-Wickelmaschine, mehrstufig | Höhere Rüstzeit, aber immer noch keine Matrize |
| Konische / tonnenförmige Druckfeder | Nein | CNC-Wickelmaschine mit variabler Steigung | Gut für niedrige Blockhöhe |
| Flachfeder / Blattfeder | Normalerweise ja | Lasergeschnitten oder gestanzter Rohling | Laserschneiden bei geringer Stückzahl vermeidet eine Matrize |
| Federklammer / gestanzter Kontakt | Ja für Volumen | Folgeverbundmatrize | Prototyp kann lasergeschnitten oder drahterodiert werden |
| Drahtform (nicht spiralförmig) | Manchmal | CNC-Drahtumformer | Komplexe 3D-Formen können eine Vorrichtung erfordern |
Das Muster ist klar: Wenn die Feder durch Wickeln von Draht hergestellt wird, befinden Sie sich im werkzeugfreien Bereich. Wenn sie durch Schneiden und Biegen von Band hergestellt wird, nicht – obwohl Laserschneiden und Drahterodieren die Lücke für Prototypenmengen von 1–100 Stück überbrücken können.
Was die Lieferzeit und die Kosten für Prototypen tatsächlich bestimmt
Ohne Matrize wird Ihre Lieferzeit von vier Dingen dominiert. Wenn Sie diese verstehen, können Sie den Zeitplan verkürzen.
1. Drahtverfügbarkeit
Standard-Federstähle – Musikdraht, ölvergütet, 302/304 Edelstahl, 17-7PH – sind in gängigen Durchmessern normalerweise auf Lager. Exotische Legierungen wie Inconel oder Hastelloy müssen oft bestellt werden, was ein bis drei Wochen zusätzlich dauern kann. Wenn Ihr Prototyp terminkritisch ist, fragen Sie, ob die Legierung eine harte Anforderung oder eine Präferenz ist.
2. Rüstkomplexität
Eine einfache Druckfeder mit geschlossenen und geschliffenen Enden kann 30–60 Minuten Rüstzeit in Anspruch nehmen. Eine Doppeldrehfeder mit spezifischen Schenkelwinkeln oder eine Feder mit engem Index und hoher Federrate kann mehrere Stunden dauern. Die Rüstzeit ist der größte Einzelposten bei einem Auftrag über 25 Stück – weshalb der zweite Auftrag für dasselbe Teil deutlich günstiger ist.
3. Enden- und Merkmalsgeometrie
Geschlossene Enden, geschliffene Enden, Haken, Ösen, reduzierte Enden und Schenkelbiegungen erfordern alle zusätzliche Arbeitsgänge. Jeder Arbeitsgang ist ein separater Rüstschritt. Eine Feder mit zwei geschliffenen Enden kostet in der Prototypenphase mehr als eine mit geschlossenen, ungeschliffenen Enden, obwohl der Draht identisch ist.
4. Prüfung und Dokumentation
Wenn Sie Lasttests bei mehreren Auslenkungen, eine Federkennlinie oder einen Maßbericht benötigen, ist das Ingenieurszeit. Für einen Design-Validierungsaufbau lohnt es sich; für eine Passungsprüfung ist es normalerweise unnötig.
| Kostentreiber | Niedrig | Mittel | Hoch |
|---|---|---|---|
| Drahttyp | Musikdraht, 302 SS | Ölvergütet, 17-7PH | Inconel, Hastelloy, Titan |
| Rüstzeit | 0,5–1 h | 1–3 h | 3–8 h |
| Endenkonfiguration | Geschlossen, ungeschliffen | Geschlossen und geschliffen | Haken, Ösen, kundenspezifische Schenkel |
| Prüfung | Maßprüfung | Last an einem Punkt | Vollständige Federkennlinie + Bericht |
| Menge | 1–10 | 10–50 | 50–500 |
Betrachten Sie die Tabelle als indikative Kategorienstruktur, nicht als Preisliste. Die nützliche Erkenntnis ist, dass die Menge der am wenigsten wichtige Treiber in der Prototypenphase ist – Geometrie und Legierung sind weitaus wichtiger.
Wie Sie eine Prototypen-Federzeichnung schreiben, die schnell ein Angebot erhält
Eine saubere Zeichnung ist der Unterschied zwischen einem 12-Stunden-Angebot und einem dreitägigen E-Mail-Austausch. Fügen Sie Folgendes in die Zeichnung oder die Anfrage ein:
1. Drahtdurchmesser mit Toleranz (z. B. 1,20 mm ±0,02)
2. Außen- oder Innendurchmesser – geben Sie an, welcher, und die Toleranz
3. Freie Länge und Toleranz
4. Gesamtwindungen und aktive Windungen oder Blockhöhe
5. Endentyp – geschlossen, geschlossen und geschliffen, offen, doppelt geschlossen
6. Wickelrichtung – rechtsgängig, sofern nicht anders angegeben
7. Material und etwaige Oberflächenbehandlung (Passivierung, Beschichtung, Kugelstrahlen)
8. Last bei einer bestimmten Auslenkung oder eine Ziel-Federrate
9. Maximale Betriebstemperatur und Umgebung, falls relevant
10. Jahres- oder Prototypenmenge, klar getrennt
Wenn Sie die Federrate noch nicht kennen, ist das in Ordnung – senden Sie die Hülle (verfügbarer Raum), die zu tragende Last und den Auslenkungsbereich. Ein Federingenieur kann eine Geometrie vorschlagen. Wenn Sie noch zwischen Designs schwanken, ist der Vergleich in Zugfeder-Endentypen eine nützliche Referenz dafür, wie die Hakengeometrie die Spannungskonzentration und die Einbaulänge verändert.
Ein Hinweis zu Toleranzen
Bei Runddrahtfedern ist ±0,005 mm eine CNC-Bearbeitungstoleranz, keine Federtoleranz – Federtoleranzen werden durch Drahtdurchmesser, Index und Wickelwiederholbarkeit bestimmt. Eine realistische Prototypentoleranz für die freie Länge liegt typischerweise bei ±1–2 % für einen gut kontrollierten Prozess, und die Last wird oft mit ±10 % bei einer Referenzauslenkung angegeben. Eine engere Toleranz ist möglich, kostet aber Ausbeute. Wenn die Lastgenauigkeit für Ihre Baugruppe entscheidend ist, sagen Sie es explizit, anstatt jede Dimension auf der Zeichnung enger zu tolerieren – der Ingenieur kann die Kontrolle dann dort fokussieren, wo es darauf ankommt.
Prototyp vs. Kleinserie vs. Produktion: Was sich ändert
Die Herstellungsmethode ändert sich bei Runddrahtfedern kaum zwischen 10 Stück und 10.000 Stück. Was sich ändert, ist die Prozesskontrolle.
| Phase | Menge (typisch) | Methode | Kontrollfokus |
|---|---|---|---|
| Prototyp | 1–50 | CNC-Wickelmaschine, manuelles Rüsten | Geometrie und Passung |
| Kleinserie | 50–5.000 | CNC-Wickelmaschine, halbautomatisch | Ratenkonsistenz, Erstmusterprüfung |
| Produktion | 5.000+ | CNC-Wickelmaschine oder Nockenformer, automatisiert | SPC auf Last, Cpk, Chargenrückverfolgbarkeit |
Deshalb ist ein Federprototyp eine echte Vorschau auf die Produktion: Der Drahtweg ist derselbe, sodass das mechanische Verhalten, das Sie an einem Prototyp messen, übertragbar ist. Das gilt nicht für Prozesse, bei denen der Prototyp gefräst und das Produktionsteil gespritzt wird.
Wenn Ihr Volumen schließlich einen nockengesteuerten Umformer für die Geschwindigkeit rechtfertigt, bleibt die Federgeometrie in der Regel identisch – Sie kaufen Zykluszeit, kein anderes Teil.
Testen Ihres Prototyps: Was zu messen ist und warum
Ein Prototyp, der passt, ist nicht unbedingt ein Prototyp, der funktioniert. Zwei Messungen erfassen die meisten Probleme:
- Last bei Einbauhöhe. Das ist die Zahl, die Ihre Baugruppe tatsächlich spürt. Messen Sie sie auf einem Lastprüfgerät bei der Auslenkung, die die Feder im Einsatz sieht, nicht an einem beliebigen Punkt.
- Federrate (N/mm). Die Federrate sagt Ihnen, wie sich die Feder über den gesamten Hub verhält, und sie ist die Zahl, die zeigt, ob Ihr Drahtdurchmesser und Ihre aktiven Windungen richtig sind. Eine schnelle Methode wird in Federrate vs. Last beschrieben – der Unterschied zwischen beiden ist wichtig, wenn Ihr Mechanismus einen langen Weg hat.
Für kritische Anwendungen fügen Sie eine Ermüdungsprüfung und eine Set-/Relaxationsprüfung hinzu. Federn, die heiß oder mit hoher Zykluszahl betrieben werden, benötigen möglicherweise Kugelstrahlen oder eine Spannungsarmglühung, was ein normaler Kleinserienvorgang ist, kein Sonderprojekt.
Wenn Ihr Prototyp für eine Elektronikanwendung gedacht ist – Kontaktlast, Antennenspule, Batteriekontakt – ist das Lastfenster normalerweise eng und die Messmethode genauso wichtig wie die Feder. Federlastprüfung behandelt Vorrichtungen und Auslenkungskontrolle, damit Ihre Zahlen zwischen Prototypen- und Produktionschargen vergleichbar sind.
Häufige Fehler, die einen Federprototyp verteuern
Überspezifizierung der Toleranz. ±0,1 mm auf die freie Länge, wenn ±1 mm ausreichen würde, verdoppelt den Rüstaufwand ohne funktionalen Gewinn.
Materialwechsel mitten im Programm. Der Wechsel von Musikdraht zu Edelstahl nach dem ersten Prototyp ändert die Federrate, das Korrosionsverhalten und manchmal das Wickel-Setup. Entscheiden Sie früh.
Die Umgebung vergessen. Wenn die Feder Feuchtigkeit, Salznebel oder einen Reinigungszyklus sieht, spezifizieren Sie Edelstahl oder eine Beschichtung bereits am Prototyp – nicht erst nach dem Design-Freeze. Korrosionsbeständigkeit ist eine Materialentscheidung, kein nachträglicher Gedanke zur Oberflächenbehandlung.
Vorzeitig eine Matrize anfordern. Wenn Ihr Design Runddraht ist, wird weder für den Prototyp noch für die Kleinserie eine Matrize benötigt. Fragen Sie, bevor Sie eine budgetieren.
Eine STEP-Datei ohne Toleranzen senden. CAD-Geometrie definiert den Nennwert; sie definiert nicht, was akzeptabel ist. Kombinieren Sie das Modell immer mit einer Toleranztabelle.
Warum Prototypen direkt von einer Fabrik statt von einem Händler beziehen?
Ein Händler bietet aus einem Katalog an und bestellt bei einer Fabrik. Bei Prototypen fügt das eine Ebene der Latenz hinzu und nimmt Ihnen die Möglichkeit, die Person zu fragen, die die Maschine tatsächlich bedient. Der Direktbezug von einem Hersteller bedeutet:
- Rüstfragen werden von den Personen beantwortet, die das Rüsten durchführen
- Designänderungen können anhand der realen Maschinenfähigkeit diskutiert werden
- Prototyp und Produktion stammen aus demselben Prozess, sodass die Skalierung vorhersehbar ist
- Flexible Mindestbestellmenge – ein Prototypenauftrag über 20 Stück ist ein normaler Auftrag
BQUQ betreibt vier Produktionslinien in einer Fabrik in Dongguan, die CNC-Bearbeitung, Metallstanzen, Sonderfedern und Kühlkörper unter ISO9001 abdecken. Diese Kombination ist wichtig, wenn Ihr Prototyp nicht nur eine Feder ist – zum Beispiel eine Feder, die in eine gefräste Tasche passt, oder eine Federklammer, die mit einem gestanzten Halter kombiniert wird. Beide Prozesse unter einem Dach zu haben, beseitigt die Toleranzketten-Diskussion zwischen Lieferanten. Sehen Sie das Druckfeder-Sortiment unter /compression-springs/ und Drehfeder-Designs unter /torsion-springs/; Zugfedern mit kundenspezifischen Haken finden Sie unter /extension-custom-springs/.
Häufig gestellte Fragen
F: Muss ich für einen Federprototyp Werkzeugkosten bezahlen?
A: Für Runddraht-Druck-, Zug- und Drehfedern: nein. Sie werden auf CNC-Wickelmaschinen geformt, bei denen die Geometrie im Maschinenprogramm liegt, sodass ein Prototyp nur eine kurze Produktionsserie ist. Werkzeuge gelten nur für Flachfedern, Federklammern und gestanzte Bandteile, bei denen tatsächlich eine Schneid- oder Biegeform erforderlich ist. Laserschneiden oder Drahterodieren können Prototypenmengen davon ohne Matrize abdecken.
F: Wie hoch ist die Mindestbestellmenge für einen kundenspezifischen Federprototyp?
A: Die Mindestbestellmenge ist flexibel – ein einzelnes Stück oder ein Validierungsaufbau mit 20 Stück ist ein normaler Auftrag für Runddrahtfedern. Da keine Matrize amortisiert werden muss, funktioniert die Wirtschaftlichkeit bei geringem Volumen; Sie zahlen für Draht, Rüstzeit und Prüfung statt für Werkzeuge. Größere Prototypenchargen von 50–200 Stück sind oft pro Stück günstiger, da sich das Rüsten weiter verteilt.
F: Wie lange dauert ein Federprototyp?
A: In der Regel 5–10 Arbeitstage nach Zeichnungsfreigabe, wenn der Draht auf Lager ist, mit Angeboten innerhalb von 12 Arbeitsstunden. Exotische Legierungen wie Inconel oder Hastelloy können ein bis drei Wochen zusätzlich bedeuten, wenn der Durchmesser nicht ab Lager verfügbar ist. Komplexe Geometrie – Doppeldrehkörper, mehrere Schenkelbiegungen oder enge Lastfenster, die Iteration erfordern – verlängert den Zeitplan ebenfalls.
F: Kann ich Lasttests mit meinen Prototypenfedern erhalten?
A: Ja. Last bei einer bestimmten Auslenkung, Federrate und freie Länge können alle gemessen und berichtet werden. Für die Design-Validierung ist eine Federkennlinie über den Arbeitshub nützlicher als ein einzelner Punkt, da sie das Verhalten über den gesamten Weg zeigt. Geben Sie die Auslenkungspunkte, die Sie interessieren, in der Anfrage an, damit die Prüfvorrichtung beim ersten Mal richtig eingerichtet wird.
F: Wird sich meine Prototypenfeder in der Produktion gleich verhalten?
A: Bei Runddrahtfedern ja – die Umformmethode ist bei 10 Stück und 10.000 Stück dieselbe, sodass Federrate und Geometrie übertragbar sind. Was sich beim Volumen ändert, ist die Prozesskontrolle: Erstmusterprüfung, statistische Überwachung der Last und Chargenrückverfolgbarkeit. Wenn die Produktion später für die Geschwindigkeit auf einen nockengesteuerten Umformer umgestellt wird, bleibt die Federgeometrie gleich.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Produktsortimente für Druck-, Dreh- und Zugfedern: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Branchentrends bei der Beschaffung von Federn und Metallkomponenten: /industry-dynamics/
- Technische Artikel zu Federdesign und -herstellung: /bquq-blog/
- Häufig gestellte Fragen zu Angeboten, Mindestbestellmengen und Toleranzen: /faq/
- Fallstudien vom Prototyp zur Produktion: /case/
- Kontaktieren Sie unser Engineering-Team für ein 12-Stunden-Angebot: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


