
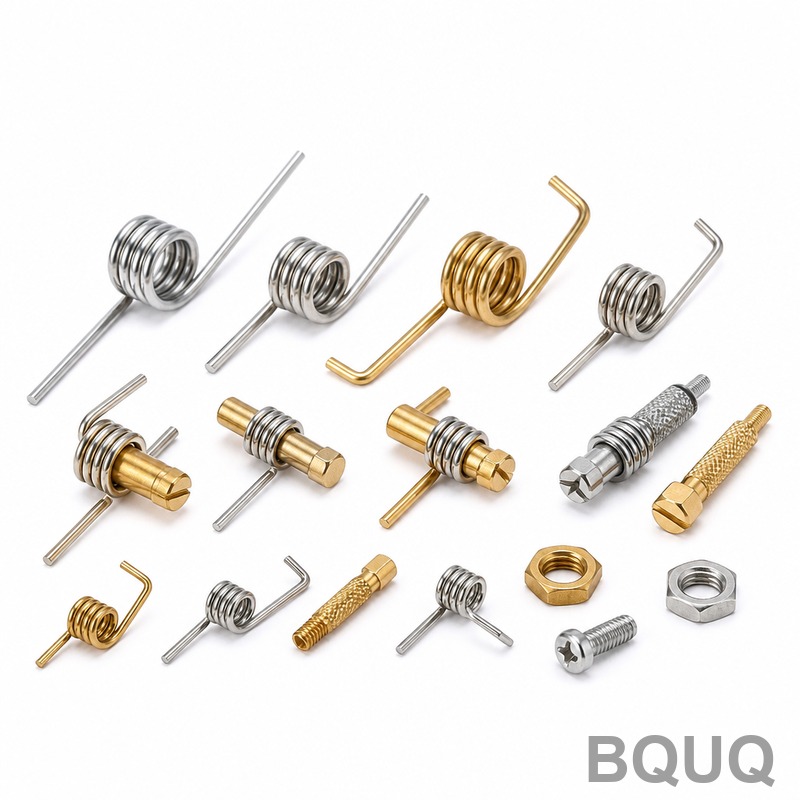
Endtypen von Zugfedern: Haken, Ösen und Konfigurationen
Kurze Antwort: Die wichtigsten Endtypen von Zugfedern sind Maschinenhaken (volle Öse, halbe Öse, kurzer Haken), Seitenösen, Kreuzösen, verlängerte Haken sowie Gewinde- oder Stauchenden. Maschinenhaken sind der Standard und die günstigste Variante, da sie inline mit dem Körper geformt werden und keine zusätzlichen Werkzeugkosten verursachen. Seiten- und Kreuzösen werden verwendet, wenn die Feder entlang einer anderen Achse ziehen muss, und verlängerte Haken oder Gewindeenden kommen zum Einsatz, wenn die Baugruppe eine große Reichweite oder eine verschraubte Verbindung benötigt. Der Endtyp beeinflusst die freie Länge, die Spannungskonzentration am Haken und die Art und Weise, wie die Feder an ihrem Anker sitzt – daher sollte er vor der Bestellung des Drahtes festgelegt werden, nicht danach. BQUQ formt alle Standard-Endtypen im Haus auf denselben vier Produktionslinien in Dongguan.
Warum der Endtyp wichtiger ist, als die meisten Käufer erwarten
Bei einer Druckfeder müssen die Enden nur flach aufliegen. Bei einer Zugfeder tragen die Enden die gesamte Arbeitslast. Jedes Kilogramm Kraft, das die Feder aufbringt, fließt durch zwei kleine Drahtbiegungen, die oft nur 60–70 % des Körperdurchmessers im Querschnitt ausmachen und einen Spannungskonzentrationsfaktor von etwa 1,3 bis 1,6 an der Innenseite der Biegung aufweisen.
Deshalb versagen Zugfedern selten in der Mitte des Körpers. In Zugtestdaten von unserem eigenen Produktionsboden initiieren die allermeisten Zugfederausfälle, die wir in zurückgesandten Mustern sehen, am Hakenradius, nicht an den Windungen. Wenn Sie die falsche Öse spezifizieren, können Sie 20–40 % der Nennlastkapazität der Feder verlieren, bevor der Körper überhaupt seine Auslegungsspannung erreicht.
Der Endtyp bestimmt auch die freie Länge der Feder, ihre Einbaulänge und die Geometrie der Halterung, an der sie befestigt wird. Ein Wechsel von einem Maschinenhaken zu einem verlängerten Haken nach dem Schneiden der Werkzeuge bedeutet normalerweise eine neue Vorrichtung am Gegenstück. Klären Sie dies bereits in der Angebotsphase.
Was sind die Standard-Endtypen von Zugfedern?
Es gibt sechs Familien, die in realen Zeichnungen vorkommen. Die folgende Tabelle fasst sie, ihre typischen Anwendungen und ihre relativen Kosten zusammen.
| Endtyp | Beschreibung | Typische Verwendung | Werkzeugauswirkung |
|---|---|---|---|
| Volle Öse (Maschinenhaken) | Draht um 180° zum Körper zurückgebogen, voller Kreis | Allgemeiner Zweck, hohe Lastspielzahlen | Keine – inline geformt |
| Halbe Öse | Draht um 180° gebogen, aber offen, keine Rückkehr zum Körper | Kurze Einbaulänge, niedrige Kosten | Keine – inline geformt |
| Kurzer Haken | Draht um weniger als 180° gebogen, etwa 90–120° | Enge Räume, geringe Last | Keine – inline geformt |
| Seitenöse | Öse in der Ebene des Körpers, zu einer Seite versetzt | Zugrichtung außeraxial | Sekundärer Arbeitsgang |
| Kreuzöse (Doppelöse) | Zwei Ösen senkrecht zur Körperachse | Ausgewogene Zwei-Punkt-Verankerung | Sekundärer Arbeitsgang |
| Verlängerter Haken | Gerades oder geformtes Bein, mehrere Windungsdurchmesser lang | Große Reichweite, kundenspezifische Ankergeometrie | Sekundärer Arbeitsgang, oft CNC-geformt |
Maschinenhaken – volle Öse, halbe Öse und kurzer Haken – sind der Standard, weil sie auf der Wickelmaschine im selben Durchgang wie der Körper geformt werden. Es gibt keinen separaten Rüstvorgang, keine zusätzliche Arbeit und keine zusätzliche Vorrichtung. Wenn Ihre Anwendung einen dieser drei akzeptieren kann, erhalten Sie den niedrigsten Stückpreis und die kürzeste Lieferzeit.
Seitenösen, Kreuzösen und verlängerte Haken erfordern einen sekundären Umformschritt. Auf unseren Linien ist das normalerweise eine dedizierte Drahtumformstation oder ein kleines CNC-gebogenes Bein. Es fügt einen Rüstvorgang hinzu, aber die Stückkosten sind bei Volumen immer noch moderat.
Volle Öse vs. halbe Öse: der praktische Unterschied
Eine volle Öse führt den Draht zum Körper der Feder zurück und schließt die Öse. Dadurch wird die Last über den gesamten Umfang des Hakens verteilt und die beste Ermüdungslebensdauer erzielt. Außerdem nimmt der Haken mehr axialen Raum ein – typischerweise 1,5 bis 2 Drahtdurchmesser zusätzliche freie Länge pro Ende.
Eine halbe Öse endet, bevor sie zum Körper zurückkehrt. Sie ist kürzer, materialsparender und passt in engere Taschen, aber der Lastpfad ist weniger ausgewogen und der Haken neigt dazu, sich unter hoher Dehnung zu öffnen. Verwenden Sie halbe Ösen für statische oder niedrigzyklische Anwendungen und volle Ösen, wann immer die Feder mehr als etwa 100.000 Zyklen sieht.
Kurze Haken und wann sie akzeptabel sind
Ein kurzer Haken ist im Wesentlichen eine Teilbiegung – oft 90° bis 120° – und keine geschlossene Öse. Er ist üblich bei sehr kleinen Federn, bei denen der Drahtdurchmesser unter etwa 0,4 mm liegt und das Biegen einer vollen Öse den Draht übermäßig kaltverfestigen würde.
Kurze Haken werden auch dort eingesetzt, wo die Feder über einen Stift statt durch ein Loch greift. Wenn der Stift gefangen ist und die Last leicht ist, ist ein kurzer Haken völlig ausreichend. Wenn die Feder vom Stift rutschen kann, ist er es nicht.
Seitenösen und Kreuzösen: wenn der Zug nicht axial ist
Manchmal kann die Feder nicht entlang ihrer eigenen Mittellinie ziehen. Die Ankerpunkte sind versetzt, oder die Baugruppe benötigt zwei Befestigungspunkte, oder die Feder muss ein Hindernis umgehen.
| Konfiguration | Lastpfad | Am besten für | Achten Sie auf |
|---|---|---|---|
| Seitenöse (einfach) | Außeraxial, einzelner Punkt | Versetzte Anker, niedrige bis mittlere Last | Biegemoment am Ösenfuß |
| Kreuzöse (doppelt) | Zwei symmetrische Punkte | Ausgewogener Zug, reduzierter Drall | Erfordert zwei passende Anker |
| Verlängerter Haken, gerade | Axial, aber große Reichweite | Durchdringen einer Gehäusewand | Knicken, wenn das Bein zu lang ist |
| Verlängerter Haken, geformt | Kundenspezifisch | Anpassung an vorhandene Halterung | Muss als geformtes Merkmal spezifiziert werden |
Eine Seitenöse wird in der Ebene des Körpers geformt, aber zu einer Seite versetzt. Sie ist eine gute Lösung, wenn die Feder um einen Ansatz herumgreifen oder sich mit einem Hebelarm verbinden muss. Der Kompromiss ist ein Biegemoment am Fuß der Öse, das die Ermüdungslebensdauer im Vergleich zu einem zentrierten Maschinenhaken verringert.
Eine Kreuzöse – manchmal Doppelöse oder Kreuzungsöse genannt – setzt zwei Ösen senkrecht zur Körperachse. Sie bietet eine symmetrische Zwei-Punkt-Befestigung, was nützlich ist, wenn Sie ein Verdrehen der Feder unter Last vermeiden möchten. Sie kostet mehr, weil beide Ösen geformt und zueinander ausgerichtet werden müssen.
Verlängerte Haken und Gewindeenden
Ein verlängerter Haken ist einfach ein Haken mit einem längeren Bein. Das Bein kann gerade sein oder geformt – gebogen, versetzt oder in ein bestimmtes Profil gebracht, um zu einem Gegenstück zu passen. Verlängerte Haken sind häufig in Automobil-Innenraummechanismen, Geräteverschlüssen und medizinischen Gerätebaugruppen, wo die Feder eine Lücke überbrücken muss.
Gewindeenden und Stauchenden sind eine andere Kategorie. Hier ist das Ende der Feder überhaupt kein Haken, sondern ein bearbeiteter oder geformter Abschluss: ein Innengewinde, ein Außengewinde oder ein Stauchfitting. Diese werden verwendet, wenn die Feder verschraubt oder eingeschraubt werden muss, anstatt eingehakt zu werden. Sie sind fast immer ein sekundärer Bearbeitungsvorgang und verwandeln die Feder von einem Standardteil in eine kleine Baugruppe.
Wenn Ihr Design ein Gewindeende benötigt, erwähnen Sie es in der Angebotsphase – es beeinflusst die Materialauswahl, da das Gewindeschneiden in gehärteten Federdraht nicht praktikabel ist und Sie das Endfitting möglicherweise als separate Komponente spezifizieren müssen.
Wie beeinflussen Endtypen die Federleistung?
Drei Dinge ändern sich, wenn Sie den Endtyp ändern.
Freie Länge. Eine volle Öse fügt etwa 1,5–2 Drahtdurchmesser pro Ende hinzu. Eine halbe Öse fügt etwa 1 Drahtdurchmesser hinzu. Ein verlängerter Haken kann 10 Drahtdurchmesser oder mehr hinzufügen. Wenn Ihr Einbauraum fest ist, bestimmt der Endtyp direkt, wie viel Körperlänge Ihnen für Windungen bleibt.
Spannungskonzentration. Die Innenseite einer Hakenbiegung sieht einen Spannungskonzentrationsfaktor, typischerweise zwischen 1,3 und 1,6. Das bedeutet, dass der Haken das limitierende Merkmal sein kann, selbst wenn der Körper bequem innerhalb seiner Auslegungsspannung liegt. Dies ist der häufigste Grund, warum eine Feder, die „rechnerisch in Ordnung ist“, im Test versagt.
Vorspannung. Zugfedern werden normalerweise mit Vorspannung gewickelt – die Kraft, die erforderlich ist, um die Windungen zu trennen. Der Endtyp ändert nicht den Wert der Vorspannung, aber er ändert, wie reproduzierbar Sie ihn messen können, da ein schlecht geformter Haken sich während der ersten Dehnung verschieben kann. Weitere Informationen hierzu finden Sie in unserem Leitfaden zur Vorspannung bei Zugfedern.
Ein Hinweis zu Hakenspannung und Index
Der Federindex – das Verhältnis von mittlerem Windungsdurchmesser zu Drahtdurchmesser – interagiert stark mit dem Hakendesign. Federn mit niedrigem Index (Index unter etwa 5) sind schwer mit einem guten Haken zu formen, weil der Biegeradius im Verhältnis zum Draht eng ist. Federn mit hohem Index (Index über etwa 12) lassen sich leicht mit Haken formen, neigen aber eher zum Knicken und Verheddern. Der nutzbare Bereich liegt für die meisten Maschinenhaken-Designs etwa bei Index 5 bis 12. Unser Artikel zu Federindex und Spannung behandelt die Berechnung im Detail.
Wie spezifiziert man Zugfederenden auf einer Zeichnung?
Eine gute Zugfederzeichnung spezifiziert den Endtyp eindeutig. Vage Notizen wie „Haken an beiden Enden“ verursachen Nacharbeit.
Fügen Sie diese Details hinzu:
- Name des Endtyps – volle Öse, halbe Öse, kurzer Haken, Seitenöse, Kreuzöse, verlängerter Haken.
- Ausrichtung der Öse – inline mit dem Körper oder um einen angegebenen Winkel gedreht. Wenn die beiden Enden im 90°-Winkel zueinander stehen, geben Sie dies an.
- Innendurchmesser der Öse – das Loch oder der Stift, das/die die Öse freigeben muss, mit Toleranz.
- Hakenlänge – gemessen vom Ende des Körpers bis zur Außenseite der Öse.
- Material und Oberfläche – der Haken ist oft die erste Stelle, an der Korrosion sichtbar wird, daher sind Beschichtung oder Überzug wichtig. Siehe unsere Hinweise zum Korrosionsschutz von Federn.
- Last bei Einbaulänge und bei maximaler Dehnung – mit dem Haken in der Nennlast enthalten.
Wenn Sie ein Muster oder ein 3D-Modell der Gegenhalterung liefern können, können wir normalerweise die Endgeometrie bestätigen, bevor Werkzeuge geschnitten werden. Das ist die günstigste Stelle, um einen Fehler zu erkennen.
Typische Toleranzen für geformte Enden
| Merkmal | Typische Toleranz | Hinweise |
|---|---|---|
| Innendurchmesser der Öse | ±0,15 mm | Enger auf Anfrage |
| Hakenlänge | ±0,3 mm | ±0,1 mm bei CNC-geformten Beinen |
| Ausrichtungswinkel der Öse | ±5° | ±2° auf Anfrage |
| Freie Länge des Körpers | ±1 % oder ±0,5 mm | Je nachdem, welcher Wert größer ist |
| Drahtdurchmesser | ±0,02 mm | Gemäß Spezifikation des Drahtlieferanten |
Dies sind Richtwerte für die typische Produktion. Die genaue Machbarkeit hängt von Drahtdurchmesser, Material und Endgeometrie ab – wir bestätigen dies im Angebot.
Materialien und Oberflächen für Hakenenden
Der Haken ist eine kaltgeformte Biegung, daher kaltverfestigt er den Draht. Das ist normalerweise in Ordnung, aber es ist wichtig für zwei Materialfamilien.
Austenitische Edelstähle wie 302 und 304 kaltverfestigen leicht. Eine enge Hakenbiegung kann den Draht lokal spröde machen, weshalb sehr kleine Edelstahlfedern oft kurze Haken anstelle von vollen Ösen verwenden. Wenn Ihre Feder aus Edelstahl ist und der Haken eng ist, fordern Sie einen Spannungsarmglühgang nach dem Umformen an.
Kohlenstoffstähle wie Musikdraht und ölgehärteter Draht nehmen einen Haken gut auf und halten ihn. Sie sind der Standard für hochzyklische Maschinenhakenfedern. Sie benötigen jedoch eine Oberfläche – Verzinkung, Pulverbeschichtung oder Phosphatierung und Öl –, da blanker Kohlenstoffstahl zuerst am Haken rostet.
Nickellegierungen und Berylliumkupfer werden verwendet, wo die Feder hohen Temperaturen ausgesetzt ist oder nichtmagnetisches Verhalten erfordert. Haken aus diesen Materialien werden normalerweise mit einem größeren Radius geformt, um Rissbildung zu vermeiden.
Für einen umfassenderen Vergleich von Federmaterialien und ihrem Verhalten am Haken lesen Sie unseren Leitfaden für individuelle Federanfragen, der erläutert, welche Informationen Sie senden sollten.
Herstellung der Enden: Was tatsächlich auf der Linie passiert
Bei BQUQ werden Zugfedern auf CNC-Wickelmaschinen auf unseren vier Produktionslinien in einer Fabrik in Dongguan gewickelt. Maschinenhaken werden inline geformt: Die Wickelmaschine wickelt den Körper, dann biegt ein nockengesteuerter Finger die Öse an jedem Ende, bevor die Feder geschnitten wird. Deshalb verursachen Maschinenhaken keine Werkzeugkosten.
Seitenösen, Kreuzösen und verlängerte Haken kommen mit geraden Beinen von der Wickelmaschine und gehen zu einer sekundären Drahtumformstation. Dort biegt ein dediziertes Werkzeug das Bein gemäß Zeichnung. Für Kleinserien oder Prototypen können wir das Bein stattdessen auf einer CNC-Drahtbiegemaschine formen, wodurch das Schneiden eines harten Werkzeugs ganz vermieden wird.
Nach dem Umformen werden die Federn spannungsarm geglüht, wo Material und Anwendung dies erfordern, dann fertigbearbeitet und geprüft. Die Hakengeometrie wird gegen die Zeichnung auf einem optischen Komparator oder Vision-System geprüft, und die Last wird bei den spezifizierten Testlängen auf einem kalibrierten Prüfgerät verifiziert.
Wenn Ihr Projekt auch Druck- oder Torsionsfedern umfasst, fertigen wir diese auf demselben Boden – siehe individuelle Druckfedern und Torsionsfedern –, was eine Anfrage, ein Qualitätssystem und eine Lieferung bedeutet.
Häufig gestellte Fragen
F: Was ist der häufigste Endtyp bei Zugfedern?
A: Der Maschinenhaken mit voller Öse ist bei weitem der häufigste. Er wird inline mit dem Körper geformt, verursacht keine Werkzeugkosten, verteilt die Last über den gesamten Umfang des Hakens und bietet die beste Ermüdungslebensdauer. Wenn Ihre Anwendung keine besonderen geometrischen Einschränkungen hat, beginnen Sie mit einer vollen Öse an beiden Enden und ändern Sie diese nur, wenn Tests ein Problem zeigen.
F: Kann ich Endtypen an einer Feder mischen?
A: Ja, und das ist üblich. Eine Feder kann an einem Ende eine volle Öse und am anderen einen verlängerten Haken haben, oder an einem Ende einen Maschinenhaken und am anderen eine Seitenöse. Gemischte Enden werden in zwei Arbeitsgängen geformt, daher gibt es einen moderaten Kostenanstieg. Spezifizieren Sie jedes Ende separat auf der Zeichnung, einschließlich der relativen Ausrichtung zueinander.
F: Wie viel Lastkapazität verliere ich mit einer halben Öse?
A: Eine halbe Öse reduziert die Hakenfestigkeit typischerweise um etwa 15–30 % im Vergleich zu einer vollen Öse mit demselben Drahtdurchmesser, weil der Lastpfad weniger ausgewogen ist und der Haken sich unter Dehnung öffnen kann. Der genaue Wert hängt von Drahtdurchmesser und Ösengeometrie ab. Wenn Ihre Feder nahe ihrer Nennlast arbeitet, verwenden Sie eine volle Öse.
F: Benötigen Zugfederenden eine separate Toleranzangabe?
A: Ja. Innendurchmesser der Öse, Hakenlänge und Ausrichtungswinkel der Öse sollten jeweils ihre eigene Toleranz tragen, da sie mit unterschiedlichen Merkmalen am Gegenstück zusammenwirken. Eine einzelne allgemeine Toleranzangabe auf der Zeichnung führt bei der Prüfung meist zu Diskussionen. Geben Sie die kritische an – normalerweise den Innendurchmesser der Öse – und lassen Sie den Rest einer allgemeinen Blocktoleranz folgen.
F: Welche Lieferzeit sollte ich für kundenspezifische Endkonfigurationen erwarten?
A: BQUQ gibt Angebote innerhalb von 12 Arbeitsstunden für Zugfedern mit Standard- oder Sonderenden ab. Prototypenmengen mit CNC-geformten Beinen werden je nach Materialverfügbarkeit typischerweise in etwa ein bis zwei Wochen geliefert; Produktionsmengen hängen von Menge und Oberflächenbehandlung ab. Flexible Mindestbestellmengen gelten, daher sind Prototypen- und Pilotserien neben Produktionsaufträgen willkommen.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Individuelle Zugfedern mit jeder Endkonfiguration: /extension-custom-springs/
- Druck- und Torsionsfedern vom selben Boden: /compression-springs/, /torsion-springs/
- Branchentrends bei der Beschaffung von Federn und Metallkomponenten: /industry-dynamics/
- Technische Artikel zu Federdesign und -herstellung: /bquq-blog/
- Häufig gestellte Fragen zu Angeboten und Toleranzen: /faq/
- Fallstudien aus Haushaltsgeräte-, Automobil- und Industrieprogrammen: /case/
- Senden Sie Zeichnungen für ein Angebot innerhalb von 12 Stunden: /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, individuelle Federn und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


