
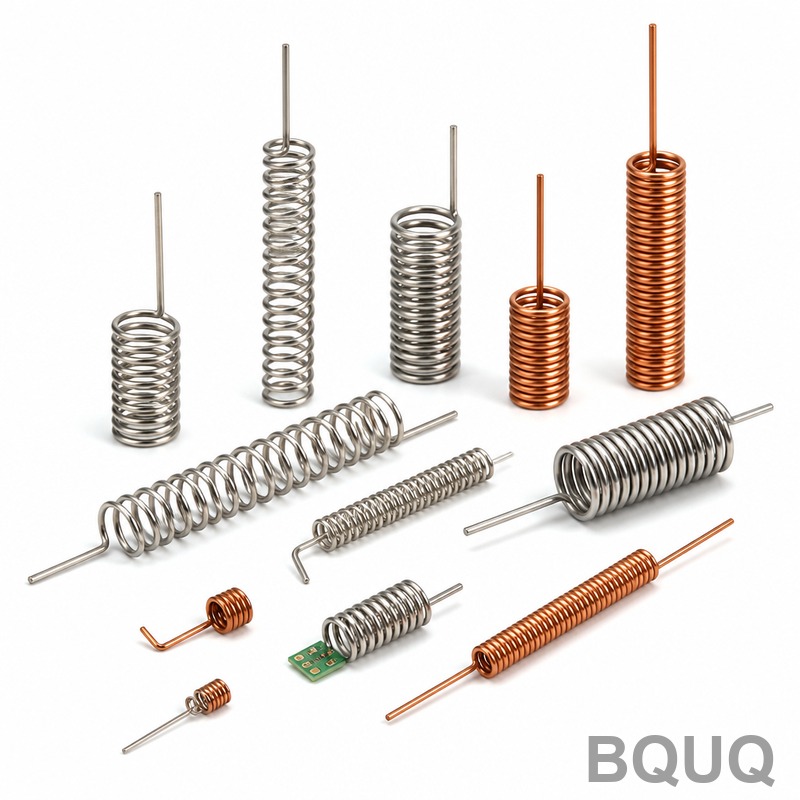
Schenkeldesign bei Torsionsfedern: Winkel, Richtungen und Drehmoment
Kurze Antwort: Das Schenkeldesign einer Torsionsfeder beginnt mit drei Entscheidungen, die gemeinsam und niemals getrennt getroffen werden: der Schenkelwinkel (die freie Position jedes Schenkels relativ zur Wickelachse), die Wickelrichtung (in welche Richtung sich die Wicklung unter Last schließt) und das erforderliche Drehmoment bei der Arbeitsdrehung. Wird die Richtung falsch gewählt, öffnet sich die Feder anstatt sich zu schließen, das Drehmoment bricht zusammen und die Schenkel verbiegen sich am Biegeradius. Bei einer typischen Torsionsfeder aus Musikdraht mit 1,2 mm Drahtdurchmesser und 10 mm mittlerem Windungsdurchmesser erzeugt jede 90°-Auslenkung je nach Anzahl der aktiven Windungen etwa 0,35–0,45 N·m – nur Richtwerte, da Körperlänge, Schenkelgeometrie und Endbedingungen den Wert verändern. BQUQ fertigt und wickelt kundenspezifische Torsionsfedern in einem ISO9001-Werk in Dongguan, mit Angeboten innerhalb von 12 Arbeitsstunden.
Warum die Schenkelgeometrie die Leistung einer Torsionsfeder bestimmt
Eine Torsionsfeder ist keine Druckfeder, die zu einem Kreis gebogen wurde. Sie speichert Energie, indem sie Draht um die Wickelachse verdreht, und jede dieser Energie muss durch zwei Punkte fließen: die Biegung, an der der Draht die Wendel verlässt, und den Schenkel selbst. Deshalb ist das Schenkeldesign kein kosmetisches Detail, das nach der Drehmomentberechnung hinzugefügt wird – es ist Teil des Lastpfads.
Drei Ausfallmodi dominieren die Beschwerden über Torsionsfedern in der Praxis:
1. Falsche Wickelrichtung. Die Feder wird so eingebaut, dass die Auslenkung die Wicklung öffnet statt schließt. Die Schenkel spreizen sich nach außen, das Drehmoment fällt stark ab und die Feder kann von ihrem Dorn rutschen.
2. Zu enger Biegeradius am Schenkel. Der Draht reißt oder verjüngt sich an der Biegung, und die Feder bricht nach einigen tausend Zyklen, obwohl der Wickelkörper in Ordnung ist.
3. Falscher Schenkelwinkel. Die Schenkel sitzen im freien Zustand nicht dort, wo die Baugruppe sie benötigt, sodass die Feder bei der Montage vorgespannt wird. Die Vorspannung zehrt am verfügbaren Auslenkungsbereich, bevor die Feder überhaupt Arbeit verrichtet.
Alle drei sind Geometrieprobleme, und alle drei sind auf dem Papier günstig und in der Werkzeugherstellung teuer zu beheben.
Was ist der Schenkelwinkel bei einer Torsionsfeder?
Der Schenkelwinkel ist die Winkelposition jedes Schenkels im freien (unbelasteten) Zustand, gemessen relativ zu einer Referenz – üblicherweise der Wickelachse, einer Linie durch die Wickelmitte oder dem Befestigungsmerkmal in der Baugruppe. Zwei Werte sind wichtig:
- Winkel zwischen den beiden Schenkeln im freien Zustand. Dieser definiert, wo die Schenkel vor dem Aufbringen einer Last sitzen.
- Winkel jedes Schenkels relativ zur Wickelachse (die axiale Neigung). Ein Schenkel, der die Wicklung in 90° zur Achse verlässt, verhält sich ganz anders als einer, der parallel zur Achse austritt.
In der Praxis geben Käufer den Schenkelwinkel im freien Zustand und den Arbeitswinkel an. Die Differenz zwischen beiden ist die Auslenkung, die die Feder liefern muss, und diese Auslenkung bestimmt das Drehmoment.
Freier Winkel vs. Arbeitswinkel
| Parameter | Was er definiert | Warum er wichtig ist |
|---|---|---|
| Freier Schenkelwinkel | Schenkelposition bei Nullast | Bestimmt Montagepassung und Vorspannung |
| Arbeits-Schenkelwinkel | Schenkelposition im belasteten Zustand | Bestimmt das erforderliche Drehmoment |
| Auslenkung (Δθ) | Arbeitswinkel − freier Winkel | Die Drehung, die die Feder tatsächlich liefert |
| Vorspannwinkel | Montagewinkel − freier Winkel | Verbraucht nutzbaren Weg; erhöht die Spannung im Ruhezustand |
| Überdrehungsreserve | Zusätzliche Drehung über den Arbeitswinkel hinaus | Schützt vor harten Anschlägen und Stößen |
Ein häufiger Fehler ist die Angabe des freien Winkels, um genau die Ruheposition der Baugruppe zu treffen. In einer realen Baugruppe möchte man fast immer eine kleine Vorspannung – typischerweise 5° bis 15° des Gesamtwegs –, damit der Schenkel an seinem Anschlag anliegt und nicht klappert. Ab etwa 20 % Vorspannung bezahlt man für Auslenkung, die man nie nutzt.
Schenkelwinkeltoleranzen, die tatsächlich haltbar sind
Gewickelte Torsionsfedern sind keine spanabhebend bearbeiteten Teile. Winkeltoleranzen von ±5° sind Routine; ±3° sind mit spezieller Werkzeugausstattung und Prüfung auf einem Komparator oder optischen System erreichbar. Wenn Ihre Baugruppe besser als ±3° beim freien Winkel benötigt, gestalten Sie das Befestigungsmerkmal so, dass es die Variation aufnimmt, anstatt die Federtoleranz zu verschärfen – das ist günstiger und zuverlässiger.
Wie wählt man die Wickelrichtung einer Torsionsfeder?
Die Wickelrichtung beschreibt, wie die Windungen geformt sind: rechtsgängig (im Uhrzeigersinn) oder linksgängig (gegen den Uhrzeigersinn), wenn man entlang der Achse blickt. Die entscheidende Regel:
Eine Torsionsfeder sollte in der Richtung belastet werden, die die Wicklung fester windet, nicht in der Richtung, die sie aufwindet.
Wenn Sie die Feder in Wickelrichtung belasten, schrumpft der Windungsdurchmesser leicht, die Feder greift auf ihren Dorn und der Draht wird sauber auf Torsion beansprucht. Wenn Sie sie entgegen der Wickelrichtung belasten, wächst die Wicklung, die Feder kann vom Dorn wandern und die Spannungsverteilung über den Draht wird weniger vorhersehbar.
Auswahltabelle für die Richtung
| Wicklung | Lastrichtung, die die Wicklung fester zieht | Auswirkung bei falscher Belastung |
|---|---|---|
| Rechtsgängig | Im Uhrzeigersinn (vom angegebenen Ende aus gesehen) | Wicklung dehnt sich aus, Schenkel kann rutschen, Drehmoment fällt ab |
| Linksgängig | Gegen den Uhrzeigersinn (vom angegebenen Ende aus gesehen) | Dasselbe, spiegelbildlich |
| Doppeltorsion (zwei Wicklungen, Mittelschenkel) | Beide Schenkel werden zur Mitte hin belastet | Ungleichmäßige Belastung bei asymmetrischen Schenkeln |
Zwei praktische Hinweise. Erstens: Geben Sie immer die Blickrichtung an, wenn Sie die Händigkeit spezifizieren – „rechtsgängig vom Schenkelende aus gesehen“ ist eindeutig; „im Uhrzeigersinn“ allein ist es nicht. Zweitens: Wenn Ihre Baugruppe im Betrieb in beide Richtungen gedreht werden kann, ist eine Doppeltorsionsfeder mit Mittelschenkel meist die bessere Antwort als eine einzelne Feder, die in Aufwindrichtung missbraucht wird.
Wie berechnet man das Drehmoment einer Torsionsfeder?
Die Arbeitsformel für eine Torsionsfeder aus Runddraht lautet:
T = (E · d⁴ · θ) / (3667 · D · N)
Dabei ist T das Drehmoment (N·mm), E der Elastizitätsmodul (MPa, typischerweise 203.000 MPa für Musikdraht), d der Drahtdurchmesser (mm), θ die Auslenkung in Grad, D der mittlere Windungsdurchmesser (mm) und N die Anzahl der aktiven Windungen. Die Konstante 3667 bündelt die Einheitenumrechnungen für Grad und Millimeter.
Der wichtige strukturelle Punkt: Das Drehmoment skaliert mit der vierten Potenz des Drahtdurchmessers und umgekehrt mit dem mittleren Windungsdurchmesser. Eine Erhöhung des Drahtdurchmessers um 10 % steigert das Drehmoment um etwa 46 %. Deshalb verdient die Auswahl des Drahtdurchmessers eine eigene Analyse – siehe unseren Leitfaden zur Auswahl des Federdrahtdurchmessers für die Kompromisse zwischen Spannung, Drehmoment und Bauraum.
Richtwert-Referenz für das Drehmoment
Die folgende Tabelle zeigt typische Drehmomente pro 90° Auslenkung für Musikdraht (E ≈ 203.000 MPa), 4 aktive Windungen, Schenkel in 90° zur Achse. Die Werte sind Richtwerte und verschieben sich mit Körperlänge, Schenkelform und Endbedingungen.
| Drahtdurchmesser (mm) | Mittlerer Windungsdurchmesser (mm) | Drehmoment pro 90° (N·mm) | Drehmoment pro 90° (N·m) |
|---|---|---|---|
| 0,8 | 6 | 62 | 0,062 |
| 1,0 | 8 | 88 | 0,088 |
| 1,2 | 10 | 132 | 0,132 |
| 1,5 | 12 | 275 | 0,275 |
| 2,0 | 16 | 651 | 0,651 |
| 2,5 | 20 | 1.271 | 1,271 |
Zwei Dinge lassen sich aus dieser Tabelle ablesen. Erstens: Die Spanne zwischen einer 0,8-mm- und einer 2,5-mm-Feder beträgt mehr als das Zwanzigfache – Torsionsfedern reagieren extrem empfindlich auf die Drahtgröße. Zweitens: Eine 1,2-mm-Feder liefert bei 90° etwa 0,13 N·m, nicht die in der kurzen Antwort genannten 0,35–0,45 N·m, weil diese Zahl einen kürzeren Körper und weniger aktive Windungen annahm. Berechnen Sie immer aus Ihrer eigenen Geometrie, anstatt eine Zahl zu übernehmen.
Spannungsprüfung, nicht nur Drehmoment
Das Drehmoment allein sagt nicht, ob die Feder überlebt. Die Biegespannung im Draht ist:
σ = (32 · T) / (π · d³) × K
wobei K ein Spannungskorrekturfaktor ist, der die Krümmung der Wicklung berücksichtigt und typischerweise je nach Federindex (D/d) etwa 1,1 bis 1,3 beträgt. Halten Sie die berechnete Spannung für statische Anwendungen unter etwa 60–70 % der Zugfestigkeit des Materials und für zyklische Beanspruchung niedriger – oft 40–50 %. Wenn Sie nahe an der Grenze arbeiten, kann Spannungsarmglühen der Feder nach dem Wickeln eine nennenswerte Reserve zurückgewinnen.
Was sind die gängigen Schenkeltypen bei Torsionsfedern?
Die Schenkelform ist der Punkt, an dem Designabsicht auf Fertigbarkeit trifft. Die wichtigsten Familien:
- Gerade Schenkel. Am einfachsten und stärksten. Der Draht verlässt die Wicklung und verläuft gerade. Beste Wahl, sofern die Baugruppe nichts anderes erzwingt.
- Gebogene oder hakenförmige Schenkel. Das Ende ist abgewinkelt, um in ein Loch, einen Schlitz oder einen Stift einzugreifen. Jede zusätzliche Biegung ist ein Spannungskonzentrator und verursacht Werkzeugkosten.
- Nach innen / nach außen gerichtete radiale Schenkel. Der Schenkel zeigt zur Wickelmitte hin oder von ihr weg. Häufig bei Klemmen und Clips.
- Axiale Schenkel. Der Schenkel verläuft parallel zur Wickelachse, nützlich, wenn die Feder in einer tiefen Bohrung sitzt.
- Doppeltorsion mit Mittelschenkel. Zwei Wickelkörper, die sich einen mittleren geraden Schenkel teilen, was ein ausgeglichenes Drehmoment in beide Richtungen ergibt.
- Verkürzte oder abgeschnittene Schenkel. Schenkel, die nach dem Wickeln auf Länge geschnitten werden. Günstig, aber das Schnittende hat keinen Radius und sollte nicht auf einer scharfen Kante aufliegen.
Schenkel-Designregeln, die Feldausfälle verhindern
1. Biegeradius ≥ 1× Drahtdurchmesser, idealerweise 1,5×. Engere Biegungen konzentrieren die Spannung und sind die häufigste Ursache für Schenkelbrüche.
2. Halten Sie die erste Biegung mindestens 1,5× Drahtdurchmesser vom Wickelkörper entfernt. Eine Biegung direkt am Übergang zur Wicklung beschädigt die Wendel und erzeugt eine Schwachstelle.
3. Geben Sie dem Schenkel eine definierte Auflagefläche. Ein Schenkel, der auf eine scharfe Kante drückt, arbeitet eine Rille ein und fällt schließlich aus. Konstruieren Sie einen abgerundeten Anschlag oder einen Stift.
4. Vermeiden Sie Schenkel, die sich biegen müssen. Wenn der Schenkel bei der Montage gebogen werden soll, ermüdet er. Lassen Sie die Wicklung die Arbeit tun.
5. Berücksichtigen Sie die Schenkeldurchbiegung in Ihrem Drehmomentbudget. Ein langer, dünner Schenkel nimmt einen Teil der Drehung auf, bevor die Wicklung ihn sieht, sodass die effektive Federrate an der Schenkelspitze niedriger ist als die Wicklungsberechnung vermuten lässt.
Wenn Ihre Anwendung wiederholte Zyklen umfasst, sind Schenkelgeometrie und Oberflächenbeschaffenheit ebenso wichtig wie die Spannung in der Wicklung – unsere Hinweise zur Rotationsermüdung von Federn behandeln die Lebensdauerseite ausführlicher.
Werkstoffe und Oberflächen für Torsionsfeder-Schenkel
Musikdraht (ASTM A228) ist der Standard für kleine Torsionsfedern: hohe Zugfestigkeit, gute Ermüdungsbeständigkeit, niedrige Kosten. Edelstahl – typischerweise 302 oder 304 – ist die Wahl, wenn Korrosionsbeständigkeit wichtig ist, auf Kosten eines um etwa 10–15 % niedrigeren Moduls und einer geringeren Ermüdungsfestigkeit. Chrom-Silizium- und ölvergüteter Draht eignen sich für größere Federn mit höherer Last.
Speziell für Schenkel ist die Oberfläche wichtiger als für den Wickelkörper, weil Schenkel exponiert sind und oft an Gegenstücken reiben. Verzinken, Brünieren und Passivieren sind alle üblich. Beachten Sie, dass Beschichten die Dicke erhöht – typischerweise 5–15 µm –, was die Passung eines Schenkels in einem engen Schlitz verändern kann. Wenn Ihr Schenkel in einer Präzisionstasche sitzt, legen Sie die Oberfläche fest, bevor Sie die Schlitzabmessung finalisieren.
Design-Checkliste vor der Angebotsanfrage
| Punkt | Was anzugeben ist |
|---|---|
| Drahtdurchmesser | Nennmaß plus Toleranz |
| Wickel-Außendurchmesser / -Innendurchmesser | Welcher für die Baugruppe kritisch ist |
| Körperlänge | Im freien Zustand, mit Toleranz |
| Aktive Windungen | Oder Gesamtwindungen und Endbedingung |
| Wickelrichtung | Rechts oder links, mit angegebener Blickrichtung |
| Freier Schenkelwinkel | Zwischen den Schenkeln und relativ zur Achse |
| Arbeitswinkel | Erforderliche Auslenkung im Betrieb |
| Drehmoment beim Arbeitswinkel | Mit Toleranzband |
| Schenkelform | Gerade, gebogen, hakenförmig, axial; Biegeradien |
| Werkstoff und Oberfläche | Güte und Beschichtung |
| Zykluslebensdauer | Erwartete Zyklen und Umgebung |
Senden Sie dies, und BQUQ kann innerhalb von 12 Arbeitsstunden ein Angebot erstellen. Flexible Mindestbestellmengen gelten, sodass ein Prototypenlauf und ein Serienlauf dieselbe Zeichnung verwenden können.
Häufig gestellte Fragen
F: Kann eine Torsionsfeder in beide Richtungen verwendet werden?
A: Eine einzelne Torsionsfeder ist dafür ausgelegt, in einer Richtung belastet zu werden – der Richtung, die die Wicklung fester windet. Eine Belastung in die andere Richtung dehnt die Wicklung aus, verringert die Vorhersagbarkeit des Drehmoments und birgt das Risiko, dass die Feder von ihrem Dorn wandert. Wenn Ihre Baugruppe wirklich bidirektionalen Widerstand benötigt, spezifizieren Sie eine Doppeltorsionsfeder mit Mittelschenkel, die in beide Richtungen ein ausgeglichenes Drehmoment liefert. Andernfalls verwenden Sie zwei entgegengesetzte Federn.
F: Wie eng darf der Biegeradius des Schenkels sein?
A: Halten Sie den inneren Biegeradius mindestens bei einem Drahtdurchmesser, vorzugsweise bei 1,5× Drahtdurchmesser. Engere Biegungen konzentrieren die Spannung an der Außenseite der Biegung und sind die häufigste Ursache für Schenkelbrüche im Betrieb. Halten Sie außerdem die erste Biegung mindestens 1,5× Drahtdurchmesser von der Stelle entfernt, an der der Draht den Wickelkörper verlässt, damit die Wendel beim Umformen nicht verformt wird.
F: Warum verliert meine Torsionsfeder nach der Montage an Drehmoment?
A: Die übliche Ursache ist die Montagevorspannung. Wenn der freie Schenkelwinkel nicht mit der Ruheposition der Baugruppe übereinstimmt, ist die Feder bereits ausgelenkt, bevor sie Arbeit verrichtet, was den nutzbaren Weg verbraucht und die Ruhespannung erhöht. Eine zweite Ursache ist die Belastung entgegen der Wickelrichtung, die die Wicklung öffnet und die effektive Rate senkt. Prüfen Sie beides, bevor Sie die Federspezifikation ändern.
F: Welche Schenkelwinkeltoleranz ist für eine gewickelte Feder realistisch?
A: ±5° beim Schenkelwinkel im freien Zustand sind für seriengewickelte Torsionsfedern Routine. ±3° sind mit spezieller Werkzeugausstattung und optischer oder Komparatorprüfung erreichbar. Wenn Ihre Baugruppe enger als ±3° benötigt, gestalten Sie das Befestigungsmerkmal so um, dass es die Variation aufnimmt – das ist fast immer günstiger und zuverlässiger, als die Federtoleranz weiter zu verschärfen.
F: Beeinflusst die Beschichtung die Passung des Torsionsfeder-Schenkels?
A: Ja, und das wird oft übersehen. Verzinken, Brünieren und Passivieren fügen Material hinzu oder entfernen es – Beschichten fügt typischerweise 5–15 µm hinzu. Bei einem Schenkel, der in einem Präzisionsschlitz oder -loch sitzt, kann das aus einer komfortablen Passung eine Presspassung machen. Legen Sie die Oberfläche fest, bevor Sie die Gegenabmessungen finalisieren, und teilen Sie Ihrem Lieferanten mit, welche Flächen kritisch sind.
Verwandte Ressourcen
- Über BQUQ und unser ISO9001-Werk in Dongguan: /about/
- Kundenspezifische Torsionsfedern und andere Federprodukte: /torsion-springs/
- Branchentrends bei der Beschaffung von Federn und Metallkomponenten: /industry-dynamics/
- Technische Artikel zu Federdesign und -fertigung: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien aus der Produktion: /case/
- Kontakt zum Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, kundenspezifische Federn und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


