
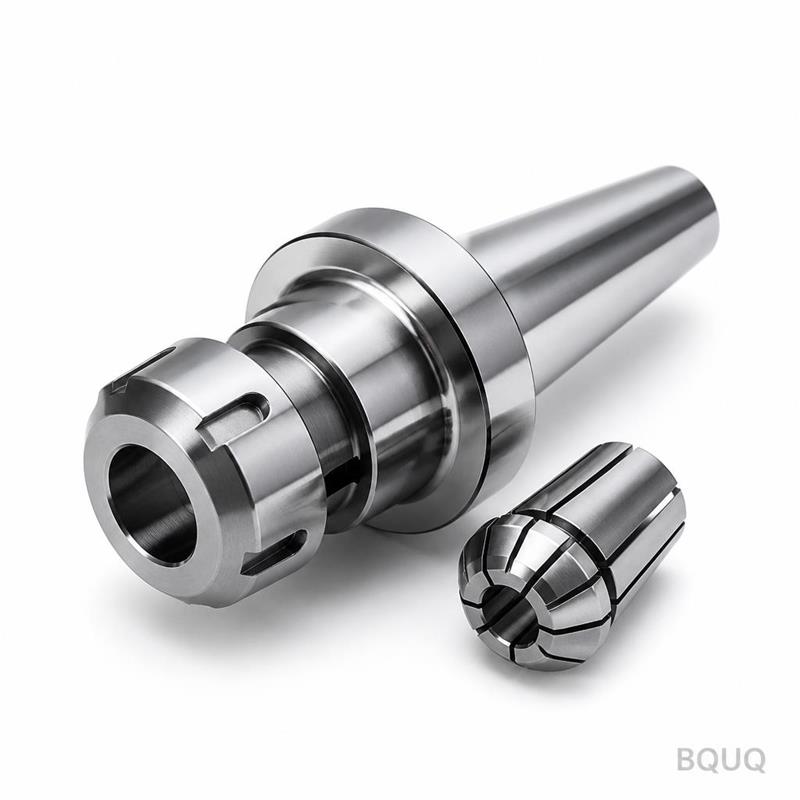
Kühlmittel-Durchgang-Spannzangendichtungen: Hochdruckzerspanung
Kurze Antwort: Eine Kühlmittel-Durchgang-Spannzangendichtung ist ein kleiner Elastomer- oder Polymerring, der den Spalt zwischen Spannzangenkörper, Werkzeugschaft und Mutterbohrung verschließt, sodass Hochdruckkühlmittel durch interne Werkzeugkanäle gezwungen wird, anstatt radial zu entweichen. Typische Systeme arbeiten mit 30–80 bar (435–1.160 psi); über 100 bar müssen Dichtungen speziell ausgelegt sein, und Spannzangenbohrung, Mutter und Dichtung müssen ein aufeinander abgestimmtes Set bilden. Ohne Dichtung geht der größte Teil der Pumpenenergie an der Halterstirnfläche verloren, die Späneabfuhr bricht zusammen und die Werkzeugstandzeit sinkt. BQUQ liefert abgedichtete Spannzangenfutter und passende Spannzangen aus einer ISO9001-Fabrik in Dongguan, mit Angeboten innerhalb von 12 Arbeitsstunden.
Hochdruckkühlmittel ist eine der kostengünstigsten Produktivitätssteigerungen in einer Werkstatt – bis es anfängt, aus dem Werkzeughalter auszutreten. Bei 30 bar findet wasserbasiertes Kühlmittel jede radiale Lücke, die breiter als ein paar Mikrometer ist, und verwandelt sie in einen Schneidstrahl, der auf den Spindelkegel zielt. Die Lösung ist keine größere Pumpe. Es ist eine ordnungsgemäß abgedichtete Spannzangenschnittstelle.
Dieser Artikel erklärt, wie Kühlmittel-Durchgang-Spannzangendichtungen funktionieren, welche Dichtungsgeometrie zu welchem Halter passt, welchen Druck jede Konstruktion realistisch übersteht und wie abgedichtete Spannzangen spezifiziert werden, damit das Kühlmittel dorthin gelangt, wo es hingehört.
Welches Problem löst eine Kühlmittel-Durchgang-Spannzangendichtung tatsächlich?
Eine Standard-ER-, TG- oder 5C-Spannzange ist ein Federelement. Sie greift den Werkzeugschaft durch elastische Verformung, und diese Verformung hinterlässt einen spiralförmigen Spalt zwischen den Spannzangensegmenten. Bei Flutkühlung mit 3–8 bar leckt dieser Spalt ein wenig und niemand bemerkt es. Bei 50 bar wird derselbe Spalt zu einer Düse.
Drei Dinge gehen schief, wenn Hochdruckkühlmittel an der Spannzangenstirnfläche entweicht:
- Druckverlust an der Schneidkante. Kühlmittel, das an der Mutter austritt, erreicht nie die internen Kanäle des Werkzeugs. Der effektive Druck an der Spitze kann um die Hälfte oder mehr fallen.
- Versagen der Späneabfuhr. Tieflochbohren und Taschenfräsen in Titan oder Edelstahl hängen von Kühlmittel ab, um Späne aus den Nuten zu spülen. Leckage bedeutet Wiederzerspanung, und Wiederzerspanung bedeutet ausgebrochene Schneidkanten.
- Kontamination von Spindel und Lagern. Ein feiner, hochgeschwindigkeits-Kühlmittelnebel mit Feinpartikeln wandert in die Spindelnase, verschlechtert den Kegelkontakt und letztendlich die Lagerlebensdauer.
Eine Kühlmittel-Durchgang-Spannzangendichtung ist die Barriere, die alle drei stoppt. Sie ist ein Verbrauchsteil mit geringen Kosten, das eine hochwertige Aufgabe erfüllt – weshalb die Spezifikation der richtigen Dichtung wichtiger ist als die Spezifikation einer billigen.
Wie funktioniert eine Spannzangendichtung in einem Hochdrucksystem?
Die Dichtung funktioniert, indem sie einen radialen Leckagepfad in einen kontrollierten axialen Strömungspfad umwandelt.
In einer abgedichteten Baugruppe tritt das Kühlmittel in den Halterkörper hinter der Spannzange ein, strömt durch den internen Freiraum der Spannzange oder eine spezielle Nut und wird in die Kühlmittelbohrungen des Werkzeugschafts geleitet. Die Dichtung – normalerweise ein O-Ring, eine Lippendichtung, eine gebundene Stirnflächendichtung oder ein geformter Polymerkragen – sitzt an einer von zwei Stellen:
1. Zwischen Spannzange und Werkzeugschaft, abdichtend auf der zylindrischen Oberfläche des Werkzeugs.
2. Zwischen Spannzange und Mutterbohrung / Halterstirnfläche, abdichtend den äußeren Pfad.
Die meisten Produktionsausführungen verwenden beide, weil der Druck den einfacheren Weg findet. Das Elastomer wird beim Anziehen der Mutter kontrolliert komprimiert; die Kompression erzeugt die Dichtkraft. Deshalb ist die Dichtungskompression eine drehmomentabhängige Variable, keine feste Eigenschaft – ein Punkt, der in unserem Artikel über Spannzangen-Spannkraft ausführlicher behandelt wird.
Das Druckgleichgewicht in einer abgedichteten Spannzange
Bei 50 bar wirkt der Innendruck gleichzeitig in drei Richtungen auf die Dichtung: nach außen gegen die Mutterbohrung, nach innen gegen den Werkzeugschaft und axial gegen die Spannzangenstirnfläche. Eine Lippendichtung nutzt die erste Richtung zur Selbstverstärkung – höherer Druck drückt die Lippe stärker gegen die Dichtfläche, weshalb Lippendichtungen oberhalb von etwa 40 bar einfachen O-Ringen überlegen sind.
O-Ringe verlassen sich ausschließlich auf Quetschung. Sie sind billig, verzeihen Oberflächenfehler und sind bis etwa 30–40 bar völlig ausreichend. Darüber wird die Extrusion in den Spalt zum Versagensmodus.
Dichtungstypen und realistische Druckgrenzen
Die folgende Tabelle fasst die gängigen Konstruktionen in spannzangenbasierten Werkzeughaltern zusammen. Die Zahlen sind typische Branchenwerte – bestätigen Sie sie anhand des spezifischen Halters und Dichtungslieferanten, bevor Sie einen Prozess festlegen.
| Dichtungstyp | Typischer Druckbereich | Dichtstelle | Am besten geeignet für | Hauptversagensmodus |
|---|---|---|---|---|
| O-Ring (NBR) | 10–30 bar | Werkzeugschaft | Allgemeines Fräsen, ER-Halter | Extrusion, bleibende Verformung |
| O-Ring (FKM/HNBR) | 20–50 bar | Werkzeugschaft | Edelstahl, Gusseisen, höhere Temperatur | Extrusion am Spalt |
| Lippen-/U-Cup-Dichtung | 40–80 bar | Werkzeugschaft oder Mutterbohrung | Tieflochbohren, Hochdruckdrehen | Lippenverschleiß, Kontamination |
| Gebundene Stirnflächendichtung | 60–120 bar | Halterstirnfläche | Spezielle Kühlmittel-Durchgangshalter | Stirnflächenschäden durch Späne |
| Geformter Polymerkragen | 50–100 bar | Spannzangenkörper | Kompakte abgedichtete Spannzangen, Swiss-Halter | Thermische Degradation |
Zwei praktische Hinweise. Erstens ist die Druckfestigkeit der Dichtung selten der limitierende Faktor – die Steifigkeit von Halter und Spannzange ist es normalerweise. Oberhalb von etwa 80 bar beginnen hydraulische Expansion und Spannzangenverformung den Rundlauf zu beeinträchtigen. Zweitens spielt die Temperatur eine Rolle: NBR ist bis etwa 100 °C komfortabel, FKM bis etwa 200 °C. Ein heißer Titanschnitt mit minimalem Kühlmittelfluss kann die Dichtung über ihre Grenze treiben.
Abgedichtete vs. ungedichtete Spannzangen: Was ändert sich im Prozess
| Parameter | Ungedichtete Spannzange | Abgedichtete Spannzange |
|---|---|---|
| Effektives Kühlmittel an der Werkzeugspitze | 40–60 % des Pumpendrucks | 85–95 % des Pumpendrucks |
| Späneabfuhr in tiefen Bohrungen | Grenzwertig | Zuverlässig |
| Werkzeugstandzeit in Ti / Edelstahl | Basiswert | Typischerweise 20–50 % länger |
| Rundlauf (indikativ) | Gleiche Spannzangenklasse | Gleiche Spannzangenklasse, wenn Dichtung konzentrisch |
| Wartungsintervall | Lang | Dichtungswechsel bei 500–2.000 h (indikativ) |
| Kosten pro Halter | Niedriger | Höher durch Dichtung und Nutbearbeitung |
Die Rundlaufzeile ist die, um die sich Käufer am meisten sorgen. Eine korrekt geformte Dichtung fügt keinen messbaren Rundlauf hinzu, da sie außerhalb der Spannzone sitzt. Eine schlecht geformte oder überkomprimierte Dichtung kann die Spannzange um mehrere Mikrometer außer Achse drücken – genug, um bei einem Merkmal von ±0,005 mm relevant zu sein.
Welche Spannzangensysteme unterstützen Kühlmittel-Durchgangsabdichtung?
Nicht jede Spannzangenfamilie hat eine Dichtungsoption. Die folgende Tabelle ordnet die gängigen Systeme ihrer Abdichtungspraktikabilität zu.
| Spannzangensystem | Kühlmittel-Durchgangsabdichtung | Hinweise |
|---|---|---|
| ER11 / ER16 / ER20 | Begrenzt | Kleine Mutterbohrung; nur niedriger Druck |
| ER25 / ER32 / ER40 | Ja | Häufigste abgedichtete Fräseinrichtung |
| ER50 | Ja | Große Mutterbohrung, guter Platz für Dichtung |
| TG100 / TG150 | Ja | Steif, gut geeignet für 70 bar+ |
| 5C | Ja (speziell) | Abgedichtete 5C-Spannzangen für Swiss- und Revolverarbeit |
| R8 | Selten | Meist manuelle Maschinen, niedriger Druck |
| Swiss-Spannzangen / Führungsbuchsen | Ja | Abgedichtete Führungsbuchsen sind Standard bei Hochdruck-Swiss-Arbeiten |
Für die Swiss-Typ-Bearbeitung ist die Abdichtung nicht optional – die Führungsbuchse und Spannzange sitzen innerhalb von Millimetern zum Schnitt, und ein Leck dort flutet die Arbeitszone. BQUQ stellt Automaten-Spannzangen und passende Führungsbuchsen genau für diese Umgebung her, zusammen mit Kraftspannfuttern für Swiss-Maschinen, bei denen der Kühlmittelpfad durch den Futterkörper statt durch die Spannzange verläuft.
Die Mutter ist die Hälfte des Dichtungssystems
Eine abgedichtete Spannzange ist mit der falschen Mutter nutzlos. Kühlmittel-Durchgangsmuttern haben eine entlastete Bohrung und einen Dichtungssitz; eine Standardmutter zerdrückt die Dichtung oder lässt sie nicht sitzen. Die Geometrieunterschiede sind subtil und in einer Zeichnungsprüfung leicht zu übersehen – unsere Aufschlüsselung der Spannzangenmuttertypen behandelt die Bohrungsprofile und wo jedes geeignet ist.
Wie spezifiziert man eine abgedichtete Spannzange korrekt?
Die Spezifikation reduziert sich auf fünf Zahlen und eine Materialentscheidung.
1. Betriebsdruck – der maximale Druck, den Ihre Pumpe am Halter liefert, nicht der Nenndruck der Pumpe.
2. Kühlmitteltyp und -konzentration – reines Öl, Emulsion oder MQL. Öl lässt einige Elastomere quellen; hochkonzentrierte Emulsionen können andere angreifen.
3. Temperatur an der Halterstirnfläche – messen Sie sie, schätzen Sie sie nicht.
4. Toleranz und Oberflächengüte des Werkzeugschafts – eine Dichtung benötigt einen glatten, runden, gleichmäßigen Schaft. Verschleißte oder abgeschliffene Schäfte lecken.
5. Spannzangenklasse und Rundlaufanforderung – die Abdichtung darf die Konzentrizität nicht beeinträchtigen.
Wählen Sie dann das Elastomer: NBR für allgemeine Arbeiten, FKM für Temperatur- und Chemikalienbeständigkeit, HNBR oder Polyurethan für Abriebfestigkeit bei starker Feinpartikelbelastung.
Installations- und Drehmomentdisziplin
Dichtungen versagen häufiger durch Installation als durch Druck. Drei Regeln:
- Drehmoment nach Herstellerangabe, nicht nach Gefühl. Zu geringes Drehmoment lässt die Dichtung unkomprimiert; zu hohes Drehmoment extrudiert sie in den Spalt.
- Halten Sie den Dichtungspfad sauber. Ein einziger Span, der unter einer Lippendichtung eingeklemmt ist, erzeugt einen dauerhaften Leckagepfad. Sauberkeitsdisziplin ist dieselbe Disziplin, die Spannzangenbohrungen genau hält – siehe Spannzangen-Sauberkeit.
- Ersetzen Sie Dichtungen nach Plan, nicht nach Ausfall. Eine undichte Dichtung ist ein Symptom, das Sie zu spät bemerken.
Für Werkstätten, die abgedichtete Halter über viele Spindeln betreiben, zahlt sich ein einfaches Protokoll der Dichtungswechselstunden pro Halter schnell aus.
Wo passt BQUQ in ein Kühlmittel-Durchgangs-Spannzangenprogramm?
BQUQ ist eine Quellfabrik in Dongguan, die vier Produktionslinien unter einem ISO9001-System betreibt: CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörperproduktion. Für Spannzangenarbeiten bedeutet das, dass Spannzangenkörper, Dichtungsnut, Mutter und passender Halter alle nach einem Zeichnungssatz gefertigt und geprüft werden können, anstatt aus vier Lieferanten zusammengesetzt zu werden.
Praktisch ist das aus drei Gründen wichtig:
- Kontrolle der Nutgeometrie. Dichtungsnuten sind Merkmale auf Mikrometerebene. Ihre Herstellung auf derselben CNC-Linie, die den Spannzangenkegel dreht, bewahrt die Konzentrizität.
- Abgestimmte Sets. Abgedichtete Spannzange, abgedichtete Mutter und Halter als verifiziertes Set geliefert, beseitigt die Diskussion „Welches Teil leckt?“.
- Flexible Mindestbestellmenge. Testmengen für einen neuen Prozess sind möglich, bevor Sie sich auf Produktionsvolumen festlegen.
Wir liefern Werkzeughalter-Spannzangenfutter für Fräs- und Bohranwendungen und bieten innerhalb von 12 Arbeitsstunden ein Angebot auf Basis einer Zeichnung oder eines Musters an. Wenn Sie noch eine Halterfamilie auswählen, ist unser Leitfaden zur Spannzangensystemauswahl ein sinnvoller Ausgangspunkt.
Häufig gestellte Fragen
F: Welchen Druck kann eine Kühlmittel-Durchgang-Spannzangendichtung bewältigen?
A: Das hängt vom Dichtungstyp ab. Ein Standard-NBR-O-Ring ist bis etwa 30 bar komfortabel; FKM-O-Ringe bis etwa 50 bar; Lippen- und U-Cup-Dichtungen bis 80 bar; gebundene Stirnflächendichtungen und geformte Polymerkragen bis 100–120 bar unter gut kontrollierten Bedingungen. Oberhalb von 80 bar werden Haltersteifigkeit und Spannzangenverformung normalerweise zu den limitierenden Faktoren, bevor die Dichtung selbst es wird. Bestätigen Sie immer die Nennwerte des spezifischen Halters und Dichtungslieferanten.
F: Kann ich eine Kühlmittel-Durchgangsabdichtung an einem vorhandenen ER-Spannzangenfutter nachrüsten?
A: Manchmal. Wenn die Mutter eine entlastete Bohrung und die Spannzange eine Dichtungsnut hat, funktionieren eine abgedichtete Spannzange und eine passende Mutter. Wenn die Mutter eine Standard-Konstruktion mit geschlossener Bohrung ist, zerdrückt sie die Dichtung oder lässt sie nicht sitzen. In diesem Fall benötigen Sie eine Kühlmittel-Durchgangsmutter und oft einen Halter mit internem Kühlmittelpfad. Nachrüsten ist normalerweise billiger als der Austausch des Halters, aber prüfen Sie zuerst die Mutter.
F: Verringert eine Spannzangendichtung die Spannkraft oder Genauigkeit?
A: Eine korrekt konstruierte Dichtung nicht. Sie sitzt außerhalb der Spannzone und fügt keinen messbaren Rundlauf hinzu. Probleme treten auf, wenn die Dichtung durch übermäßiges Drehmoment überkomprimiert wird oder wenn eine minderwertige geformte Dichtung nicht konzentrisch ist – beides kann die Spannzange um einige Mikrometer außer Achse drücken. Bei einem Teil mit ±0,005 mm ist das genug, um relevant zu sein, also kaufen Sie abgedichtete Spannzangen und Muttern als abgestimmtes Set.
F: Wie oft sollten Kühlmittel-Durchgang-Spannzangendichtungen ersetzt werden?
A: Indikativ alle 500–2.000 Betriebsstunden, abhängig von Druck, Kühlmittelchemie und Kontaminationsgrad. Hochdruck-Reinöl-Systeme bei 70 bar+ tendieren zum kürzeren Ende; Niederdruck-Emulsionssysteme laufen länger. Ersetzen Sie nach Plan statt nach Ausfall, denn eine undichte Dichtung kontaminiert die Spindel lange bevor sie am Schnitt offensichtlich wird. Führen Sie ein Protokoll der Wechselstunden pro Halter.
F: Welches Kühlmittel sollte ich mit abgedichteten Spannzangen verwenden?
A: Reines Öl bietet die beste Dichtungslebensdauer und Schmierung, erfordert jedoch Brandschutzkontrollen. Wasserbasierte Emulsionen mit 6–10 % Konzentration sind der übliche Kompromiss; höhere Konzentrationen können einige Elastomere quellen lassen, also passen Sie das Elastomer an die Chemie an. Vermeiden Sie abrasive Feinpartikel im Dichtungspfad – die Filtrationsqualität beeinflusst die Dichtungslebensdauer ebenso wie der Druck. Bestätigen Sie die Elastomerverträglichkeit mit Ihrem Kühlmittellieferanten, bevor Sie sich festlegen.
Verwandte Ressourcen
- Über BQUQ und unseren Fertigungsstandort in Dongguan: /about/
- Spannzangenfutter, Muttern und abgedichtete Werkzeughalter: /tool-holder-collet-chucks/
- Automaten- und Swiss-Spannzangen: /auto-lathe-collets/
- Branchentrends in der Hochdruckzerspanung: /industry-dynamics/
- Technische Artikel über Spannzangen und Werkstückspannung: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/ — Kontaktieren Sie unser Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


