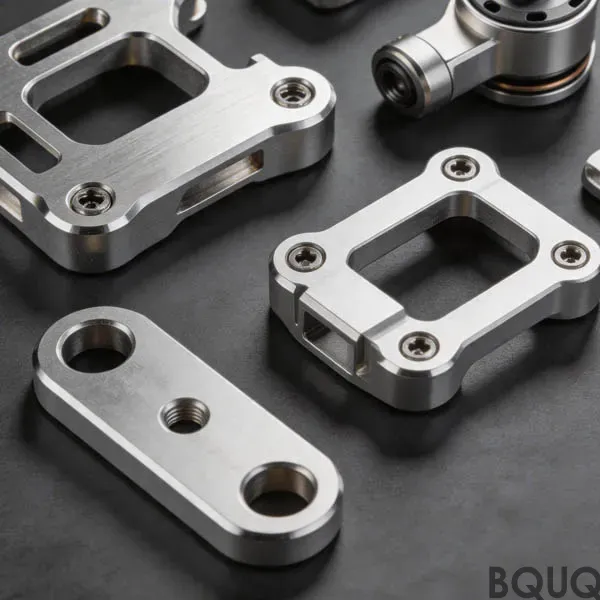
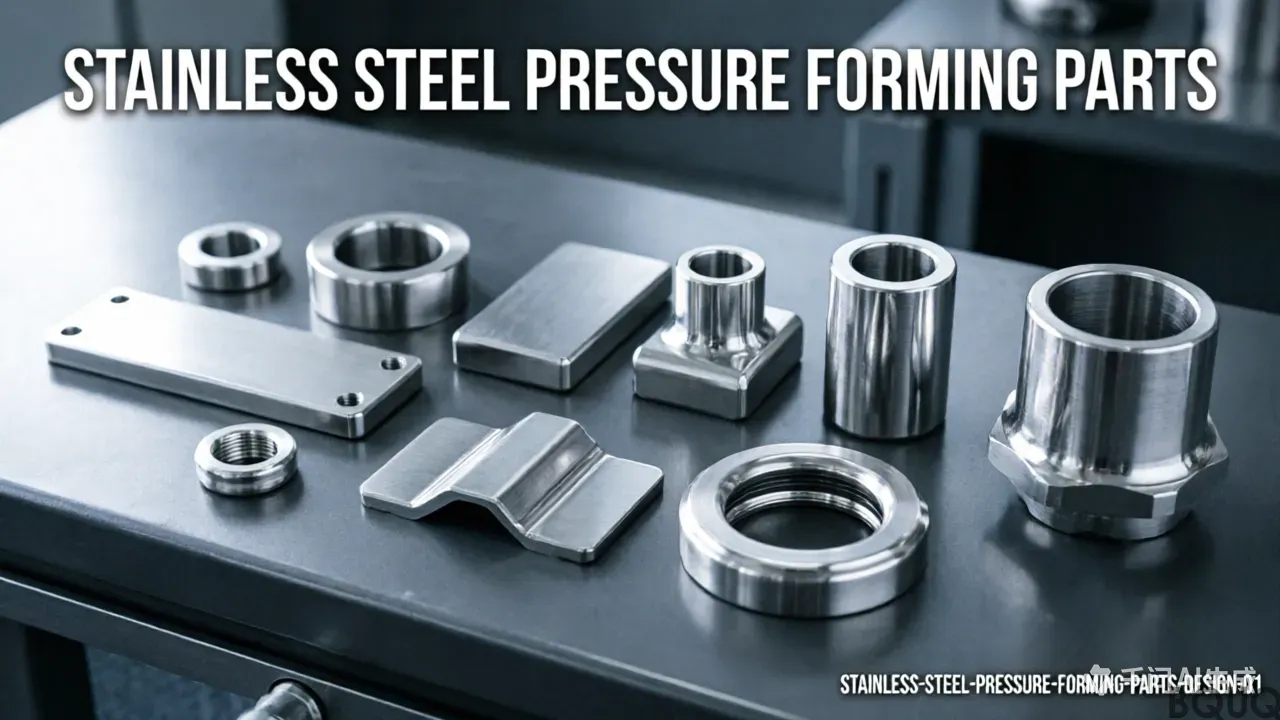
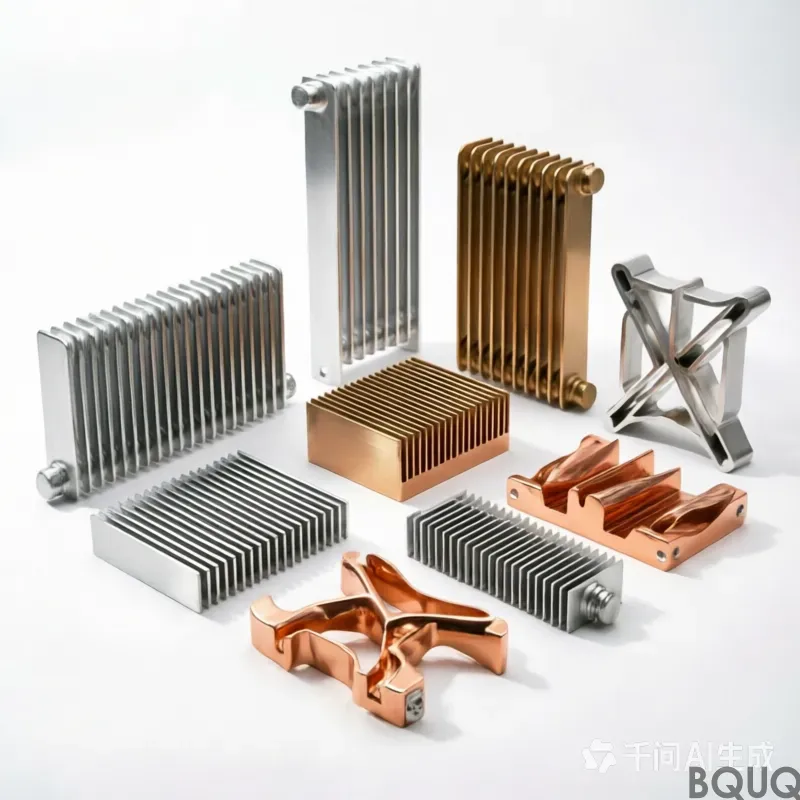
HS-Code für Blechteile: POM / PEEK / nylon, tolerance 0.003 mm, surface anodize Type II / Type III, lead time 15 working days, MOQ 200 pcs. Capacity for robotics. Drawing review and first-article report included.
HS-Code für Blechteile
Wichtigste Erkenntnis
Die HS-Code-Klassifizierung von Blechteilen hängt von Material und Funktion ab, nicht vom Bearbeitungsweg. Für Aluminium-7075-T6-Teile mit Elektropolieren Ra 0,2 läuft die Produktion bei 1000 Stk. MOQ und 20 Arbeitstagen Lieferzeit, wobei ±0,005 mm Toleranz über alle Chargen hinweg gehalten wird. Käufer sollten Materialzertifikate, Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen bei 1000 Stk. bestätigen, da Robotikprogramme heute dokumentierte Prozessfähigkeit statt Einzelmusterergebnisse verlangen.
Wenn Sie zum ersten Mal Blechteile-HS-Code beschaffen, geht es selten um das Teil selbst. Es geht darum, ob der Lieferant ±0,005 mm über eine Charge von Tausenden halten kann und ob 20 Arbeitstage auch dann noch gelten, wenn sich die Zeichnung ändert.
Wichtige Spezifikationen auf einen Blick
| Parameter | Wert / Bereich |
|---|---|
| Material | Aluminium 7075-T6 |
| Oberflächenfinish | Elektropolieren Ra 0,2 |
| Lieferzeit (Produktion) | 20 Arbeitstage |
| MOQ (Produktion) | 1000 Stk. |
Markt- und technischer Kontext
Die Nachfrage in der Robotik hat sich von Einzelquellen-Standardteilen hin zu qualifizierten kundenspezifischen Teilen verschoben, was die Dokumentationsanforderungen stromaufwärts treibt. Materialzertifikate, Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen werden jetzt bei 1000 Stk. statt in der Massenproduktion angefordert.
Die Konsolidierung unter Robotik-Käufern bedeutet weniger, dafür größere Programme. Das belohnt Lieferanten, die Prozessfähigkeit bei dokumentieren können, statt jene, die mit einem einzelnen Muster gewinnen.
Wie wir es fertigen
Der Weg für Blechteile-HS-Code beginnt mit einem Prozessfenster, nicht mit einer Maschine. Wir legen zuerst den Materialzustand und die Werkzeuggeometrie fest und bestätigen dann, dass ±0,005 mm bei Produktionsgeschwindigkeit gehalten wird und nicht an einem einzelnen langsamen Teil.
Weiterführende Lektüre: Oberflächenveredelungsoptionen für gestanzte Metallteile: Ein Leitfaden.
Die Werkzeuge werden um die gemessene Fähigkeit des Prozesses herum ausgelegt, sodass ±0,005 mm eine Folge der Werkzeuggeometrie ist und nicht ein Prüffilter. Deshalb sind 20 Arbeitstage realistisch und nicht optimistisch.
Wärmebehandlung und Oberflächenbehandlung werden als kontrollierte Schritte geplant, nicht als Nachgedanken. Elektropolieren Ra 0,2 wird auf einen definierten Dickenbereich aufgebracht und verifiziert, weil Variation hier mehr Feldausfälle verursacht als Maßdrift.
Siehe auch: BQUQ CNC-gefräste Möbelscharniere aus Messing.
Material und Oberflächenfinish
Die Oberflächenspezifikation für Blechteile-HS-Code ist Elektropolieren Ra 0,2, gewählt für die Einsatzumgebung in der Robotik. Die Dicke wird an einem Referenzcoupon aus derselben Charge verifiziert und nicht aus Prozesseinstellungen angenommen.
Wo Blechteile-HS-Code Kontaktbelastung erfährt, wird die Materialhärte zusammen mit der Maßtoleranz spezifiziert. Härte ohne definierte Prüfmethode ist die häufigste Ursache für Streitigkeiten bei der Wareneingangsprüfung.
Mehr über Kundenspezifischer CNC-Spannzangenfutter ER25, präzisionsgefertigt nach Zeichnung erfahren.
Rezyklatanteil und RoHS/REACH-Erklärungen sind für Blechteile-HS-Code auf Anfrage erhältlich. Wenn Ihr Robotik-Kunde die Materialherkunft prüft, fordern Sie das Walzwerkszeugnis bereits in der Angebotsphase an, nicht bei der Lieferung.
Technische Details: So berechnen Sie die Kühlkörpergröße für Ihre Anwendung: Eine Schritt-für-Schritt-Ingenieuranleitung.
Toleranz und Prüfung
Die Erstmusterprüfung für Blechteile-HS-Code meldet jedes Maß auf der Zeichnung, nicht nur eine Stichprobe davon. Dieser Bericht ist die Referenz für den Rest der Charge und für jede zukünftige Nachbestellung.
Die Prozessfähigkeit wird pro Merkmal verfolgt. Wo Cpk bei Blechteile-HS-Code unter den vereinbarten Schwellenwert fällt, passen wir entweder den Prozess an oder klassifizieren das Merkmal neu, statt Teile am Ende zu sortieren.
Nicht konformes Material wird physisch abgesperrt, nicht nur im System. Für Blechteile-HS-Code bedeutet das, dass die Charge in einem markierten Bereich bleibt, bis die Disposition dokumentiert ist, was den häufigsten Versandfehler verhindert.
Wo es eingesetzt wird
Die Einsatzumgebung treibt mehr Redesigns voran als die Last. Blechteile-HS-Code in Außen- oder Waschumgebungen benötigen Elektropolieren Ra 0,2 und eine bereits in der Konstruktionsphase berücksichtigte Abdichtung, nicht nachträglich ergänzt.
Empfohlene Lektüre: Welche Präzisionsbearbeitungsnormen gelten für Öl- und Gas-Komponenten?.
Vibration und Lastwechsel sind die üblichen Lebensdauerbegrenzer für Blechteile-HS-Code. Wenn der Lastzyklus bekannt ist, können wir eine Kombination aus Oberflächenbehandlung und Härte empfehlen, die die Lebensdauer verlängert, ohne die Maße zu ändern.
Was vor der Bestellung zu bestätigen ist
Fordern Sie den Erstmusterprüfbericht an, bevor Sie einen Preisnachlass für Blechteile-HS-Code verlangen. Ein Lieferant, der bei 1000 Stk. keine Maßdaten liefern kann, wird sie auch bei nicht liefern.
Bestätigen Sie den Nachbestellweg. Wenn Blechteile-HS-Code mit Werkzeugzeichnungen und einem Erstmusterprüfbericht in der Akte dokumentiert ist, reproduziert eine Wiederholungsbestellung Jahre später das Originalteil, statt es anzunähern.
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie bei Blechteile-HS-Code halten?
Allgemeine Maße werden auf ±0,005 mm gehalten. Kritische Merkmale werden auf der Zeichnung identifiziert und auf ein engeres Band gehalten, wobei die Messmethode angegeben wird, damit die Wareneingangsprüfung mit unserer übereinstimmt.
Wie hoch ist die Mindestbestellmenge für Blechteile-HS-Code?
Ja. Senden Sie die Zeichnung in jedem gängigen Format. Wir prüfen sie zuerst auf Fertigbarkeit und markieren jedes Merkmal, bei dem ±0,005 mm einen zusätzlichen Arbeitsgang erfordern würde, damit Sie vor der Werkzeugerstellung entscheiden können.
Welche Oberflächenfinishes sind für Blechteile-HS-Code verfügbar?
Elektropolieren Ra 0,2 ist Standard für Blechteile-HS-Code. Andere Finishes werden mit einem definierten Dickenbereich angeboten und an einem Coupon aus derselben Charge verifiziert, statt aus Prozesseinstellungen angenommen.
Vergleichen Sie mit BQUQ CNC-gefertigte Auto-Drehmaschinen-Spannzange Typ 36 mit Sechskantbohrung und verlängerter Nase.
Können Sie vor der Werkzeugerstellung prototypen?
Ja, und wir empfehlen es. Das Prototyping von Blechteile-HS-Code ohne Werkzeug validiert Passung und Funktion zu einem Bruchteil der Werkzeugkosten und bringt üblicherweise eine Konstruktionsänderung zutage, bevor Stahl geschnitten wird.
Weiterführende Lektüre: Druck-, Zug- oder Drehfeder: Zuerst den Federtyp wählen.
Wie gehen Sie mit einer Konstruktionsänderung mitten im Programm um?
Änderungen werden gegen den ursprünglichen Erstmusterprüfbericht dokumentiert. Wir identifizieren, welche Maße betroffen sind, kalkulieren nur die betroffenen Arbeitsgänge neu und teilen Ihnen mit, ob vorhandener Bestand an Blechteile-HS-Code weiterhin verwendbar bleibt.
Wenn Blechteile-HS-Code bereits anderswo in Produktion ist, senden Sie ein Muster und die aktuelle Zeichnung. Wir kalkulieren dagegen und sagen Ihnen ehrlich, ob ein Wechsel Kosten, Lieferzeit oder keines von beiden verbessert.
Siehe auch: Patentkriege: Muster des geistigen Eigentums und Risiken der globalen Hardware-Kühlkörpertechnologie.
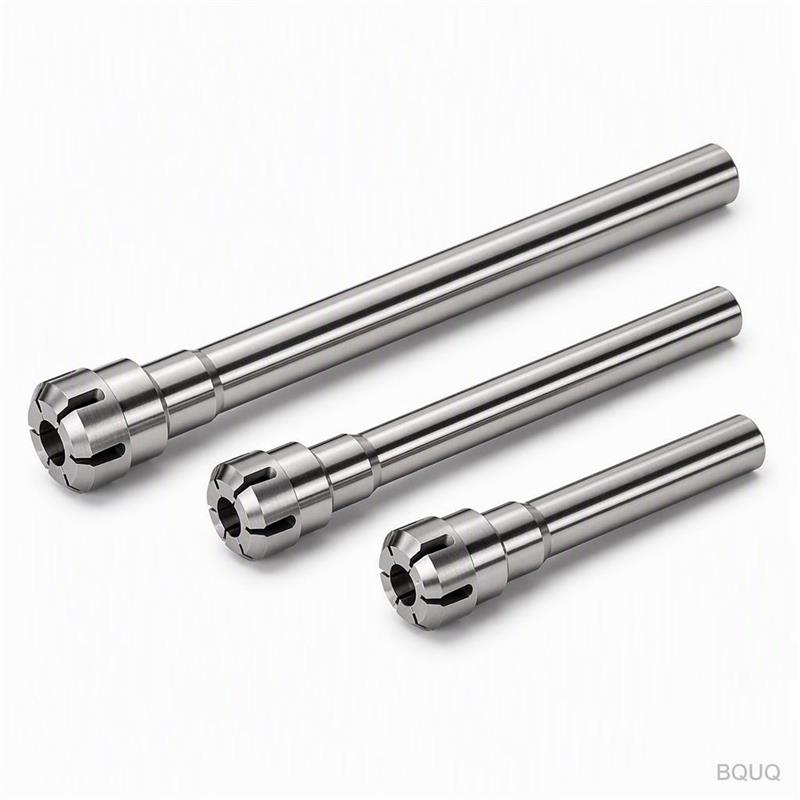
Mehr über Kundenspezifische CNC-Spannzangenfutter Präzisionsfertigung erfahren.
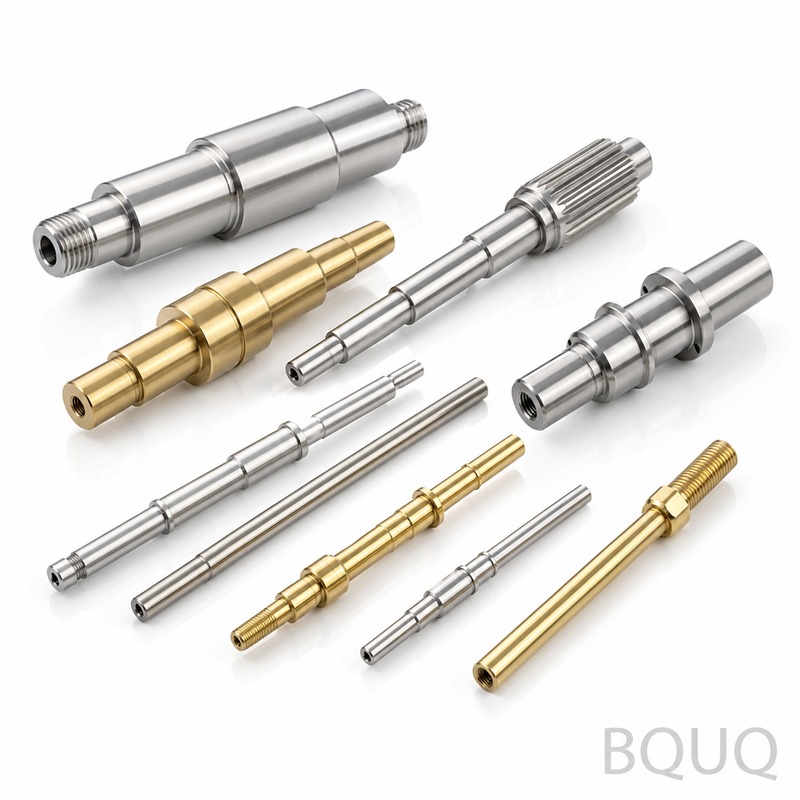
Technische Details: BQUQ Präzisions-CNC-gefräste Keilwellen Sonderanfertigung.
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
| Parameter | Wert / Bereich |
|---|---|
| Material | Aluminium 7075-T6 |
| Toleranz | ±0,005 mm |
| Oberflächenfinish | Elektropolieren Ra 0,2 |
| Lieferzeit | 20 Arbeitstage |
| MOQ | 1000 Stk. |
| Kapazität | Serienproduktion bei 1000 Stk. |
Auswahl / Vergleich
| Option | Am besten für | Kompromiss |
|---|---|---|
| Standard-Einzelquellenteil | Kleinvolumige oder unkritische Robotik-Bauten | Begrenzte Dokumentation; erfüllt möglicherweise nicht PPAP-ähnliche Aufzeichnungen bei 1000 Stk. |
| Qualifiziertes kundenspezifisches Teil | Robotikprogramme, die Materialzertifikate und Erstmusterprüfberichte benötigen | Höherer Aufwand für Dokumentation und Prozessvalidierung im Vorfeld |
| Einzelnes langsames Muster | Nur Designverifikation | Beweist ±0,005 mm nicht bei Produktionsgeschwindigkeit |
| Charge bei Produktionsgeschwindigkeit | 1000-Stk.-Aufträge mit 20 Arbeitstagen Lieferzeit | Erfordert zuerst festen Materialzustand und feste Werkzeuggeometrie |
Prozess / Prüfung
| Phase | Kontrolle | Aufzeichnung |
|---|---|---|
| Materialkonditionierung | Materialzustand vor der Bearbeitung festlegen | Materialzertifikate |
| Werkzeugeinrichtung | Werkzeuggeometrie um das Prozessfenster herum festlegen | Werkzeugkonstruktionsunterlagen |
| Produktionslauf | ±0,005 mm bei Produktionsgeschwindigkeit halten, nicht an einem einzelnen langsamen Teil | Erstmusterprüfberichte |
| Chargendokumentation | Prozessfähigkeit bei 1000 Stk. bestätigen | PPAP-ähnliche Aufzeichnungen |
| Endprüfung | Elektropolieren Ra 0,2 und Chargenkonsistenz verifizieren | Prüfaufzeichnungen |
Häufig gestellte Fragen
Welcher HS-Code gilt für Blechteile aus Aluminium 7075-T6?
Der HS-Code hängt von der spezifischen Teilfunktion und Materialzusammensetzung ab, nicht vom Bearbeitungsweg. Für Aluminium-7075-T6-Teile mit Elektropolieren Ra 0,2 und ±0,005 mm Toleranz bestätigen Sie den Code mit Ihrem Zollagenten anhand des Materialzertifikats und der Teilzeichnung, bevor Sie 1000 Stk. bestellen.
Können Sie ±0,005 mm über einen Produktionslauf von 1000 Stk. halten?
Ja, sofern Materialzustand und Werkzeuggeometrie zuerst festgelegt werden. Wir bestätigen ±0,005 mm bei Produktionsgeschwindigkeit statt an einem einzelnen langsamen Teil. Dies wird durch Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen bei 1000 Stk. MOQ dokumentiert, mit 20 Arbeitstagen Lieferzeit.
Welche Dokumentation ist bei 1000 Stk. enthalten?
Bei 1000 Stk. umfasst die Dokumentation Materialzertifikate, Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen. Diese werden jetzt bei 1000 Stk. statt in der Massenproduktion angefordert, weil Robotik-Käufer Nachweise der Prozessfähigkeit benötigen. Die 20 Arbeitstage Lieferzeit decken die Produktion nach Zeichnungsfreigabe ab.
Empfohlene Lektüre: Qualitätskontrolle beim Stanzen: 3 Prüfstationen, die jede Charge bestehen muss.
Wie ist die Lieferzeit, wenn sich die Zeichnung ändert?
Die Standard-Produktionslieferzeit beträgt 20 Arbeitstage. Wenn sich die Zeichnung ändert, müssen Prozessfenster, Materialzustand und Werkzeuggeometrie vor dem Neustart der Produktion erneut bestätigt werden. Wir empfehlen, die Zeichnung vor dem 1000-Stk.-Lauf einzufrieren, um den 20-Arbeitstage-Plan zu schützen.
Welches Oberflächenfinish können Sie auf Blechteilen aus Aluminium 7075-T6 erreichen?
Wir erreichen Elektropolieren Ra 0,2 auf Blechteilen aus Aluminium 7075-T6. Dieses Finish wird zusammen mit der ±0,005 mm Toleranz verifiziert und in Erstmusterprüfberichten dokumentiert. Bei 1000-Stk.-Aufträgen wird die Konsistenz des Oberflächenfinishs als Teil des PPAP-ähnlichen Aufzeichnungssatzes geprüft.
Vergleichen Sie mit CNC-Oberflächengüte: Ra-Werte und was Sie tatsächlich erwarten können.
Warum fordern Robotik-Käufer PPAP-ähnliche Aufzeichnungen bei 1000 Stk. an?
Die Robotik-Nachfrage hat sich von Einzelquellen-Standardteilen hin zu qualifizierten kundenspezifischen Teilen verschoben, was die Dokumentation stromaufwärts treibt. Käufer fordern jetzt Materialzertifikate, Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen bei 1000 Stk. statt in der Massenproduktion an. Das belohnt Lieferanten, die Prozessfähigkeit bei ±0,005 mm über Chargen hinweg dokumentieren können.
Was sollte ich vor der Bestellung von Blechteilen bestätigen?
Bestätigen Sie Materialzustand, Werkzeuggeometrie und dass ±0,005 mm bei Produktionsgeschwindigkeit gehalten werden. Verifizieren Sie Elektropolieren Ra 0,2, 20 Arbeitstage Lieferzeit und 1000 Stk. MOQ. Bestätigen Sie außerdem, dass Materialzertifikate, Erstmusterprüfberichte und PPAP-ähnliche Aufzeichnungen bei 1000 Stk. verfügbar sind, bevor Sie die Bestellung freigeben.