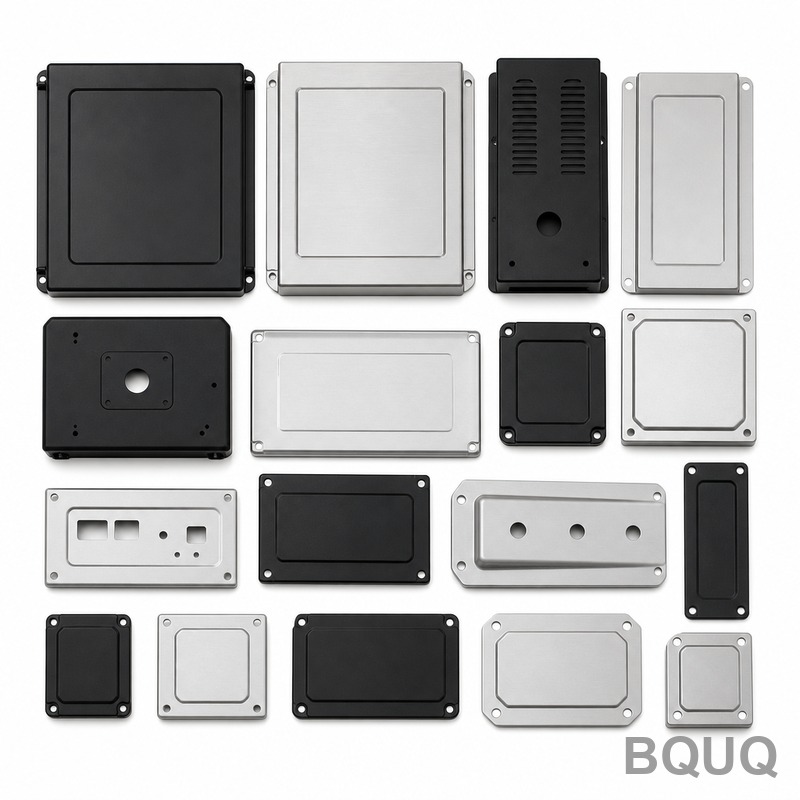
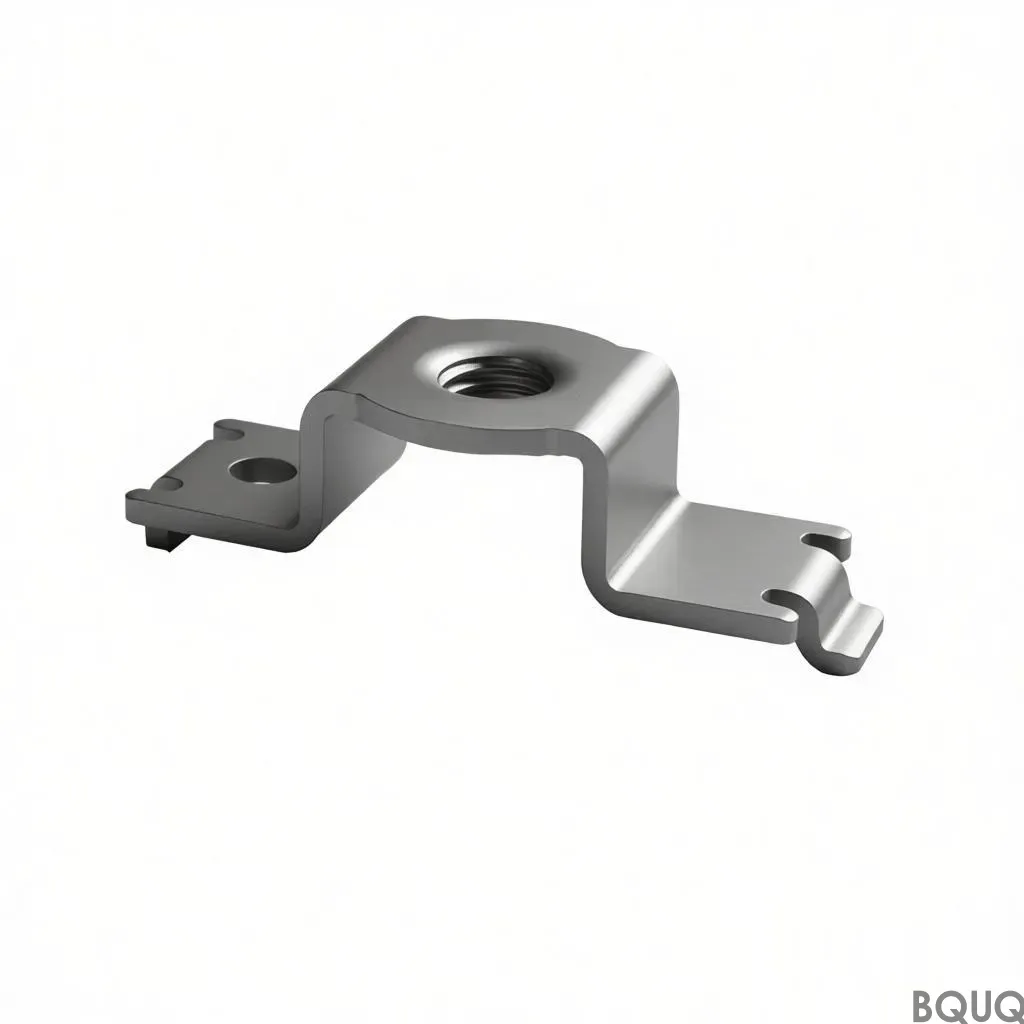
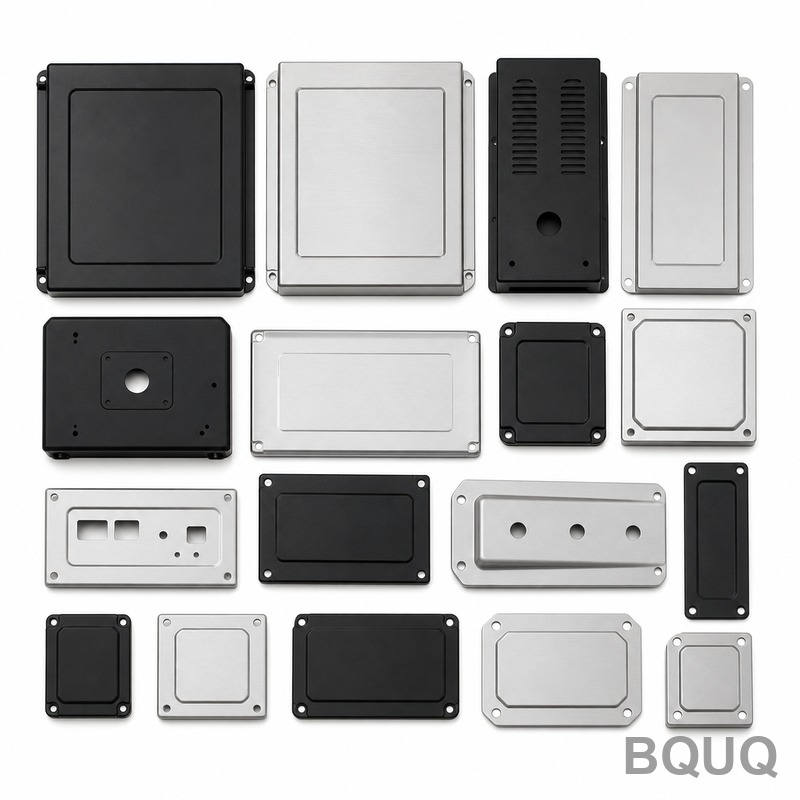
Dieses Blechgehäuse wird aus SECC 1,0 mm gestanzt, mit Lamellen im Abstand, was einen gemessenen Wärmewiderstand bei ΔT = 60 K ergibt. Die Grundplatte hält die Toleranz, verifiziert auf einer Granitplatte, und die Baugruppe läuft mit einer Kapazität pro Monat von einer einzigen ISO9001-Linie in Dongguan. Das Stanzen hält den Lamellenabstand über eine Serie hinweg innerhalb der Toleranz, und die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad.
Dieses Blechgehäuse wird aus SECC 1,0 mm gestanzt, mit Lamellen im Abstand, was einen gemessenen Wärmewiderstand von bei ΔT = 60 K ergibt. Die Grundplatte hält, verifiziert auf einer Granitplatte, und die Baugruppe läuft mit pro Monat von einer einzigen ISO9001-Linie in Dongguan.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Serie hinweg innerhalb bleibt.
Ein einzelner Hub formt das gesamte Blechgehäuse, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Die Werkzeugbestückung läuft, und der Zyklus speist eine Linie.
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad. Nichts befindet sich zwischen SECC 1,0 mm und dem Luftstrom außer der gestanzten Oberfläche selbst.
Das Pressen von SECC 1,0 mm hält das Blechgehäuse leicht, von je nach Hüllkurve, ohne die Lamellendichte zu opfern, was dort wichtig ist, wo die Länge des Luftströmungspfads bereits durch das Gehäuse festgelegt ist.
Die Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenwurzeln nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist.
Materialauswahl und Oberflächenbehandlung
Das Standardmaterial ist SECC 1,0 mm, geliefert mit Pulverbeschichtung RAL 9005. Für Anwendungen, bei denen die Exposition gegenüber Solartrackern relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden mit ausgeführt, während kritische Merkmale wie separat gehalten werden. Geformte Geometrie übernimmt die Werkzeugwiederholbarkeit von , und die Lochposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einem gegen ein Limit geprüft, und die Rippenteilung wird optisch bei verifiziert. Berichte werden mit jeder Charge versendet.
Eingehendes SECC 1,0 mm wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt und gegen die Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über lösen eine Sortierung der gesamten Charge aus.
Die Endkontrolle ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
Solar-Tracker-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und die Teilung mit Lagerware ist die praktische Obergrenze für Aluminium.
Bei Solar-Tracker-Konstruktionen ist die Montagefläche ebenso wichtig wie die thermische Nennleistung: Sie entscheidet darüber, ob sich Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Beim Solar-Tracker dient die Grundplatte in der Regel gleichzeitig als Montageschnittstelle. Mit flacher Ausführung entsteht eine stabile Oberfläche für das Solar-Tracker-Wärmeleitpad.
Konstrukteure, die an Solar-Trackern arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, denn die Solar-Tracker-Montage ist automatisiert und eine nicht ebene Grundplatte stoppt die Linie.
Allgemeine Abmessungen liegen bei ; kritische wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von . Wenn Ihre Zeichnung engere Vorgaben erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Können Sie ohne Oberflächenbehandlung liefern?
Ja, wir liefern im pressrohen Zustand für Kunden, die ihre eigene Veredelung durchführen. Das Risiko sind Handhabungsspuren an Rippen, daher verpacken wir diese Teile mit Zwischenlagen in .
Die Standardverpackung ist . Wir kalkulieren . Exportkartons sind mit Charge, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts wird mit der Ware mitgeliefert.
Können Sie das Blechgehäuse vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als Bausatz montieren, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist üblich bei Solar-Tracker-Projekten und fügt etwa 3 Arbeitstage hinzu.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Einlasstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern eine vorgeschlagene und Kombination zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Unsere Erfahrung mit Solar-Trackern reicht bis zum ersten Werkzeugbauprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Pulverbeschichtung RAL 9005 und konservativ statt optimistisch ausgelegt sind.
Die Werkzeuge werden im Haus gefertigt, wodurch über ein Programm hinweg gehalten wird, statt Teil für Teil zu driften.
Wir kalkulieren und halten 300 Stück für die Bemusterung vor. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Pro Monat von einer einzigen ISO9001-Linie in Dongguan
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Gehäuse aus gestanztem Blech
Reproduzierbares Rippenprofil und hohe Rippendichte
Erfordert Werkzeugbau; Geometrie durch Matrize festgelegt
Stranggepresstes Gehäuse
Einfache konstante Querschnitte
Rippenabstand kann nicht so eng gehalten werden wie beim Stanzen
Zweiteiliger Kühler
Getrennte Fertigung von Boden und Rippen
Klebstoffschicht erhöht den Wärmewiderstand
Gefräste Alternative
Komplexe 3D-Merkmale
Pulverbeschichtung kann an den Rippenfüßen durchtrennt werden
Einteiliges gestanztes Gehäuse
Geringes Gewicht bei fester Länge des Luftströmungswegs
Konstruktion abhängig von der Hüllkurve
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Matrize formt jede Rippe in einem Hub; Rippenabstand bleibt über eine Serie hinweg innerhalb der Toleranz
Messung des Rippenabstands
Material
SECC 1,0 mm spezifikationsgemäß geliefert
Materialzertifikat
Umformen
Einzelner Hub formt das gesamte Blechgehäuse
Zyklus speist eine Linie
Beschichtung
Pulverbeschichtung RAL 9005 nach dem Umformen aufgebracht
Beschichtungsdicke und Haftung
Endprüfung
Boden auf Granitplatte verifiziert
Prüfbericht vor jedem Versand
Häufig gestellte Fragen
Aus welchem Material besteht das Blechgehäuse?
Das Standardmaterial ist SECC 1,0 mm. Dieses Stahlblech wird in einem Hub gestanzt, sodass das Rippenprofil reproduzierbar bleibt und die Teilung über eine gesamte Produktionsserie hinweg innerhalb der Toleranz liegt. Das SECC-Substrat nimmt zudem die nach dem Umformen aufgebrachte Pulverbeschichtung RAL 9005 auf.
Wie wird die Rippenteilung beim Stanzen kontrolliert?
Das Werkzeug formt jede Rippe in einem Hub, sodass die Teilung über eine Serie hinweg innerhalb der Toleranz bleibt. Das Stanzen liefert ein reproduzierbares Rippenprofil, das das Strangpressen nicht halten kann. Das bedeutet, dass der Wärmewiderstand bei ΔT = 60 K von Teil zu Teil auf der ISO9001-Linie in Dongguan konstant bleibt.
Der gemessene Wärmewiderstand liegt bei ΔT = 60 K. Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt so den Wärmepfad. Zwischen SECC 1,0 mm und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst, was eine gleichbleibende Wärmeübertragung unterstützt.
Wie wird die Toleranz der Grundplatte verifiziert?
Die Grundplatte hält eine Toleranz, die auf einer Granitplatte verifiziert wird. Dieser Prüfschritt bestätigt die Ebenheit und Maßgenauigkeit vor dem Versand. Die Baugruppe läuft mit voller Kapazität pro Monat von einer einzigen ISO9001-Linie in Dongguan, und die Prüfung erfolgt vor jedem Versand.
Die Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht. Das bedeutet, dass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist. Das Standardmaterial ist SECC 1,0 mm, und die Beschichtung ist mit der gestanzten Rippengeometrie kompatibel.
Die Montage läuft mit der monatlichen Kapazität einer einzigen ISO9001-Linie in Dongguan. Werkzeugläufe und der Zyklus speisen eine Linie, sodass die Produktion mit dem Stanzprozess skaliert. Ein einzelner Hub formt das gesamte Blechgehäuse, sodass die Teilekosten nicht mehr mit der Komplexität skalieren.
Warum gestanztes Blech statt stranggepresster oder spanend bearbeiteter Alternativen wählen?
Das Stanzen liefert ein reproduzierbares Rippenprofil, das das Strangpressen nicht halten kann, und das Werkzeug formt jede Rippe in einem Hub. Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den Wärmepfad. Das Pressen von SECC 1.0 mm hält das Gehäuse leicht, ohne die Rippendichte zu opfern.